






Ultrasonik testi hattın içine alıyoruz, üretimi durdurmuyoruz
Biyet kesildikten hemen sonra otomatik taranır; eşik değerini aşan parça işaretlenip akıştan ayrılır, hat durmaz. Döküm makinesiyle senkron çalışan yapı patentlidir. Test raporunu döküm parametreleriyle ilişkilendirerek parça bazında izlenebilirlik sağlıyoruz.
- Test yöntemi
- Pulse-Echo
- Frekans aralığı
- 2 – 10 MHz
- Biyet çapı
- 75 – 300 mm
- Referans standart
- EN 12258
Neden Gumen Makina UT Sistemi?
Döküm hattına entegre
Ayrı tesis, ayrı cihaz, ayrı operatör gerekmiyor. Biyet kesildikten hemen sonra hat üzerinde taranıyor; kontrol için üretim durmuyor.
Patentli yapı
Döküm parametreleriyle tarama verisi eş zamanlı kaydediliyor. Böylece yalnızca hatanın varlığı değil, hangi döküm koşulunda oluştuğu da izlenebiliyor.
Tam izlenebilirlik
Her biyet için hata haritası ve test raporu otomatik oluşuyor. Müşteri denetimlerinde ve ihracat evrakında elinizde parça bazında kayıt bulunuyor.
Tek elden entegrasyon
Döküm makinesi, otomatik kesim ve test aynı yerden çıkıyor; mekanik ve yazılım tarafında üçüncü parti koordinasyonu gerekmiyor.
Kesimden rapora, üç istasyon
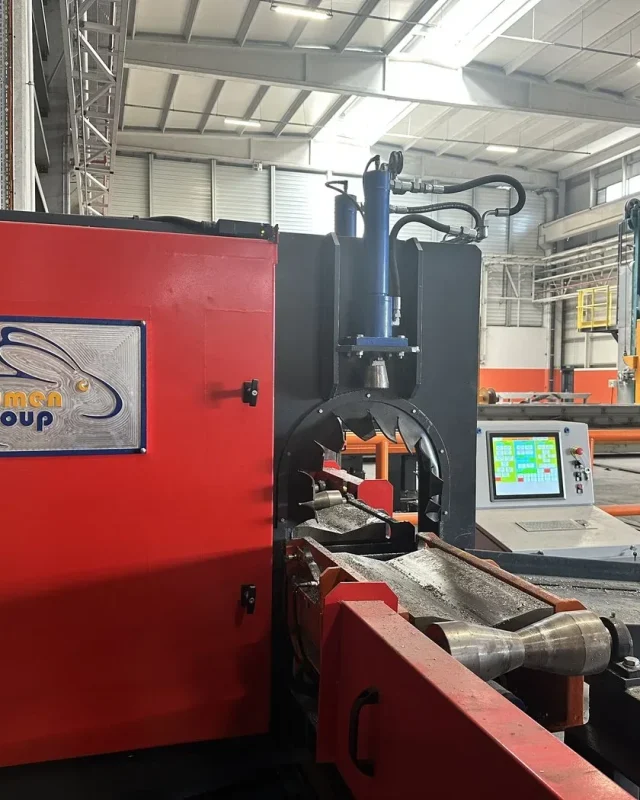
Otomatik Testere ve Transfer
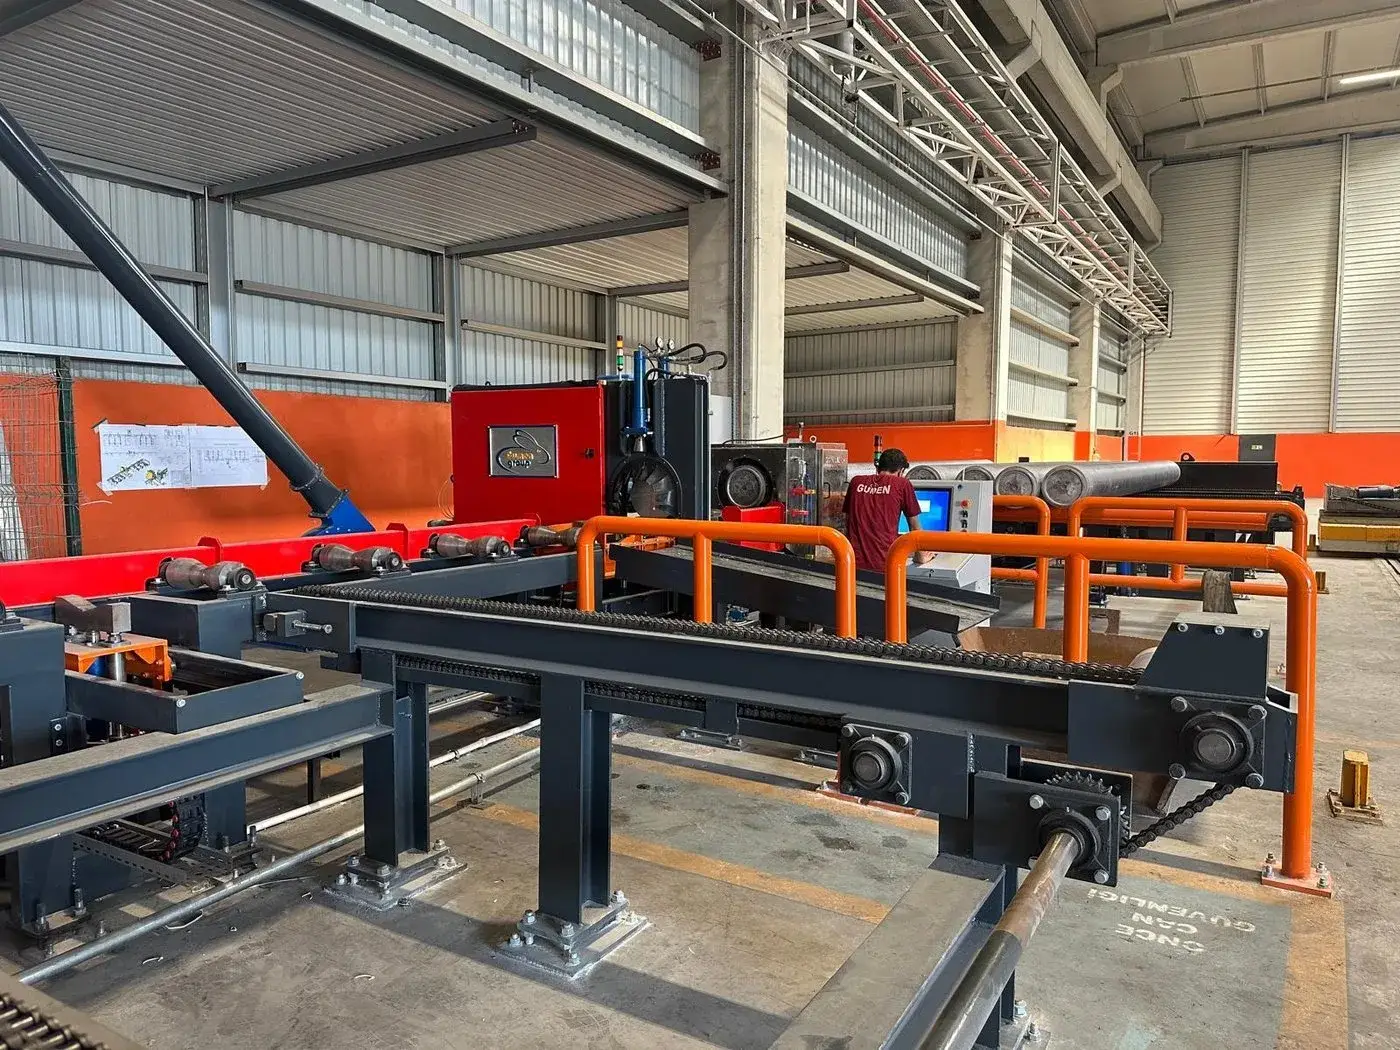
Sistem yapısı: testere ünitesi, boy ölçüm sistemi, talaş tahliyesi, transfer arabası ve konveyör. Biyet dökümden çıkıp test istasyonuna operatör müdahalesi olmadan geliyor.
- Belirlenen boyda otomatik kesim
- Kesim sonrası otomatik transfer
- Talaş tahliye ve toplama
- Konveyörle test istasyonuna besleme
- Döküm hattıyla senkron çevrim
- Operatörsüz çalışan akış
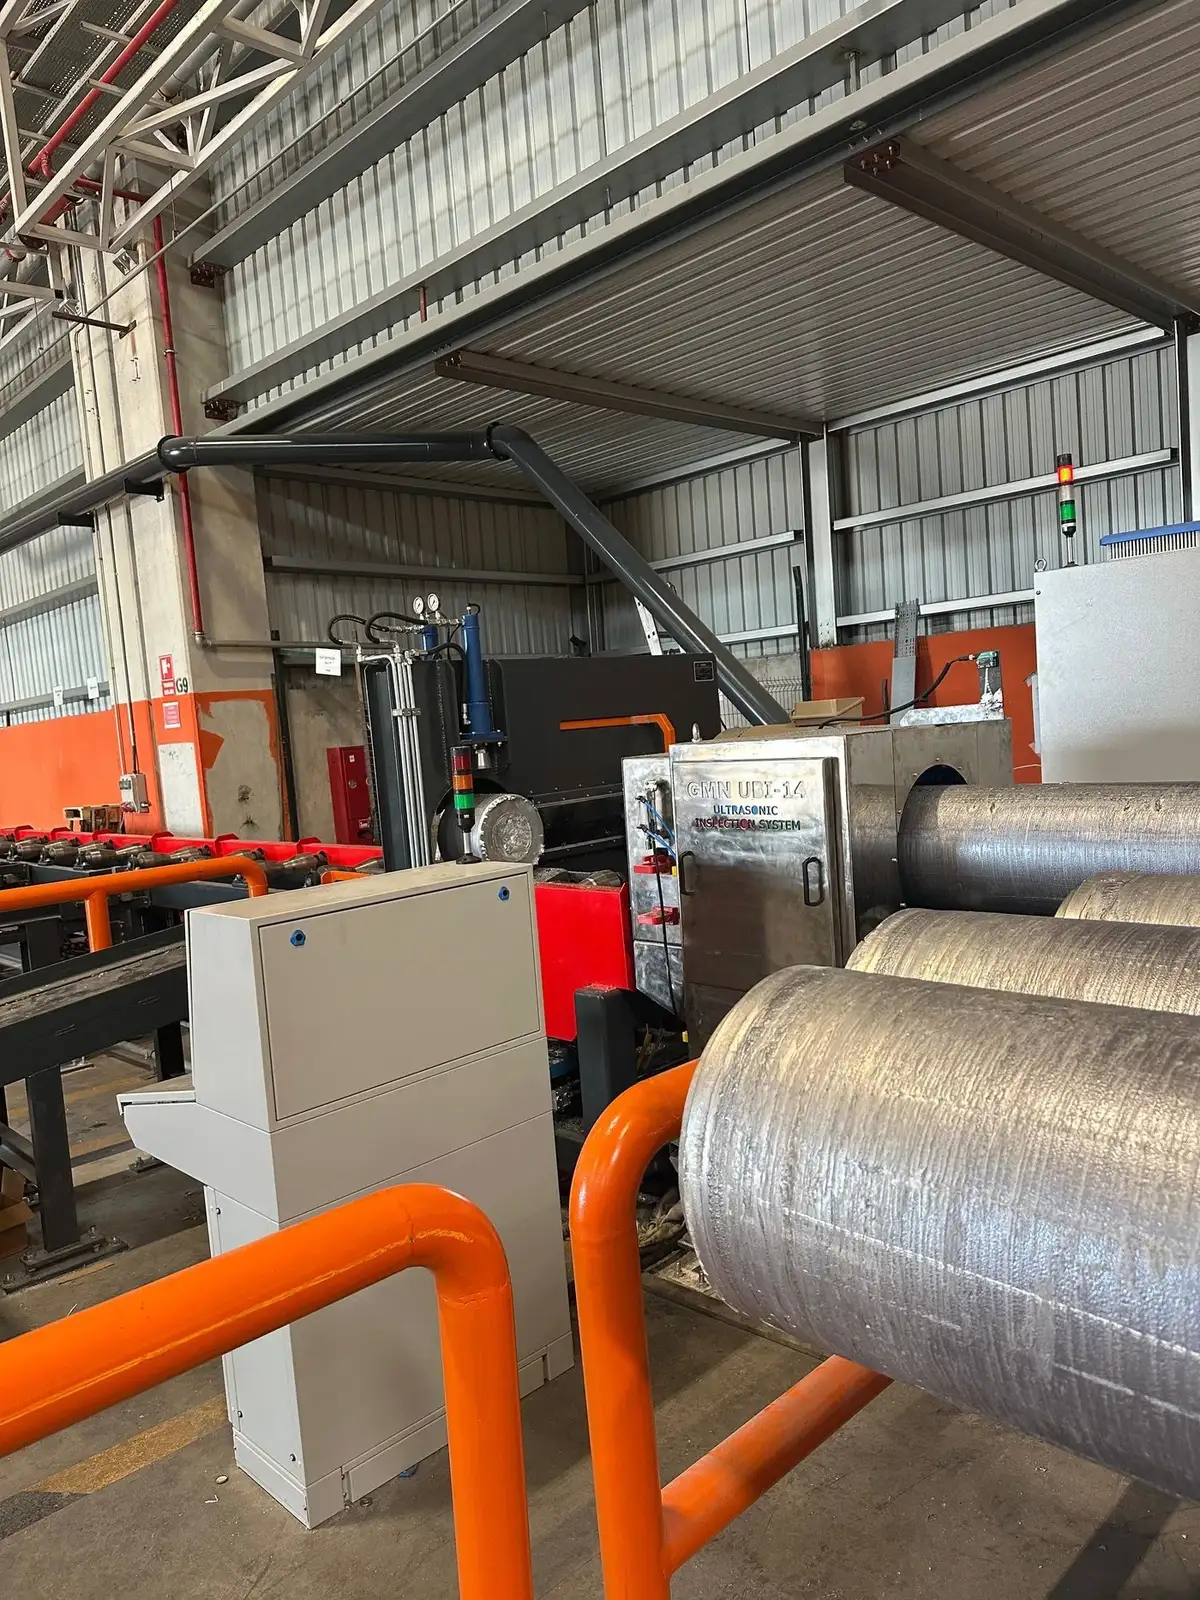
Ultrasonik Tarama İstasyonu
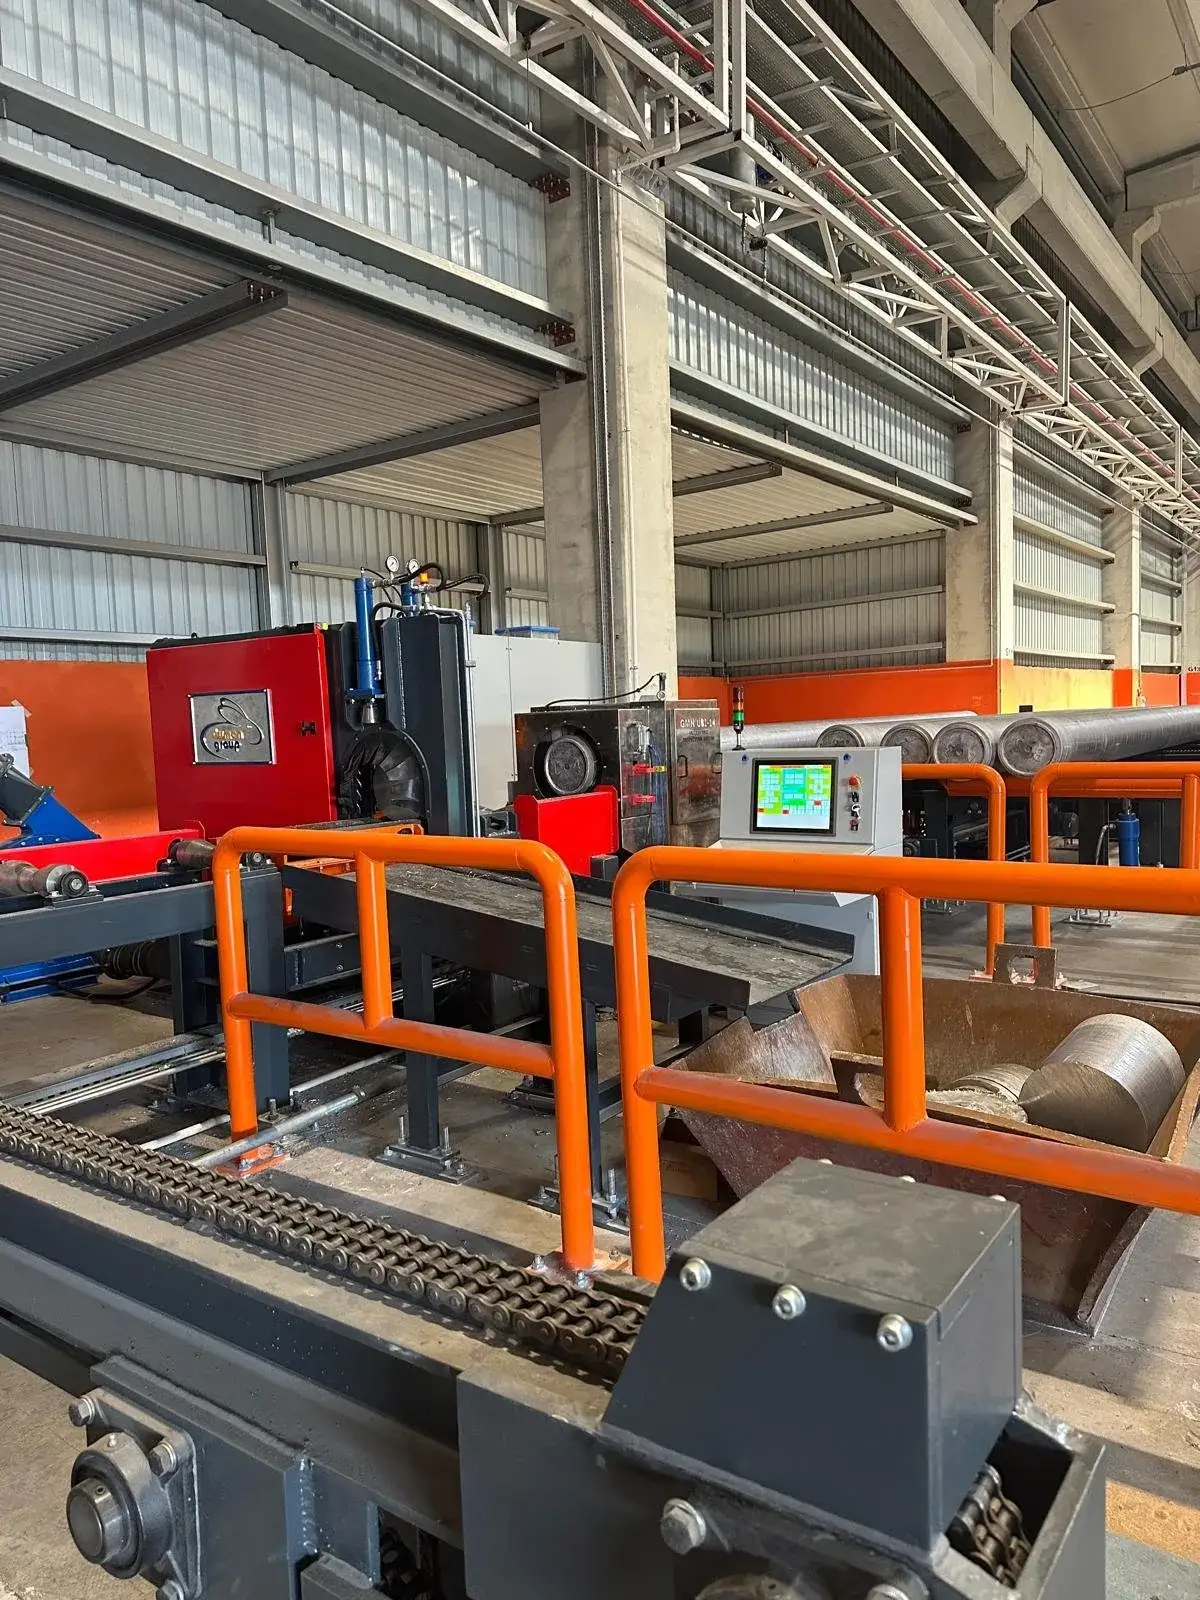
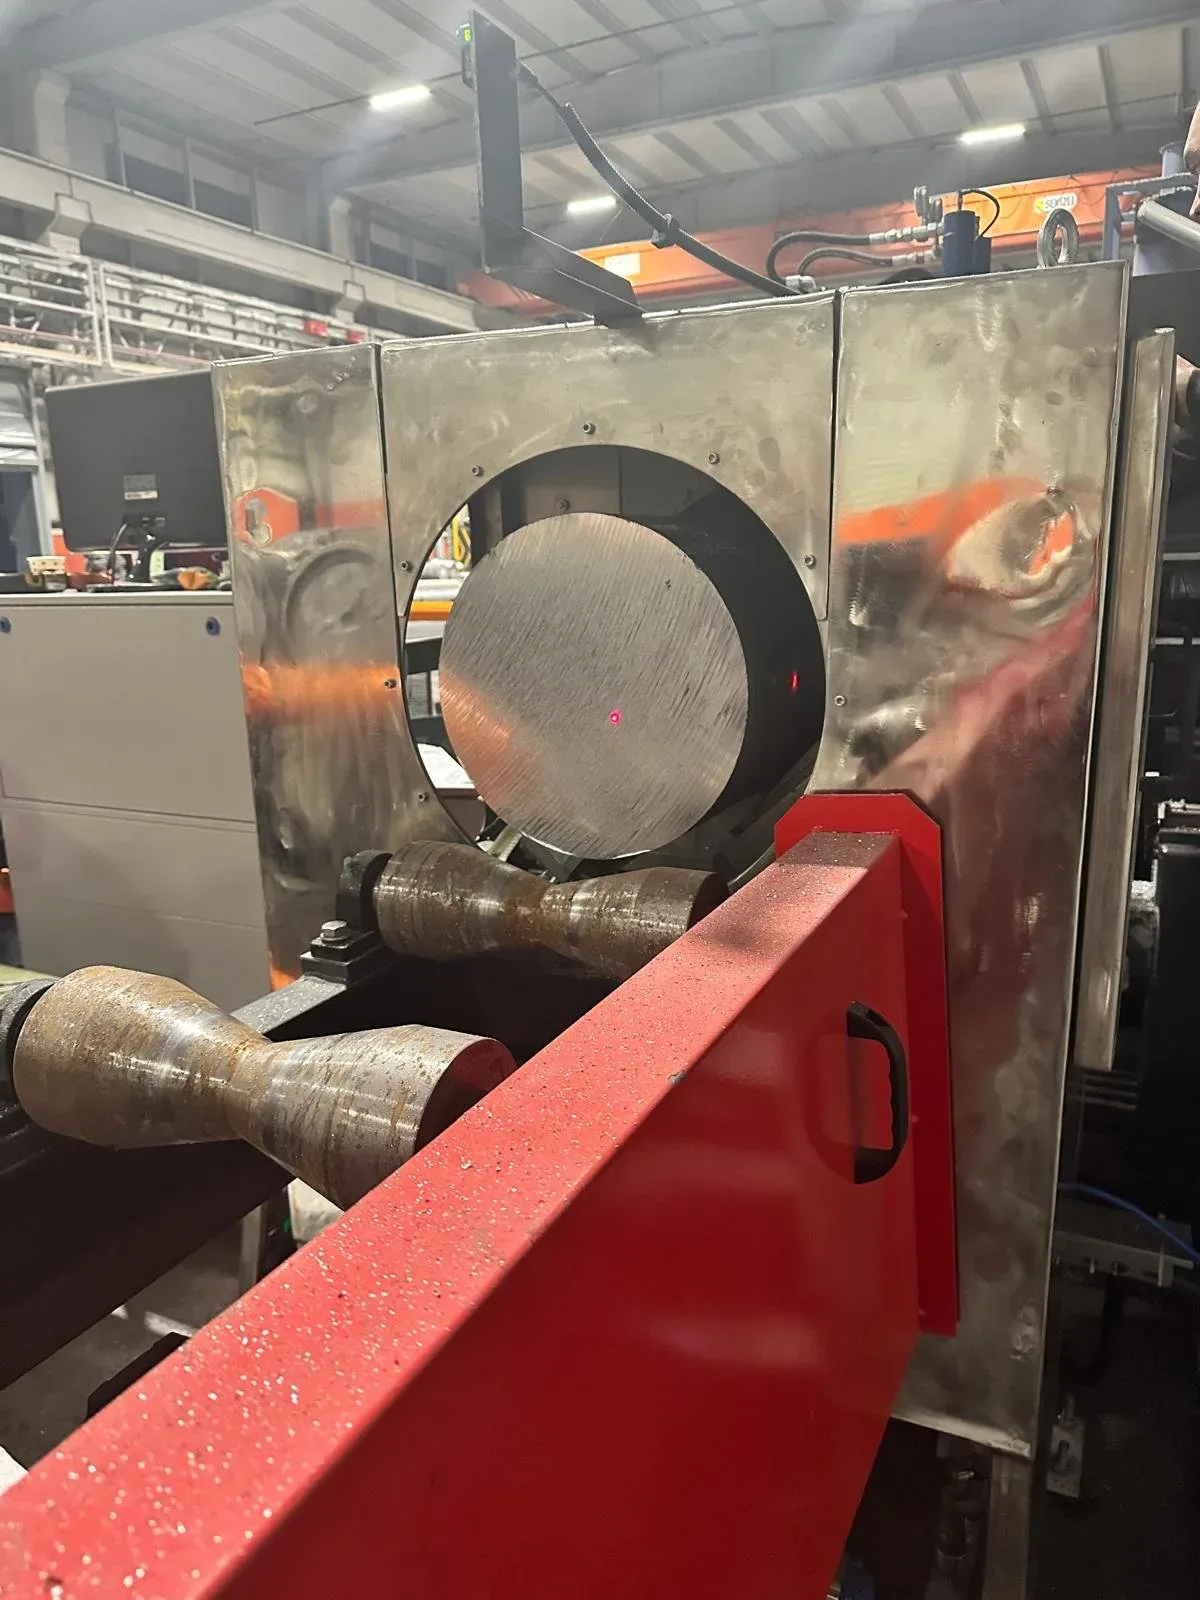
Sistem yapısı: su jeti tarama kafaları, prob grubu, konumlandırma mekanizması ve sinyal işleme ünitesi. Yüksek frekanslı ses dalgası metalin içinden geçiyor, kusurdan yansıyan eko probda okunuyor.
- Pulse-Echo yöntemi, 2 – 10 MHz
- Radyal ve eksenel tarama
- Su jetiyle tam kesit taraması
- 75 – 300 mm biyet çapı aralığı
- Eşik değerine göre otomatik işaretleme
- Tahribatsız ve radyasyonsuz yöntem
Raporlama ve İzlenebilirlik
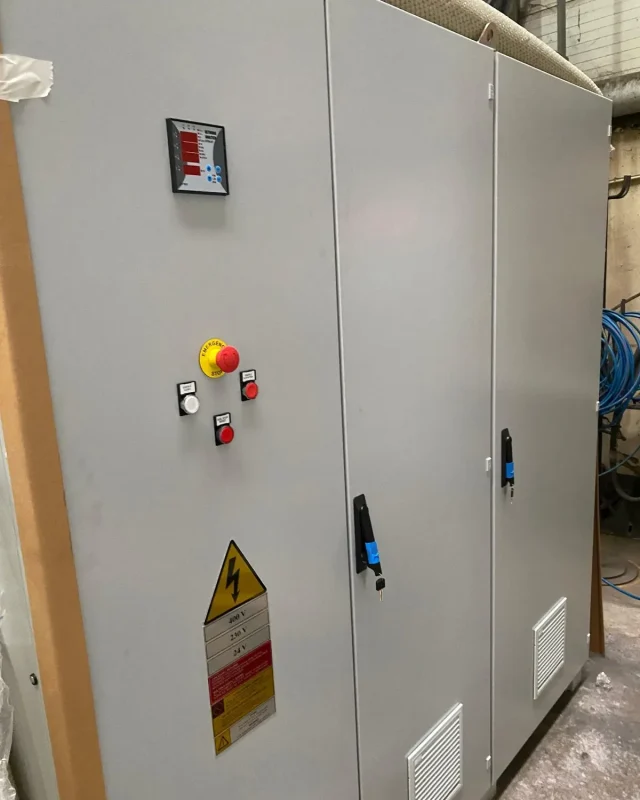
Sistem yapısı: PLC/SCADA altyapısı, veri kayıt ünitesi, hata haritası çıktısı ve raporlama arayüzü. Test sonucu döküm parametreleriyle birlikte arşivleniyor.
- Biyet bazında otomatik hata haritası
- PDF test raporu çıktısı
- Döküm parametreleriyle eşleşen kayıt
- EN 12258 ve ASTM B594 referansı
- SCADA üzerinden vardiya raporu
- Denetim ve ihracat için arşiv
Teknik doküman ve kataloglar

Ultrasonik test hakkında
sık sorulan soruları yanıtlıyoruz
Metal içindeki süreksizlikleri: çatlak, boşluk ve homojen olmayan bölgeleri. Yüksek frekanslı ses dalgası biyetin içinden geçerken bu bölgelerden yansır ve prob tarafından okunur. Yöntem tahribatsızdır, radyasyon gerektirmez; parça test sonrası kullanılabilir hâlde kalır.
Kendi VDC hatlarımızda sonradan ekleme kurgunun parçası. Başka üreticinin hattında da mümkün olabilir; ancak kesim sonrası boşluk, konveyör kotu ve otomasyon protokolü görülmeden söz vermiyoruz — önce yerinde inceleme yapıyoruz.
Hayır. Eşik değerini aşan parça işaretlenir ve akış devam eder; ayıklama hattın ritmini bozmadan yapılır. Amaç üretimi durdurmak değil, hatalı parçanın presin önüne varmasını engellemektir.
Sistem EN 12258 ve ASTM B594 referans alınarak kurulur; kabul kriterleri sizin müşterinizin şartnamesine göre tanımlanır. Eşik değerlerini devreye alma sırasında birlikte belirliyoruz.
Sistemin döküm makinesiyle mekanik ve yazılım düzeyinde senkron çalışan yapısı için başvuru yapıldı; süreç tamamlandığında tescil bilgisi bu sayfada güncellenecek. Başvuru, tescil edilmiş bir patentle aynı şey değil — bunu olduğu gibi belirtiyoruz.
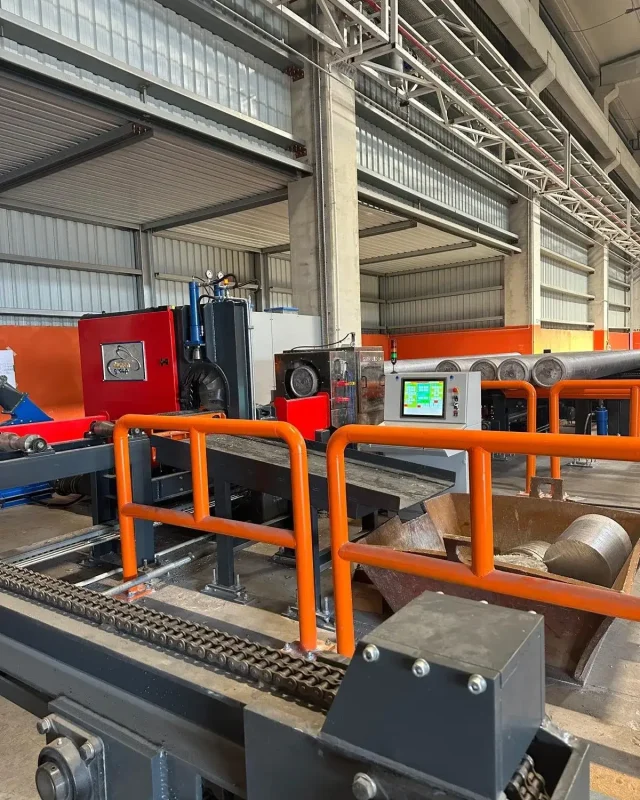
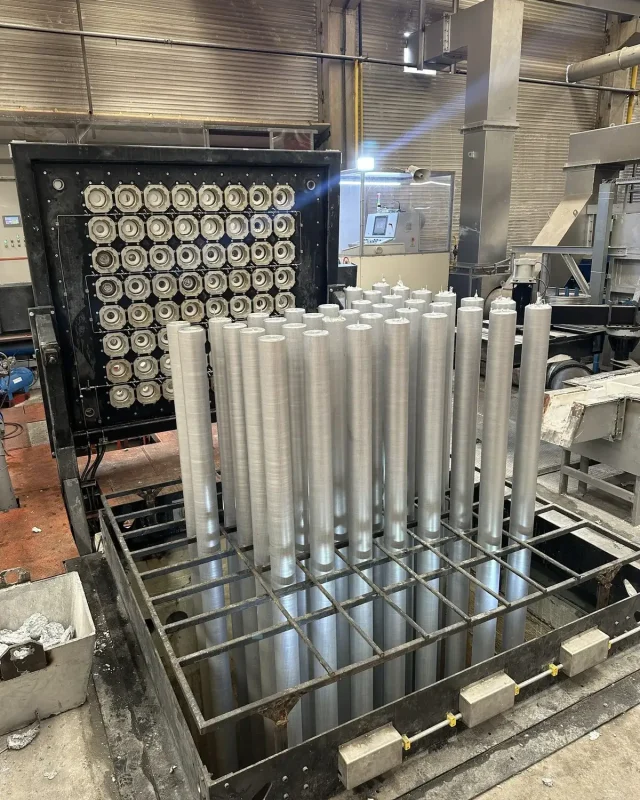
Bu çözümü oluşturan ekipmanları kendi tesisimizde üretiyoruz
Test istasyonunu hattınıza birlikte yerleştirelim
Hangi çapta biyet döküyorsunuz, hattınızda kesim nerede duruyor, test istasyonu için ne kadar boşluk var? Mevcut hatta eklenip eklenemeyeceğini bu bilgilerle netleştiriyoruz.
Teklif Al