






Biyet ve kalıp ısıtma fırınlarını presinizle senkron çalıştırıyoruz
Ekstrüzyon presine giren biyeti kesit boyunca eşit sıcaklığa getiriyoruz; sıcaklık farkı profil kalitesini ve kalıp ömrünü doğrudan etkiler. Fırınları rejeneratif gaz yakıcılı veya indüksiyonlu üretiyor, kalıp ısıtma fırınını ve şarj arabasını aynı otomasyona bağlıyoruz.
- Isıtma
- Gaz / indüksiyon
- Biyet çapı
- 75 – 300 mm
- Homojenlik
- ±5 °C
- Şarj
- Otomatik araba
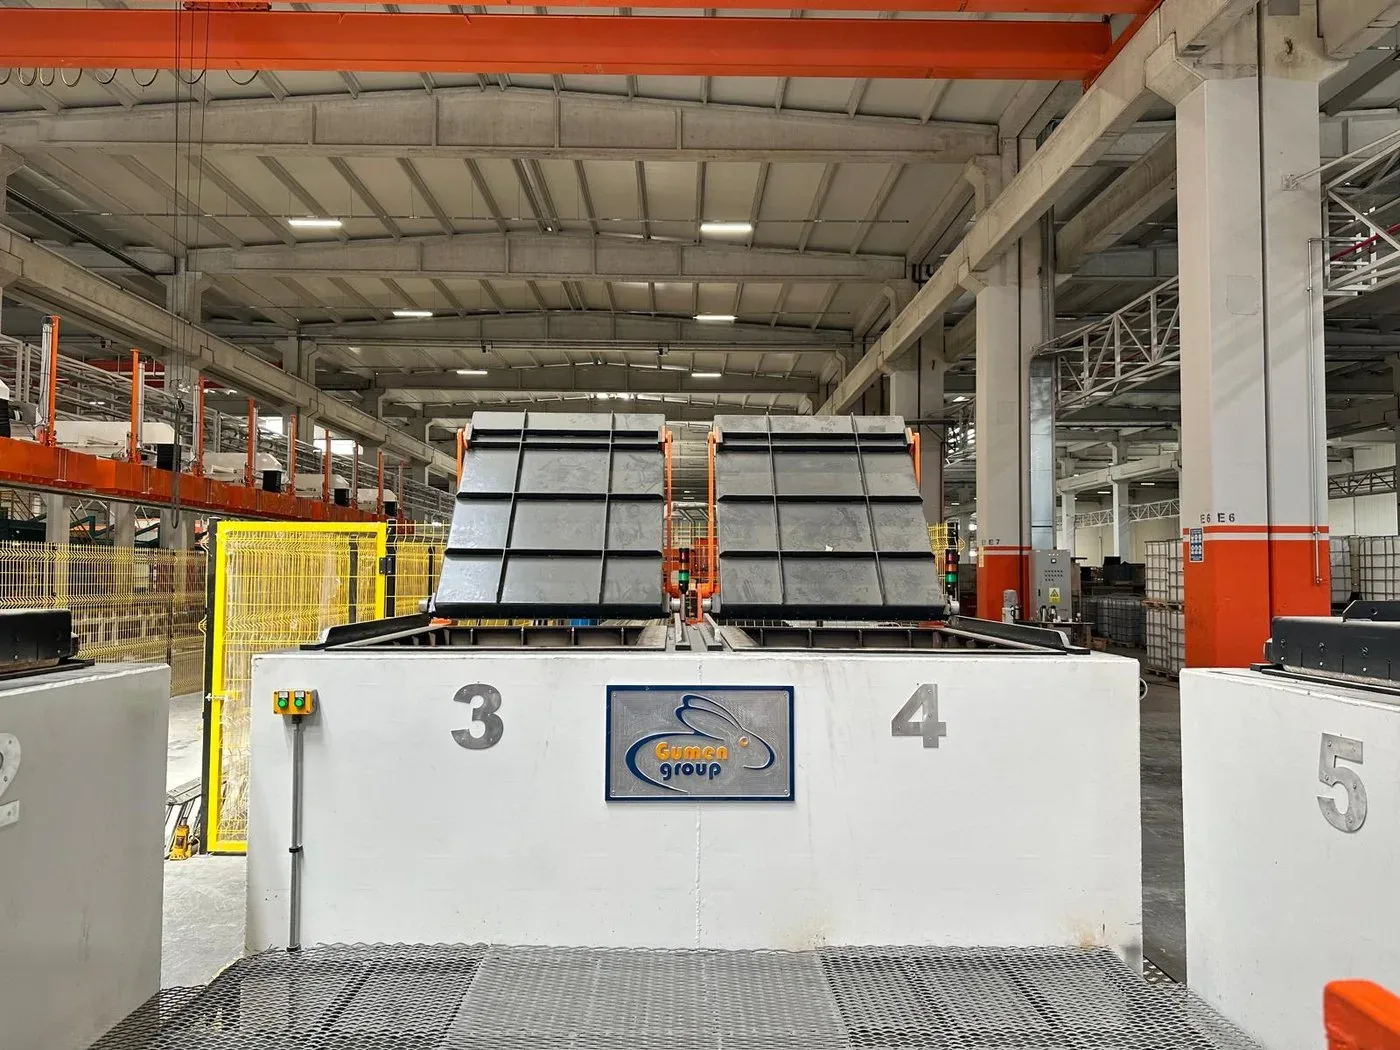
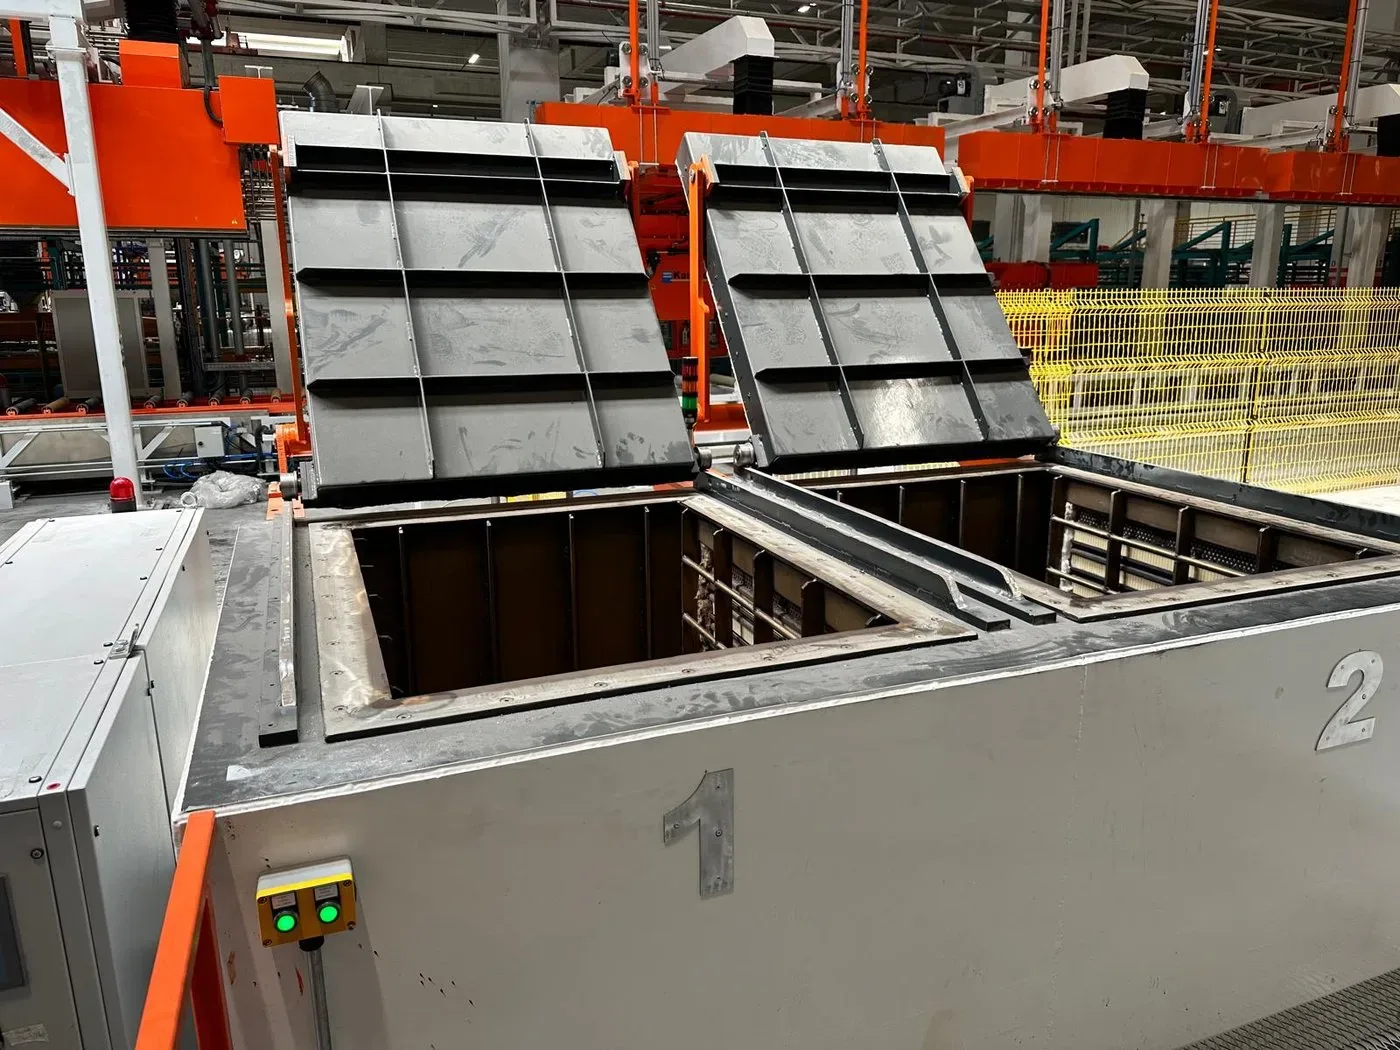
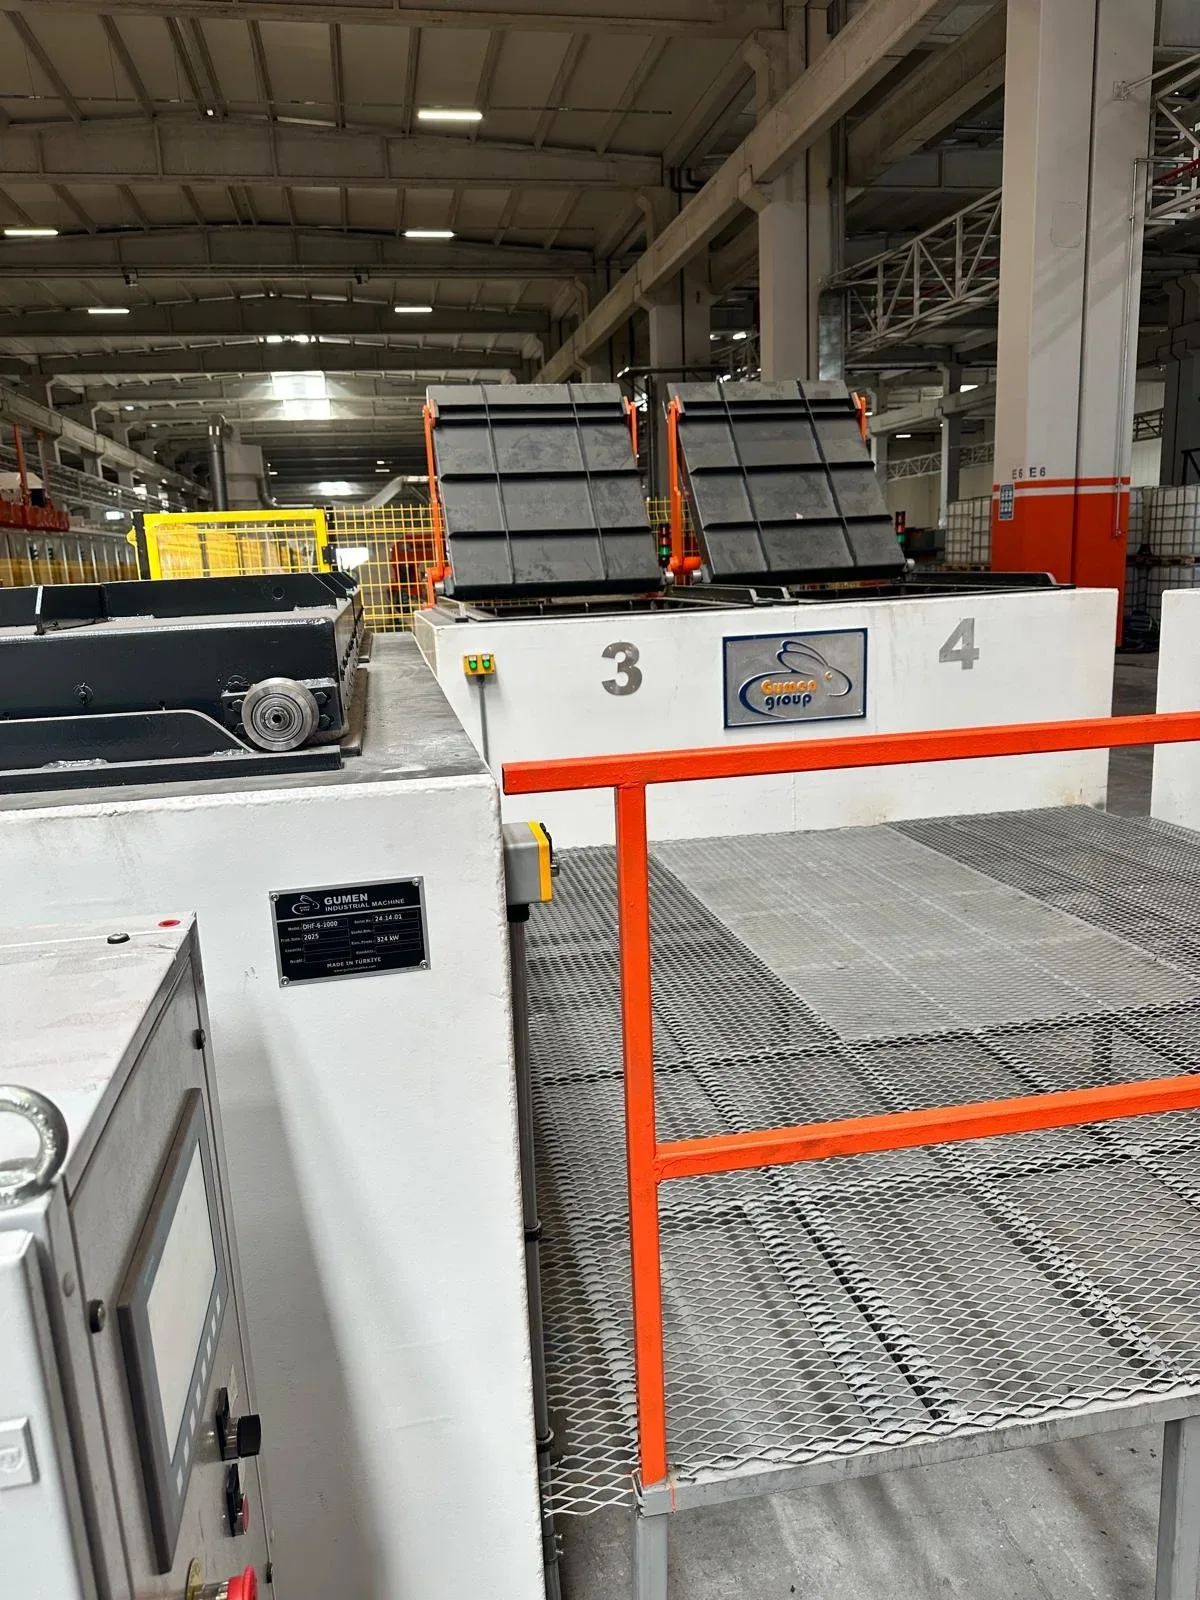
Biyet ve kalıp ısıtma fırını teknik özellikleri
- Isıtma yöntemi
- Rejeneratif gaz yakıcılı veya indüksiyonlu
- Sıcaklık homojenliği
- Biyet kesitinde ±5 °C
- Biyet çapı
- 75 – 300 mm
- Biyet boyu
- Projeye özel
- Kalıp ısıtma fırını
- Ayrı üniteler hâlinde — kalıp adedine göre gözlü yapı
- Şarj sistemi
- Otomatik veya yarı otomatik şarj arabası
- Sıcaklık ölçümü
- Bölgesel termokupllar; çıkışta biyet yüzey ölçümü
- Kontrol
- PLC — bölge bazlı sıcaklık profili ve reçete yönetimi
- Enerji kazanımı
- Rejeneratif sistemde yakıt tüketiminde %30–40 düşüş
- Alaşım uyumu
- 1xxx – 7xxx serileri
- Hat konumu
- Homojenizasyon fırını ile ekstrüzyon presi arası
Gaz–indüksiyon seçimini enerji tarifeniz belirliyor
İndüksiyon hızlı ısıtıyor ve tek biyet bazında hassas kontrol veriyor; küçük ve orta kapasiteli, sık ürün değiştiren hatlarda avantajlı. Elektrik biriminin maliyeti yüksek olduğu için sürekli ve yüksek tonajlı üretimde işletme gideri öne çıkıyor. Rejeneratif gaz yakıcılı fırın ise büyük kapasitede ve kesintisiz çalışma profilinde daha düşük maliyetle çalışıyor; ısınma süresi daha uzun ama hat sürekli çalışıyorsa bu fark kayboluyor. İkisini de üretiyoruz — doğru seçim tesisin elektrik ve gaz birim fiyatına, günlük tonaja ve ürün değişim sıklığına bakılarak birlikte yapılıyor.
Isıtma grubunu presinize göre kuruyoruz
Rejeneratif Gaz Yakıcılı Fırın
Yüksek kapasite ve kesintisiz üretim için. Baca gazının ısısı yanma havasına aktarılıyor, yakıt tüketimi standart brülöre göre belirgin düşüyor.
İndüksiyonlu Biyet Isıtıcı
Hızlı ısınma ve biyet başına hassas kontrol. Sık ürün değiştiren, orta kapasiteli ekstrüzyon hatlarında öne çıkıyor.
Kalıp Isıtma Fırını
Gözlü yapı; göz sayısı ve ölçüsü kalıp envanterinize göre belirleniyor. Üniteler biyet fırınıyla aynı PLC üzerinde çalışıyor.
Şarj Arabası
Otomatik veya yarı otomatik. Fırınla pres arasında senkron çalışıyor, sıcak biyet elle taşınmıyor.
Sıcak Kesme Ünitesi
Isıtma sonrası biyeti ölçüye kesiyor. Kesim payı ve sıcaklık kaybı presin çevrim süresine göre hesaplanıyor.
Bu fırını dört özellik ayırıyor
Kesit boyunca ±5 °C
Bölge bazlı ısıtma kontrolü ile biyetin bir ucu diğerinden sıcak çıkmıyor. Profil boyunca et kalınlığı kaymıyor.
İki teknoloji, tek tedarikçi
Gaz yakıcılı fırını da indüksiyonlu ısıtıcıyı da kendimiz üretiyoruz. Seçimi tesisin enerji tarifesine ve üretim profiline göre birlikte yapıyoruz.
Prese kadar otomatik
Biyet fırından prese mekanik transferle gidiyor; döngü süresi vardiya boyunca sabit kalıyor.
Kalıp aynı sistemden yönetiliyor
Kalıp ısıtma gözleri, biyet fırınıyla aynı reçete sisteminden yönetiliyor. Pres devreye girerken biyet de kalıp da aynı anda hazır oluyor.
Teknik doküman ve katalogları inceleyin

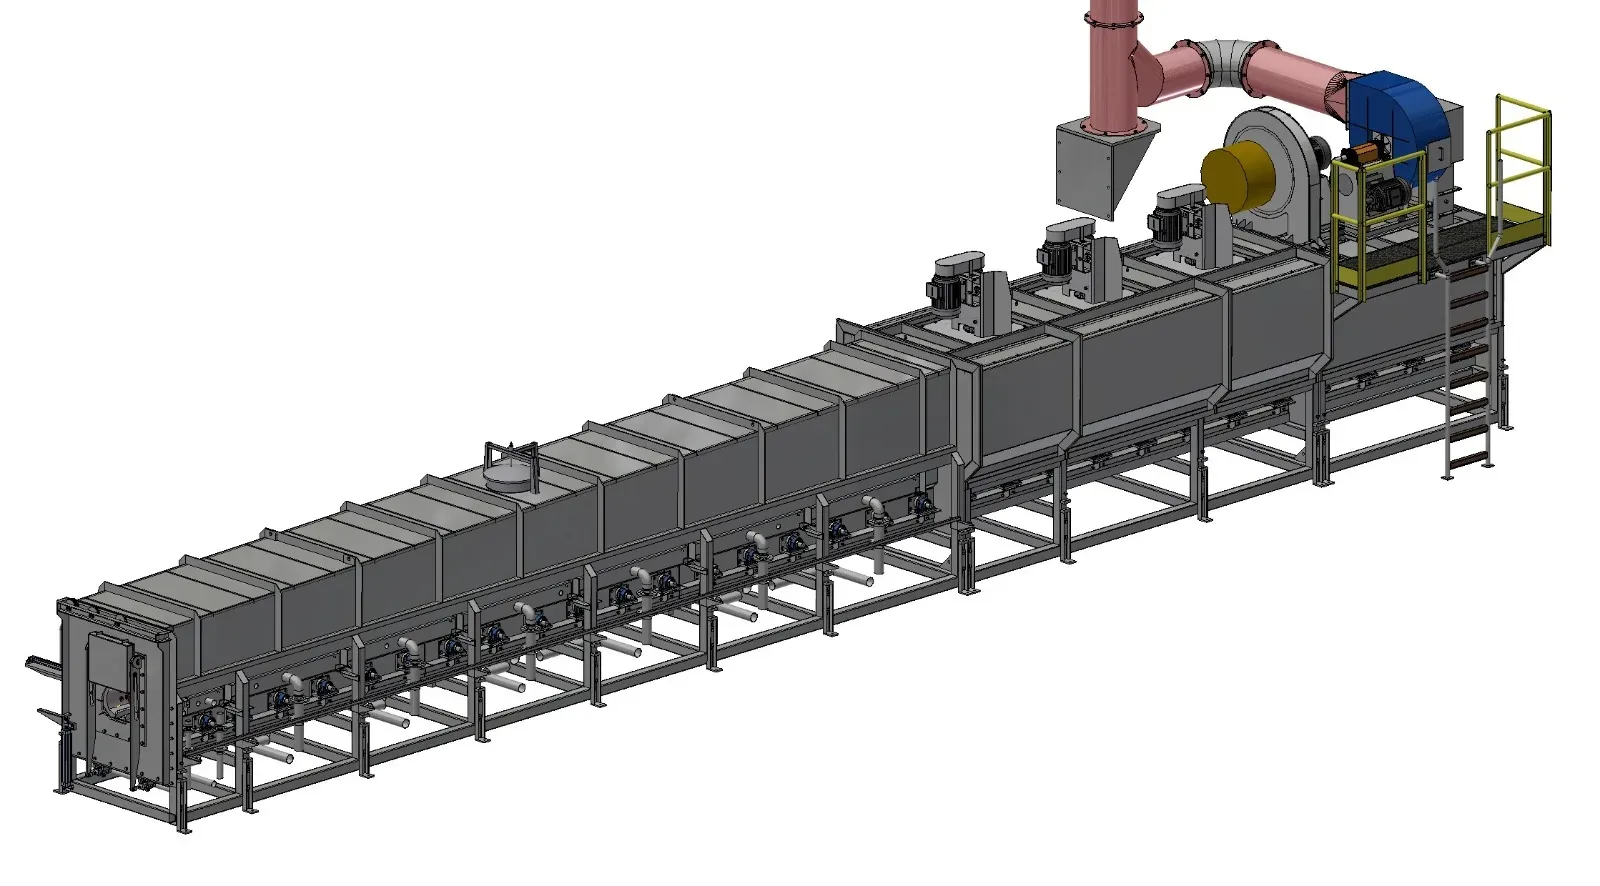
Biyet ısıtma fırını hakkında
sık sorulan soruları yanıtlıyoruz
Hayır. Homojenizasyon dökümden sonra saatler süren ve biyetin iç yapısını değiştiren bir ısıl işlemdir. Biyet ısıtma ise presin hemen öncesinde, biyeti şekillendirme sıcaklığına getiren kısa bir adımdır. İkisi arka arkaya kullanılır ama farklı fırınlardır.
Sürekli ve yüksek tonajda rejeneratif gazlı fırın işletmede genellikle daha ekonomiktir. İndüksiyon, hızlı devreye girmesi ve hassas gradyan ısıtma sağlamasıyla sık ürün değiştiren preslerde öne geçer. Pres tonajınız ve profil karmanızla birlikte karar veriyoruz.
Soğuk kalıpla presleme hem ilk profillerin fire gitmesine hem kalıbın çatlamasına yol açar. Kalıbı kontrollü sıcaklıkta bekletmek kalıp ömrünü uzatır; küçük bir yatırım olmasına rağmen geri dönüşü hızlıdır.
Gövde ve izolasyon durumu uygunsa evet. Brülör grubu, hava-gaz hattı ve kontrol panosu yenilenerek mevcut fırın rejeneratif çalışmaya alınabilir. Kapsamı yerinde inceleme sonrası yazılı veriyoruz.
Evet, her şarj için sıcaklık-zaman profili kaydedilir. Kayıtlar müşteri denetimlerinde ve fire analizinde kullanılabilecek biçimde raporlanabilir.
Bu fırın hangi hattın parçası, öncesinde ve sonrasında ne çalışıyor?
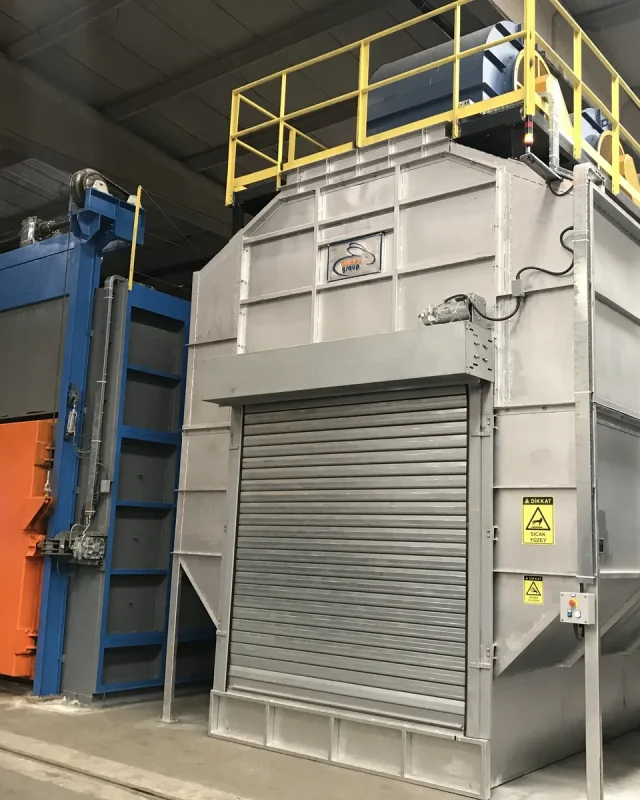
Homojenizasyon Fırını
Biyet prese gelmeden önce iç yapısı burada dengeleniyor; ısıtma ve soğutma tek reçetede.
KEŞFEDİN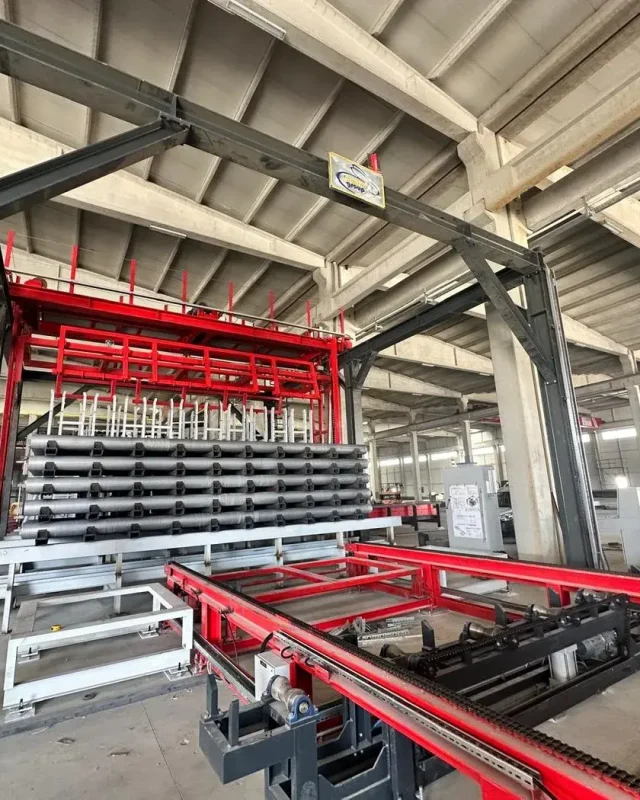
Ekstrüzyon Tesisleri
Biyetten profile kadar ekstrüzyon hattının tamamında hangi ekipmanlar çalışıyor?
KEŞFEDİN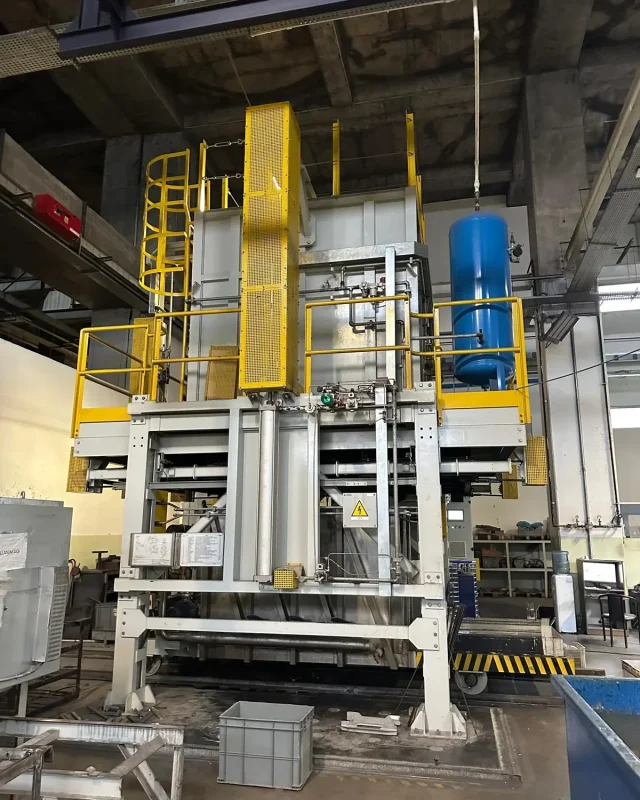
Isıl İşlem Fırınları
Presten çıkan profilin yaşlandırması: T5 ve T6 rejimleri, sepetli ya da askılı düzen.
KEŞFEDİN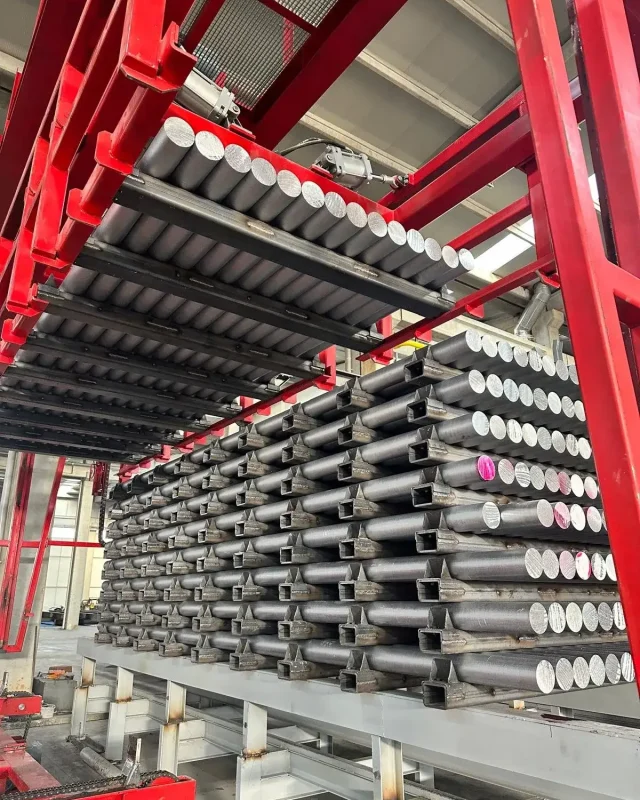
Otomatik Yükleme & Boşaltma
Fırın önünde forklift beklemesin: konveyör, transfer arabası ve robot gripper.
KEŞFEDİNPresinizi anlatın, fırını ona göre kuralım
Presin tonajı ne, günde kaç ton profil çıkıyor, kaç farklı kalıpla çalışıyorsunuz? Gaz mı indüksiyon mu sorusunun cevabı bu üç bilgidedir.
Teklif Al