






Настраиваем печи нагрева заготовок и матриц на синхронную работу с вашим прессом
Алюминиевую заготовку (слиток) для прессования, поступающую в пресс, мы нагреваем до одинаковой температуры по всему сечению: перепад температур напрямую влияет на качество профиля и срок службы матрицы. Печи мы изготавливаем с регенеративными газовыми горелками или с индукционным нагревом, а печь нагрева матриц и загрузочную тележку подключаем к той же системе автоматики.
- Нагрев
- Газ / индукция
- Диаметр заготовки
- 75 – 300 мм
- Равномерность
- ±5 °C
- Загрузка
- Автоматическая тележка
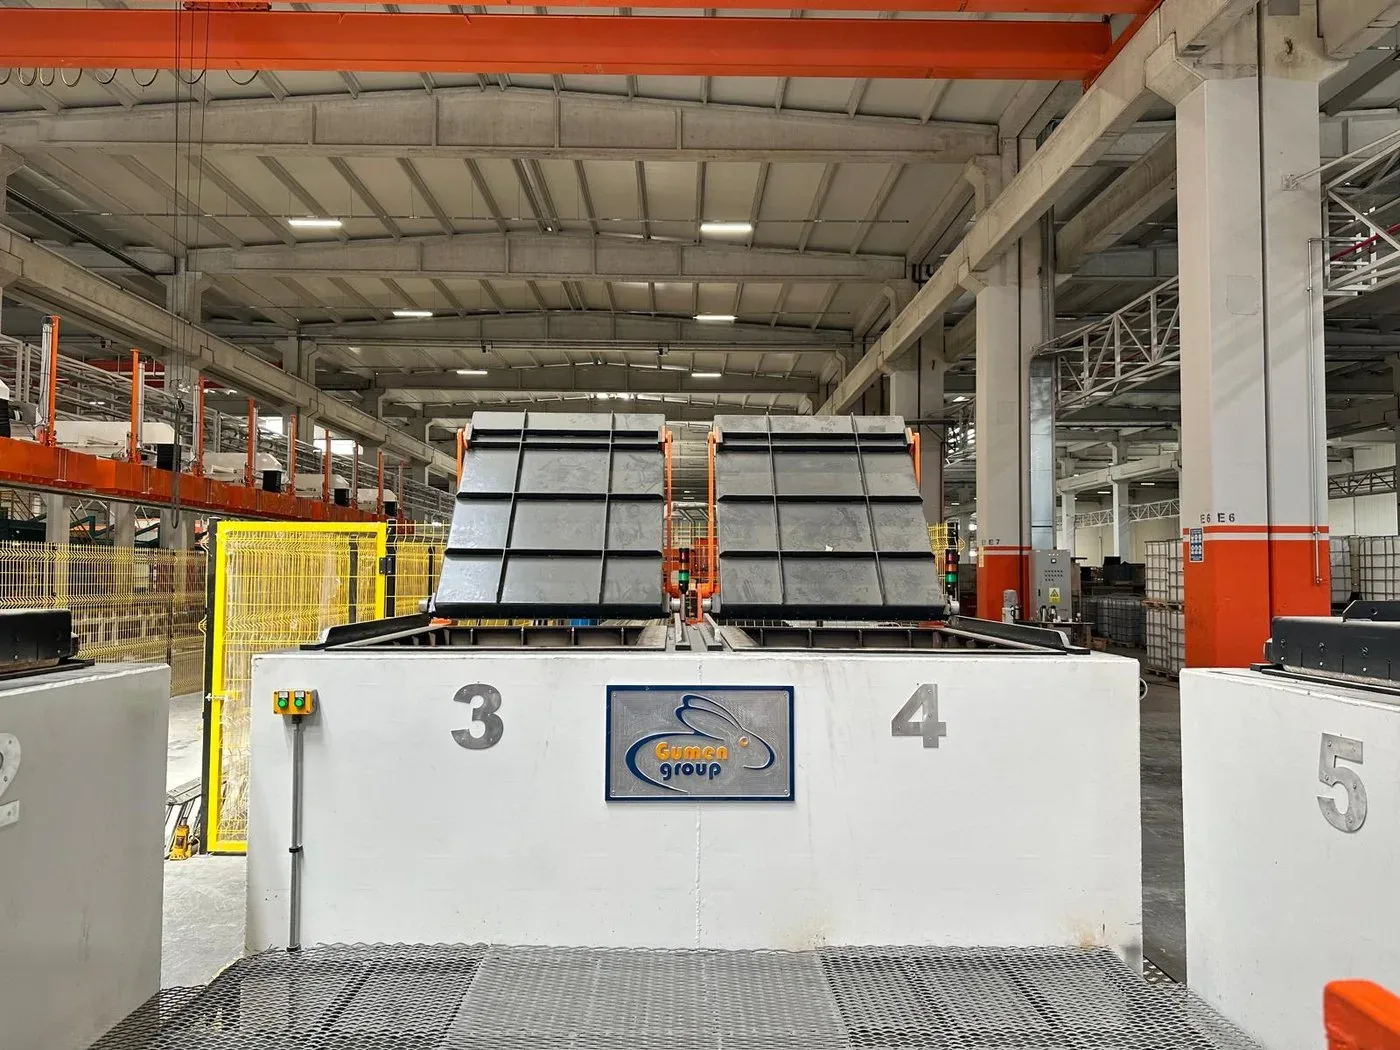
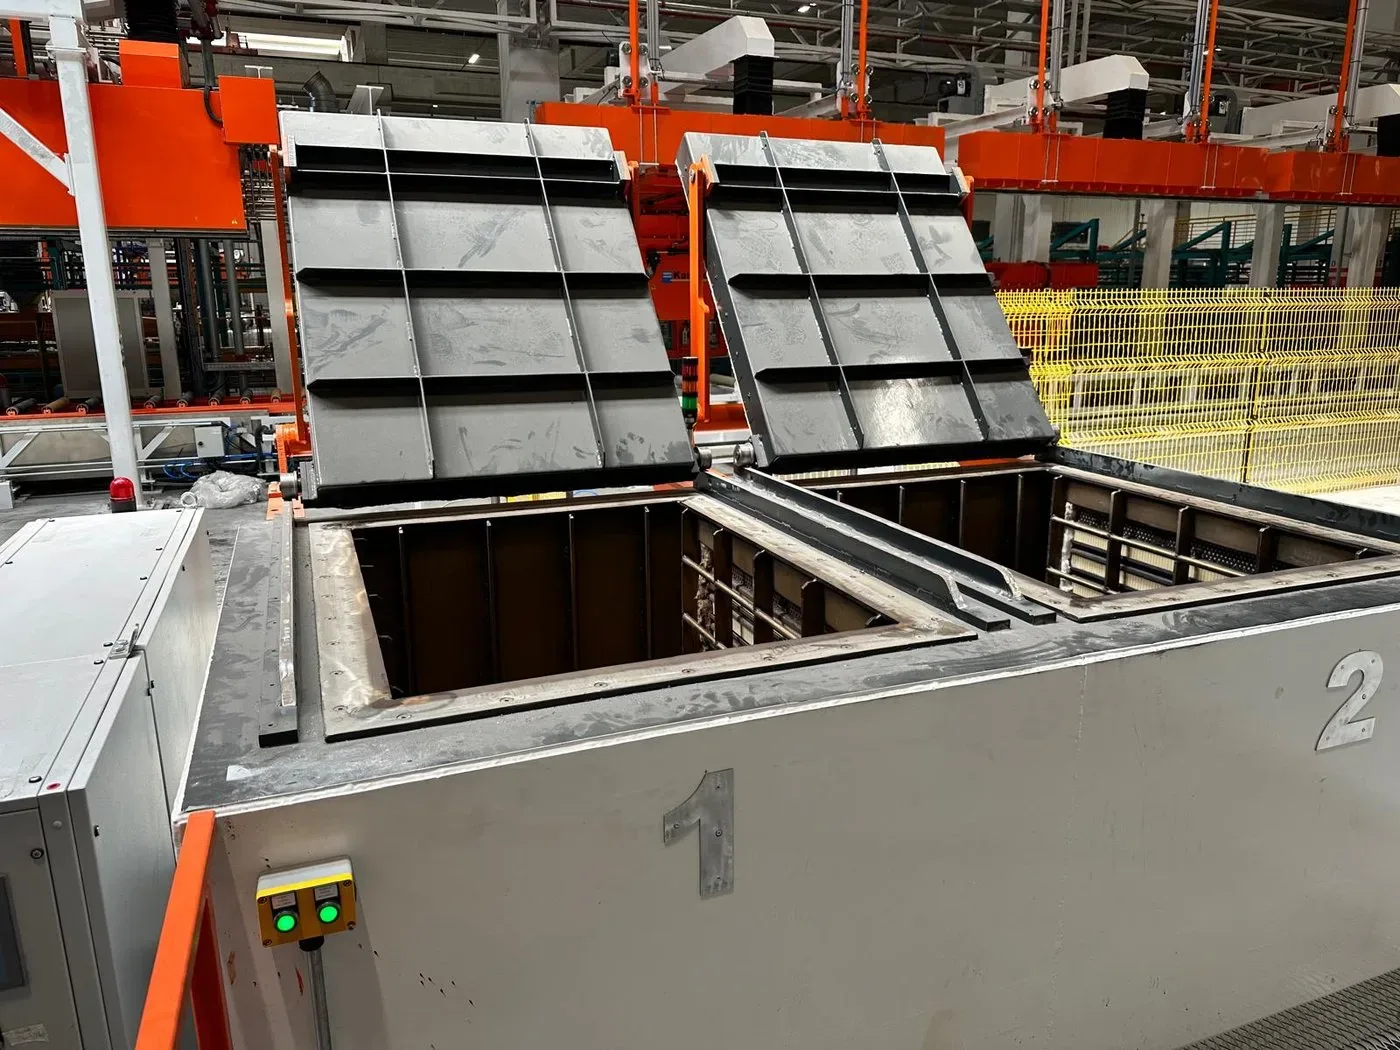
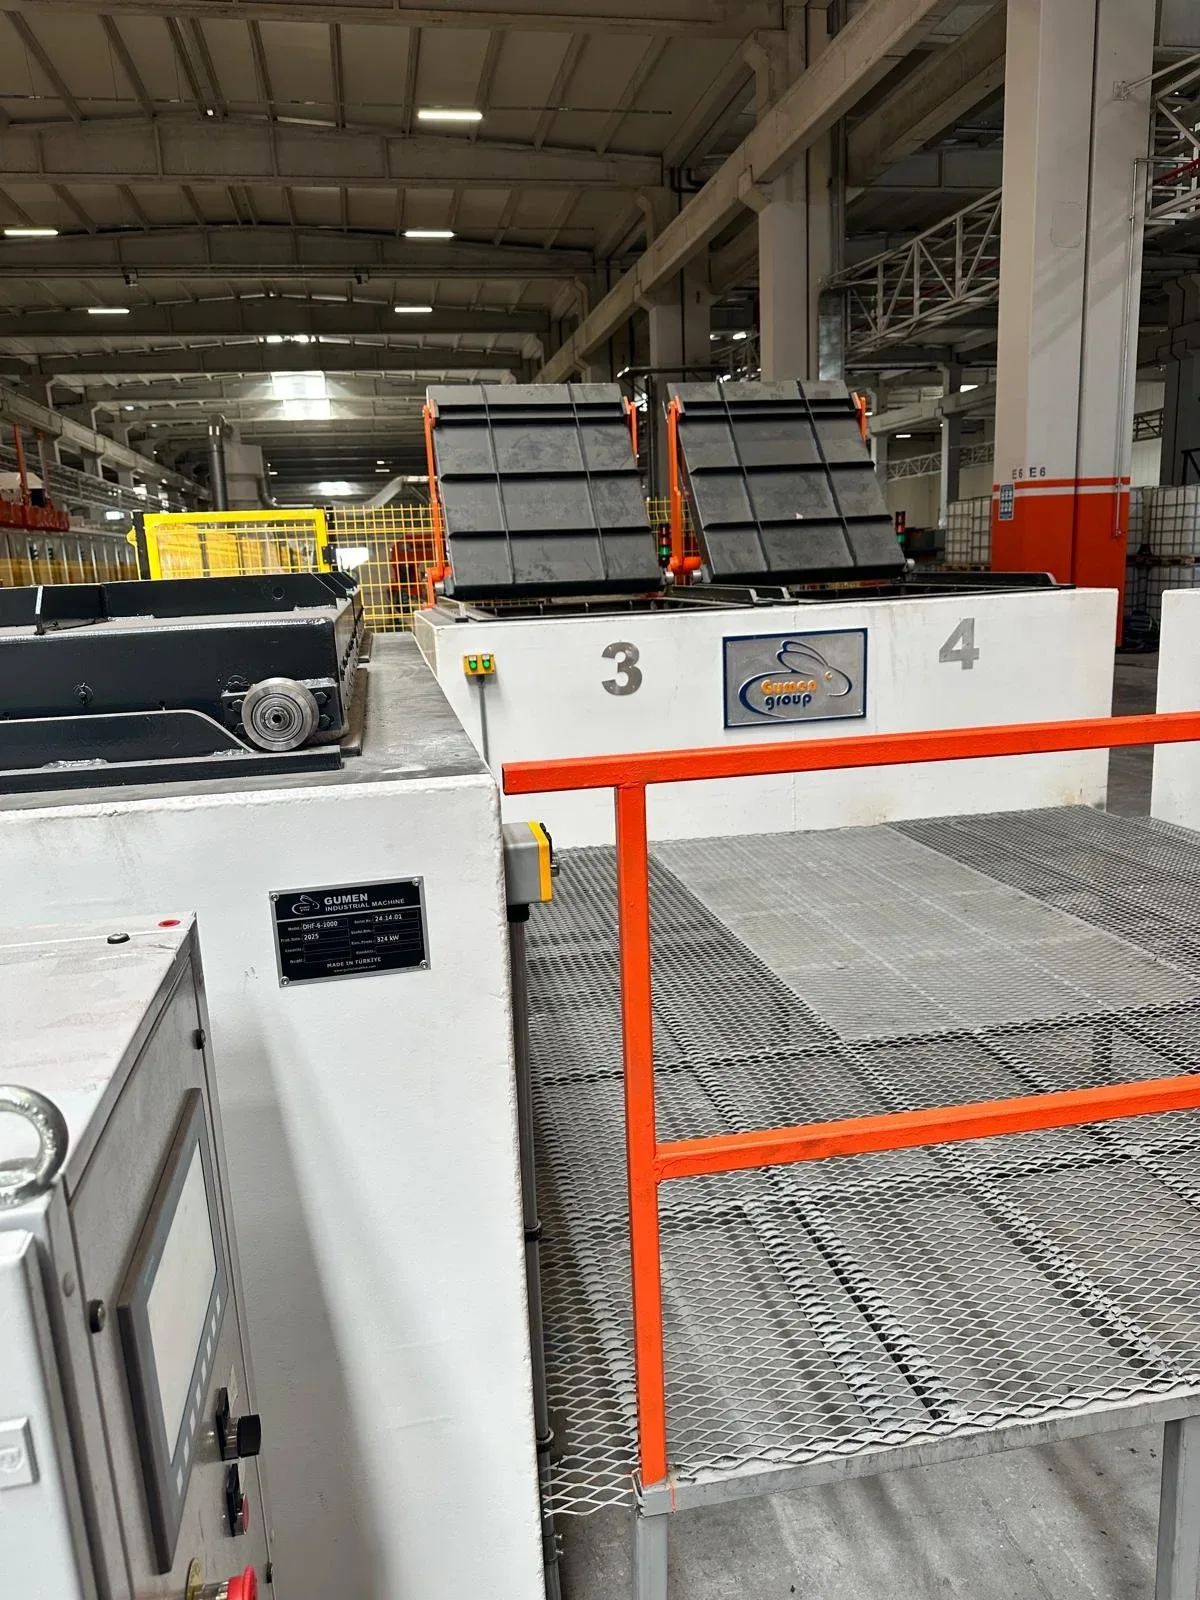
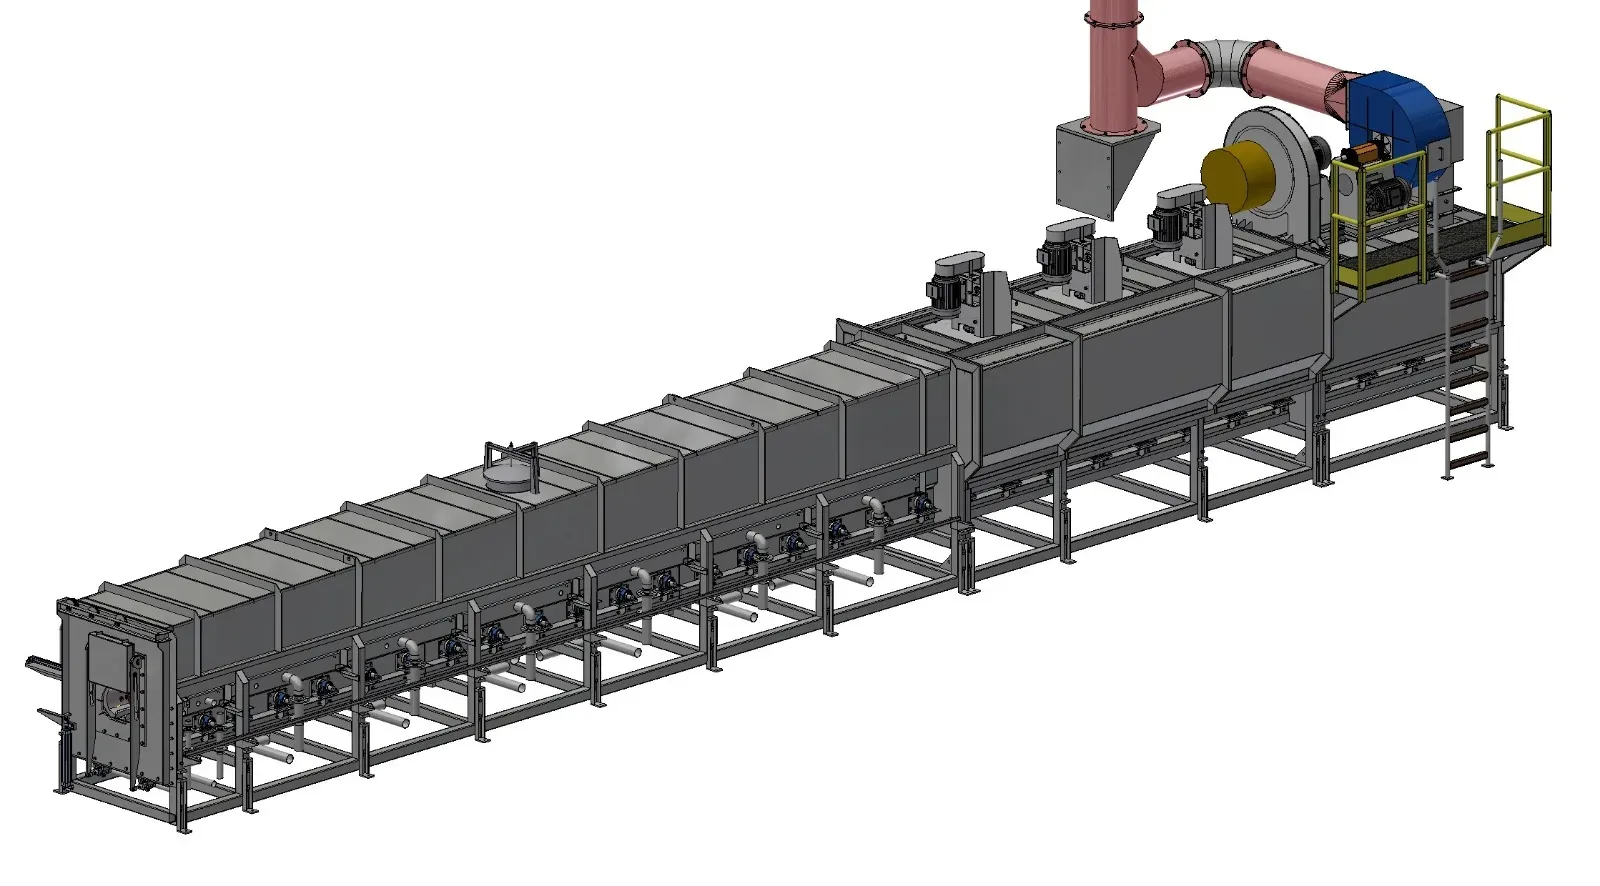
Технические характеристики печи нагрева заготовок и матриц
- Способ нагрева
- С регенеративными газовыми горелками или индукционный
- Равномерность температуры
- ±5 °C по сечению заготовки
- Диаметр заготовки
- 75 – 300 мм
- Длина заготовки
- Под конкретный проект
- Печь нагрева матриц
- Отдельные агрегаты — ячеистая конструкция в зависимости от количества матриц
- Система загрузки
- Автоматическая или полуавтоматическая загрузочная тележка
- Измерение температуры
- Термопары по зонам; измерение температуры поверхности заготовки на выходе
- Управление
- PLC — зональный температурный профиль и управление рецептами
- Экономия энергии
- Снижение расхода топлива на 30 – 40 % в регенеративной системе
- Совместимость со сплавами
- Серии 1xxx – 7xxx
- Место в линии
- Между печью гомогенизации и прессом
Выбор между газом и индукцией определяется вашим энерготарифом
Индукция быстро нагревает и обеспечивает точный контроль для каждой отдельной заготовки; она выгодна на линиях малой и средней производительности с частой сменой продукции. Поскольку электроэнергия стоит дорого, при непрерывном производстве с большим тоннажем на первый план выходят эксплуатационные расходы. Печь с регенеративными газовыми горелками при большой производительности и непрерывном режиме работы обходится дешевле; время разогрева у нее дольше, но если линия работает без остановок, эта разница исчезает. Мы производим оба варианта — правильный выбор делается совместно с учетом цены электроэнергии и газа на предприятии, суточного тоннажа и частоты смены продукции.
Собираем нагревательную группу под ваш пресс
Печь с регенеративными газовыми горелками
Для высокой производительности и непрерывного производства. Тепло дымовых газов передается воздуху горения, расход топлива заметно ниже, чем при стандартной горелке.
Индукционный нагреватель заготовок
Быстрый нагрев и точный контроль для каждой заготовки. Особенно хорош на линиях прессования средней производительности с частой сменой продукции.
Печь нагрева матриц
Ячеистая конструкция; число и размеры ячеек определяются вашим парком матриц. Агрегаты работают от того же PLC, что и печь нагрева заготовок.
Загрузочная тележка
Автоматическая или полуавтоматическая. Работает синхронно между печью и прессом, горячие заготовки вручную не переносятся.
Ножницы горячей резки
Отрезает заготовку нужной длины после нагрева. Припуск на рез и потери температуры рассчитываются с учетом времени цикла пресса.
Четыре отличительные особенности этой печи
±5 °C по всему сечению
Благодаря зональному управлению нагревом один конец заготовки не выходит горячее другого. Толщина стенки по длине профиля не отклоняется от заданной.
Две технологии, один поставщик
Мы сами производим и газовую печь, и индукционный нагреватель. Выбор делаем вместе с вами с учетом энерготарифа предприятия и профиля производства.
Автоматика вплоть до пресса
Заготовка идет от печи к прессу механической передачей; время цикла остается неизменным в течение смены.
Матрица управляется из той же системы
Ячейки нагрева матриц управляются из той же системы рецептов, что и печь нагрева заготовок. К моменту включения пресса заготовка и матрица готовы одновременно.
Изучите техническую документацию и каталоги

Отвечаем на часто задаваемые вопросы
о печи нагрева заготовок
Нет. Гомогенизация представляет собой термообработку после литья, которая длится часами и меняет внутреннюю структуру заготовки. Нагрев заготовки — короткий этап непосредственно перед прессом, доводящий ее до температуры формования. Обе операции выполняются одна за другой, но в разных печах.
При непрерывной работе и большом тоннаже печь с регенеративными газовыми горелками обычно экономичнее в эксплуатации. Индукция благодаря быстрому выходу на режим и точному градиентному нагреву выигрывает на прессах с частой сменой продукции. Решение мы принимаем вместе с вами, исходя из усилия вашего пресса и номенклатуры профилей.
Прессование на холодной матрице приводит и к браку первых профилей, и к растрескиванию матрицы. Выдержка матрицы при контролируемой температуре продлевает срок ее службы; хотя это небольшая инвестиция, окупается она быстро.
Да, если состояние корпуса и изоляции это позволяет. Обновив горелочную группу, воздушную и газовую линии и шкаф управления, существующую печь можно перевести на регенеративный режим. Объем работ мы сообщаем письменно после обследования на объекте.
Да, для каждой садки записывается температурно-временной профиль. Записи можно оформить в виде отчетов, пригодных для аудитов заказчиков и анализа потерь (брака).
В какую линию входит эта печь и какое оборудование работает до и после нее?
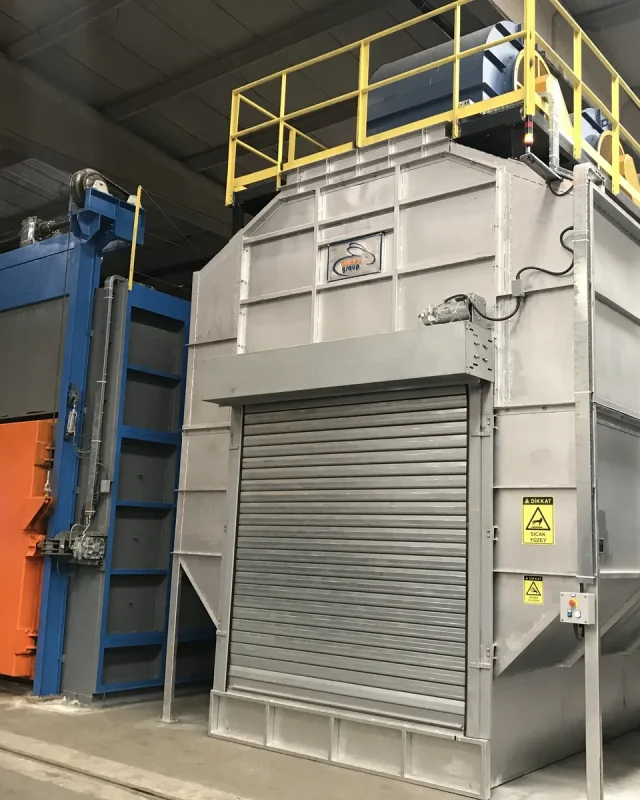
Печь гомогенизации
Здесь внутренняя структура заготовки выравнивается до поступления в пресс; нагрев и охлаждение в одном рецепте.
ПОДРОБНЕЕ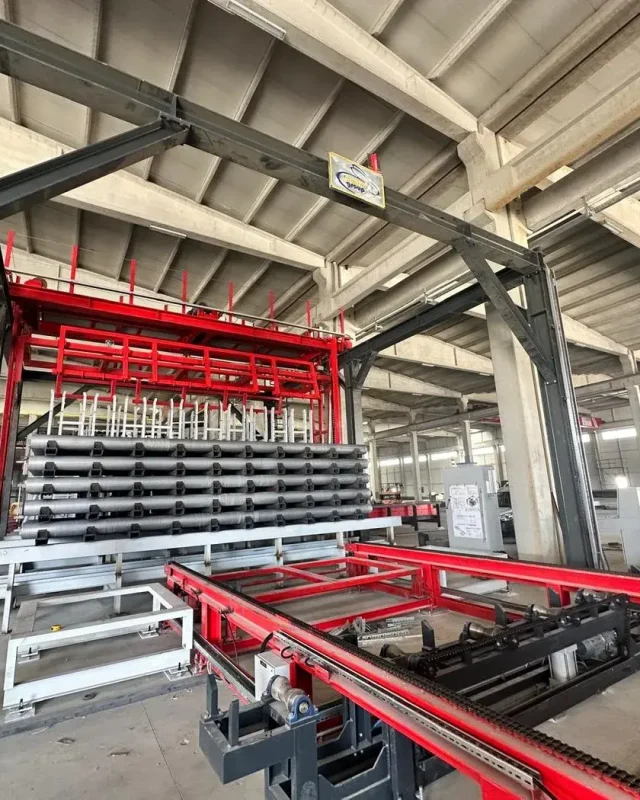
Предприятия по прессованию
Какое оборудование работает на всей линии прессования, от заготовки до профиля?
ПОДРОБНЕЕ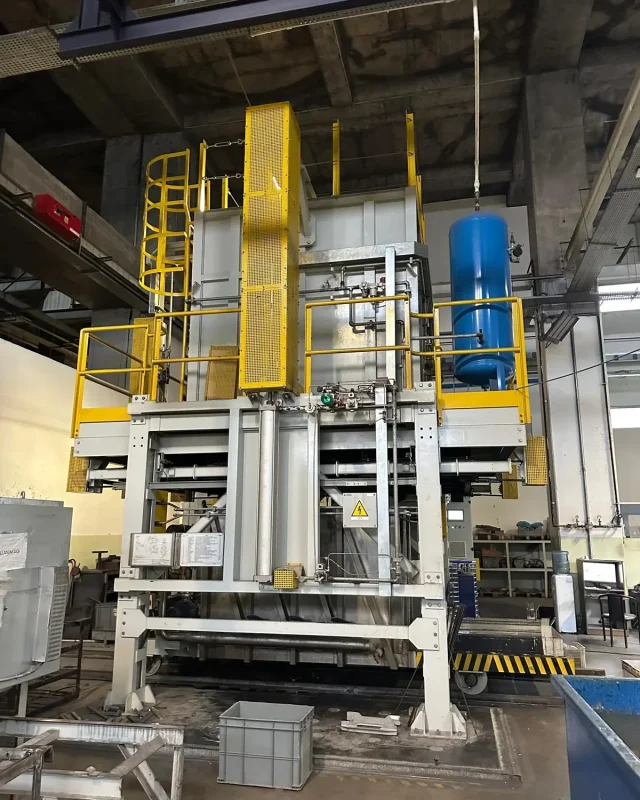
Печи термообработки
Старение профиля, вышедшего из пресса: режимы T5 и T6, загрузка в корзинах или на подвесах.
ПОДРОБНЕЕ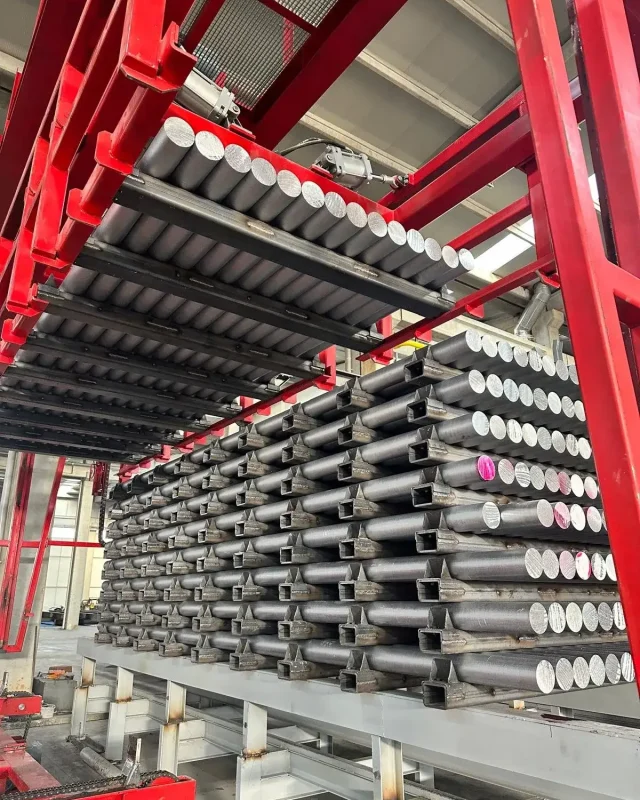
Автоматическая загрузка и выгрузка
Погрузчикам не придется ждать у печи: конвейер, передаточная тележка и роботизированный захват.
ПОДРОБНЕЕРасскажите о своем прессе, а мы построим печь под него
Какое усилие у вашего пресса, сколько тонн профиля выпускается в сутки, с каким количеством разных матриц вы работаете? Ответ на вопрос «газ или индукция» кроется в этих трех данных.
Запросить предложение