






Мы автоматизируем операции загрузки, выгрузки и передачи
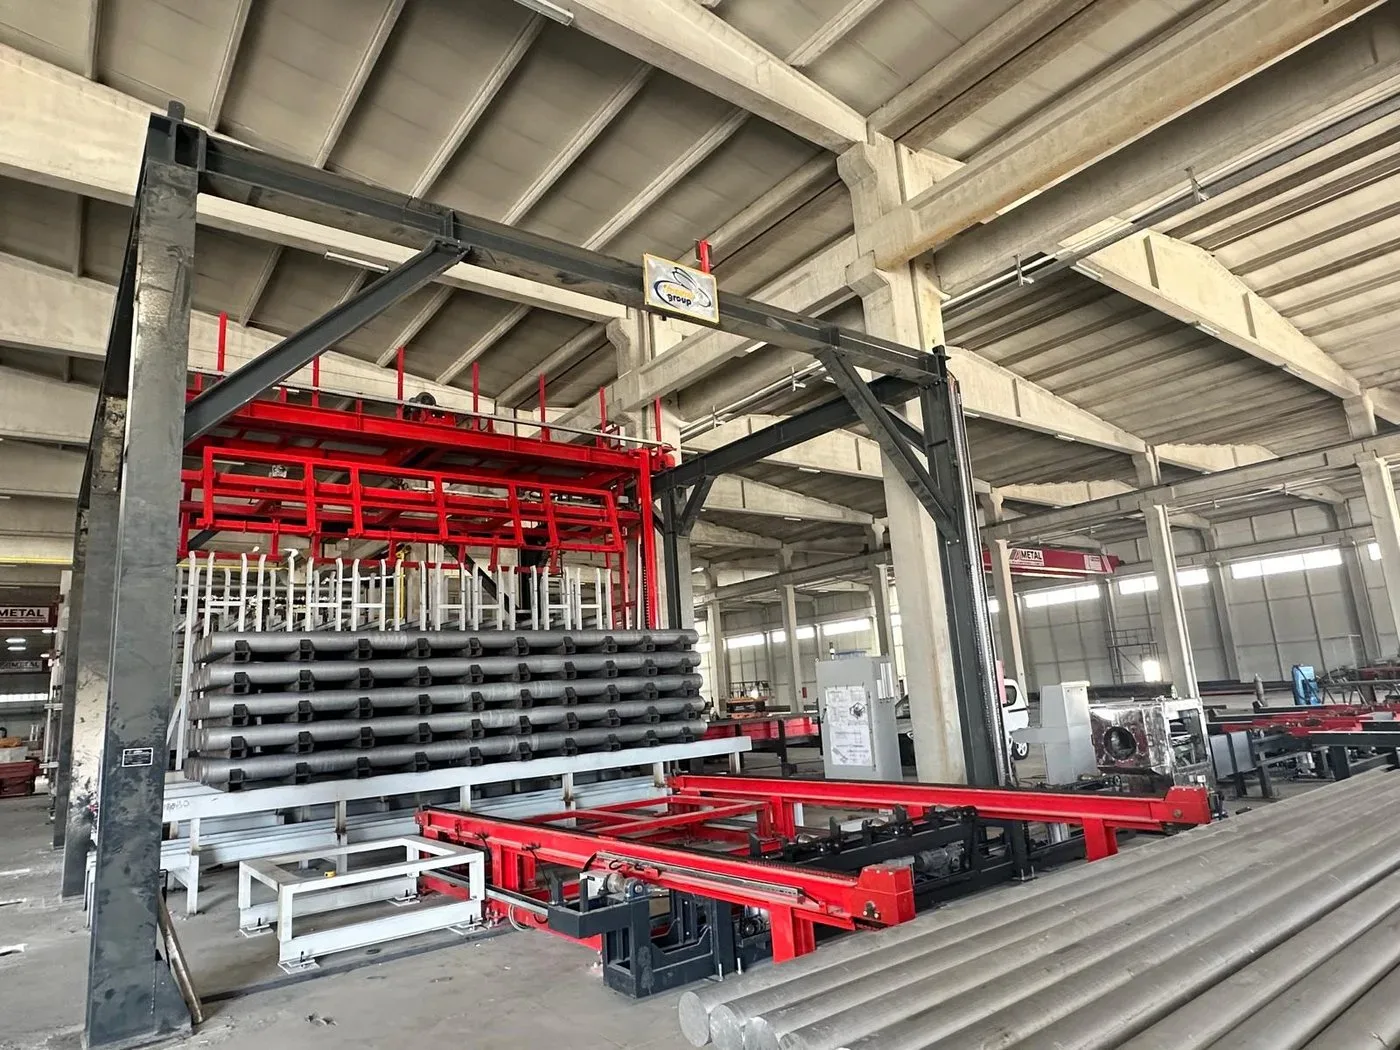
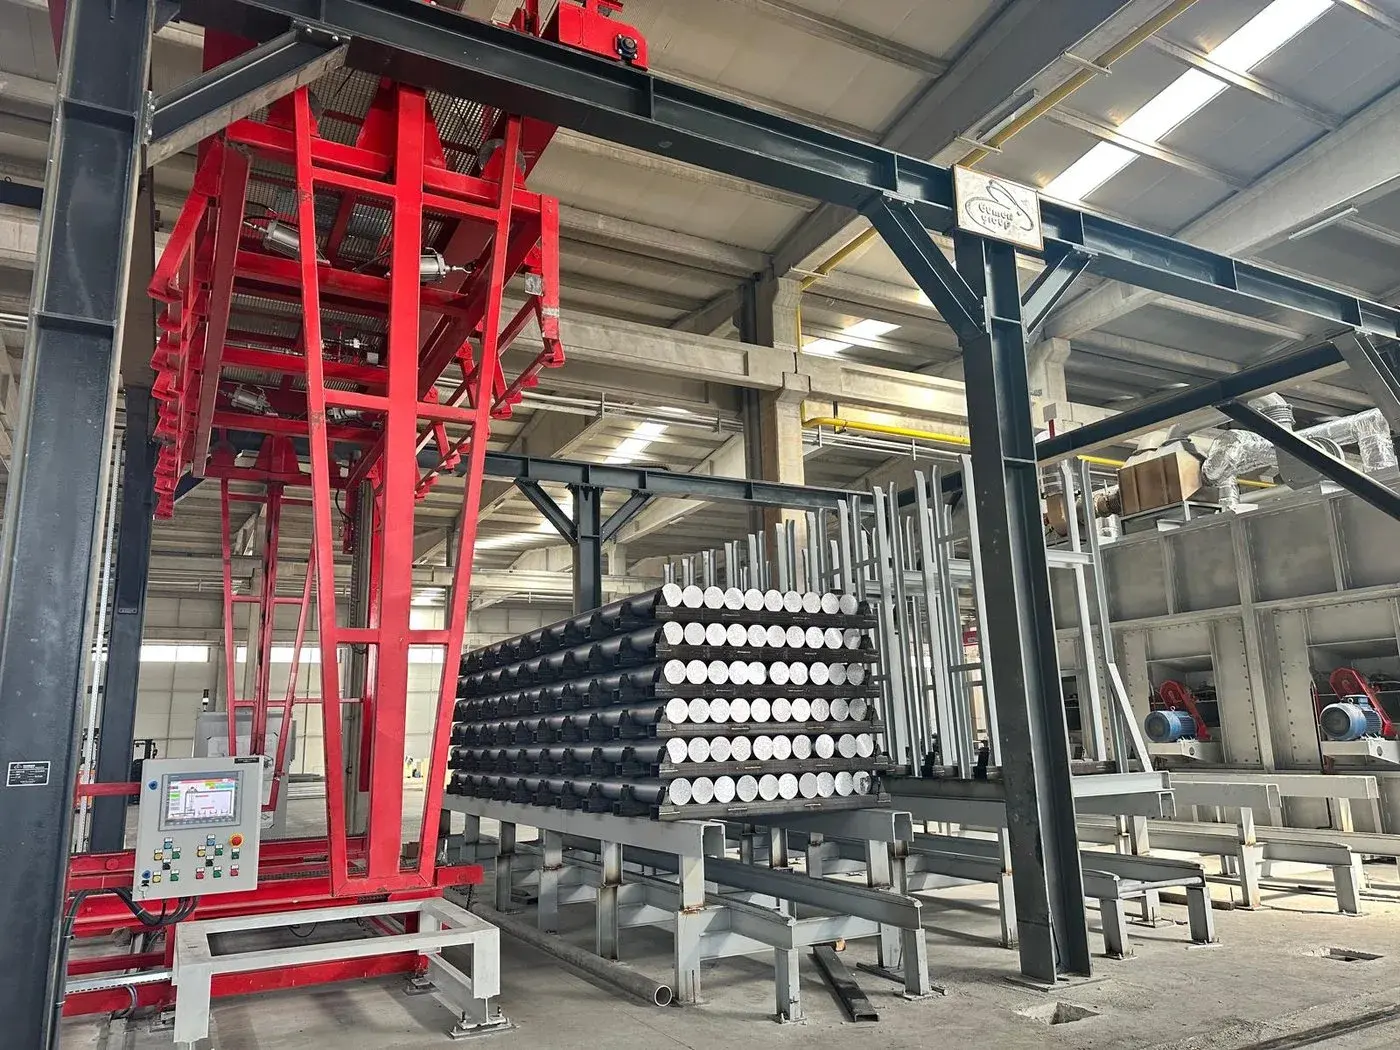
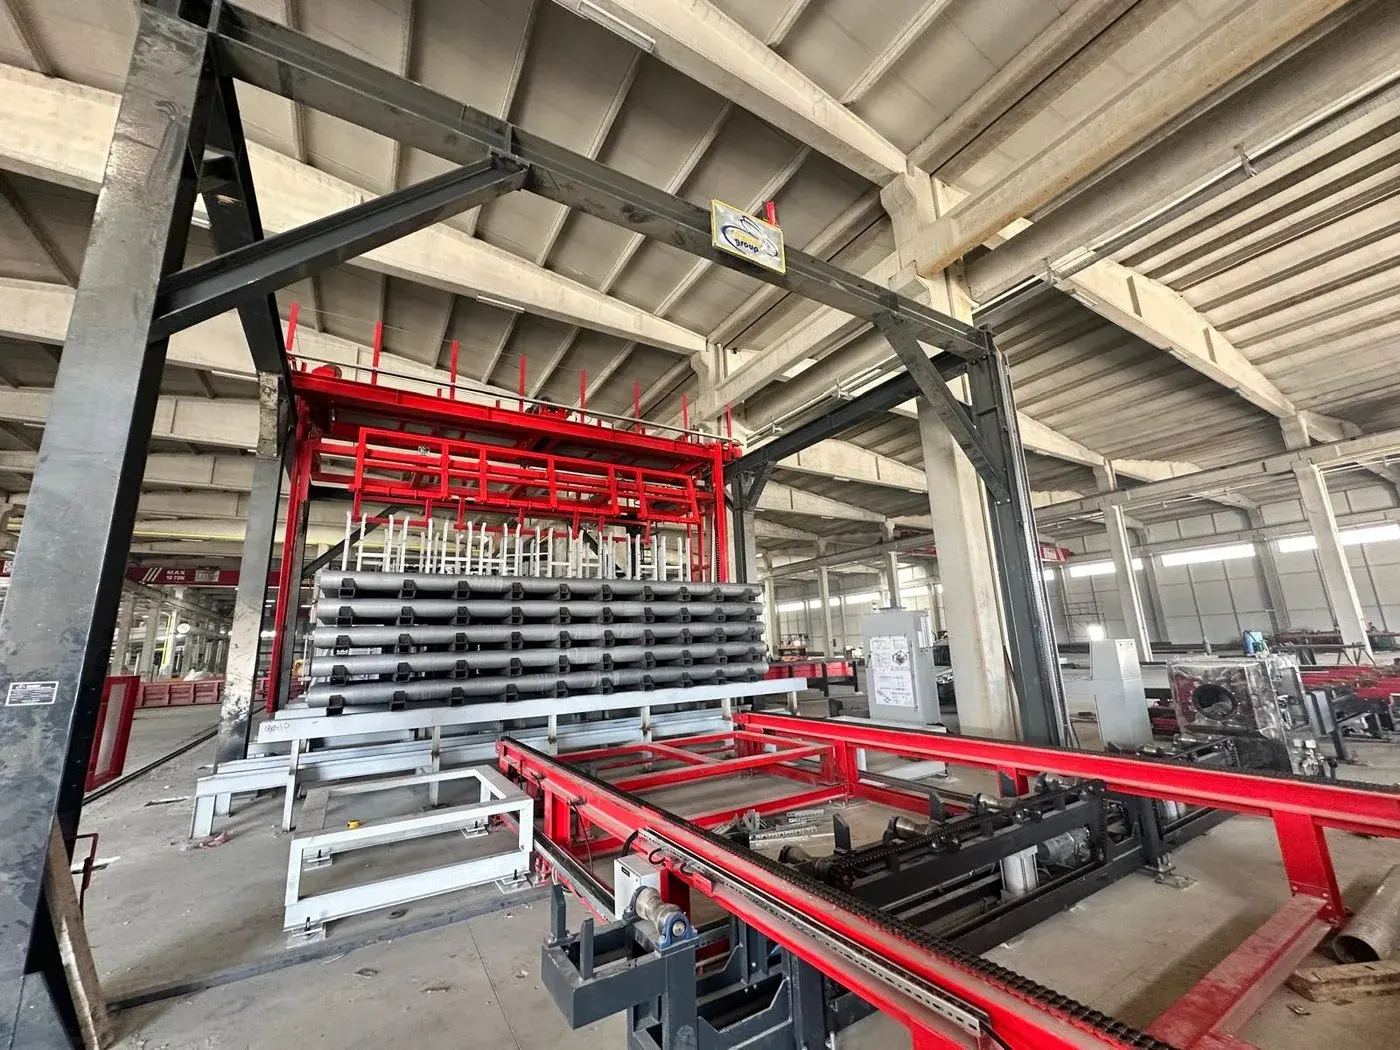
Перемещение алюминиевой заготовки (слитка) для прессования от литейной ямы к штабелю, от штабеля к печи и от печи к прессу мы делаем стабильным и повторяемым с помощью установок штабелирования, роботизированных захватов, жаростойких конвейеров и передаточных тележек. Систему мы проектируем для передачи в горячем состоянии при температуре до 500 °C; благодаря модульной конструкции ее можно внедрять с самого узкого места линии и расширять шаг за шагом.
- Диаметр заготовки
- 75 – 300 мм
- Передача в горячем состоянии
- до 500 °C
- Захват
- Гидравлика / пневматика
- Управление
- PLC / SCADA
Технические характеристики систем загрузки и выгрузки
- Производительность штабелирования
- Под конкретный проект — в зависимости от диаметра заготовки и скорости линии
- Диаметр заготовки
- 75 – 300 мм
- Тип захвата
- Гидравлические или пневматические губки
- Интеграция с роботом
- Адаптация захвата к манипулятору промышленного робота
- Допустимая температура
- Передача горячих деталей при температуре до 500 °C
- Конвейер
- Жаростойкий; от выхода литейной линии к контролю и упаковке
- Удаление шлака
- Установка механического съёма шлака
- Управление
- PLC / SCADA; общая с автоматизацией печи и литья
- Регистрация данных
- Каждый шаг регистрируется; возможен анализ простоев и эффективности
- Ретрофит
- Возможна установка в качестве дополнения и к оборудованию, произведенному не Gumen
С чего начинать автоматизацию?
Автоматизировать всю линию сразу — самый дорогой и самый рискованный путь. Эффективнее выбрать единственный участок, где время цикла меняется сильнее всего и где выше всего риск для безопасности труда, и начать с него. На большинстве предприятий это либо передача горячей заготовки, либо съём шлака с поверхности печи. Когда автоматизирован один этап, появляется измеримый выигрыш, и обоснование следующего этапа возникает само собой.
Мы начинаем автоматизацию с узкого места линии
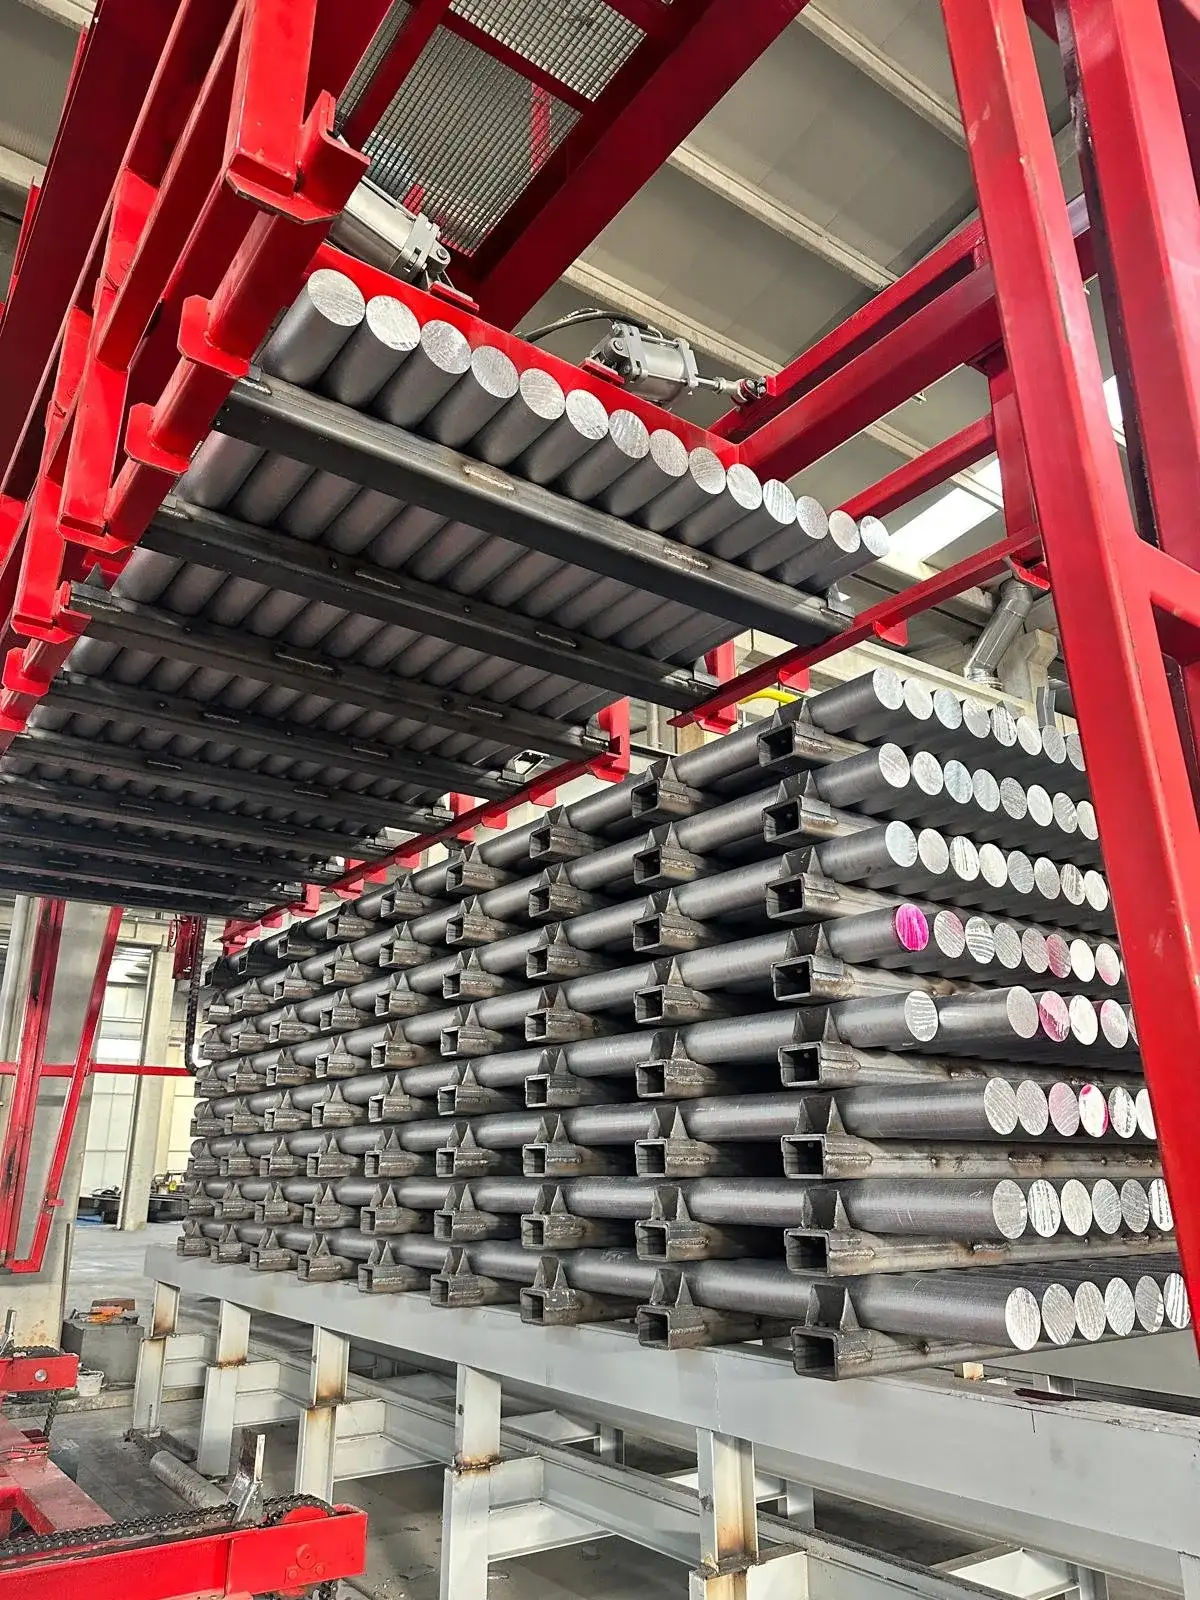
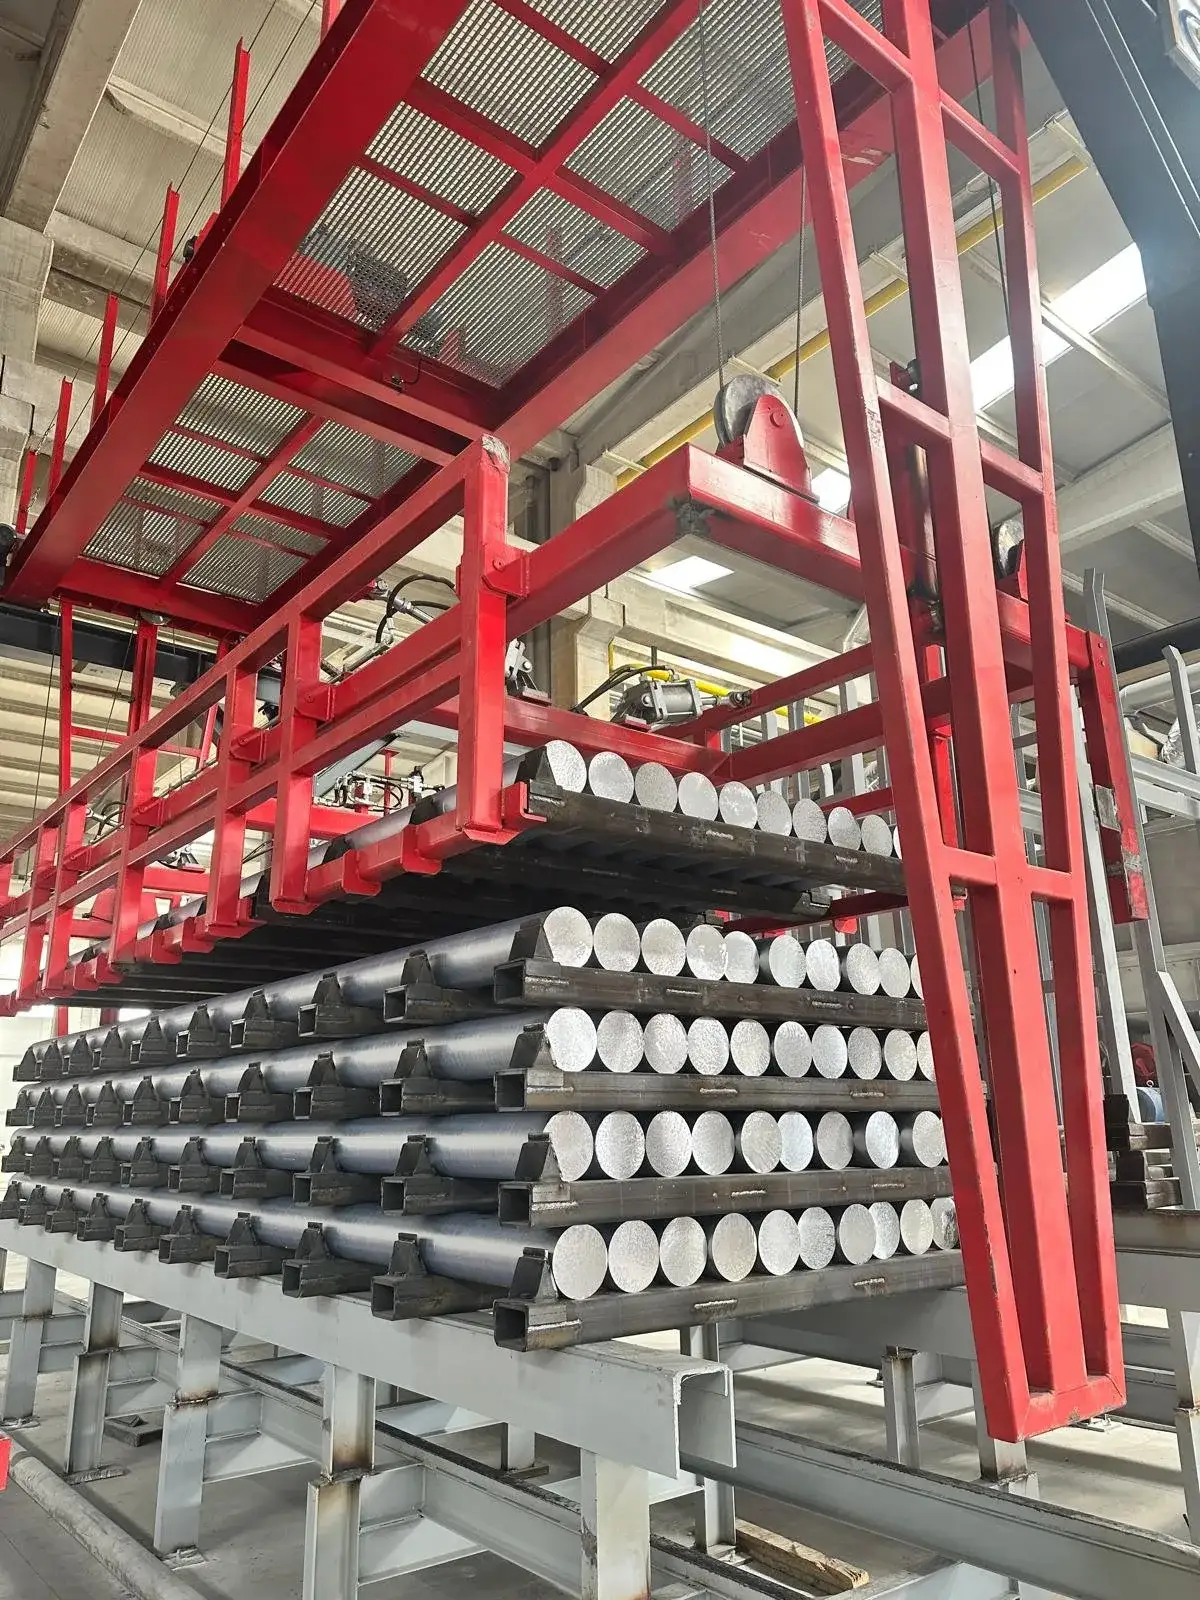
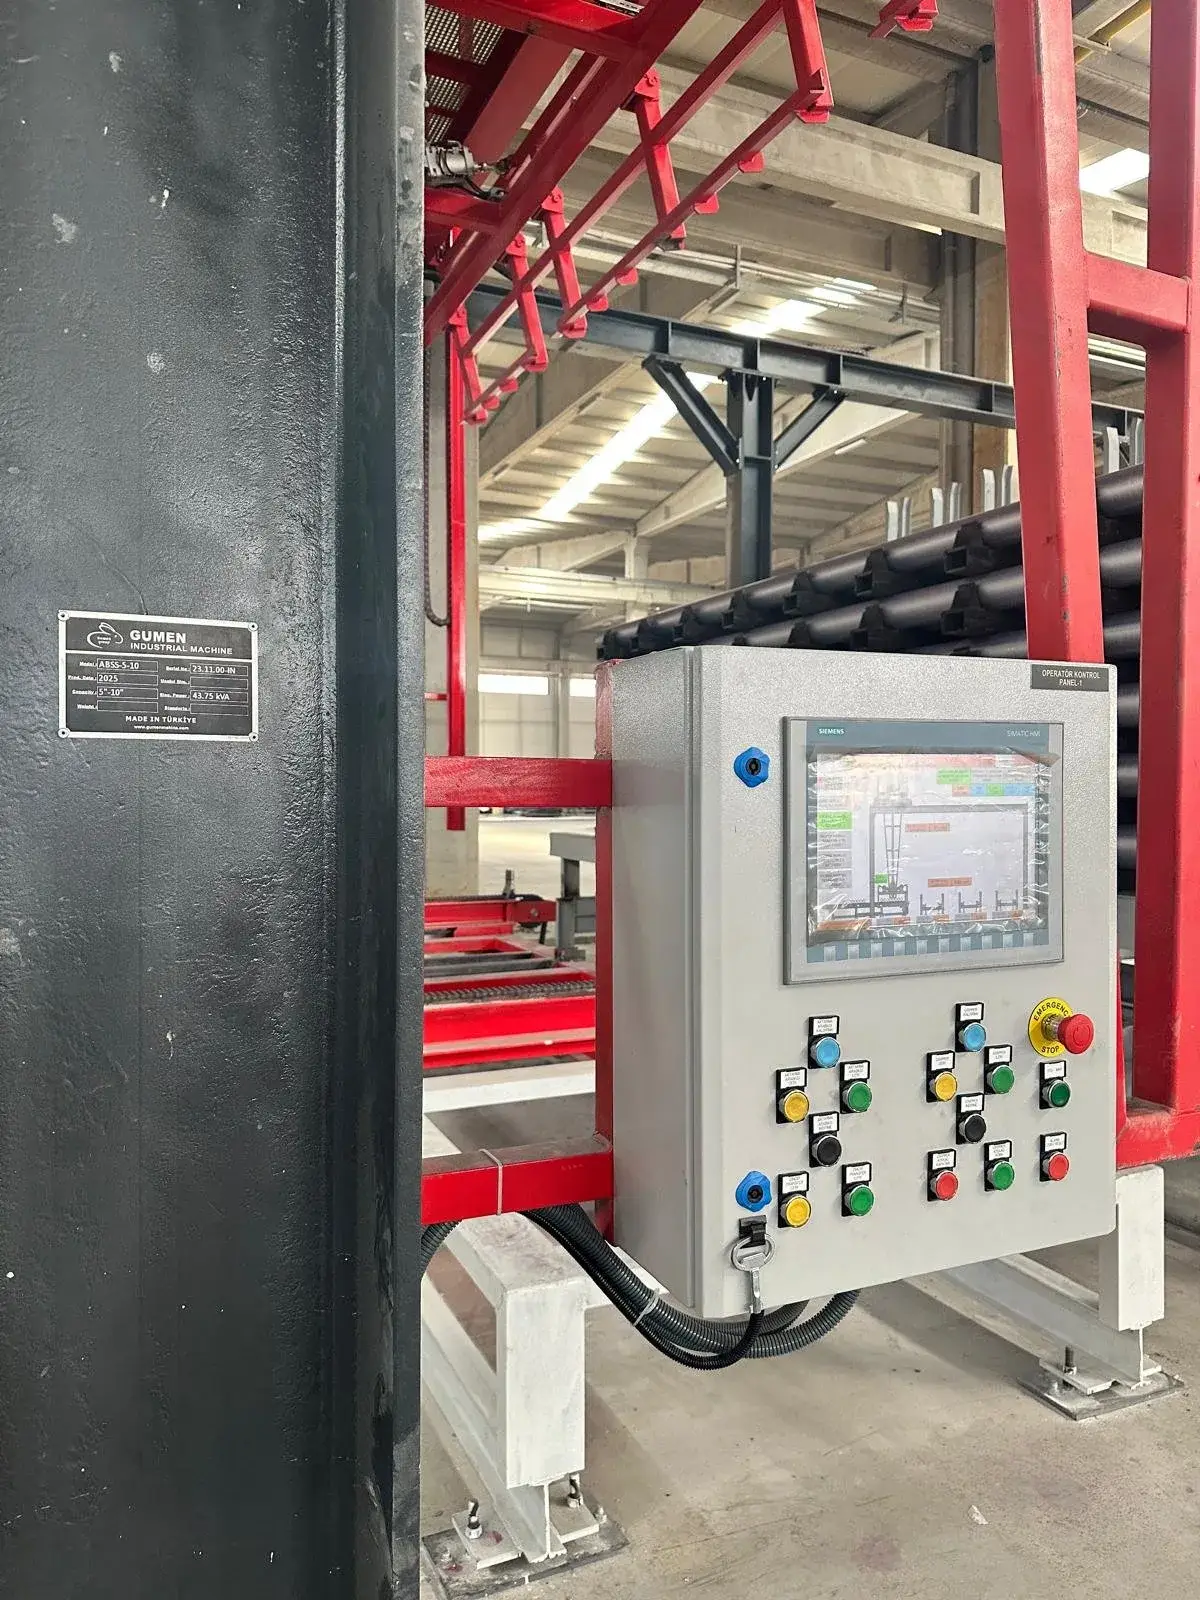
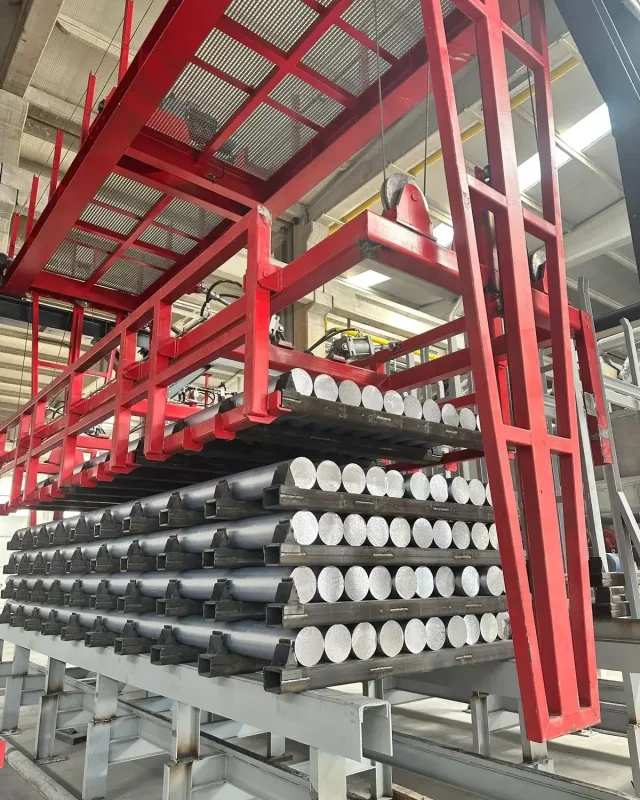
Установка штабелирования заготовок
Автоматическое штабелирование на выходе литейной линии. Схема штабеля подбирается по диаметру заготовки и по способу подачи на следующем этапе.
Установка подачи со штабеля
Автоматическая загрузка в печь нагрева для прессования. Работает в соответствии со временем цикла печи.
Роботизированный захват
Точное позиционирование горячей заготовки. Тип и материал губок подбираются в зависимости от температуры переносимой заготовки.
Жаростойкий конвейер
От выхода литейной линии к контролю или упаковке. Перемещает горячие детали при температуре до 500 °C.
Передаточная тележка
Перемещение между станциями. Маршрут рельсового пути прокладывается с учетом существующей планировки.
Установка механического съёма шлака
Съём шлака с поверхности печи; подробности на странице Системы загрузки и очистки.
Четыре отличительные особенности этих систем
Время цикла стабилизируется
Одно и то же движение каждый раз выполняется за одно и то же время. Разница в производительности между сменами исчезает.
Оператор покидает опасную зону
При передаче горячего металла, съёме шлака и перемещении тяжелых заготовок человек больше не находится в опасной зоне.
Заготовка всегда ложится в одну и ту же точку
Роботизированный захват оставляет заготовку в печи и на прессе в одной и той же точке. Проблемы с профилем и матрицей, вызванные неверным положением заготовки, сокращаются.
Можно внедрять шаг за шагом
Установки добавляются друг к другу на единой инфраструктуре управления; инвестиции можно разделить на части по мере роста линии.
Изучите техническую документацию и каталоги

Отвечаем на часто задаваемые вопросы
о системах загрузки и выгрузки
Да; мы проектируем системы как дополнение, в том числе для линий без оборудования Gumen. Решающее значение имеют достаточное свободное пространство в существующей планировке и наличие на стороне управления интерфейса, к которому можно подключиться.
До 500 °C. Губки захвата и материалы конвейера подбираются под эту температуру.
Манипулятор поставляется производителями промышленных роботов; захват, адаптацию и интеграцию с системой автоматизации выполняем мы. Если на предприятии уже есть робот, систему можно адаптировать и под него.
Мы не называем одной конкретной цифры; диапазон, о котором сообщают сами наши клиенты, составляет 12 – 24 месяца. Результат зависит от выигрыша во времени цикла, снижения потерь (брака) и экономии трудозатрат — расчет мы делаем вместе с вами на основе ваших текущих значений времени цикла.
В каком месте линии работают эти установки?
Завершающий участок линии и логистика
Что меняется в конце линии, когда операции перемещения стабилизированы?
ПОДРОБНЕЕ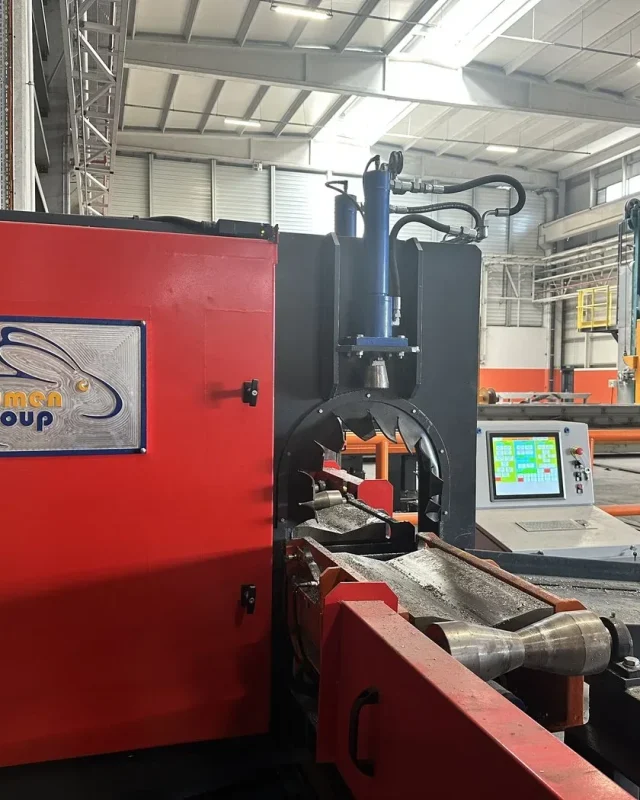
Автоматическая резка заготовок
Этап перед штабелированием: резка в размер, взвешивание и отделение дефектных заготовок.
ПОДРОБНЕЕ
Системы загрузки и очистки
Перемещение в печном отделении: загрузочная тележка и механический съём шлака.
ПОДРОБНЕЕ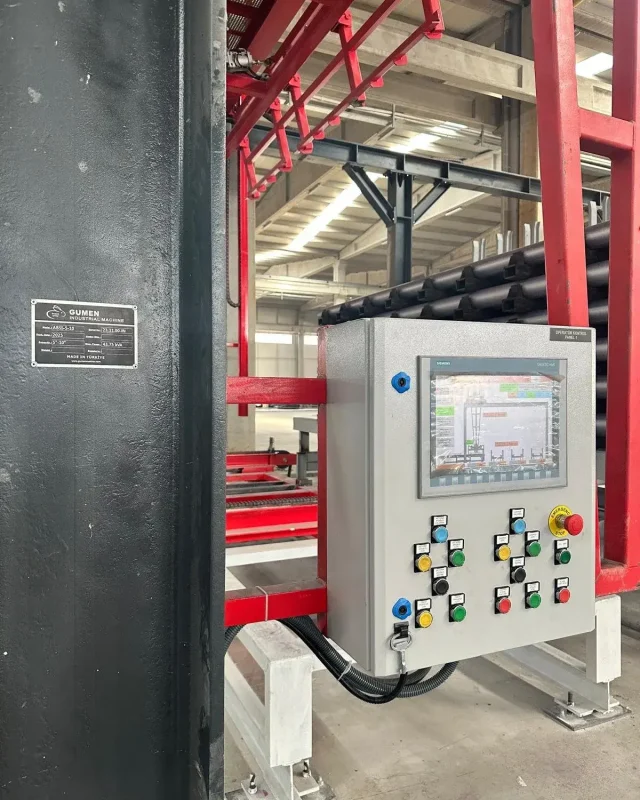
Системы PLC & SCADA
Система управления, которая задает движения и регистрирует каждый шаг.
ПОДРОБНЕЕНайдем узкое место вашей линии
На какой передаче возникает ожидание, при какой работе оператор находится ближе всего к горячей зоне? Поделитесь текущими значениями времени цикла, и мы вместе определим, с чего начать.
Запросить предложение