






Мы проектируем линию термообработки как единую линию, от закалки до старения
Поддержание одинаковой температуры в каждом углу печи является необходимым условием воспроизводимых от партии к партии механических свойств. Печь закалки (нагрева под закалку), закалочную установку и печь искусственного старения мы выстраиваем под единой автоматикой, а при пусконаладке проверяем распределение температуры измерениями в загруженной печи.
- Типы обработки
- T5 / T6
- Нагрев под закалку
- 520 – 560 °C
- Старение
- 160 – 200 °C
- Равномерность температуры
- ± 5 °C
Почему системы термообработки Gumen Makina?
Полный процесс T5 и T6
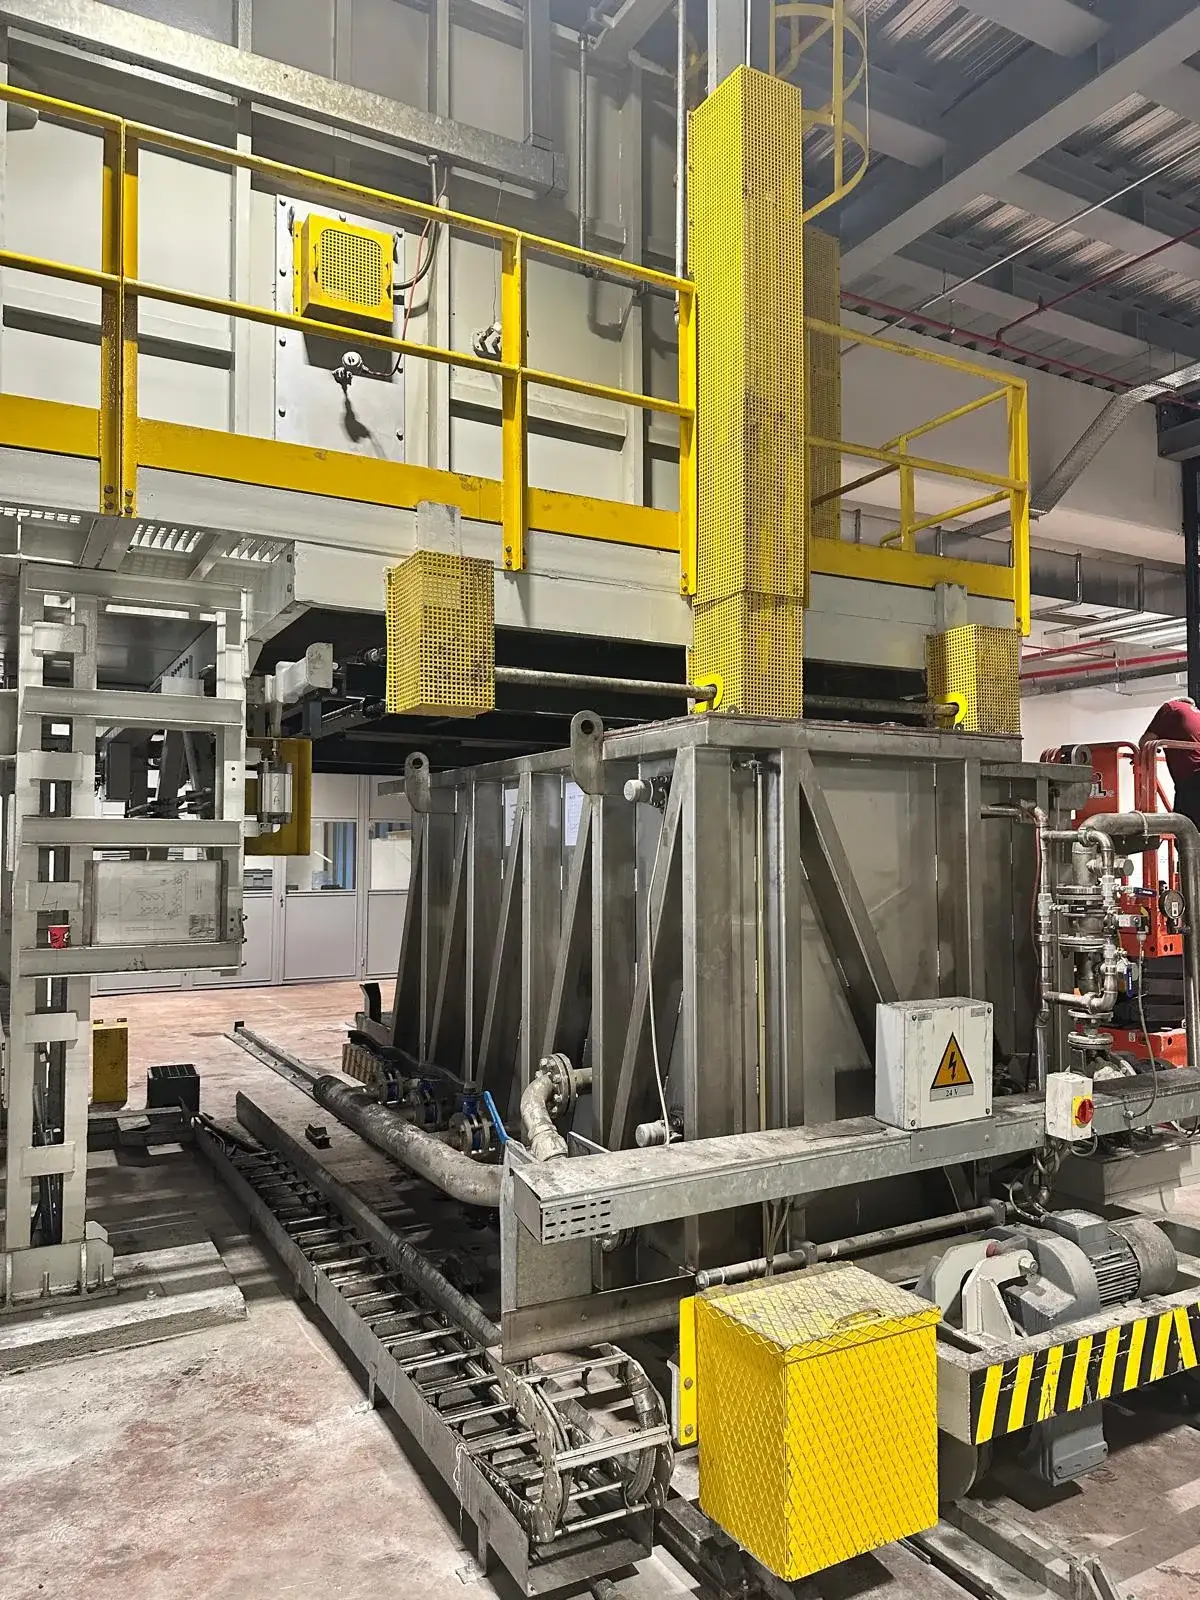
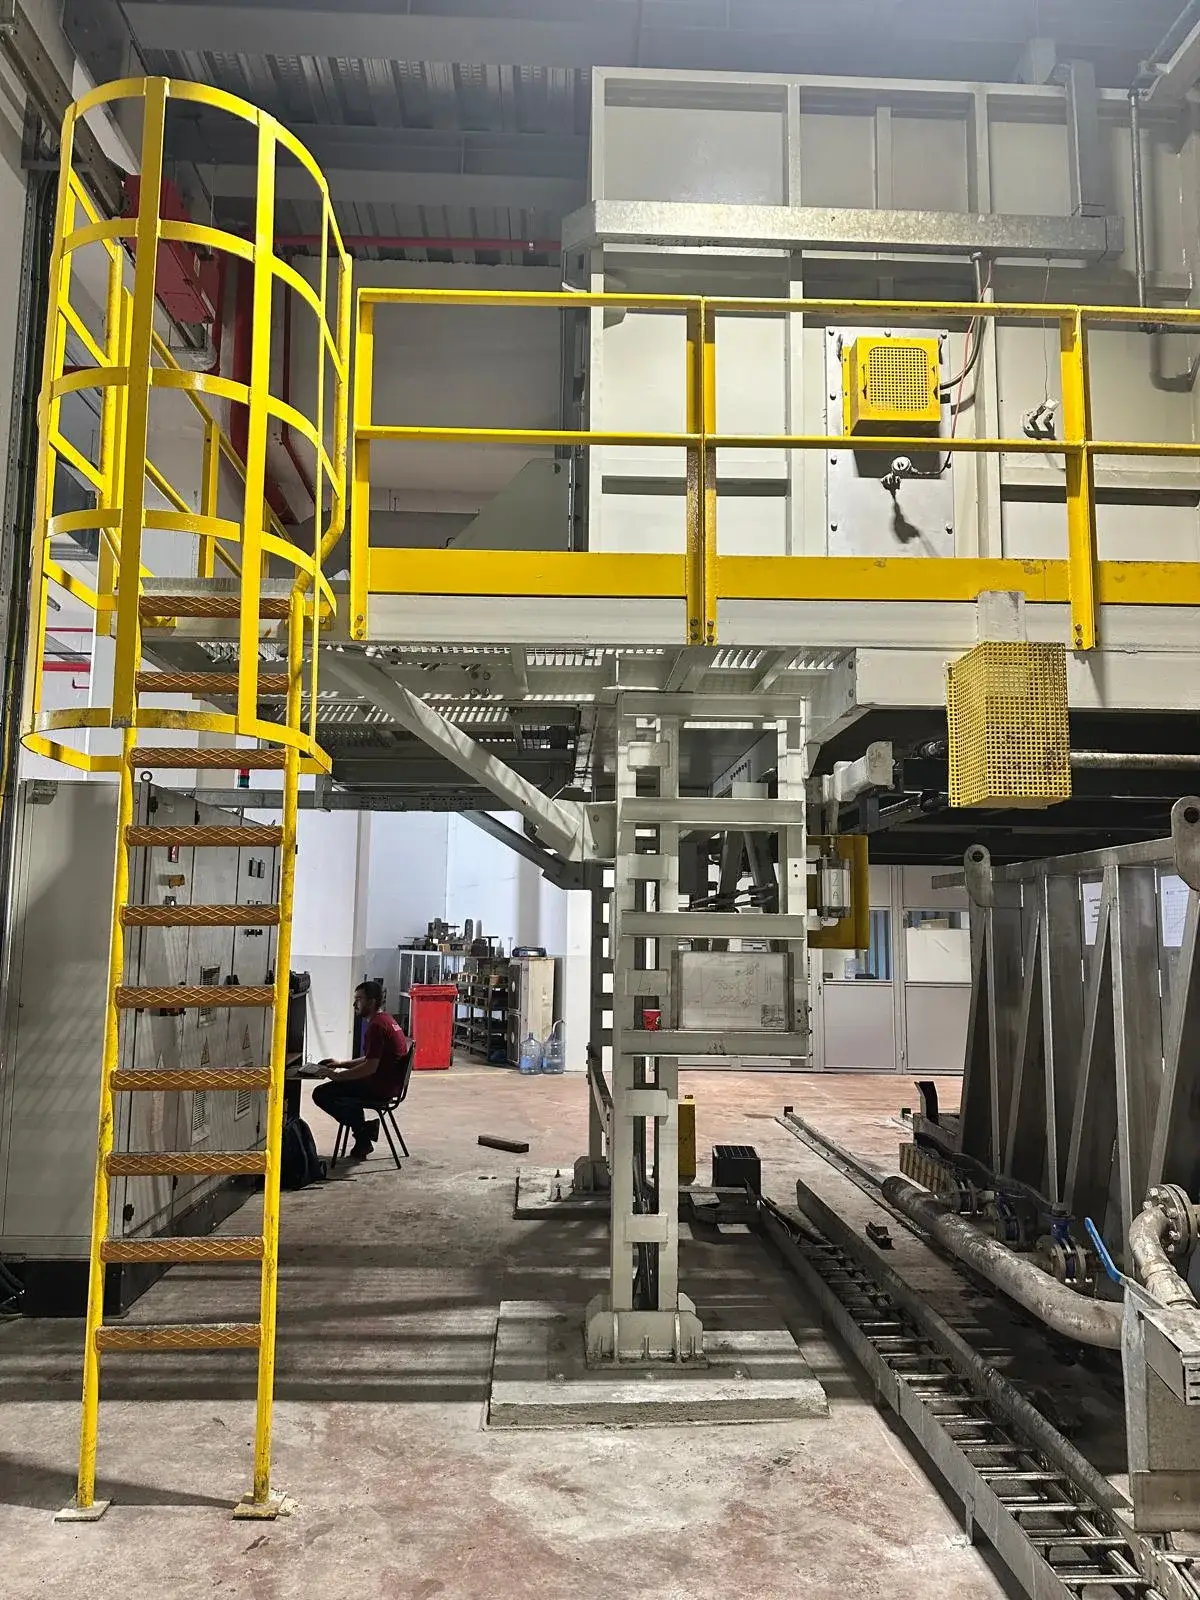
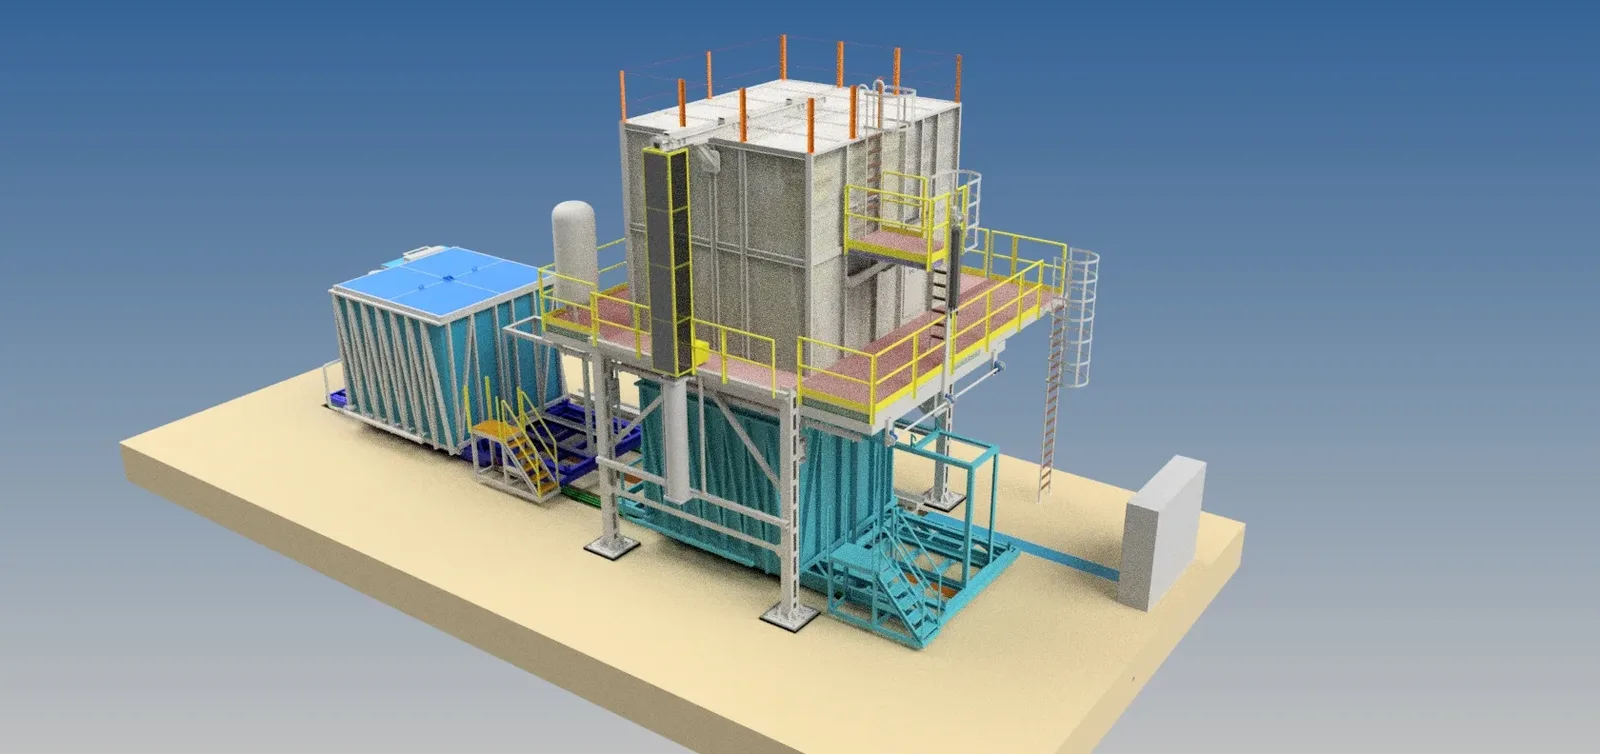
Печь закалки, закалочная установка и печь искусственного старения поставляются как единый проект. Согласование температуры и времени для трех этапов закладывается с самого начала, а не подгоняется позже.
Встроенная закалочная установка
На выходе из печи устанавливается закалочное охлаждение: водяное, воздушное или водо-воздушное. Критическая скорость охлаждения достигается, при этом деформация профиля или детали остается под контролем.
Равномерность ±5 °C
Система циркуляции воздуха поддерживает одну и ту же температуру во всем объеме печи. Именно отсюда берется однородность в пределах партии.
Регистрируемый и воспроизводимый процесс
Кривая нагрева и охлаждения для каждой партии сохраняется в PLC. Когда вы через шесть месяцев снова выпускаете тот же продукт, отрабатывается тот же рецепт; запись можно использовать и при сертификации качества.
Закалка, закалочное охлаждение, старение
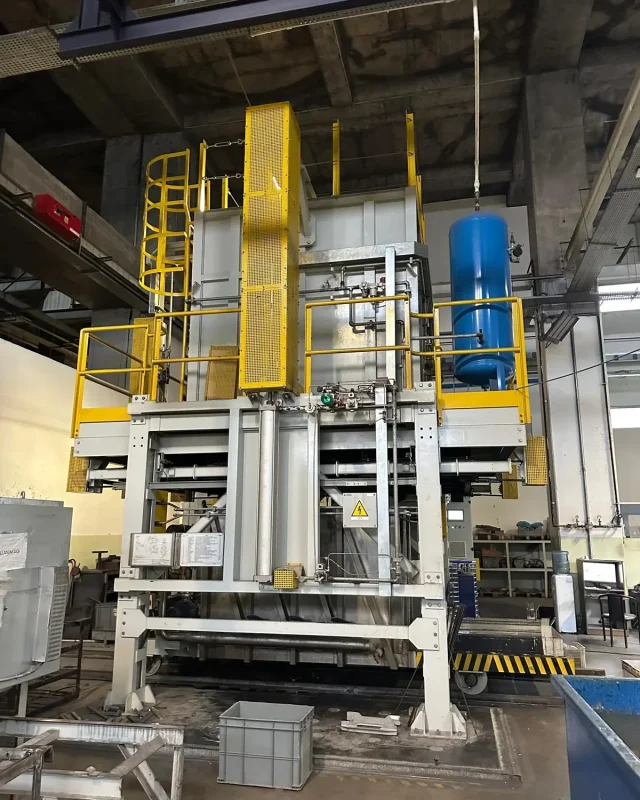
Печь закалки
Состав системы: корпус печи и теплоизоляция, циркуляционные вентиляторы, нагревательная группа, загрузочная тележка и многоточечное измерение температуры. На этом этапе легирующие элементы переходят в твердый раствор; необходимо соблюсти не только температуру, но и время.
- Рабочий диапазон 520 – 560 °C
- Рецепт температуры и времени для каждого сплава
- Равномерность ±5 °C благодаря циркуляции воздуха
- Измерение температуры в нескольких зонах
- Загрузка тележкой или в корзинах
- Возможность газового или электрического нагрева
Закалочная установка
Состав системы: закалочный бак или воздушная завеса, передаточный механизм, контроль температуры и расхода. Секунды между выходом из печи и началом охлаждения здесь критичны: время передачи является частью проекта.
- Возможность водяного, воздушного или водо-воздушного охлаждения
- Передача, встроенная в выход печи
- Достижение критической скорости охлаждения
- Ограничение риска деформации
- Контроль температуры и расхода воды
- Подбор размеров под геометрию детали
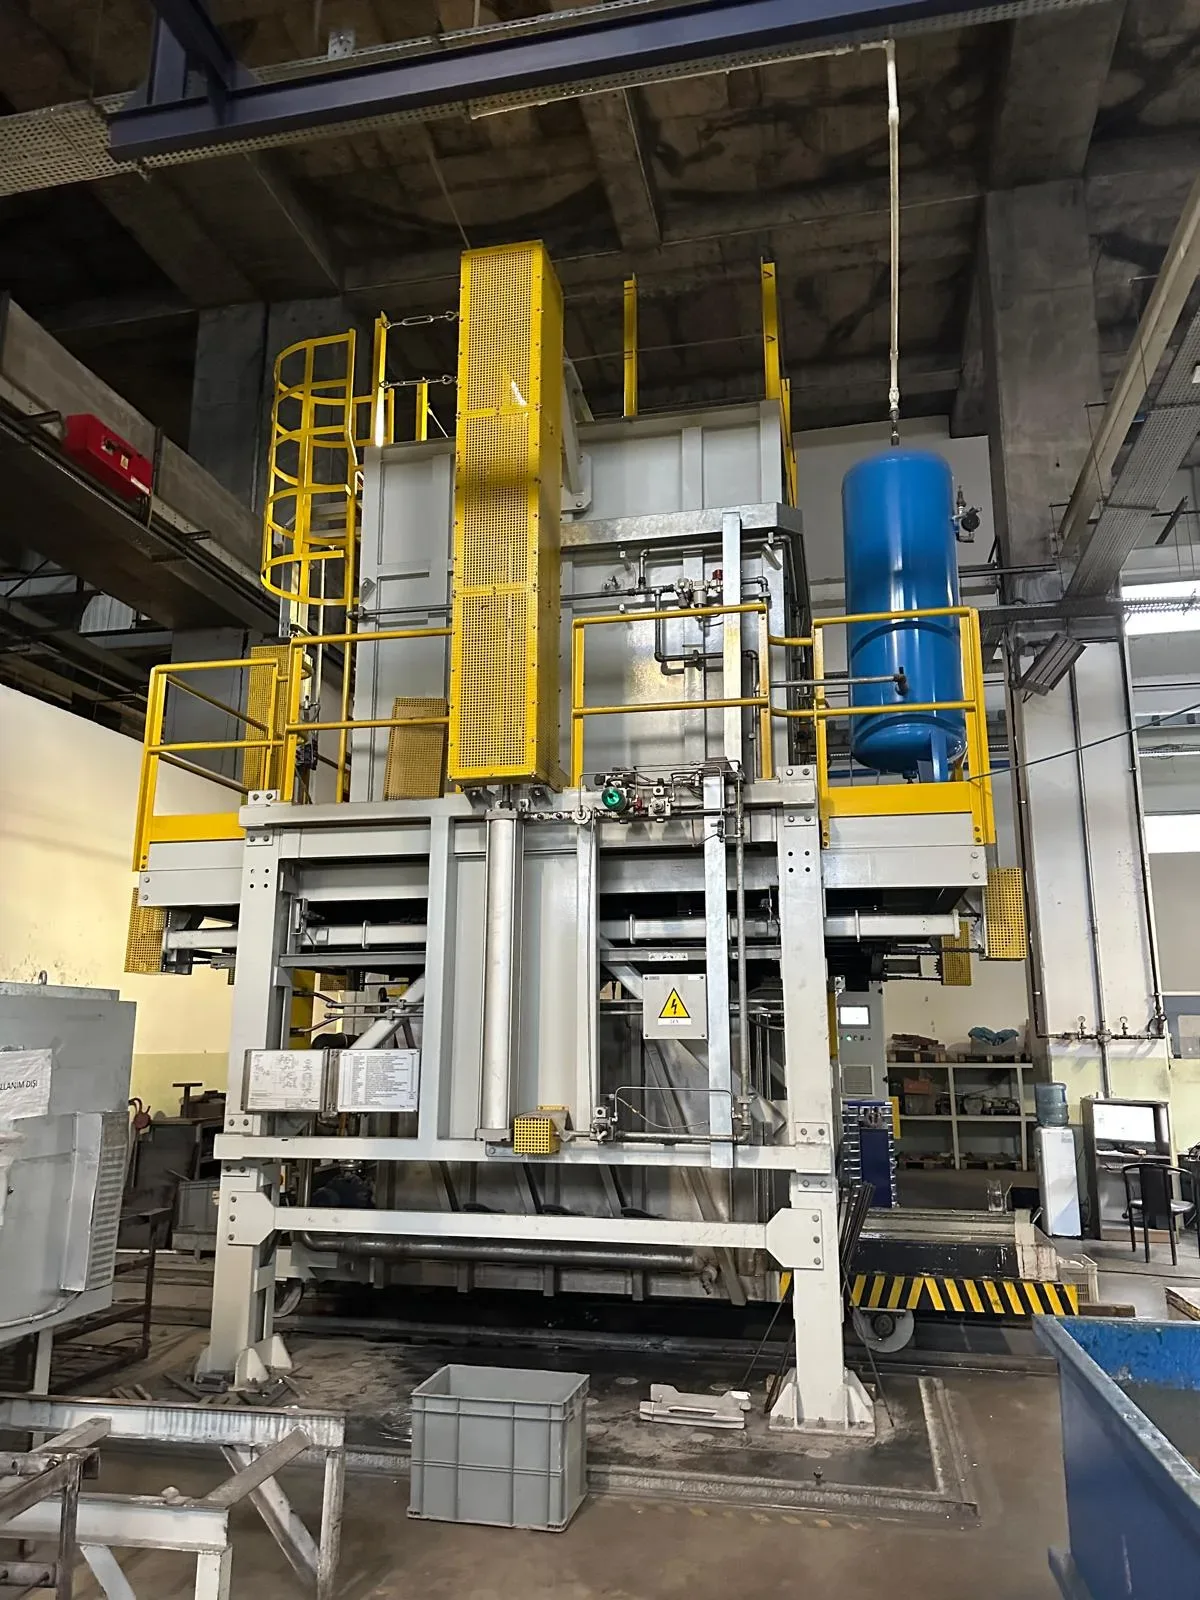
Печь искусственного старения
Состав системы: корпус печи, система циркуляции, нагревательная группа и шкаф управления PLC. На этом этапе твердость достигает конечного значения: при T5 материал поступает сюда напрямую, а при T6 попадает после закалки и закалочного охлаждения.
- Рабочий диапазон 160 – 200 °C
- Отдельные рецепты для T5 и T6
- Запись времени и температуры по каждой партии
- Равномерное распределение за счет циркуляции воздуха
- Одна или несколько ячеек в зависимости от площади предприятия
- Интеграция сигнализации и отчетности
Техническая документация и каталоги

Отвечаем на часто задаваемые вопросы
о линии термообработки
Это определяют ваш сплав и целевые механические свойства. При T5 искусственное старение проводится непосредственно после прессования: процесс короткий и экономичный, он распространен для профилей серии 6xxx. T6 включает закалку, быстрое закалочное охлаждение и старение; механические свойства выше, и этот режим предпочитают для сплавов 2xxx и 7xxx. Для обоих процессов мы поставляем печи и решения по закалочному охлаждению.
Расположение вентиляторов, сечение воздуховодов и схема размещения садки рассчитываются совместно; температура измеряется в нескольких точках объема печи. При пусконаладке выполняются измерения в загруженной печи, и распределение температуры подтверждается.
Да. Систему можно начать с одной печи и расширить до полной линии от закалки до старения; компоновку мы с самого начала прорабатываем с учетом этого. Какая конфигурация подходит вам, определяют площадь вашего предприятия, производительность и имеющееся оборудование.
Это зависит от критической скорости охлаждения сплава и геометрии детали. Вода охлаждает быстро, но повышает риск деформации у тонких длинных деталей; воздух лучше поддается контролю, но подходит не для каждого сплава. Водо-воздушная комбинация дает возможность настройки между двумя вариантами; решение мы принимаем вместе с вами, исходя из размеров вашей продукции.
Сначала мы выполняем измерения в загруженной печи и выявляем источник проблемы: часть управления и рецептов можно обновить, не затрагивая корпус; если проблема в циркуляции или теплоизоляции, одной автоматикой равномерность не исправить. Объем работ мы не называем, не увидев его на месте.
Оборудование, из которого состоит это решение, мы производим на собственном предприятии
Термообработка
Печи закалки и искусственного старения T5/T6, встроенная закалочная установка.
ПОДРОБНЕЕ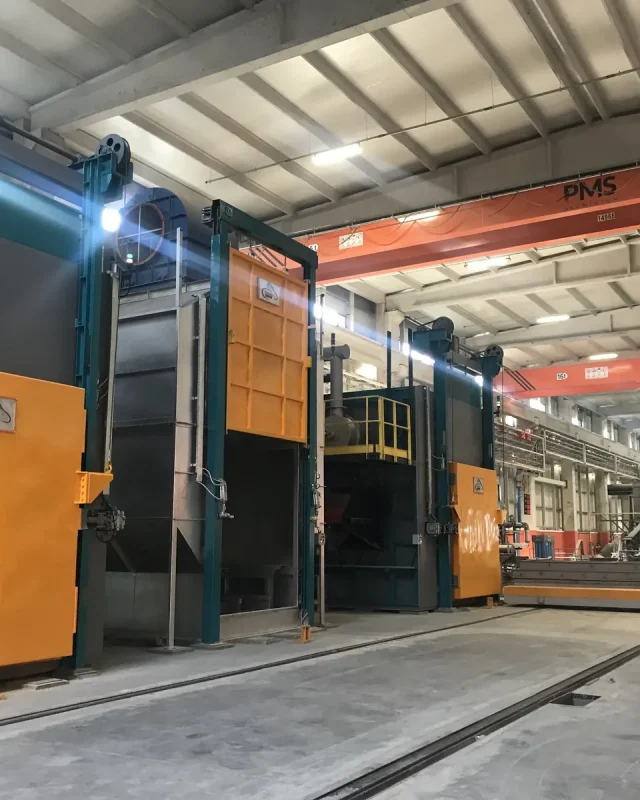
Нагрев заготовок и матриц для прессования
Печь нагрева заготовок перед прессом и шкафы нагрева матриц.
ПОДРОБНЕЕ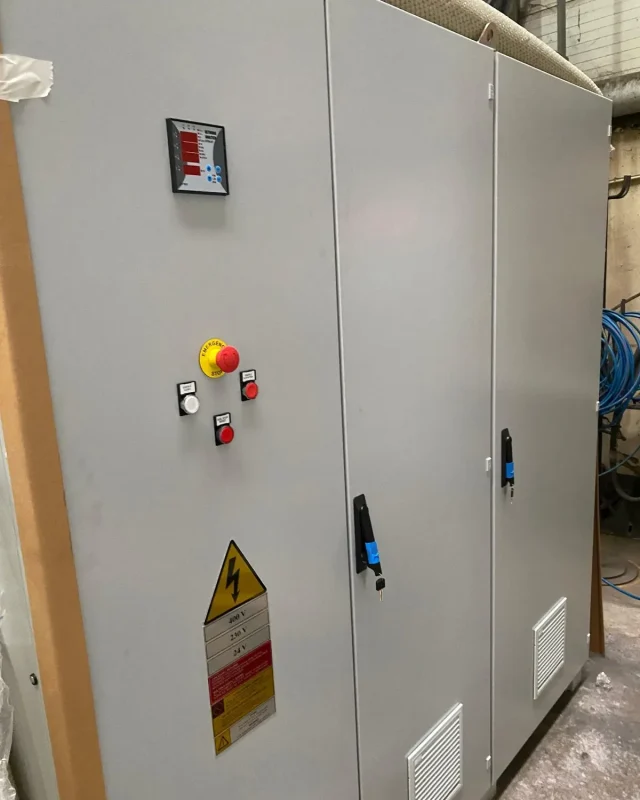
Системы PLC & SCADA
Рецепт партии, температурная кривая и журнал аварийных сигналов на одном экране.
ПОДРОБНЕЕДавайте вместе построим вашу линию термообработки
Какой сплав, с каким сечением и сколько тонн за смену вы обрабатываете? Объем печи, тип закалочного охлаждения и схема размещения садки определяются этими тремя сведениями. Подойдет и одна печь, и полная линия от закалки до старения.
Запросить предложение