






Поставляем печь гомогенизации вместе с установкой охлаждения
Цикл гомогенизации, выравнивающий внутреннюю структуру слитка после литья, мы проектируем как единый рецепт, включающий нагрев и принудительное охлаждение. Печи периодического или непрерывного действия рассчитываются по вашему перечню сплавов и суточному тоннажу; распределение температуры и время цикла контролируются через PLC.
- Равномерность
- ±5 °C
- Охлаждение
- Принудительный воздух
- Исполнение
- Периодическая / непрерывная
- Регистрация данных
- Профиль по каждой садке
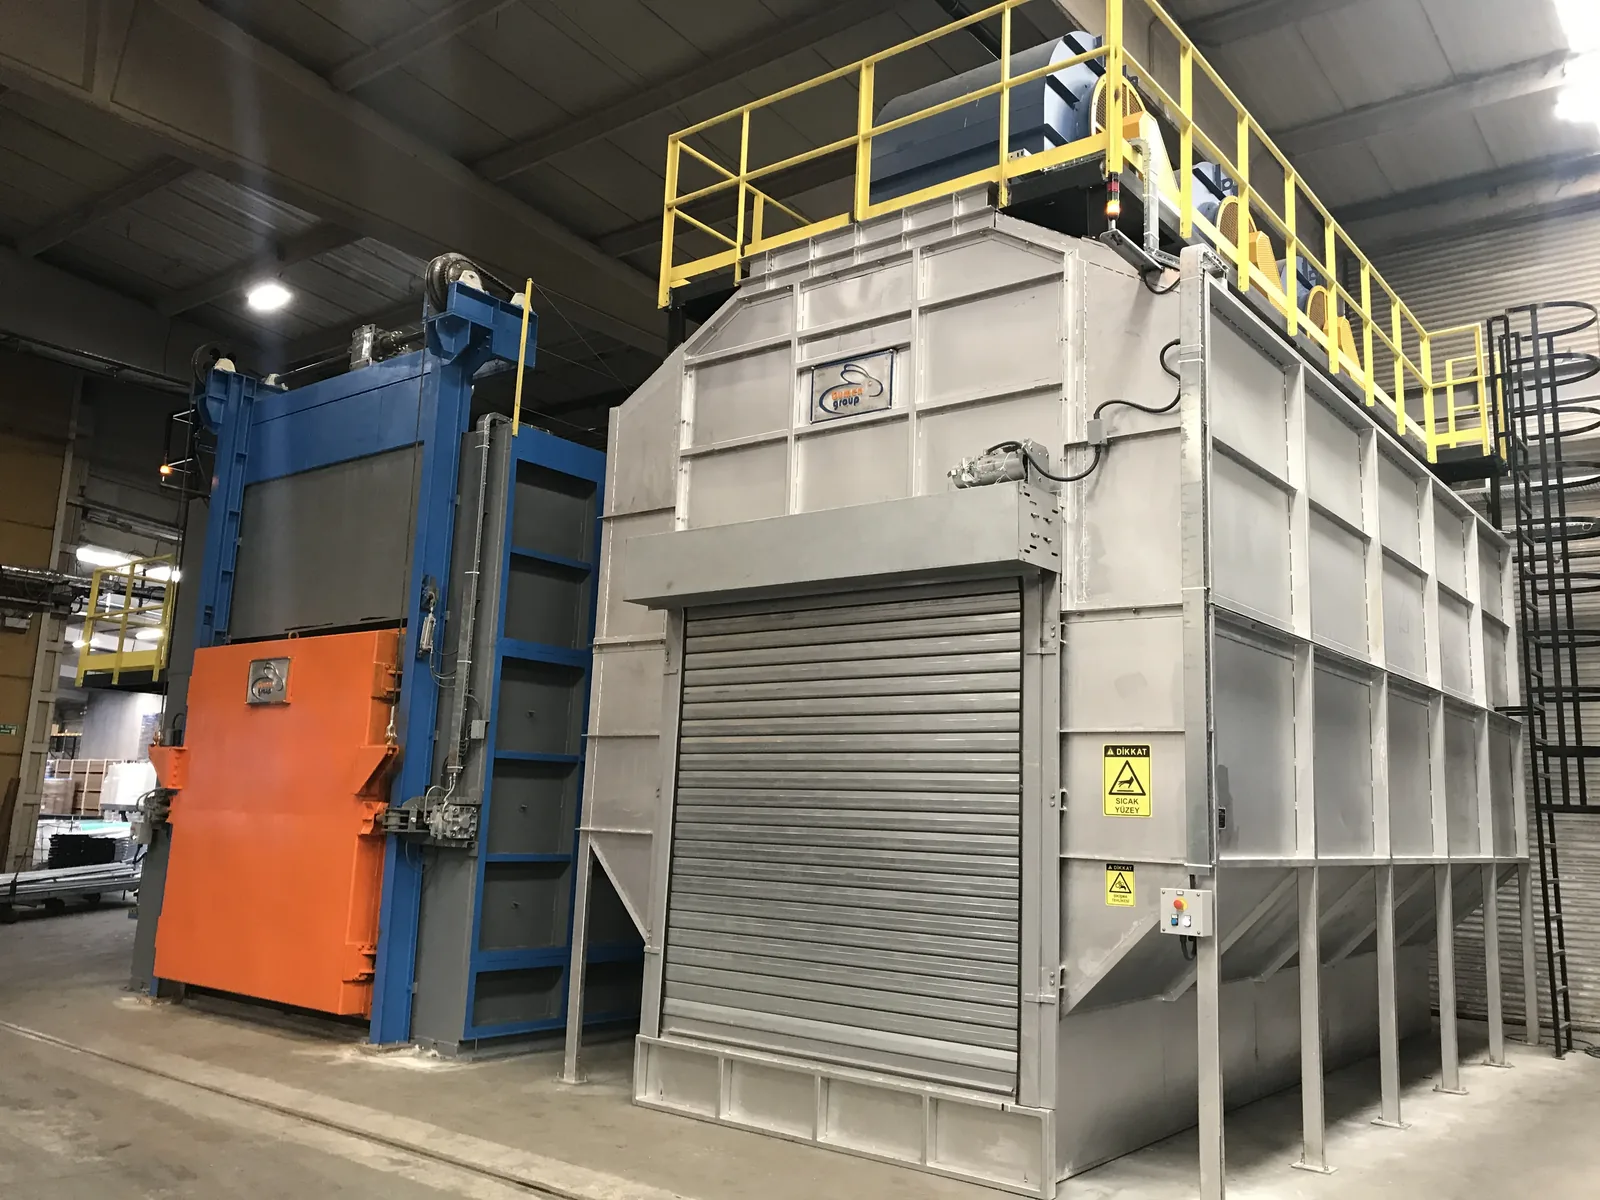
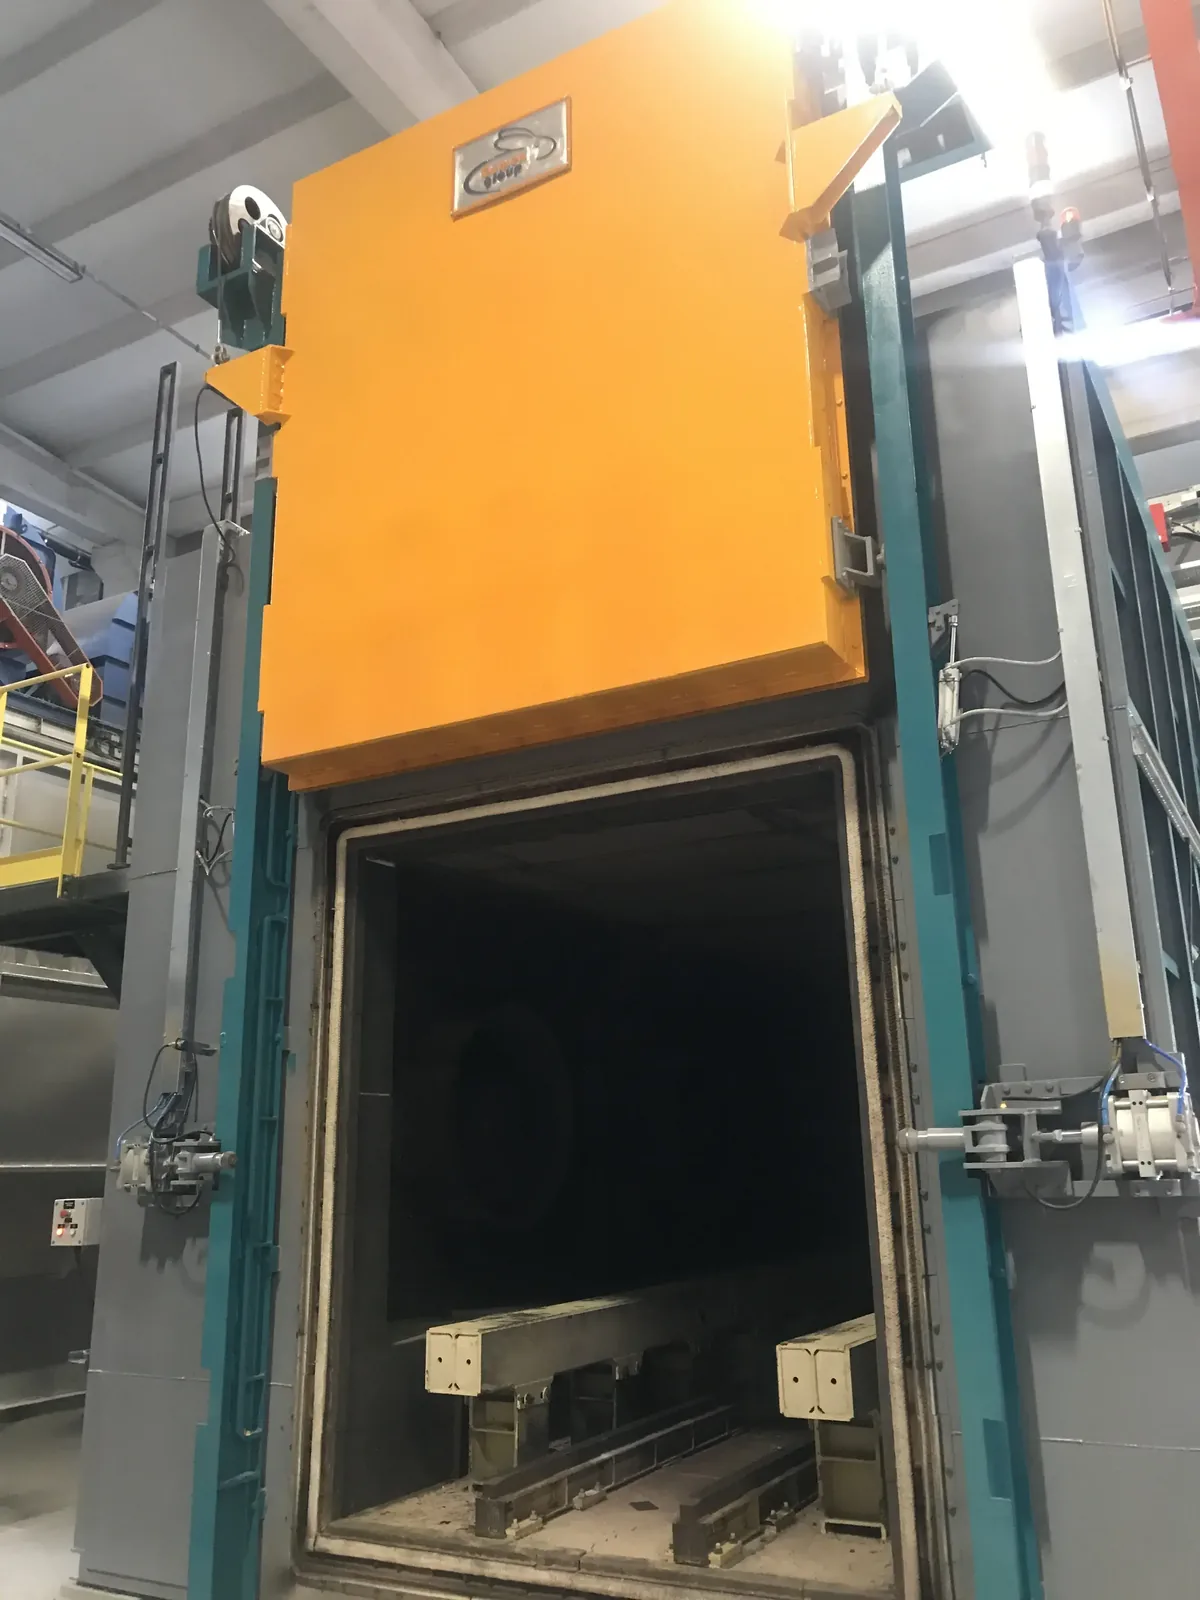
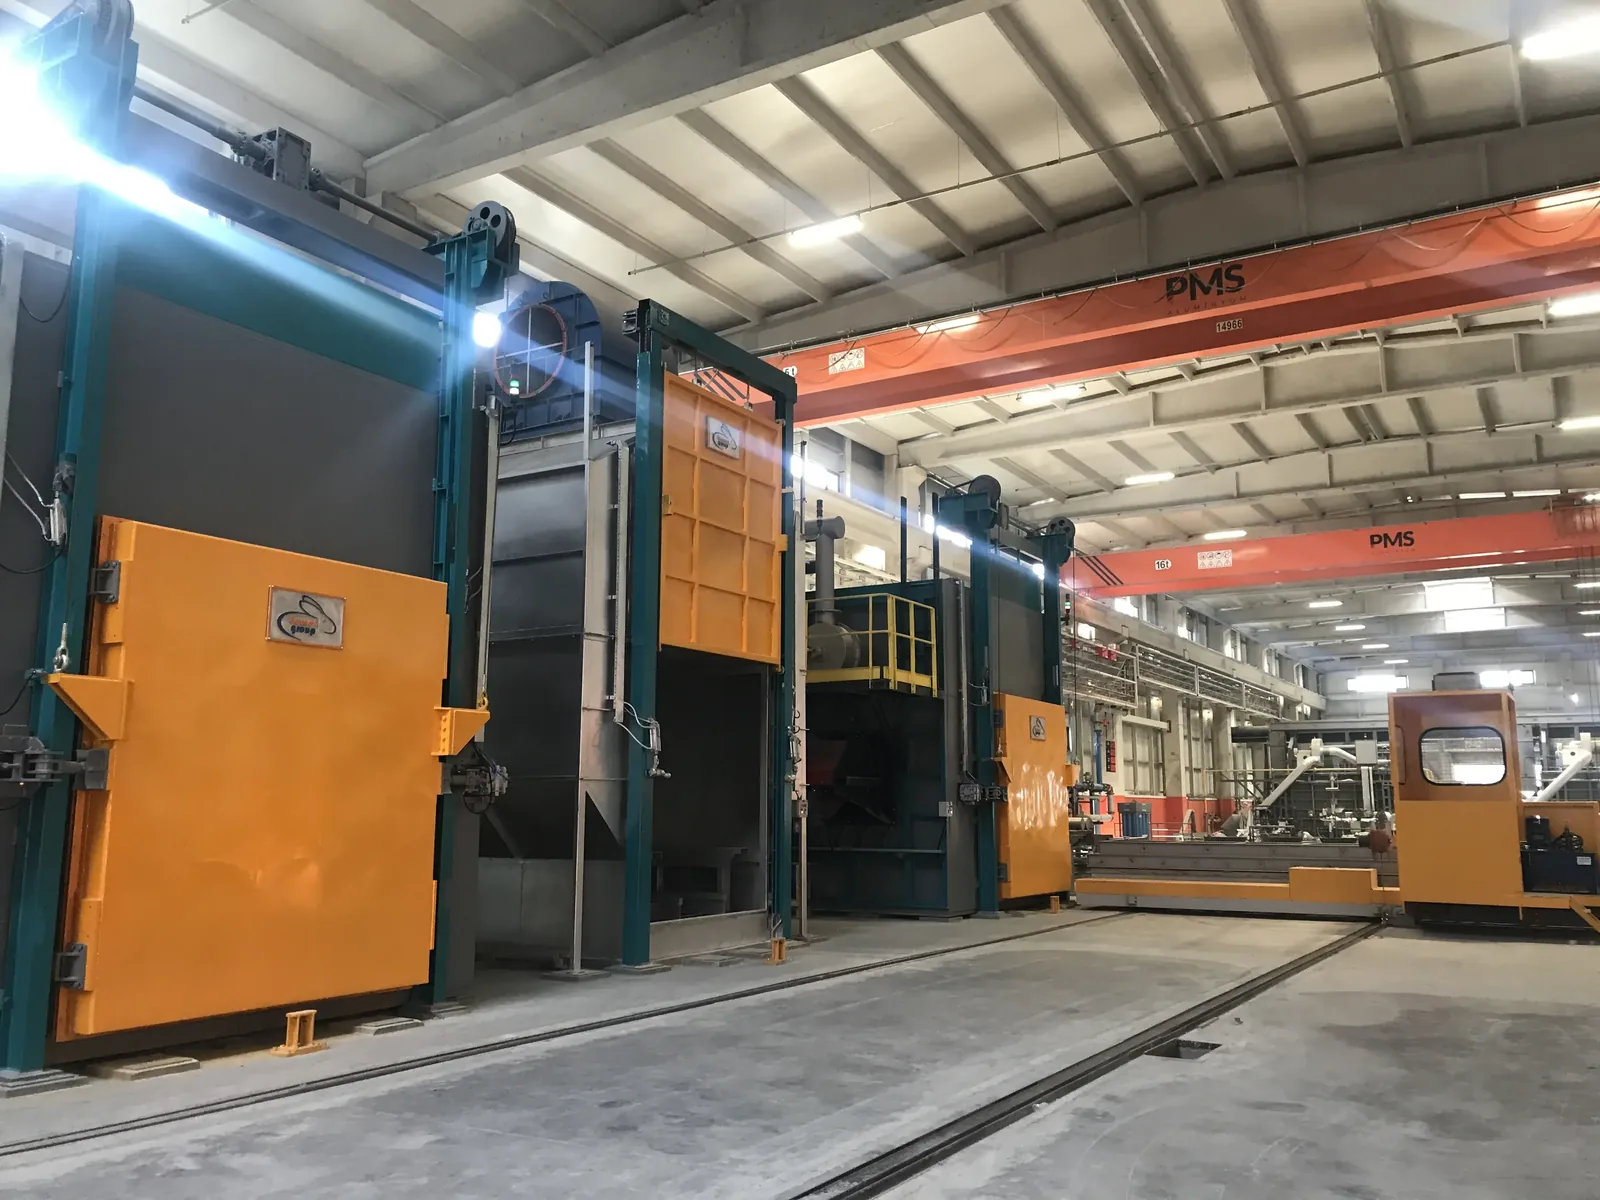
Технические характеристики печи гомогенизации
- Тип печи
- Периодического (batch) или непрерывного (continuous) действия
- Равномерность температуры
- ±5 °C по всему объему печи
- Нагрев
- Газовые горелки; циркуляция воздуха с помощью циркуляционных вентиляторов
- Установка охлаждения
- Принудительное воздушное или водо-воздушное — интегрирована с печью
- Скорость охлаждения
- Программируется рецептом в зависимости от сплава
- Диаметр слитка
- 75 – 300 мм
- Загрузка садки
- Загрузочная тележка или подача конвейером
- Управление
- PLC — рецепты нагрева и охлаждения для каждого сплава
- Регистрация данных
- Температурно-временной профиль каждой садки архивируется
- Совместимость со сплавами
- Серии 1xxx – 7xxx
- Место в линии
- Между литейной ямой и печью нагрева для прессования
Охлаждение важно не меньше, чем нагрев
Если после гомогенизации слиток охлаждается медленно, растворенные элементы выпадают заново, и значительная часть обработки оказывается напрасной. Если же охлаждать слишком быстро, возникает риск напряжений и трещин в слитке. Правильная скорость охлаждения зависит от сплава и лежит в узком диапазоне. Установка принудительного охлаждения нужна именно для того, чтобы попасть в этот диапазон; поскольку печь и охлаждение работают от одного PLC, рецепт охлаждения записывается вместе с рецептом нагрева. Профиль, однажды настроенный для сплава, воспроизводится на следующих садках без изменений.
Строим печь под вашу номенклатуру сплавов и тоннаж
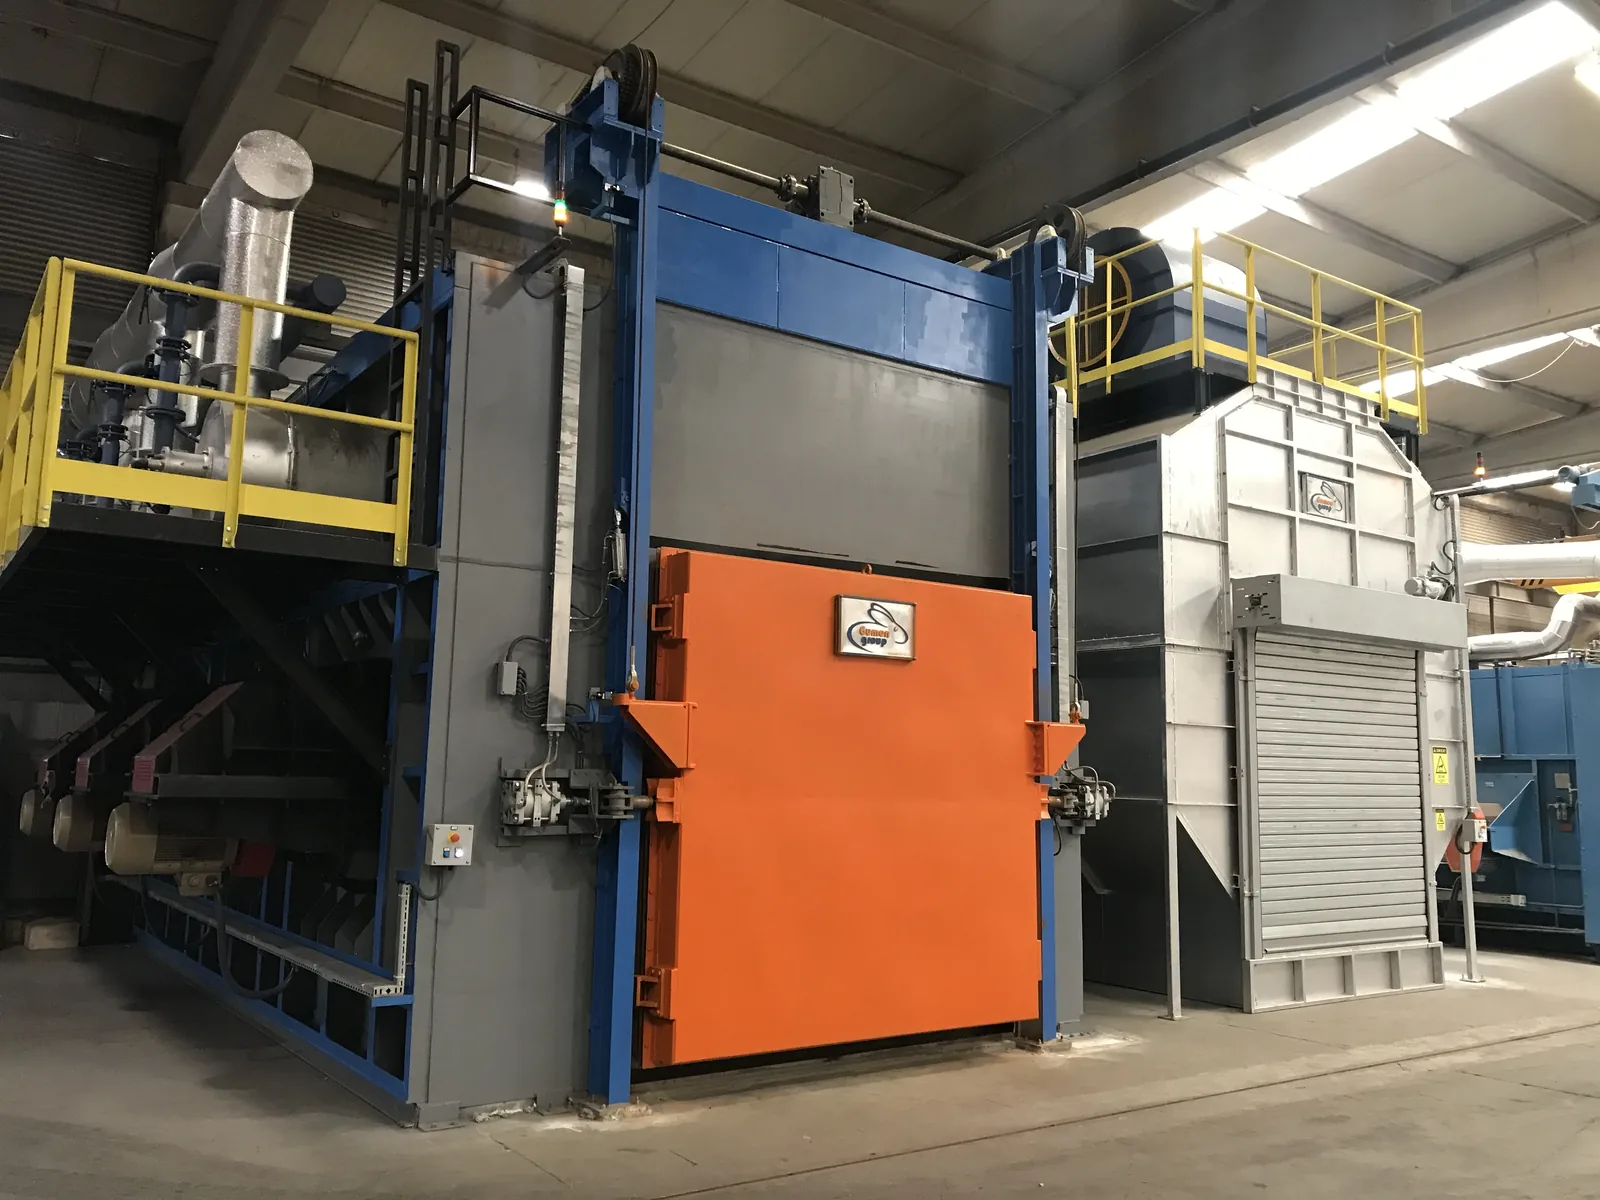
Печь гомогенизации периодического действия
Для предприятий средней производительности с большим разнообразием сплавов. Рецепт можно менять при каждой садке, гибкость высокая.
Линия непрерывной гомогенизации
Для большого тоннажа при одном или небольшом числе сплавов. Слиток продвигается вдоль линии; затраты энергии и труда ниже, чем при периодической схеме.
Принудительное воздушное охлаждение
Стандартная конфигурация. Обеспечивает нужную скорость охлаждения в большинстве применений для серии 6xxx.
Водо-воздушное охлаждение
Для сплавов, которым нужна более высокая скорость охлаждения, и для слитков большого диаметра. Управляется по рецепту через тот же PLC.
Загрузочная тележка и узел подачи
Автоматизация загрузки и выгрузки. Схема штабелирования выстраивается под объем печи, время, в течение которого дверца остается открытой, сокращается.
Четыре отличительные особенности этой печи
±5 °C по всему объему печи
Благодаря циркуляции воздуха вентиляторами и многозонному управлению слиток в середине штабеля нагревается так же, как и слиток с краю.
Установка охлаждения поставляется вместе с печью
Принудительное охлаждение поставляется как встроенная установка, работающая от того же PLC и по тому же рецепту, что и печь.
Каждый сплав обрабатывается по своему рецепту
Профиль нагрева и охлаждения для каждого сплава настраивается один раз, а затем вызывается одной кнопкой. Разброс, зависящий от оператора, исчезает.
Каждая садка регистрируется
Температурно-временная кривая хранится отдельно для каждой садки. К ней можно вернуться при аудите заказчика или при расследовании причин потерь (брака).
Изучите техническую документацию и каталоги

Отвечаем на часто задаваемые вопросы
о печи гомогенизации
Решает разнообразие сплавов. Если большой тоннаж приходится на небольшое число сплавов, непрерывная линия выигрывает по затратам энергии и труда; если сплавы и диаметры меняются часто, печь периодического действия дает гибкость: рецепт можно менять при каждой садке.
Зависит от сплава и диаметра слитка; нагрев, выдержка и охлаждение рассчитываются вместе. Если вы пришлете перечень сплавов и диапазон диаметров, мы рассчитаем время цикла и производительность.
Принудительного воздушного охлаждения достаточно в большинстве применений для серии 6xxx. Для сплавов, требующих более высокой скорости охлаждения, и для слитков большого диаметра применяется водо-воздушное.
Да, если у выхода печи есть место и систему управления можно подключить. На предприятиях, где охлаждение идет на открытом воздухе, это одно из улучшений, быстрее всего дающих результат: скорость охлаждения становится частью рецепта.
В какую линию входит эта печь и какое оборудование работает до и после нее?
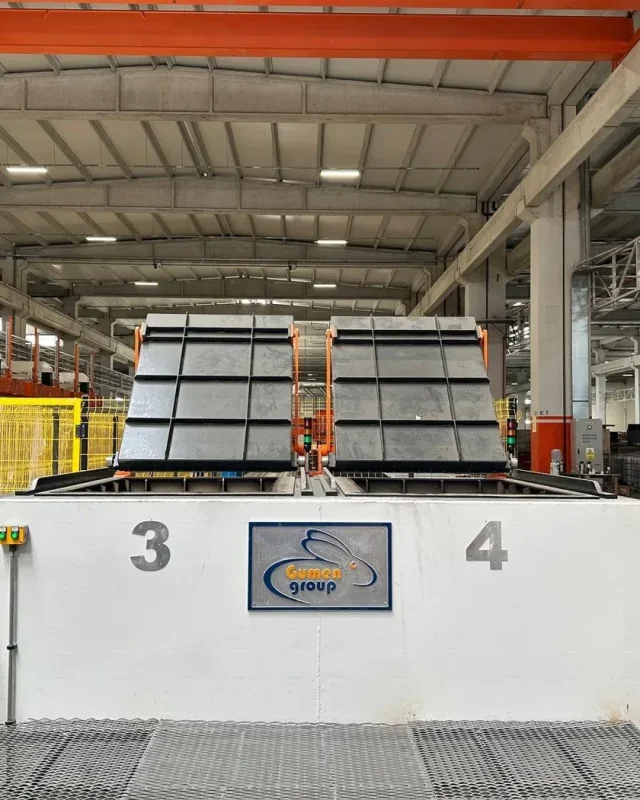
Нагрев заготовок и матриц
Следующая остановка гомогенизированного слитка: печь нагрева, доводящая заготовку до температуры, нужной прессу.
ПОДРОБНЕЕ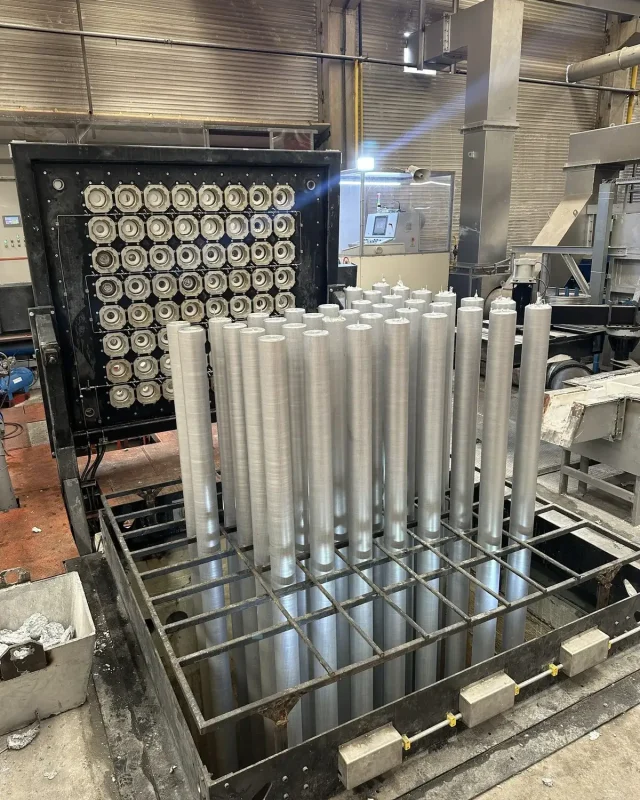
Линия литья слитков
Откуда приходит слиток, поступающий на гомогенизацию: яма, стол кристаллизаторов и контроль воды.
ПОДРОБНЕЕ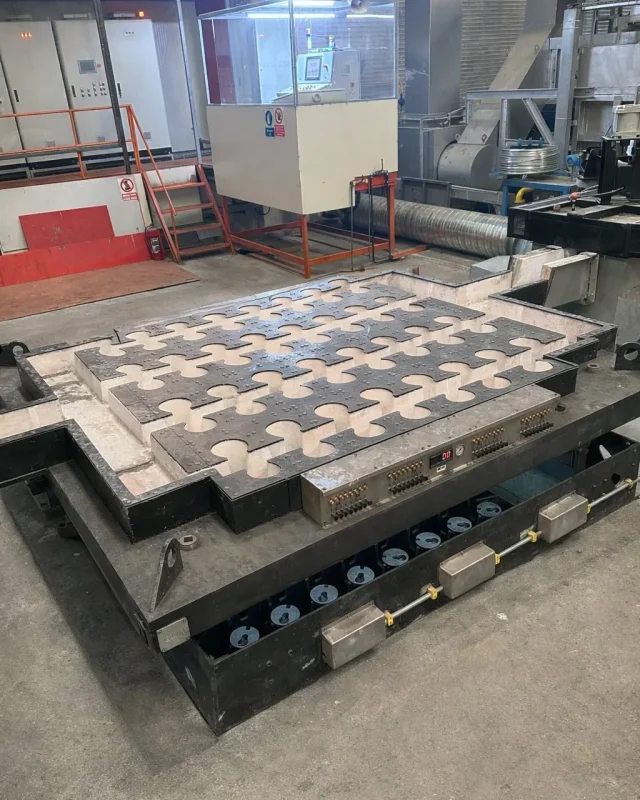
Литье и производство слитков
Из какого оборудования состоит вся линия на предприятиях, которые отливают и производят слитки?
ПОДРОБНЕЕ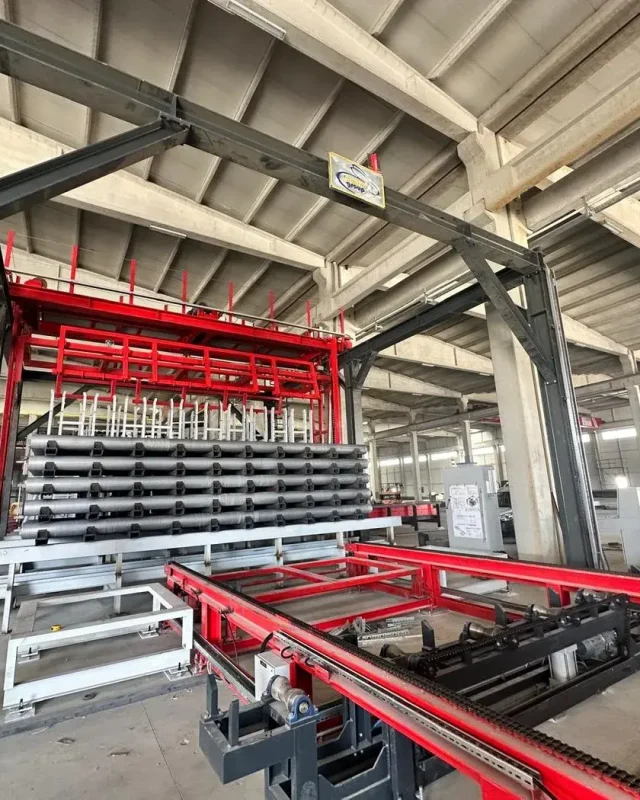
Автоматическая загрузка и выгрузка
Штабелирование и выгрузка у печи идут без участия людей: конвейер, тележка, захват.
ПОДРОБНЕЕПришлите перечень сплавов, а мы рассчитаем цикл
Какие сплавы и какие диаметры вы гомогенизируете, каков суточный тоннаж? По этим данным мы вместе определяем тип печи (периодического или непрерывного действия) и тип охлаждения.
Запросить предложение