






Мы автоматизируем этапы загрузки, выгрузки и передачи в соответствии с ритмом линии
Конвейеры, передаточные тележки, роботизированные захваты и узлы штабелирования мы также добавляем в действующие линии. На автоматизированных этапах время цикла не меняется от смены к смене, оператор покидает горячую зону, а заготовка попадает на пресс каждый раз в одном и том же положении.
- Диаметр заготовки
- 75 – 300 мм
- Передача в горячем состоянии
- До 500 °C
- Захват
- Гидравлика / пневматика
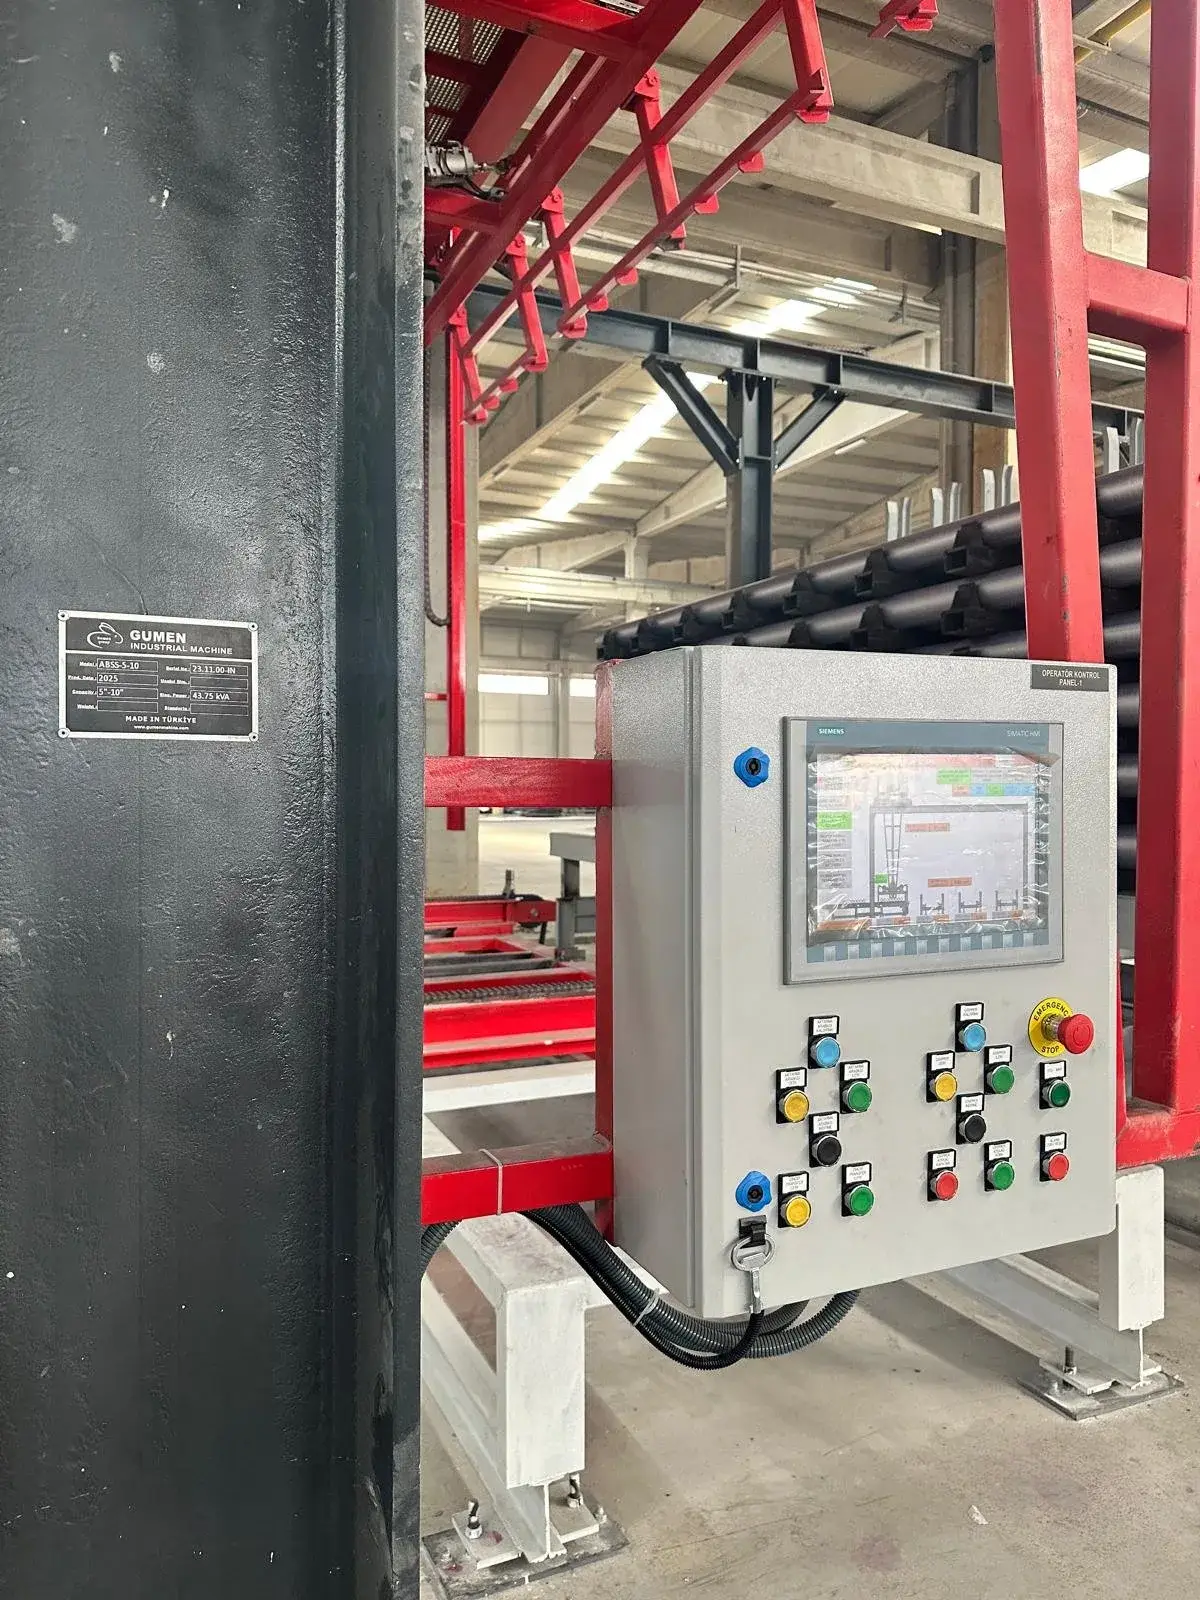
- Управление
- PLC / SCADA
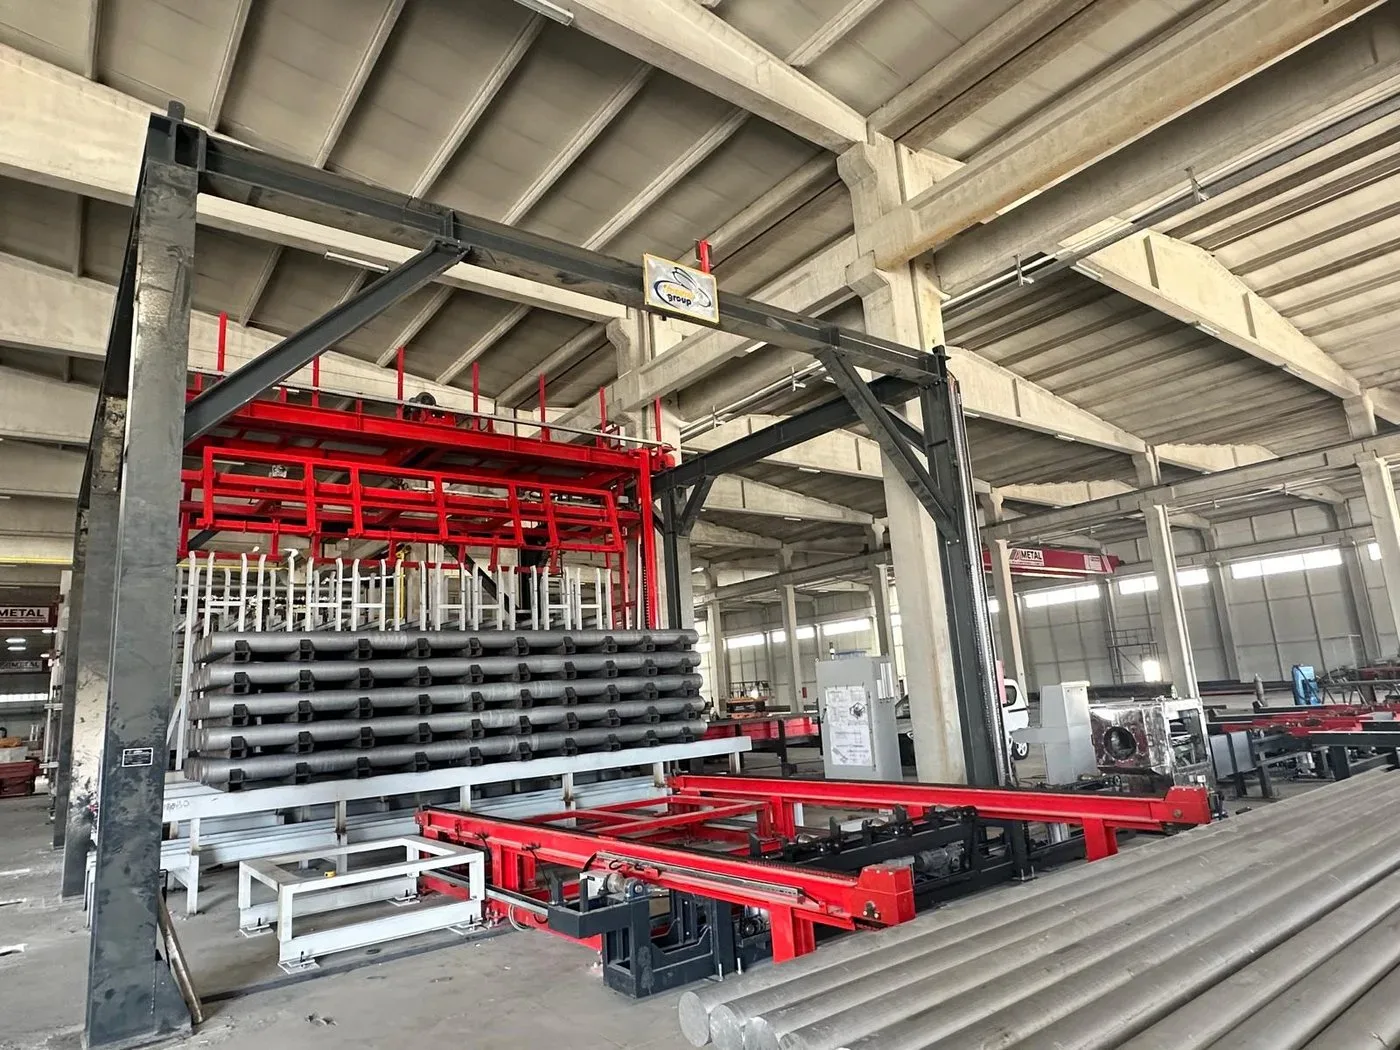
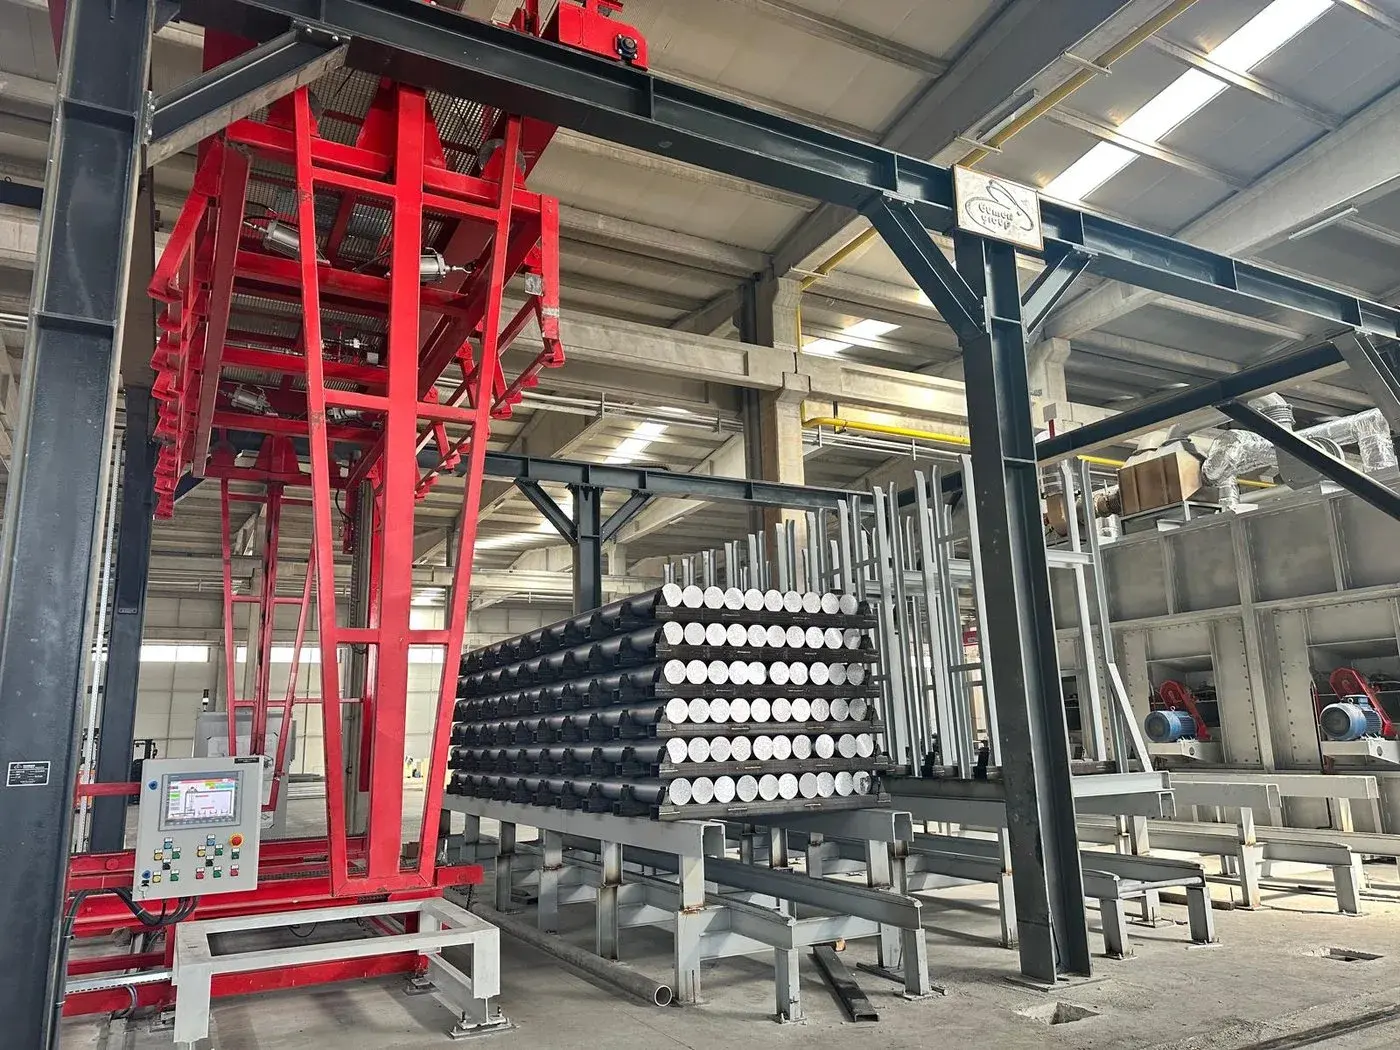
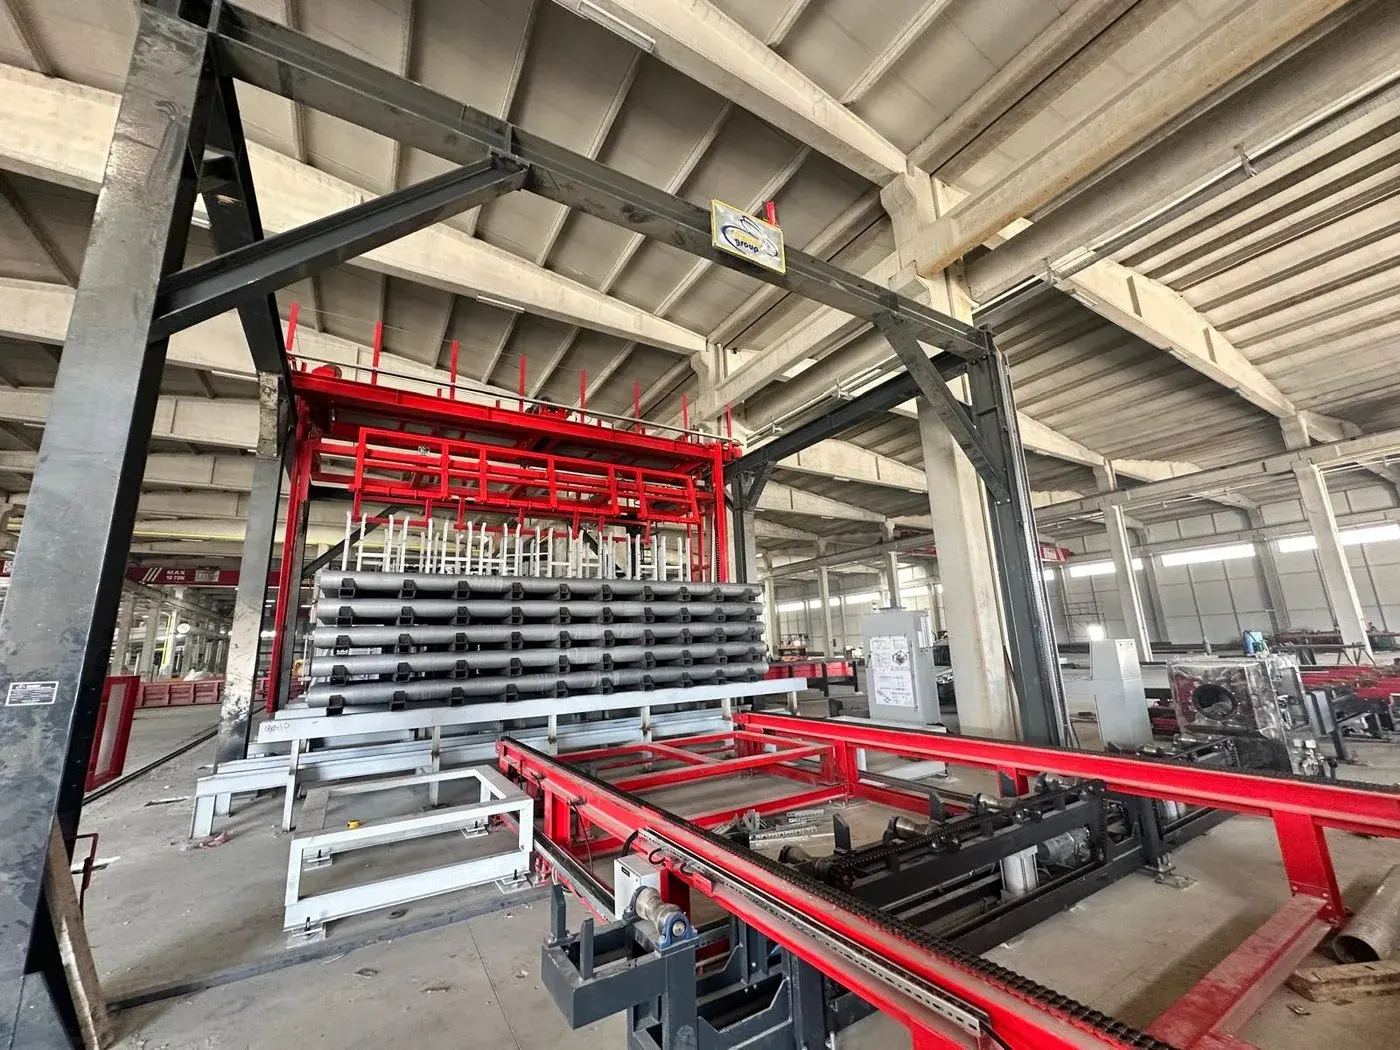
Почему системы загрузки и выгрузки Gumen Makina?
Бесперебойная работа
Автоматизация устраняет зависимость от смены. Когда время цикла становится постоянным, впервые можно измерить и фактическую производительность линии.
Безопасность труда
При передаче горячего металла, съёме шлака с поверхности печи и перемещении тяжелых заготовок оператор выходит из опасной зоны.
Качество продукции
Роботизированный захват укладывает заготовку в печь и на пресс каждый раз в одном и том же положении. Позиционирование напрямую влияет и на качество профиля, и на срок службы матрицы.
Полная прослеживаемость
Каждый этап регистрируется через PLC/SCADA. Анализ простоев и контроль эффективности ведутся не по оценкам, а по записям.
Четыре компонента вдоль линии
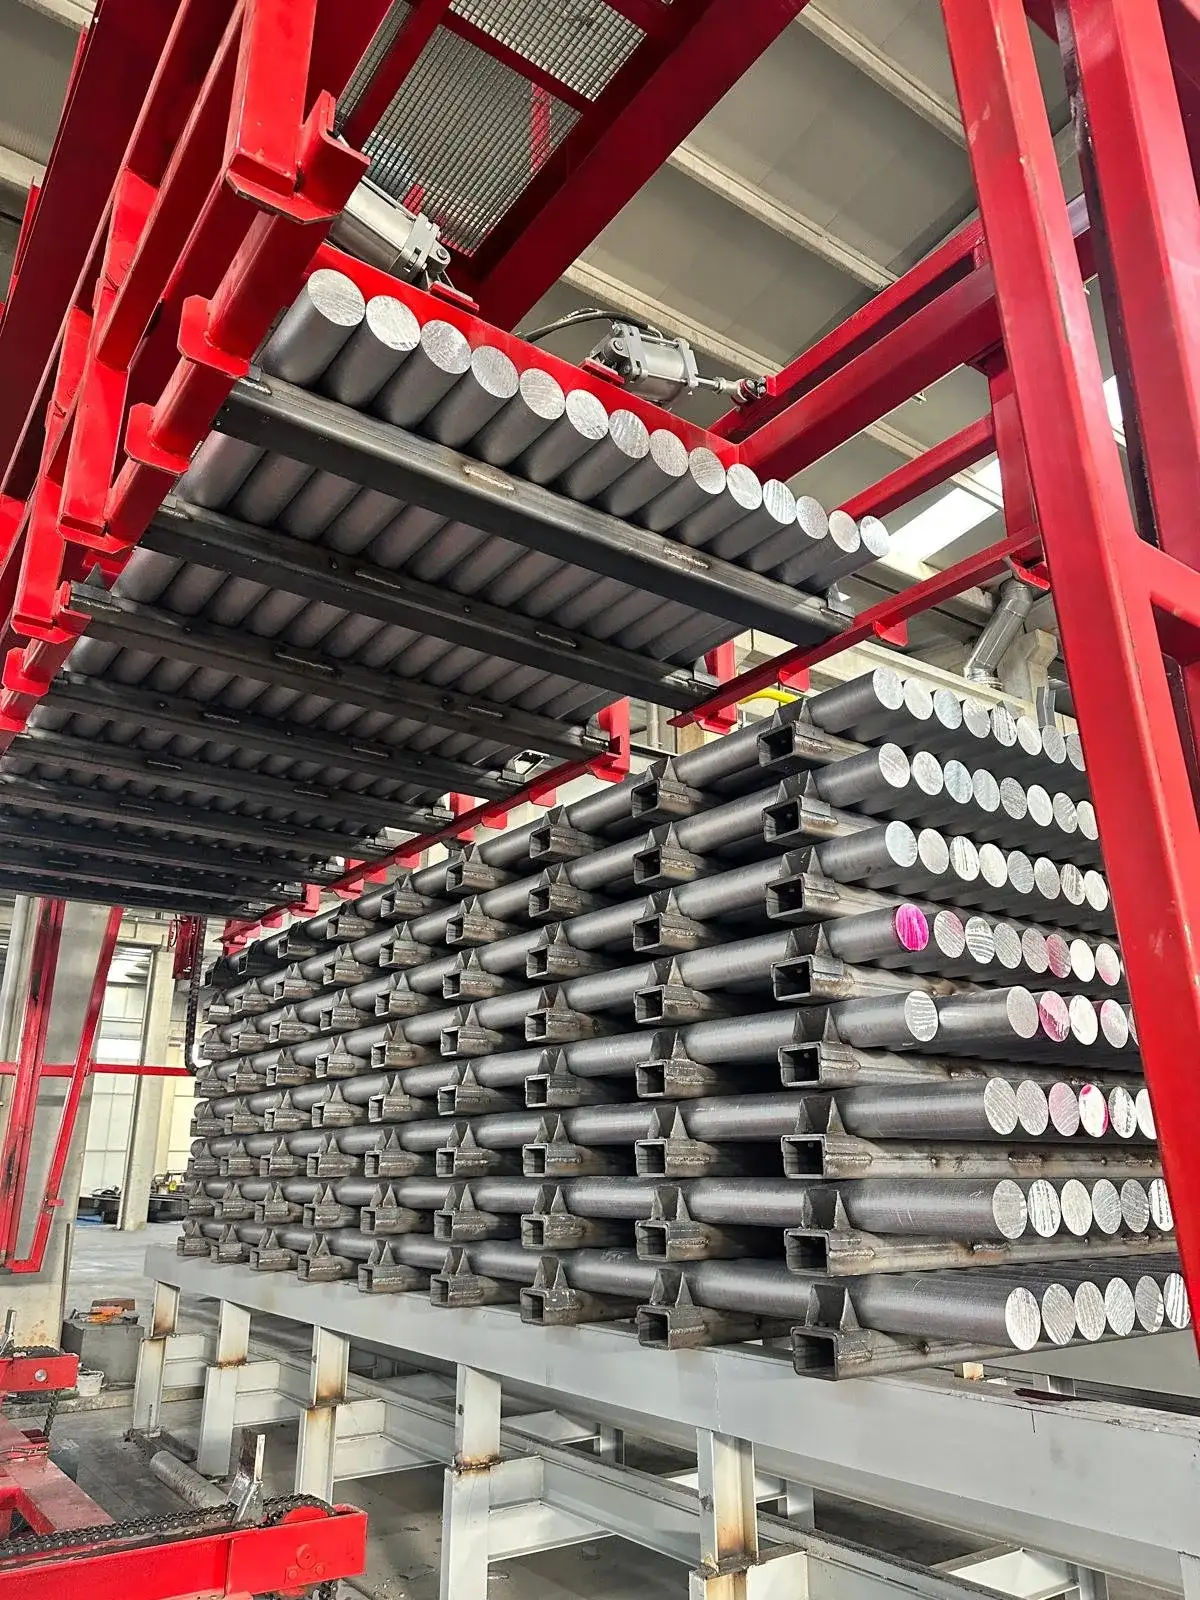
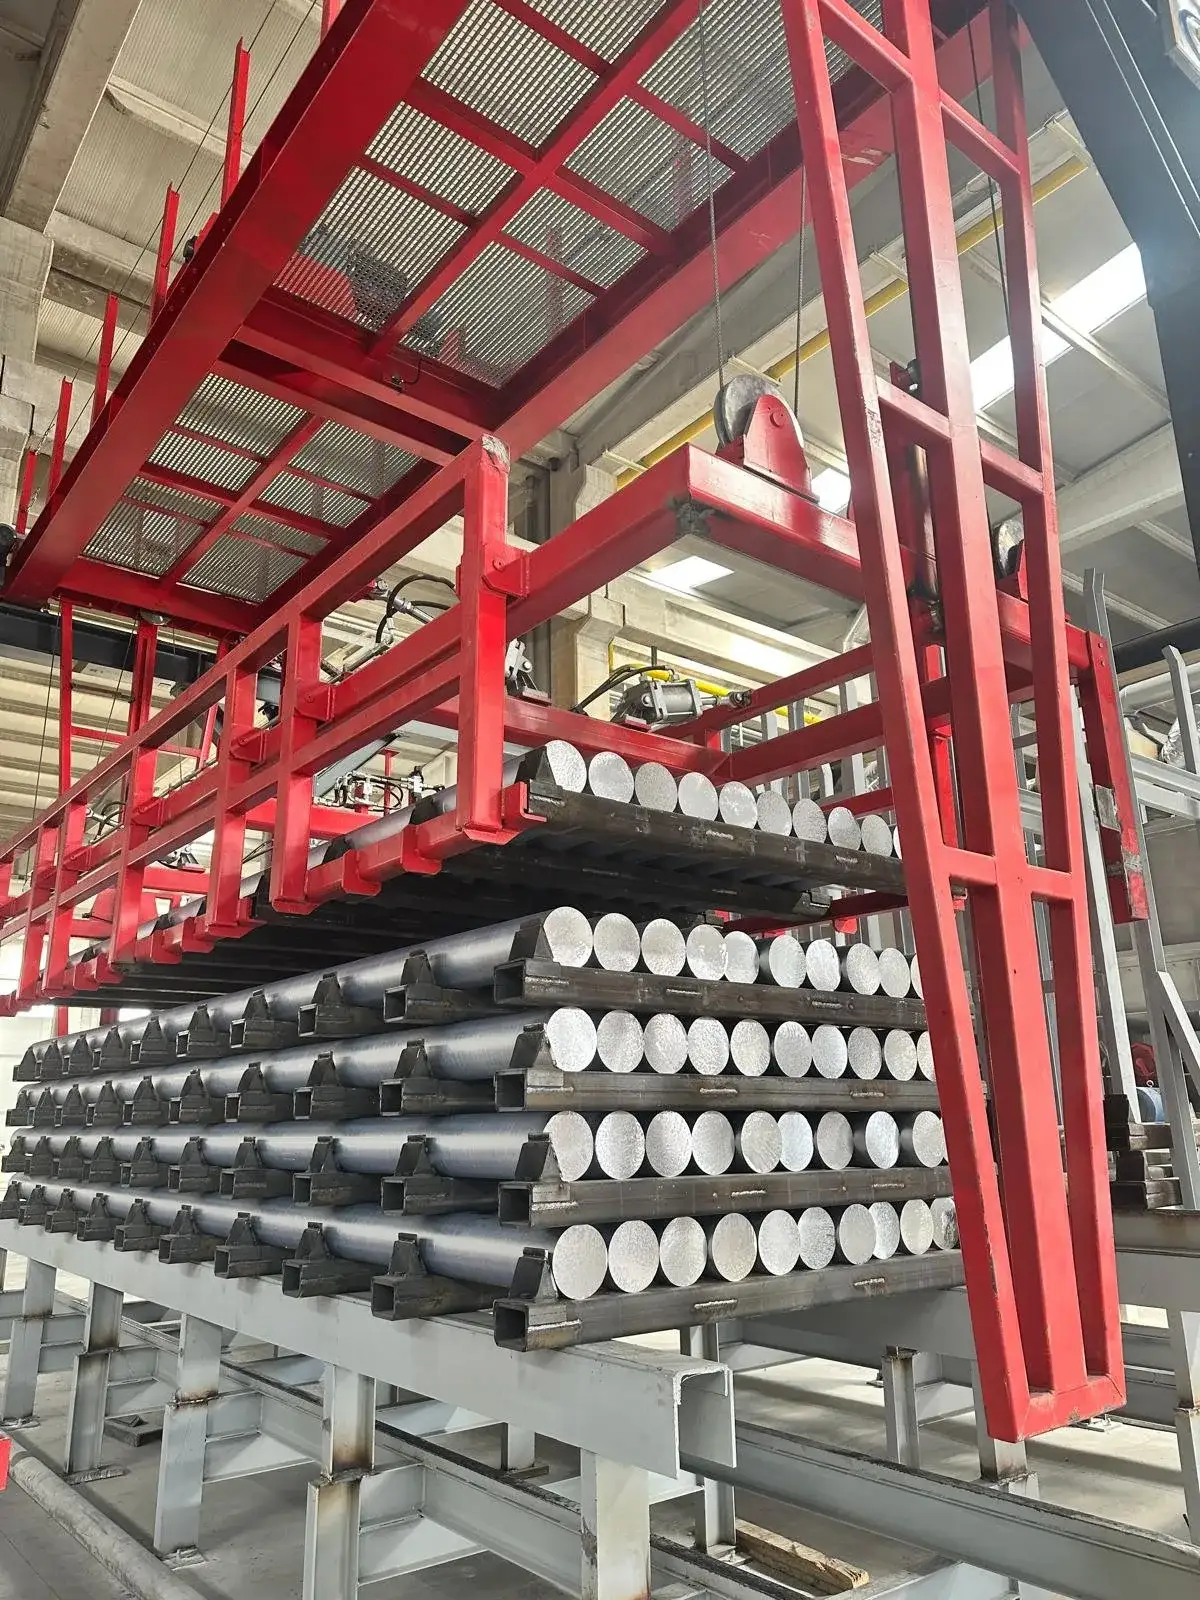
Штабелер / дештабелер заготовок
Состав системы: штабелирующая головка, подъемный механизм, транспортер рядов и шкаф управления. На выходе литейной линии он укладывает заготовки в штабель, а на стороне прессования подает их в печь по одной.
- Автоматическое штабелирование на выходе литейной линии
- Поштучная подача в печь прессования
- Индивидуальное проектирование под диаметр и длину
- Регулируемая высота штабеля
- Синхронизация с конвейером и передаточной тележкой
- Расчет времени цикла по производительности
Роботизированный захват
Состав системы: промышленный робот-манипулятор, гидравлический или пневматический захват, тепловой экран и защитное ограждение. Участок, переносящий горячую заготовку с точным позиционированием.
- Передача в горячем состоянии до 500 °C
- Гидравлический или пневматический захват
- Интеграция промышленного робота-манипулятора
- Повторяемое позиционирование
- Постоянное время цикла
- Защитное ограждение и блокировка
Машина для съёма шлака (скиммер)
Состав системы: рычаг для съёма шлака, механизм перемещения, бункер для сбора шлака и блок управления. Она снимает шлак с поверхности плавильно-раздаточной печи, не требуя, чтобы оператор подходил к дверце.
- Автоматический съём шлака с поверхности печи
- Оператору не нужно стоять у дверцы
- Ограничение потерь металла
- Конструкция рычага под размер дверцы печи
- Сбор и выгрузка шлака
- Совместная работа с автоматикой печи
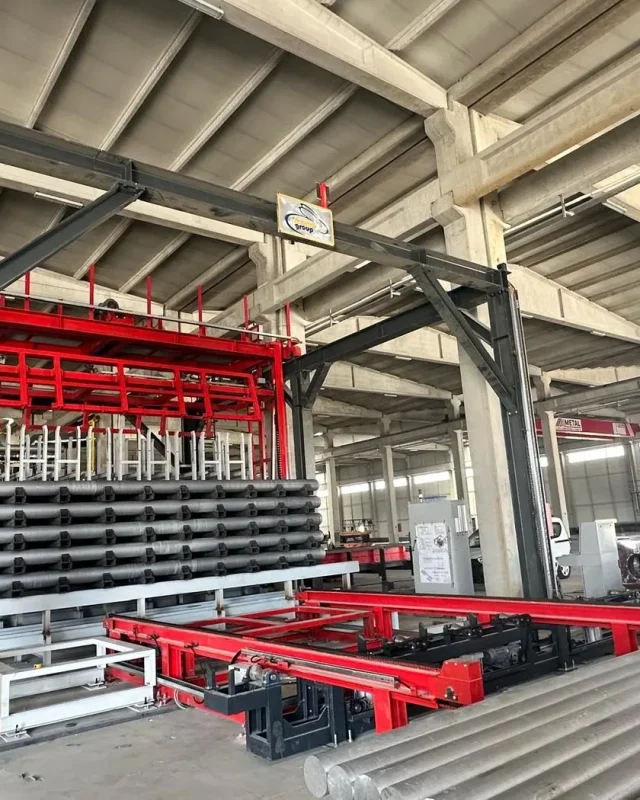
Конвейер и передаточная линия
Состав системы: роликовый или цепной конвейер, передаточная тележка, рельсовый путь и датчики положения. Магистраль, переносящая материал от выхода литья к контролю и от контроля к упаковке.
- Варианты роликового и цепного конвейера
- Рельсовая передаточная тележка
- Подача на станцию ультразвукового контроля
- Передача на модуль взвешивания и упаковки
- Отслеживание по датчикам положения
- Трасса под компоновку предприятия
Техническая документация и каталоги

Отвечаем на часто задаваемые вопросы
об автоматизации линии
Как правило, да; большая часть работ по автоматизации как раз и состоит в дооснащении уже работающей линии. Решающее значение имеют высотные отметки и расположение существующего оборудования, а также открытость системы управления для обмена данными. Для оборудования третьих сторон мы сначала проводим обследование на объекте.
Мы не обещаем какую-либо одну цифру; диапазон, о котором сообщили сами наши клиенты, составляет 12 – 24 месяца. Результат зависит от количества ваших смен, текущих простоев и числа этапов, переведенных на автоматику. Расчет мы делаем на этапе коммерческого предложения вместе с вами, с учетом ваших значений времени цикла.
Решает требуемая точность. Если заготовку нужно уложить на пресс или в печь в определенном положении, оправдан роботизированный захват; если достаточно просто переместить ее из точки A в точку B, конвейер и передаточная тележка экономичнее и проще в обслуживании. На большинстве линий они работают вместе.
Да, двумя путями: когда шлак снимается каждый раз одинаково, уменьшается количество жидкого металла, уходящего вместе со шлаком; при ручном съёме это количество зависит от оператора и от времени. Второй выигрыш — дверца остается открытой недолго, что важно и для тепловых потерь, и для безопасности оператора.
Этапы автоматизации объединяются на той же инфраструктуре PLC/SCADA, что и система печи и литья; обособленного контура управления не остается. Если ваша действующая система другой марки, протокол обмена данными мы уточняем в начале проекта.
Оборудование, из которого состоит это решение, мы производим на собственном предприятии
Автоматическая загрузка и выгрузка
Перемещение без участия людей с помощью конвейера, передаточной тележки и роботизированного захвата.
ПОДРОБНЕЕ
Системы загрузки и очистки
Автоматическая загрузочная машина, бадья и узел съёма шлака с поверхности печи.
ПОДРОБНЕЕ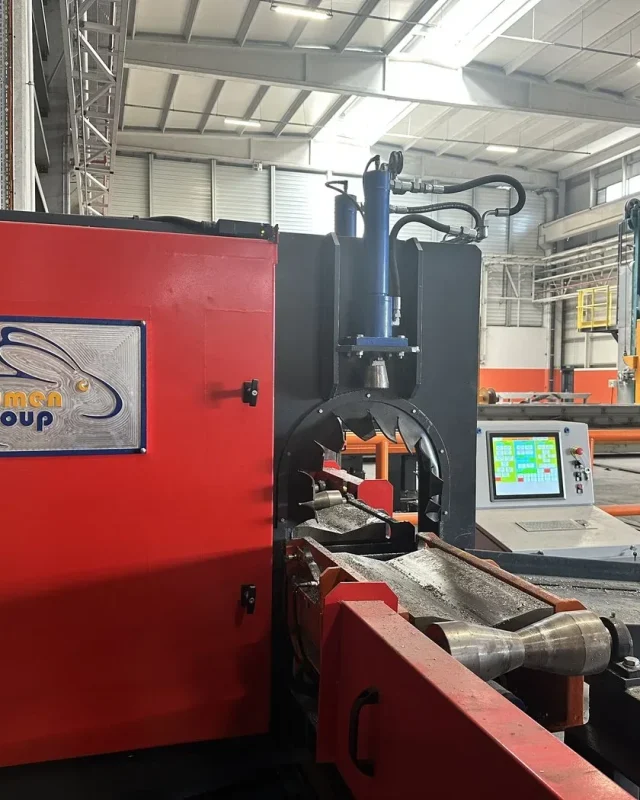
Автоматическая резка заготовок
Автоматическая пила, измерение длины и разгрузка, синхронизированная с конвейером.
ПОДРОБНЕЕ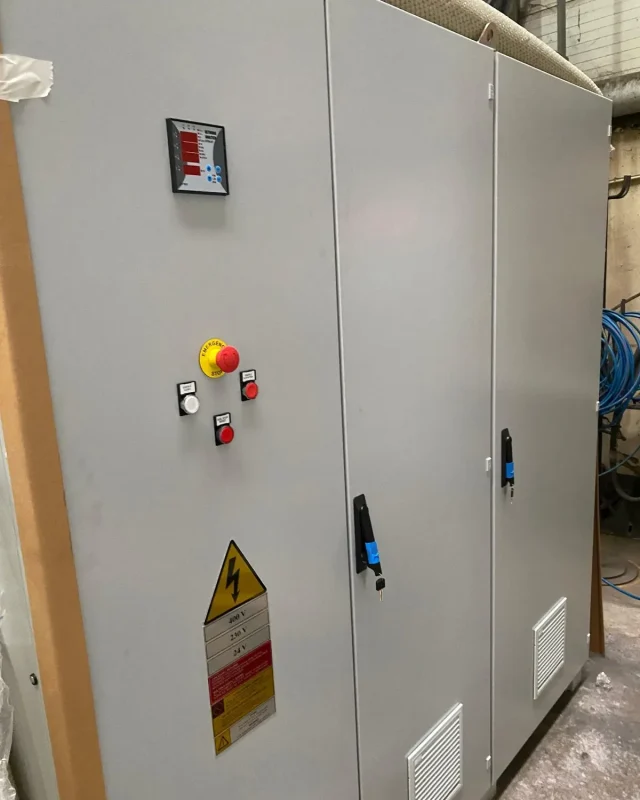
Системы PLC & SCADA
Время цикла, регистрация простоев и отчет об эффективности на одном экране.
ПОДРОБНЕЕДавайте вместе спланируем автоматизацию вашей линии
Сколько операторов работает на каждом этапе, насколько меняется время цикла от смены к смене и сколько места есть на площадке? С чего начинать автоматизацию, чаще всего становится понятно из этих трех ответов.
Запросить предложение