






Допуск по длине при резке заготовок мы выдерживаем на тысячах деталей
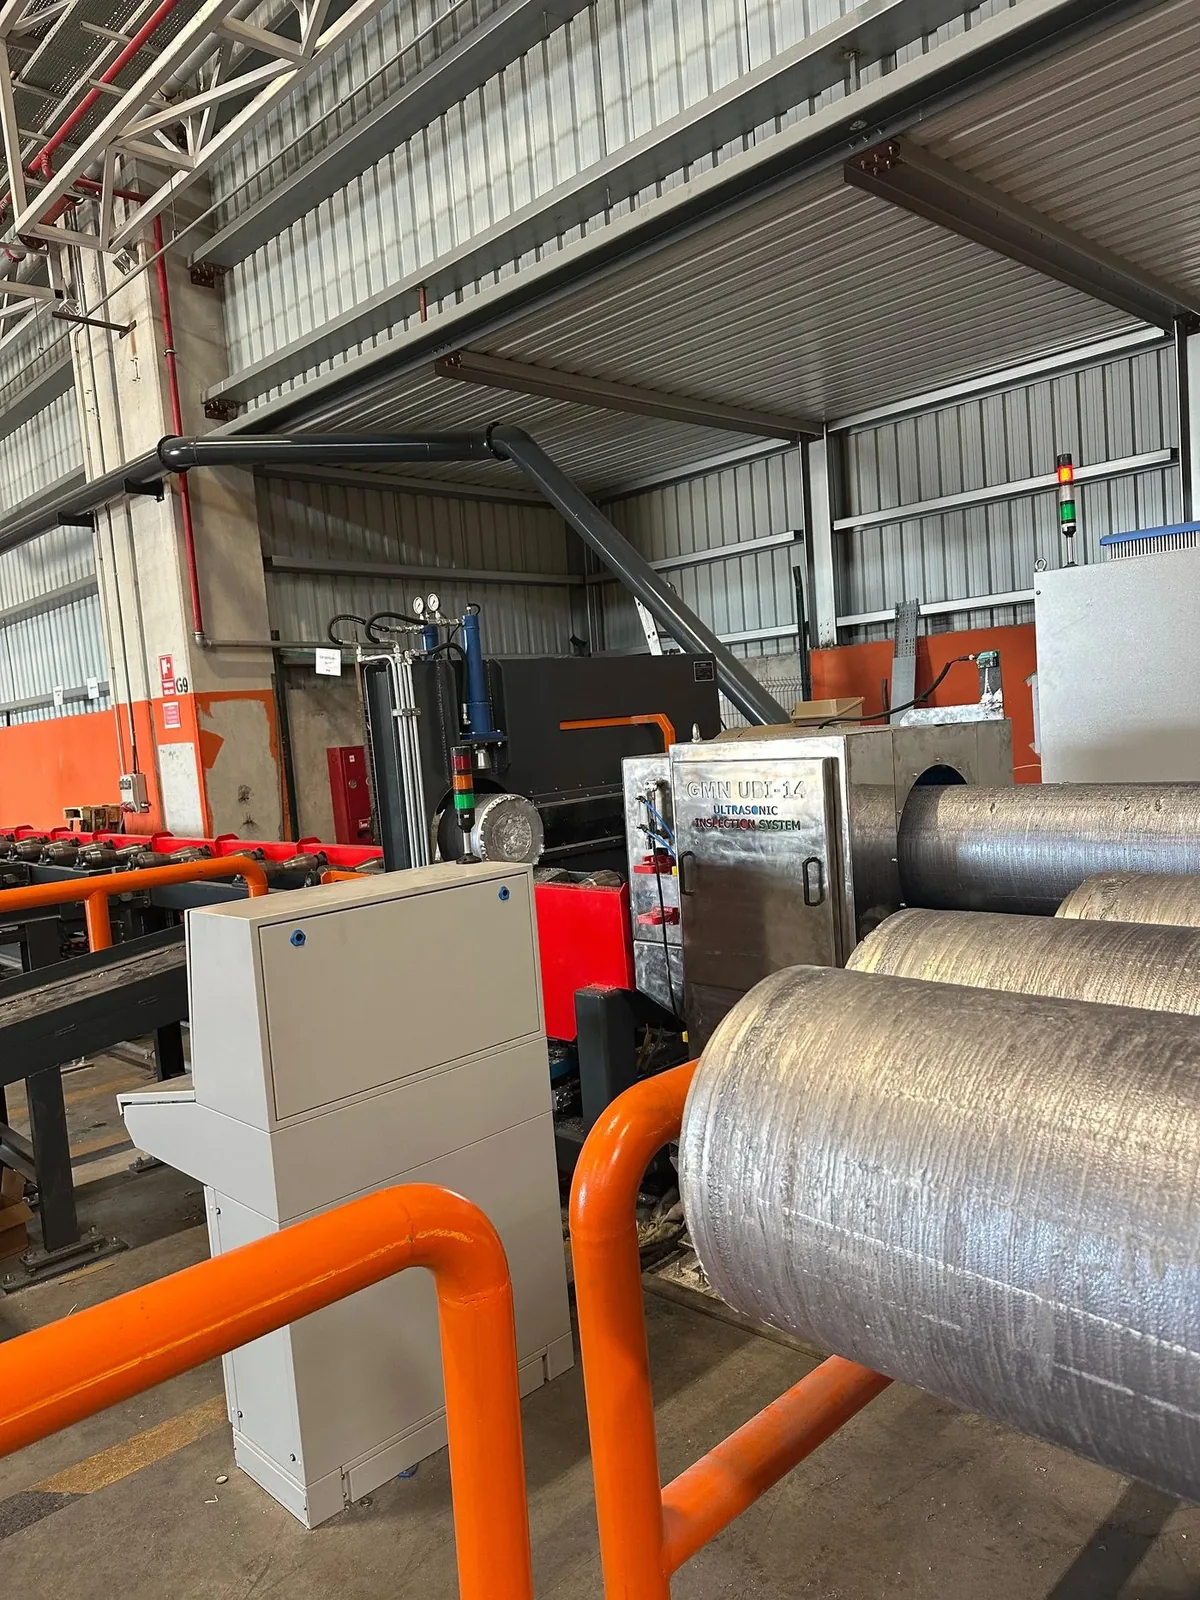
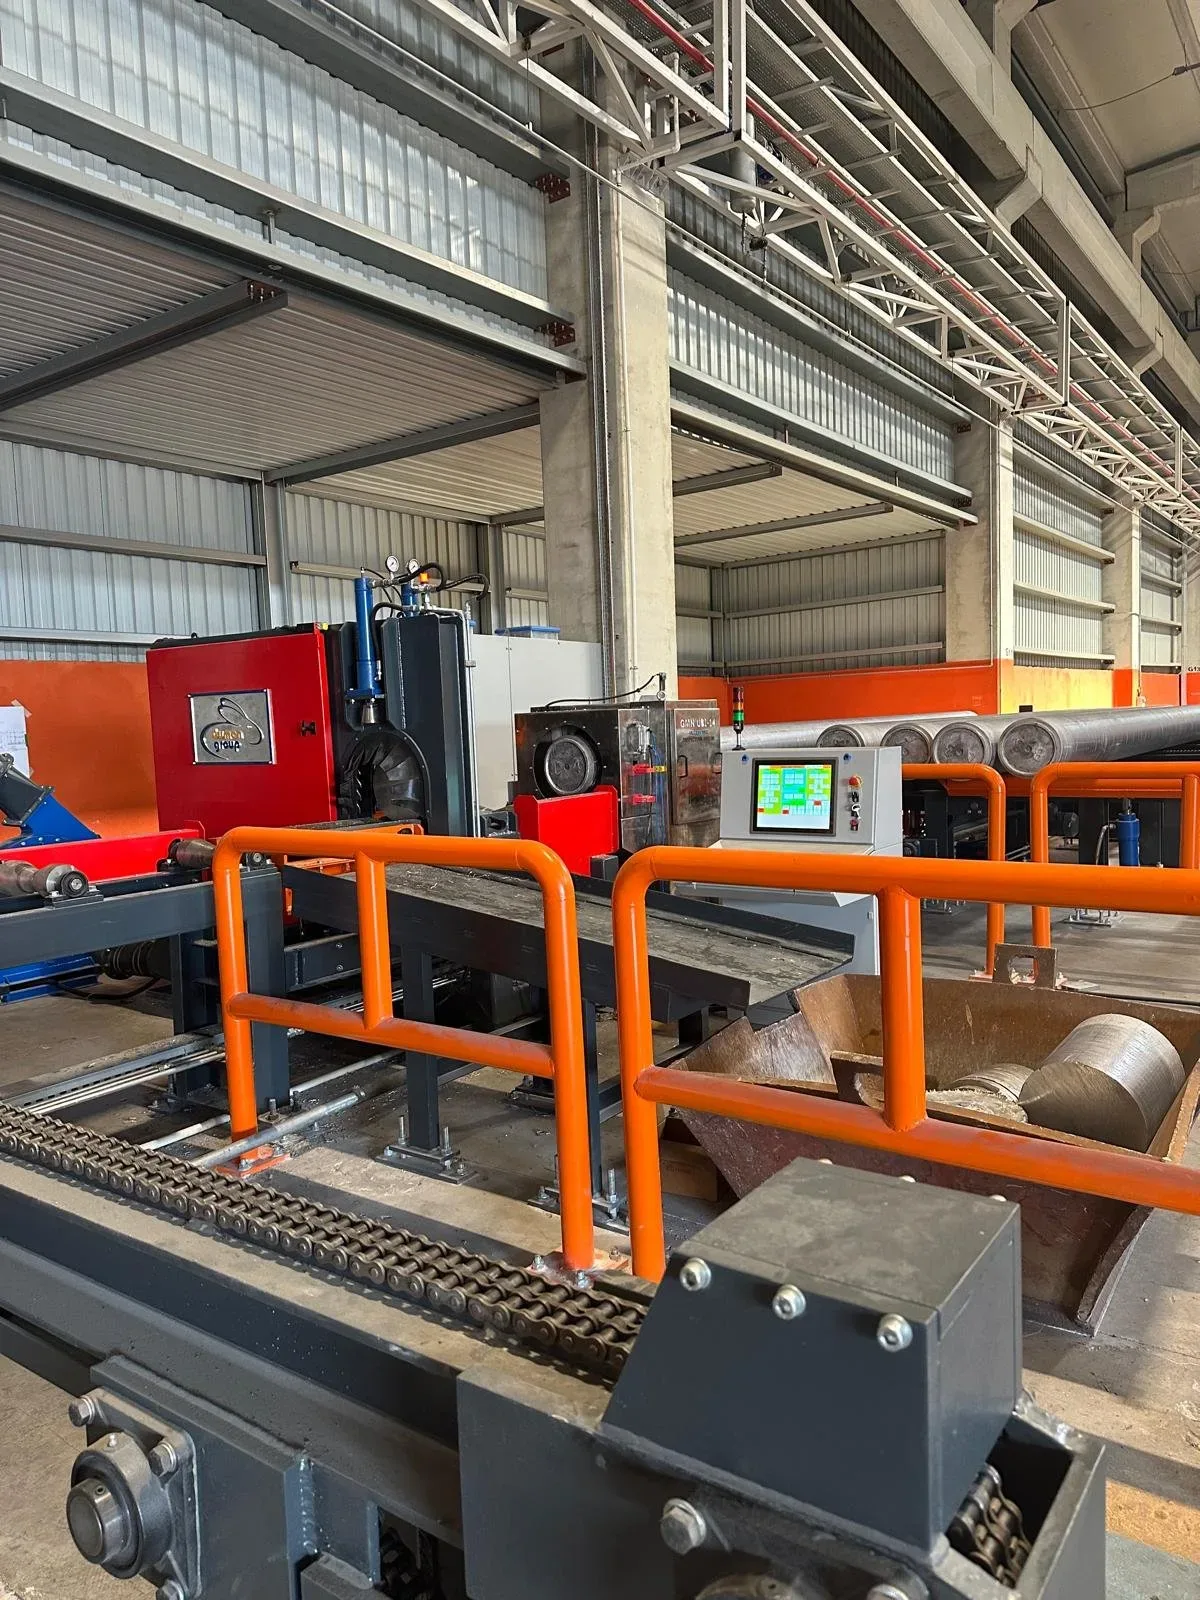
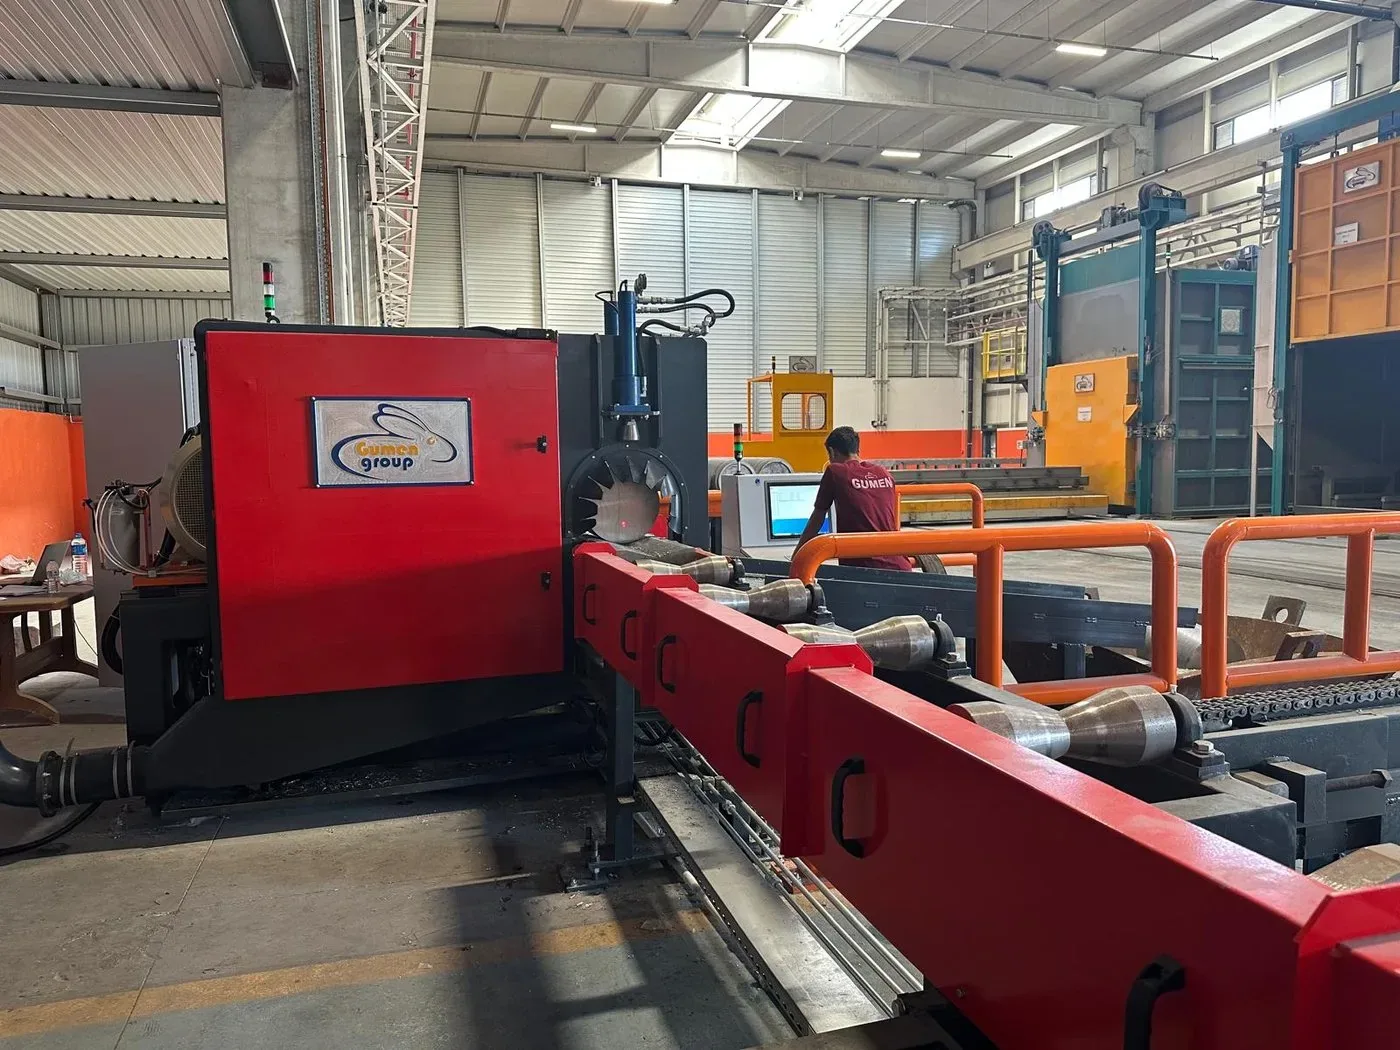
Автоматическая резка на мерную длину, контроль и отбраковка дефектных деталей работают в одном корпусе станка; станок мы устанавливаем синхронно с линией литья. Наш стандартный диапазон: Ø100 – 406 мм; система сбора стружки и возврата ее в плавку входит в состав станка. Модуль ультразвукового контроля можно добавить и позже.
- Диаметр
- Ø100 – Ø406 мм
- Допуск
- ±0,5 мм
- Управление
- PLC + SCADA
- Испытания
- Встроенный ультразвуковой
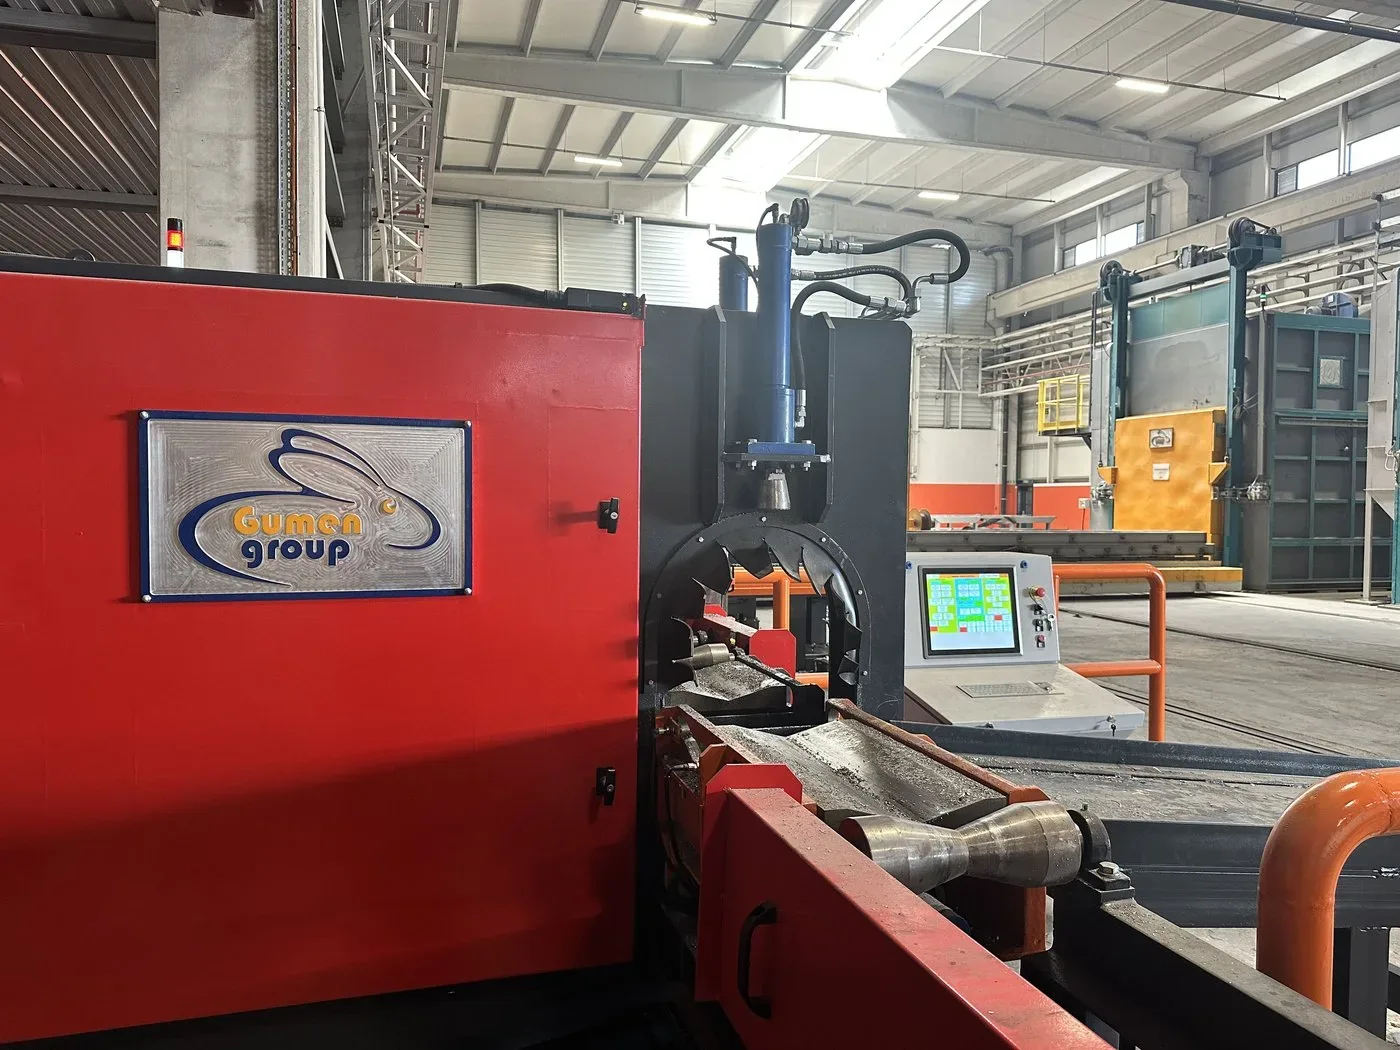
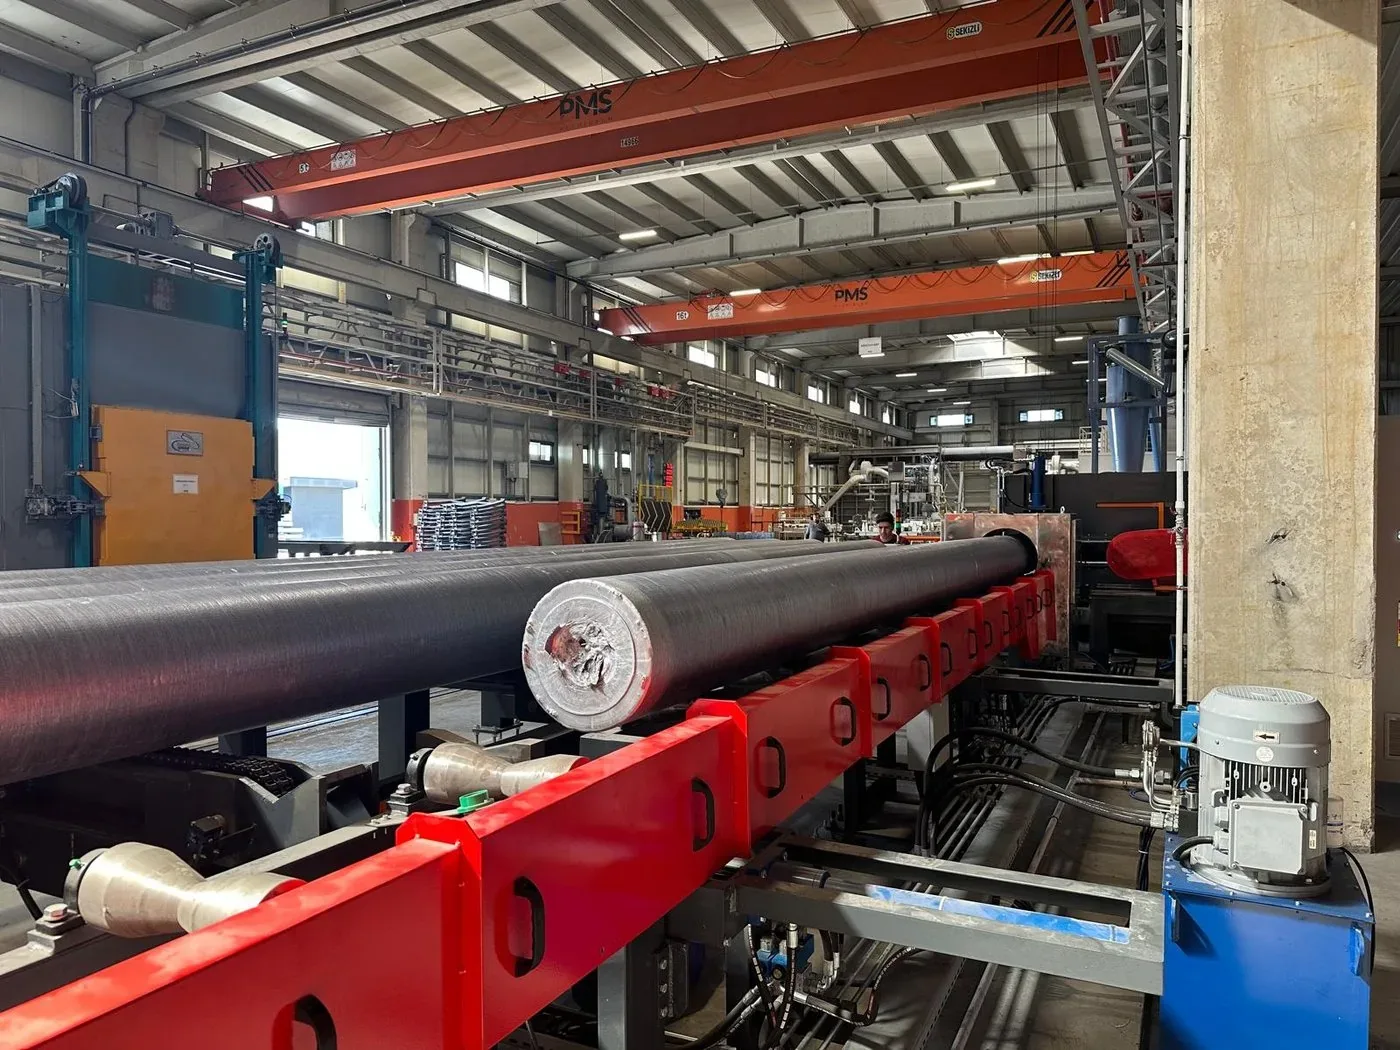
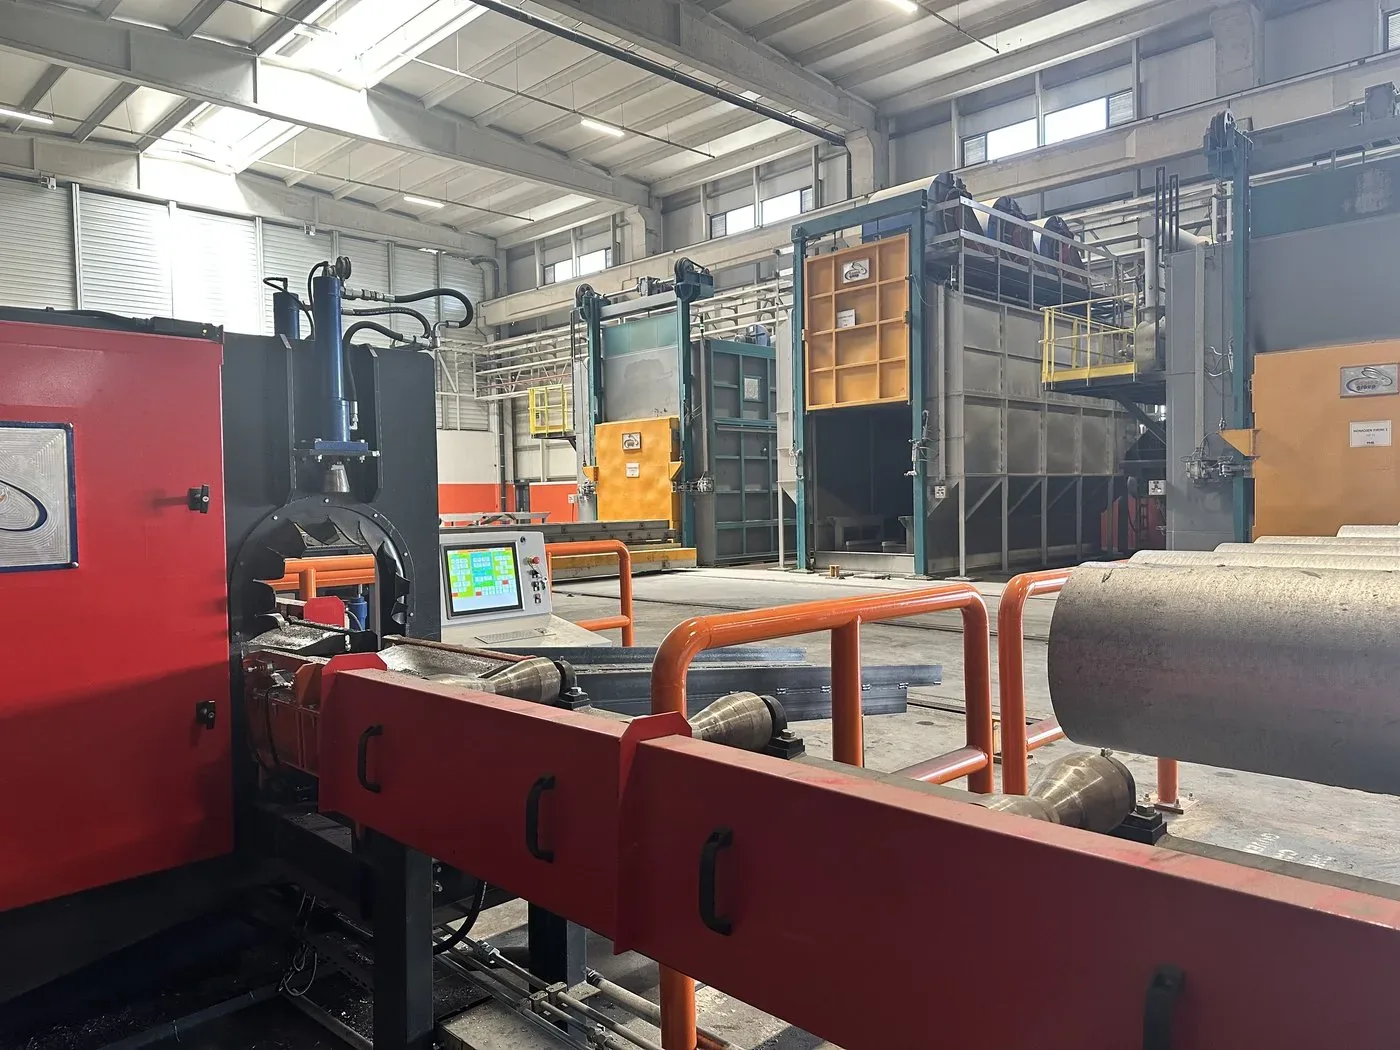
Технические характеристики станка для резки заготовок
- Диапазон диаметров
- Ø100 – Ø406 мм
- Допуск по длине
- ±0,5 мм
- Режим работы
- Полностью автоматический — последовательность резки, синхронная со скоростью линии литья
- Измерение
- Автоматическое измерение длины перед резкой
- Отбраковка
- Дефектные детали автоматически удаляются с линии
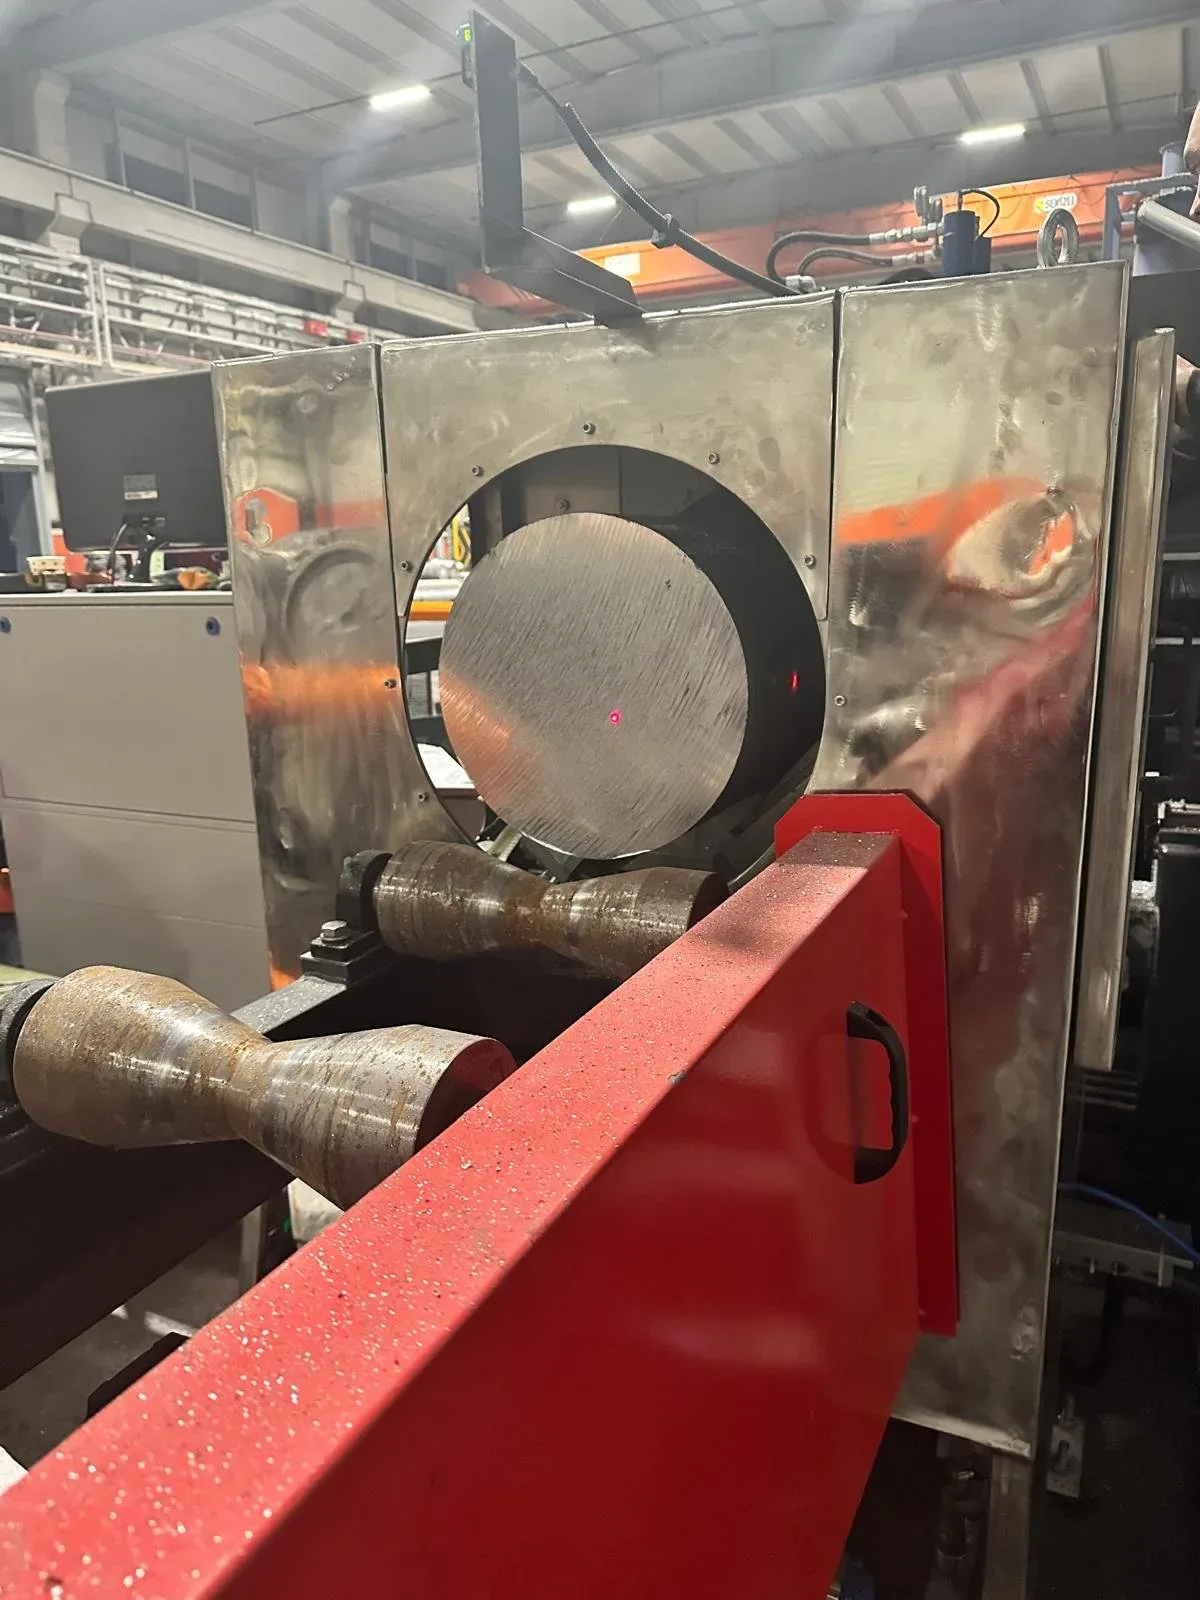
- Ультразвуковой контроль
- В рамках последовательности резки, на скорости линии
- Управление
- PLC; мониторинг и отчеты через SCADA
- Данные
- Запись производства по партиям; возможна интеграция с ERP
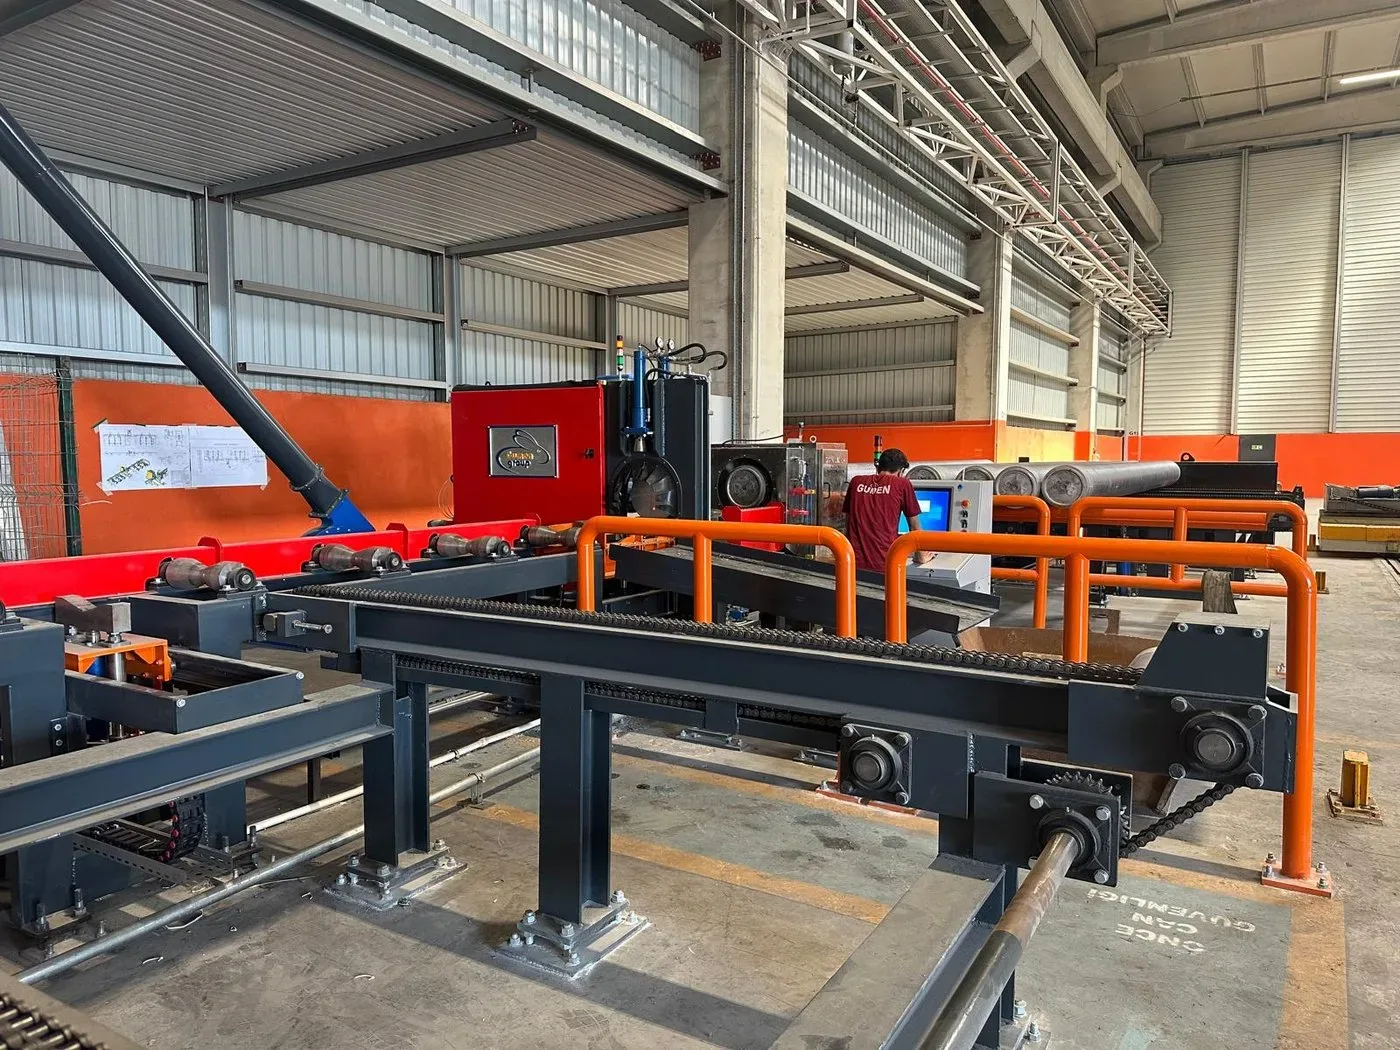
- Дополнительные модули
- Штабелирование захватом · передаточная тележка · упаковка
- Стружка и остатки
- Система сбора и удаления в комплекте
Резку и контроль мы объединяем в одну последовательность
В классической схеме алюминиевая заготовка (слиток) для прессования сначала режется, а затем проверяется на отдельной станции. За время задержки между этими операциями дефектные детали тоже попадают в штабель, и проблема обнаруживается только на следующем этапе. Если резка и контроль объединены в одну последовательность, дефектная заготовка отделяется еще до попадания в штабель. Разница в том, что брак выявляется в линии, а не в конце линии — это устраняет и затраты на транспортировку, и затраты на повторную обработку.
Линия растет от базового станка за счет пяти модулей
Станок резки
Отдельно; встраивается в действующую линию. Скорость резки берется от скорости линии литья.
Резка + ультразвуковой контроль
Объединенная станция. Дефектная заготовка выходит из линии, не попав в штабель; подробности приведены на странице Система УЗК.
Модуль штабелирования захватом
Автоматическое штабелирование после резки. Заготовка укладывается в ту же точку и в том же порядке.
Передаточная тележка
Перемещение между станциями. Маршрут и скорость определяются планировкой линии.
Модуль взвешивания и упаковки
Выход, готовый к отгрузке. Запись по каждой партии заносится в производственную базу данных.
Четыре отличительные особенности этой машины
±0,5 мм на всю партию
Благодаря автоматическому измерению и фиксированной последовательности резки допуск на первой детали такой же, как на тысячной.
Работает в связке с линией
Скорость резки берется от скорости линии литья. Оператору не нужно вручную следить за последовательностью.
Дефектная деталь отделяется сразу
Деталь, превысившая пороговое значение, маркируется и автоматически удаляется с линии; брак в штабель вообще не попадает.
Наращивается по модулям
Штабелирование, передача и упаковка проектируются так, чтобы их можно было добавить позже. Приобретать всё сразу с самого начала не обязательно.
Изучите техническую документацию и каталоги

Отвечаем на часто задаваемые вопросы
о станке для резки заготовок
Стандартный диапазон: Ø100 – 406 мм. Для больших диаметров пересчитываются размеры станка и узел резки; мы работаем под конкретный проект.
Нет, он опционален. Если вы работаете на цепочку поставок авиакосмической, оборонной или автомобильной отрасли, спецификация заказчика, как правило, и так его требует. В остальных случаях станок резки используется отдельно, а контроль можно добавить позже.
Системой сбора и удаления, расположенной под станком. Остатки собираются отдельно, чтобы их можно было вернуть в плавку; металл не записывается в потери, а возвращается в шихту.
Да, если подходят планировка линии и интерфейс управления. Станок резки должен уметь считывать скорость линии литья; если такого соединения нет, оно устанавливается отдельно. Объем работ мы уточняем при обследовании на объекте.
В какую линию входит эта машина и какое оборудование работает до и после нее?
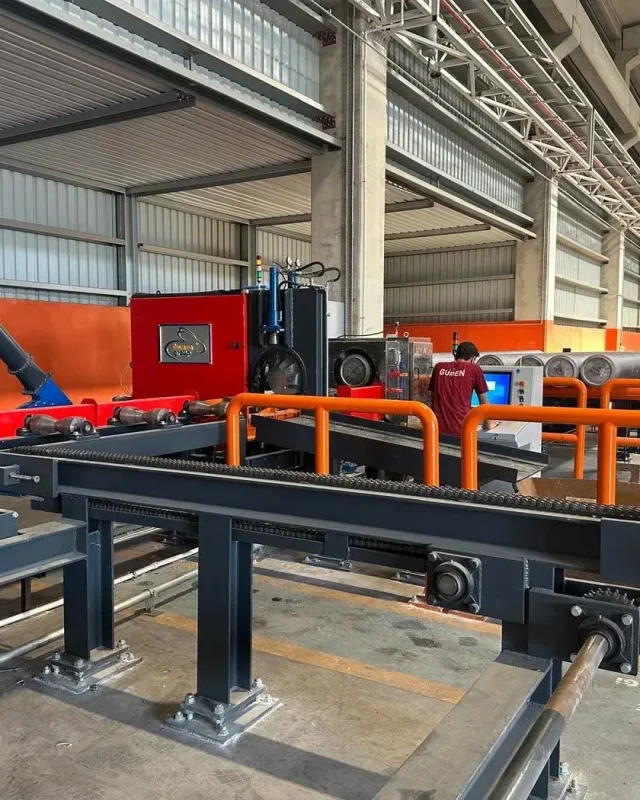
Автоматическая пила и УЗК
Если добавить ультразвуковое сканирование в последовательность резки, дефектная заготовка вообще не попадает в штабель.
ПОДРОБНЕЕ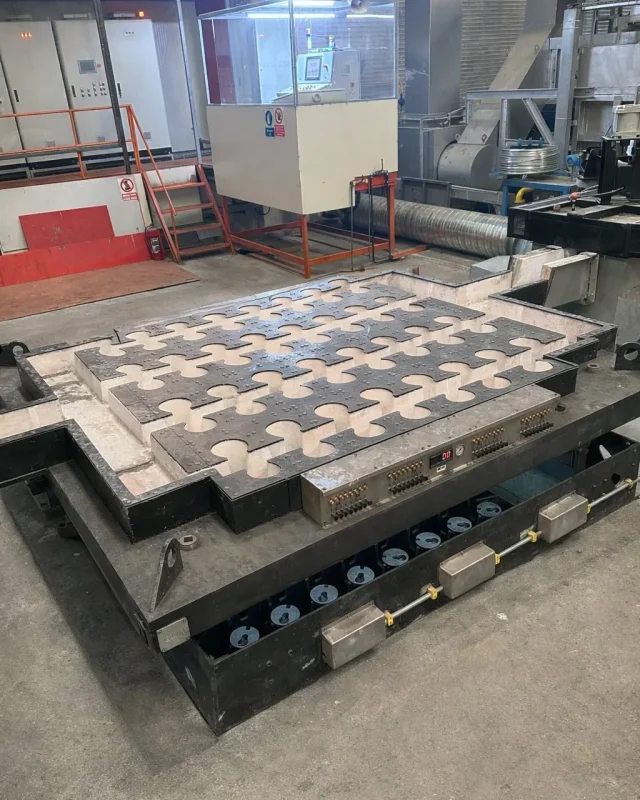
Машина вертикального литья
Откуда поступает заготовка для резки: литейная яма, стол кристаллизаторов и контроль воды.
ПОДРОБНЕЕ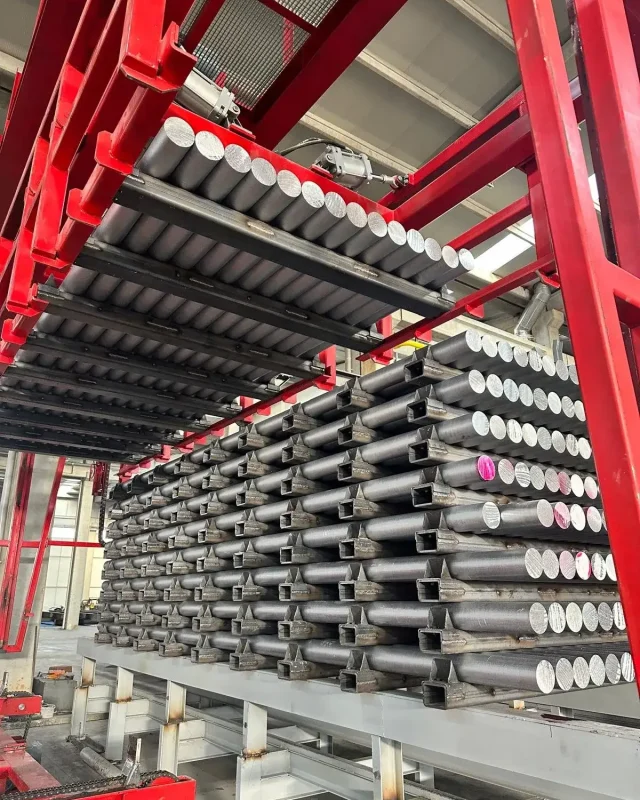
Автоматическая загрузка и выгрузка
После резки: штабелирование, передаточная тележка, взвешивание и упаковка.
ПОДРОБНЕЕ
Пришлите список диаметров и длин
Заготовки каких диаметров и длин вы режете и сколько деталей выходит в сутки? Эти три сведения определяют размер станка и необходимые модули.
Запросить предложение