






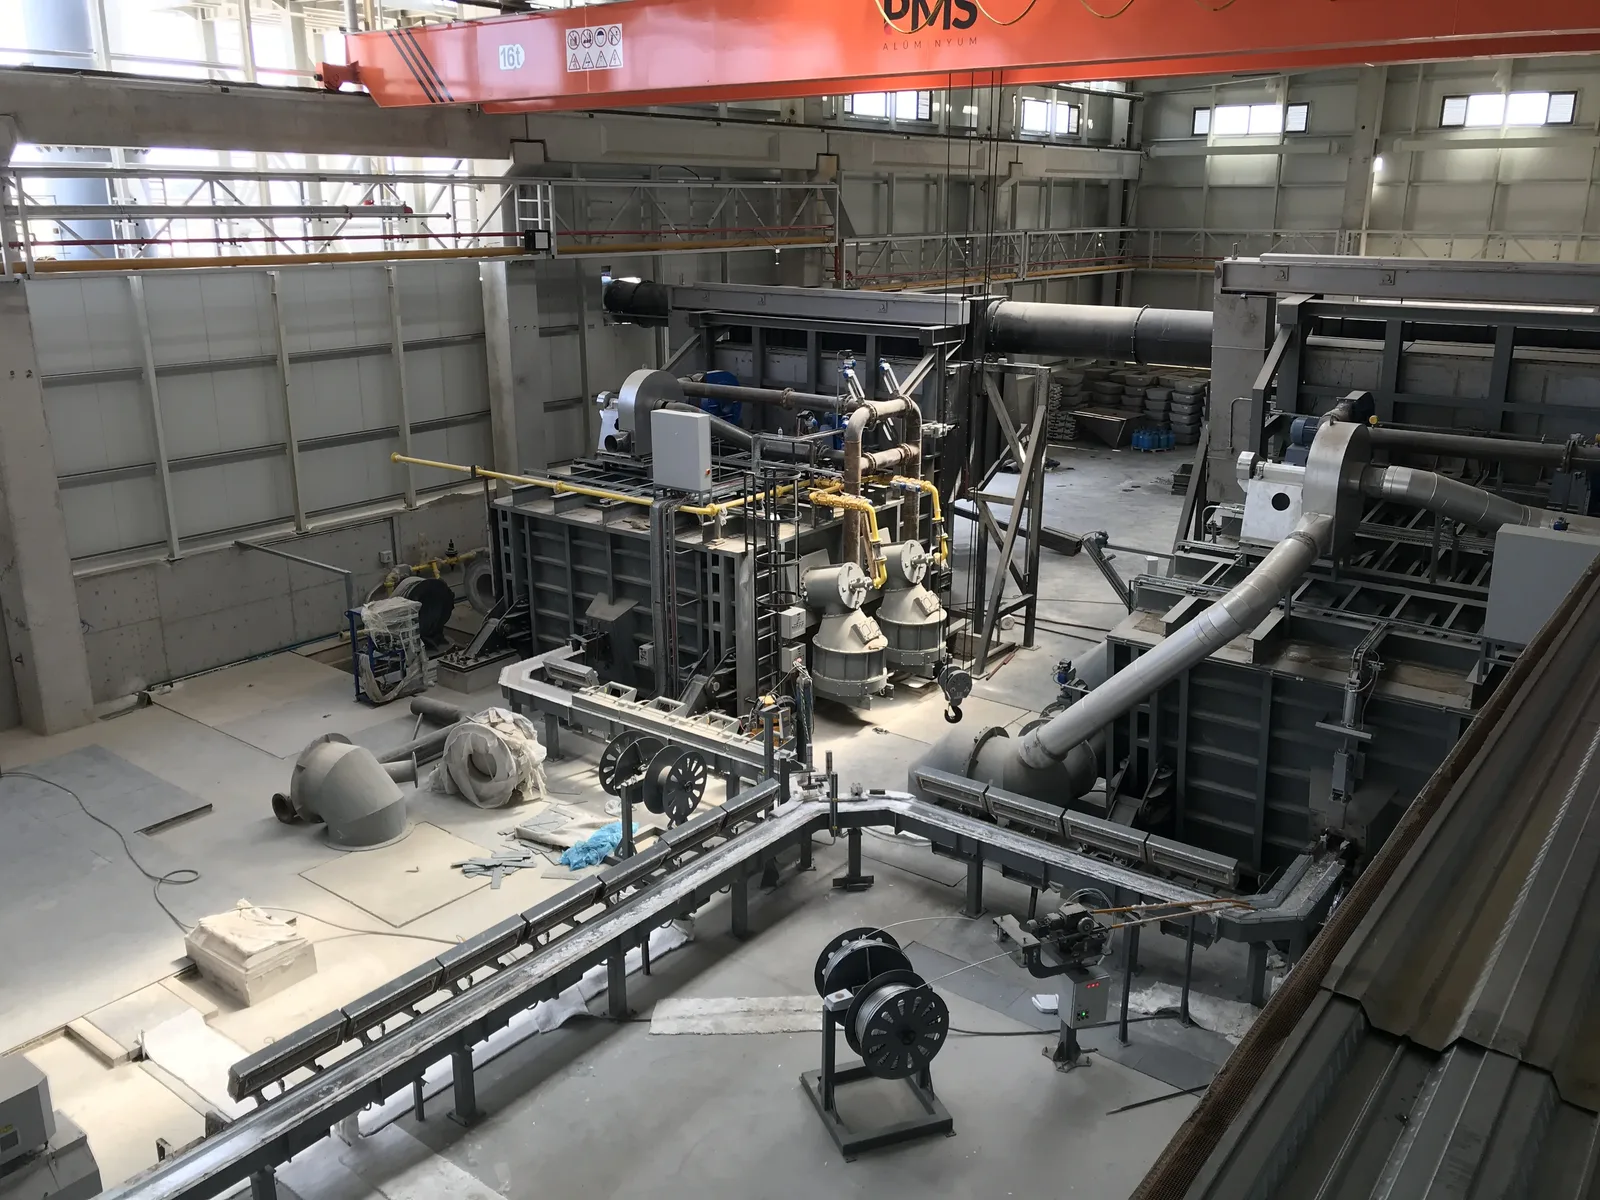
Мы строим плавильно-раздаточную линию как единую систему
Печь, загрузочную машину, систему горения и автоматику мы объединяем в одном проекте; каждое решение, от размера дверцы до глубины ванны расплава, определяется характером вашей шихты. На алюминиевом предприятии наибольшая доля расхода топлива и потерь металла приходится на печь. Линию мы проектируем так, чтобы снизить эти два вида затрат.
- Диапазон вместимости
- 500 кг – 60 т
- Рабочая температура
- 700 – 850 °C
- Нагрев
- Газ / электричество
- Управление
- На базе PLC
до 25 % экономия расхода топлива
Регенеративная горелка возвращает тепло дымовых газов воздуху горения, а автоматическая заслонка, отслеживающая давление в печи, сокращает потери через дверцу и дымоход. Диапазон, измеренный на стороне горелки, составляет 20 – 25 %. Выигрыш зависит от того, сколько часов в сутки работает печь и при какой температуре дымовых газов; этот расчет мы выполняем на этапе коммерческого предложения, исходя из собственного сменного графика предприятия.
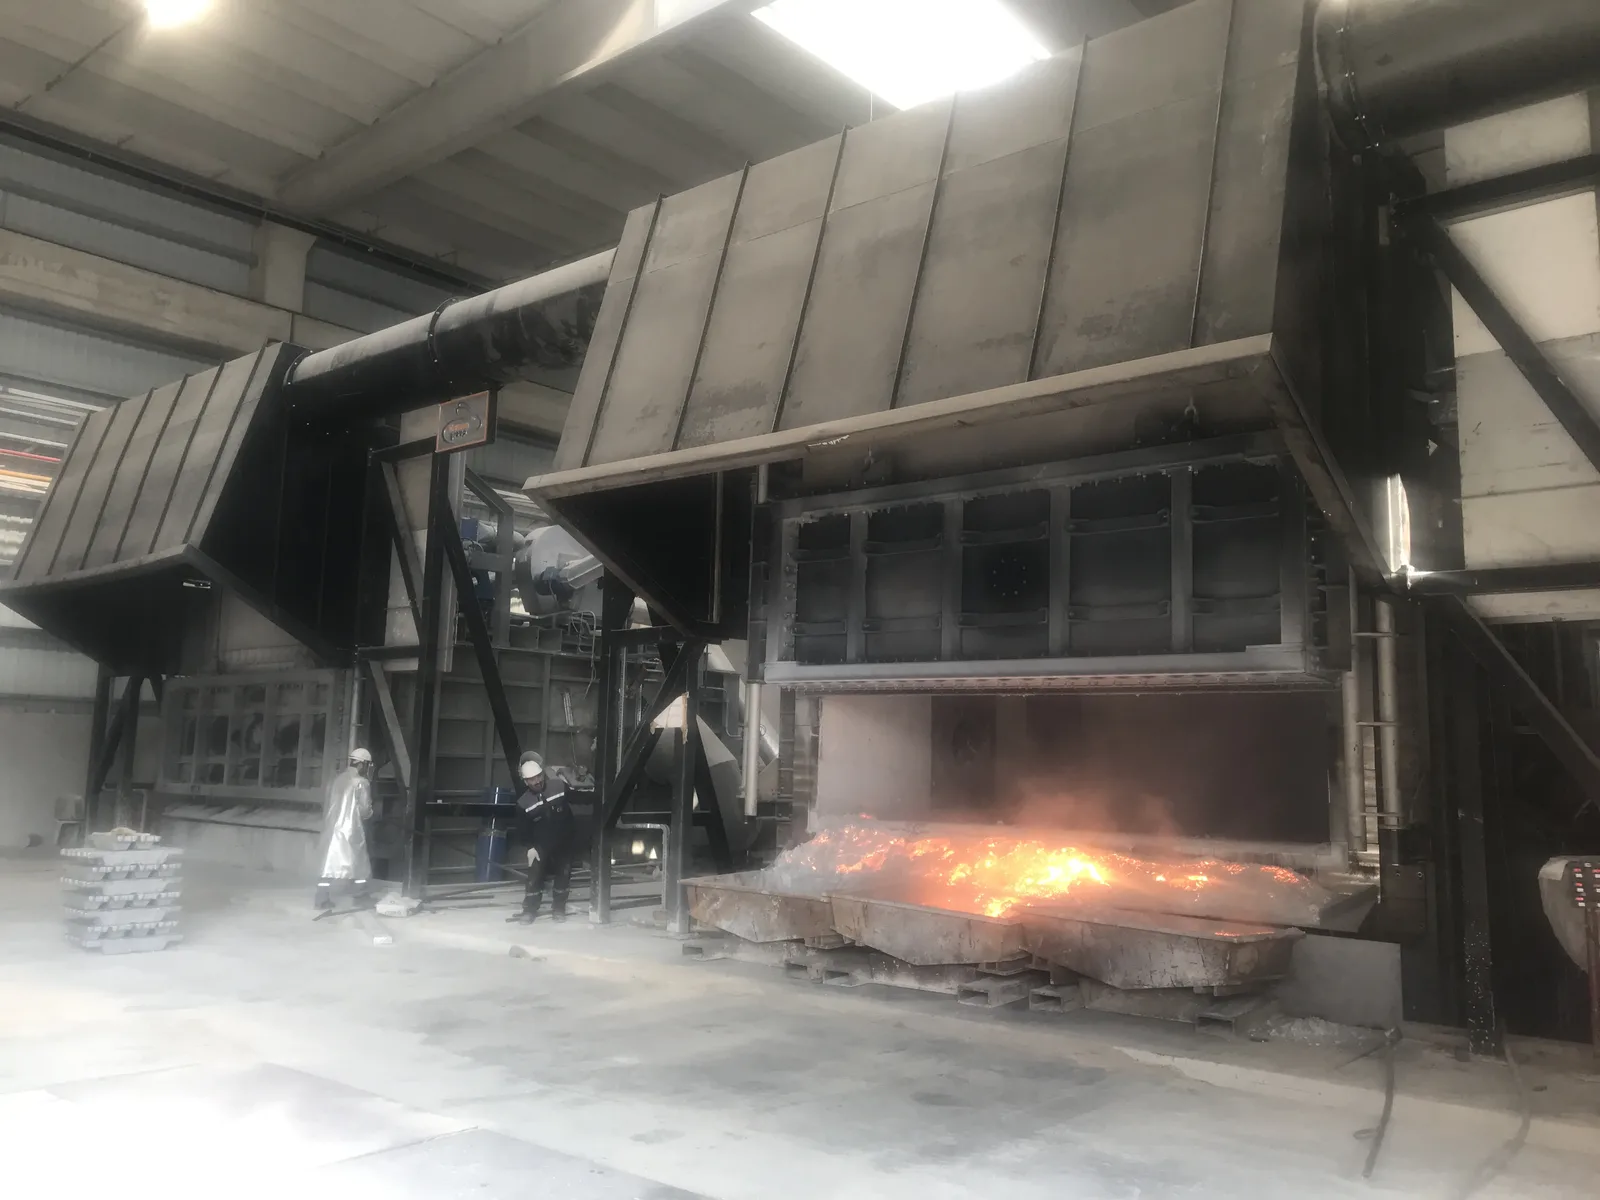
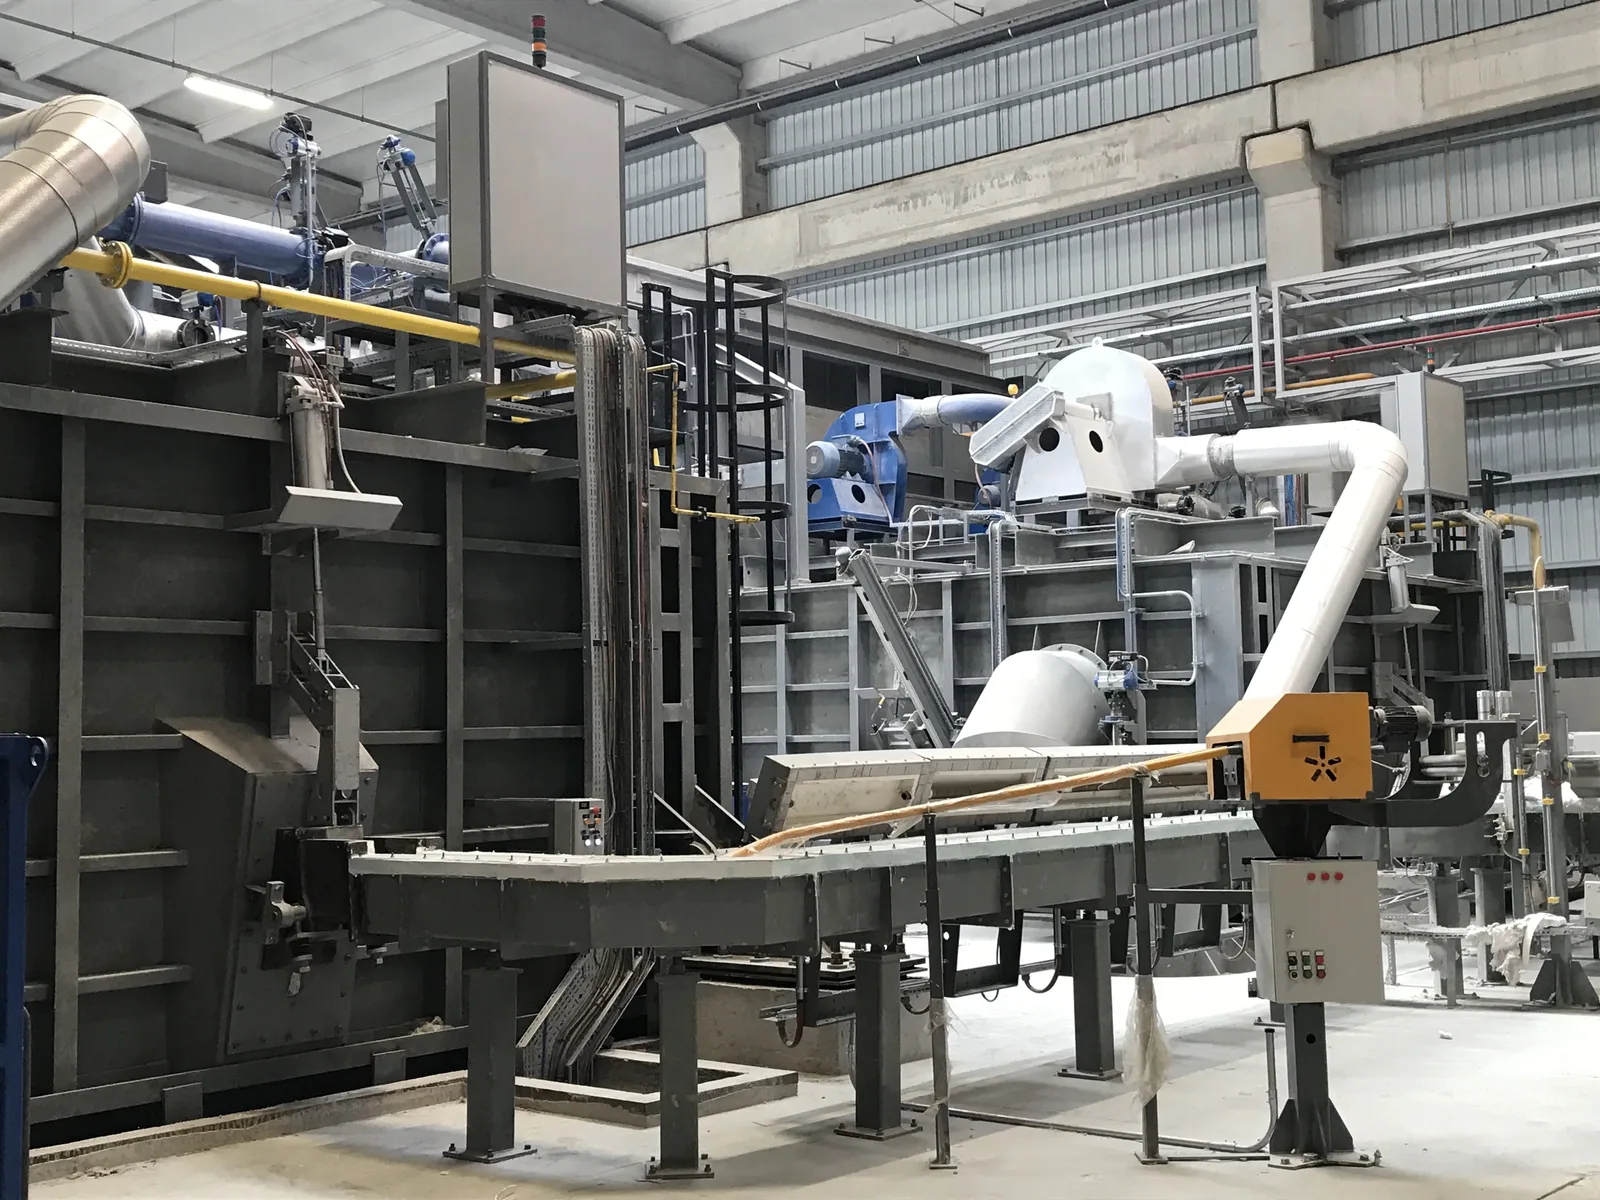
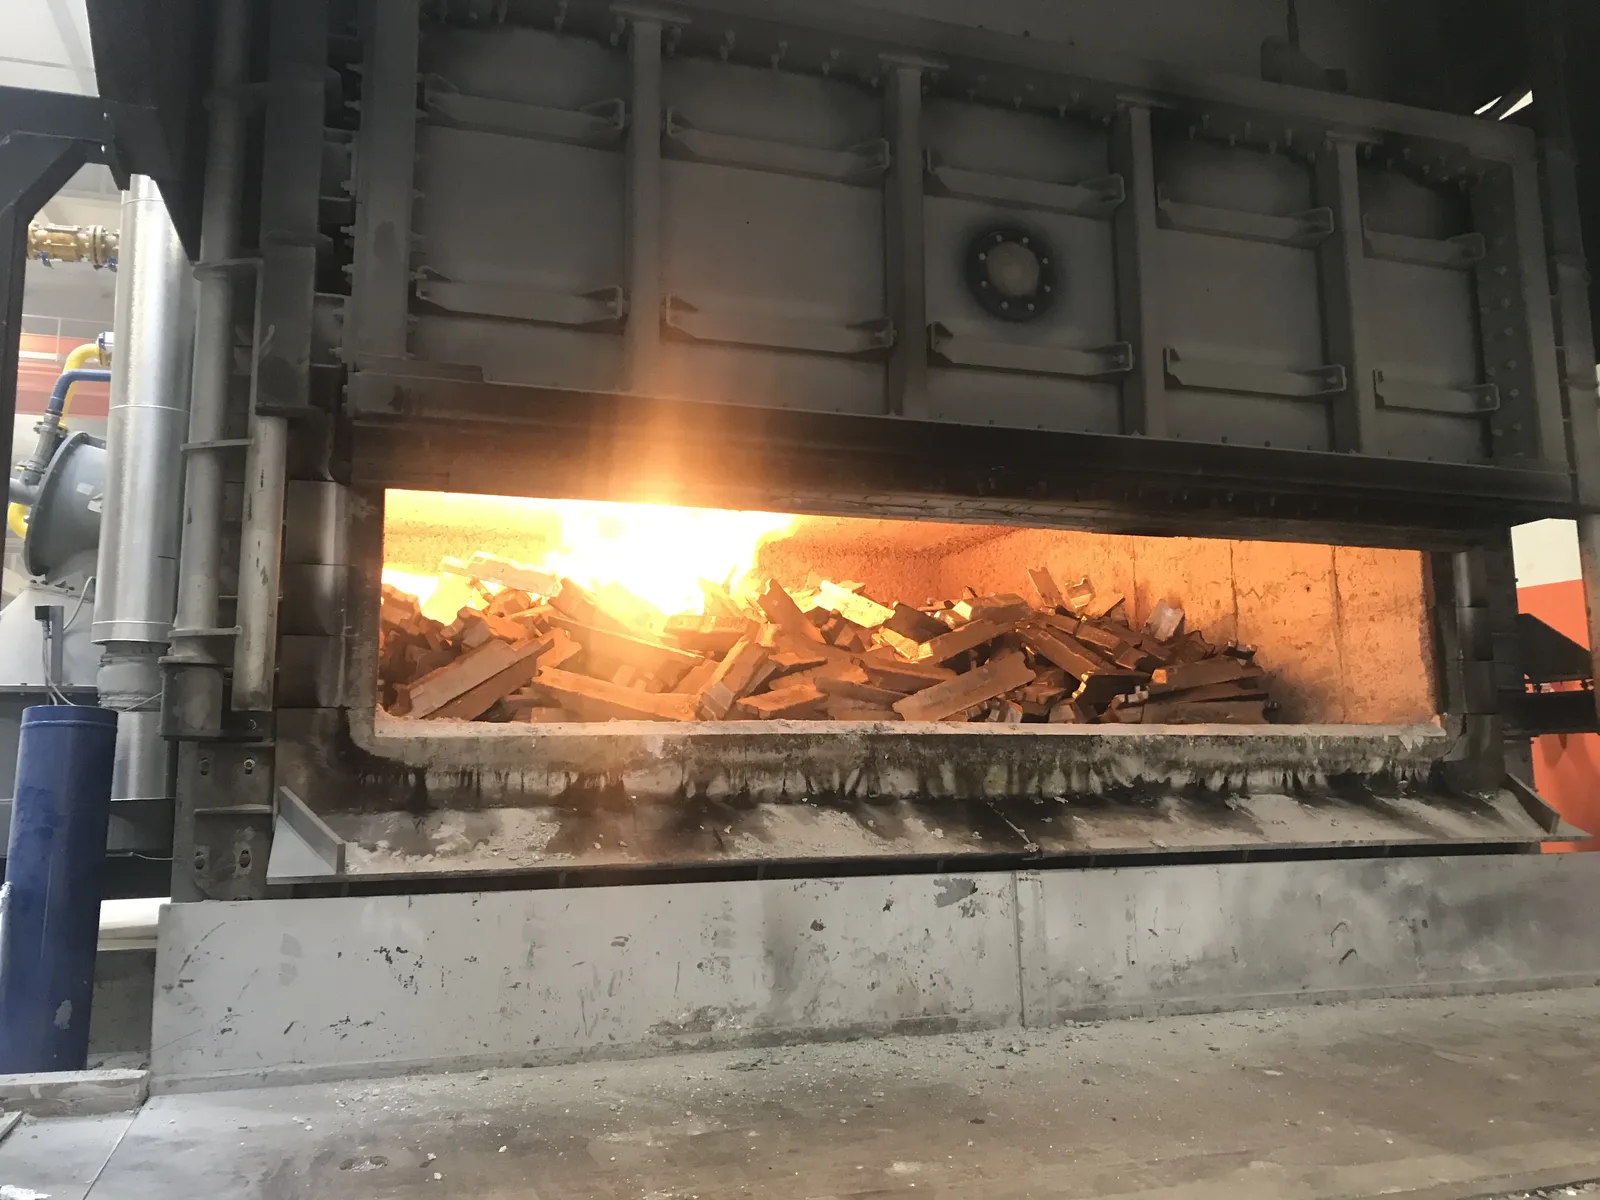
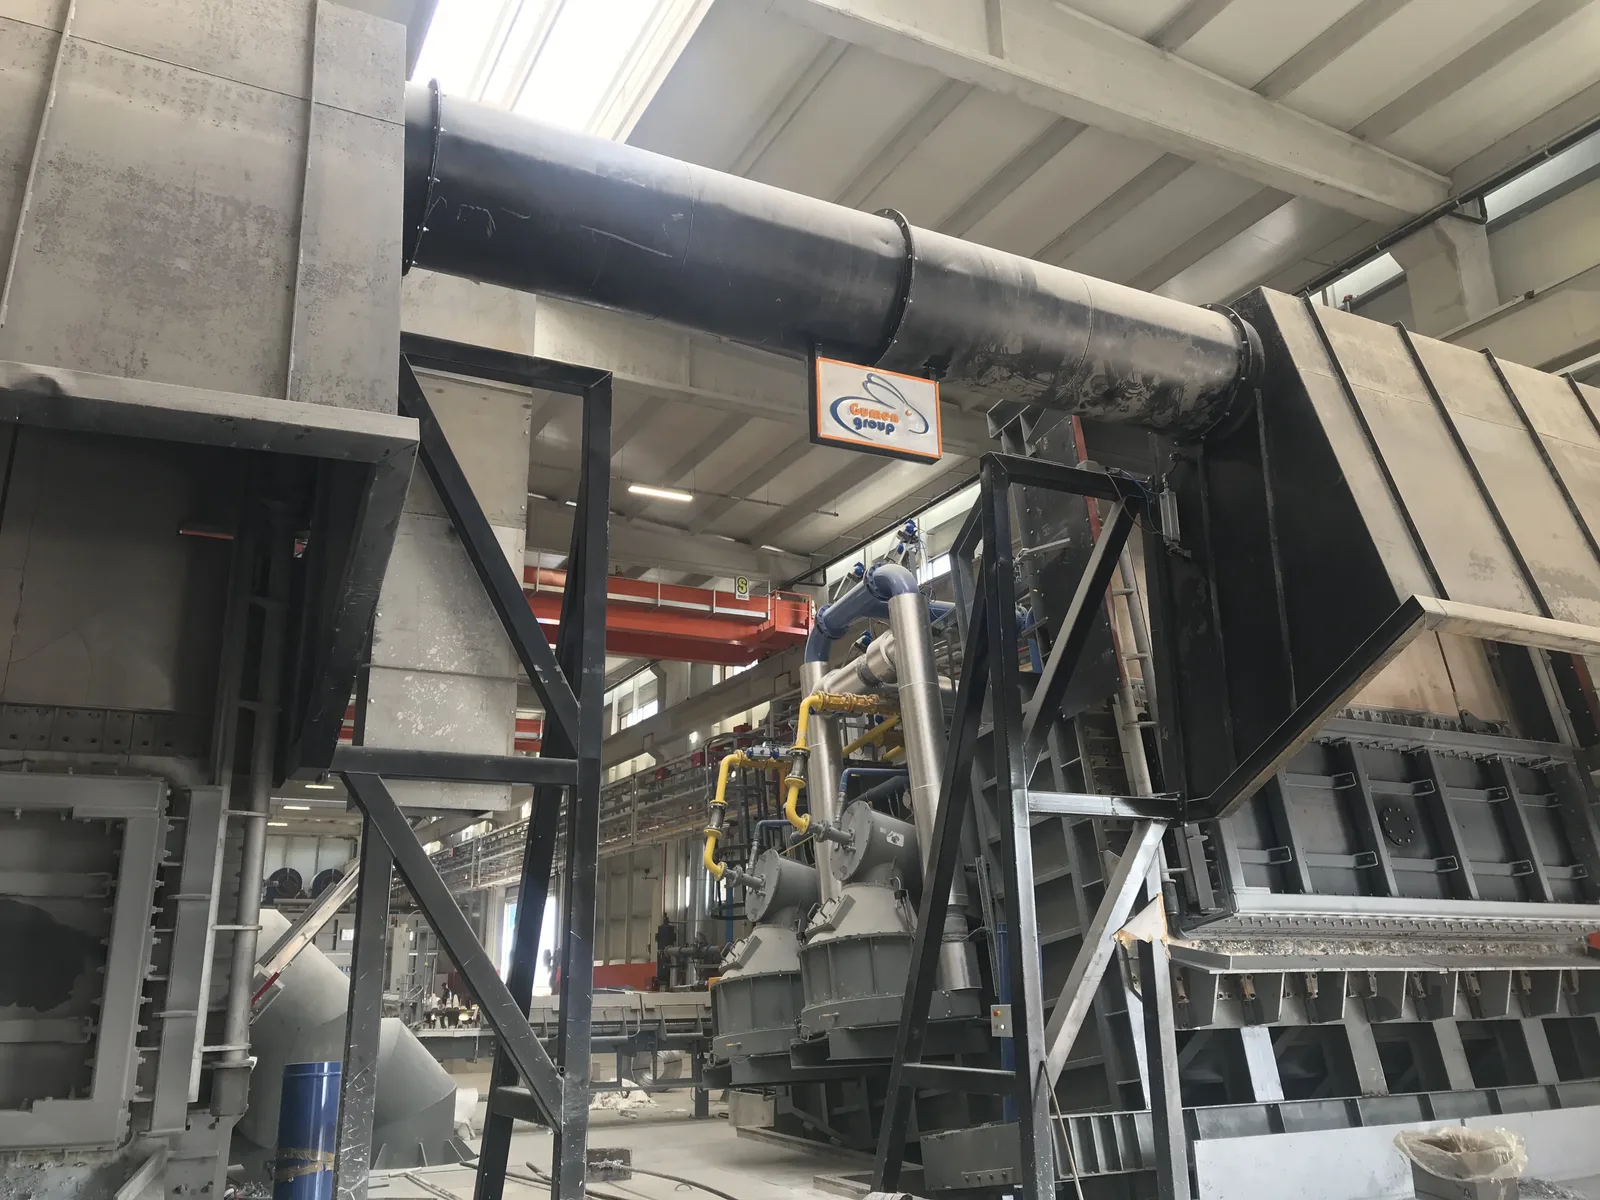
Почему плавильные системы Gumen Makina?
Гибкая вместимость
Печи на 500 кг и на 60 т требуют разной инженерной проработки, но выпускаются в одном месте. Если ваша шихта в основном состоит из чушек, чаще всего достаточно одной камеры; по мере роста доли лома все более оправданным становится двухкамерное исполнение.
Точная выдача металла
Наклоняющийся корпус выдает металл под гидравлическим управлением. Плавный поток без толчков уменьшает как попадание шлака в ковш, так и захват воздуха жидким металлом.
Рекуперация тепла
Регенеративная горелка возвращает тепло дымовых газов воздуху горения. Так часть энергии, которая ушла бы через дымоход, возвращается в печь.
Интеллектуальное управление давлением
Заслонка отслеживает давление внутри печи и регулируется самостоятельно. Так сокращаются потери тепла через дверцу и дымоход, и оператору не нужно постоянно вмешиваться.
Три основных узла в рамках одного проекта
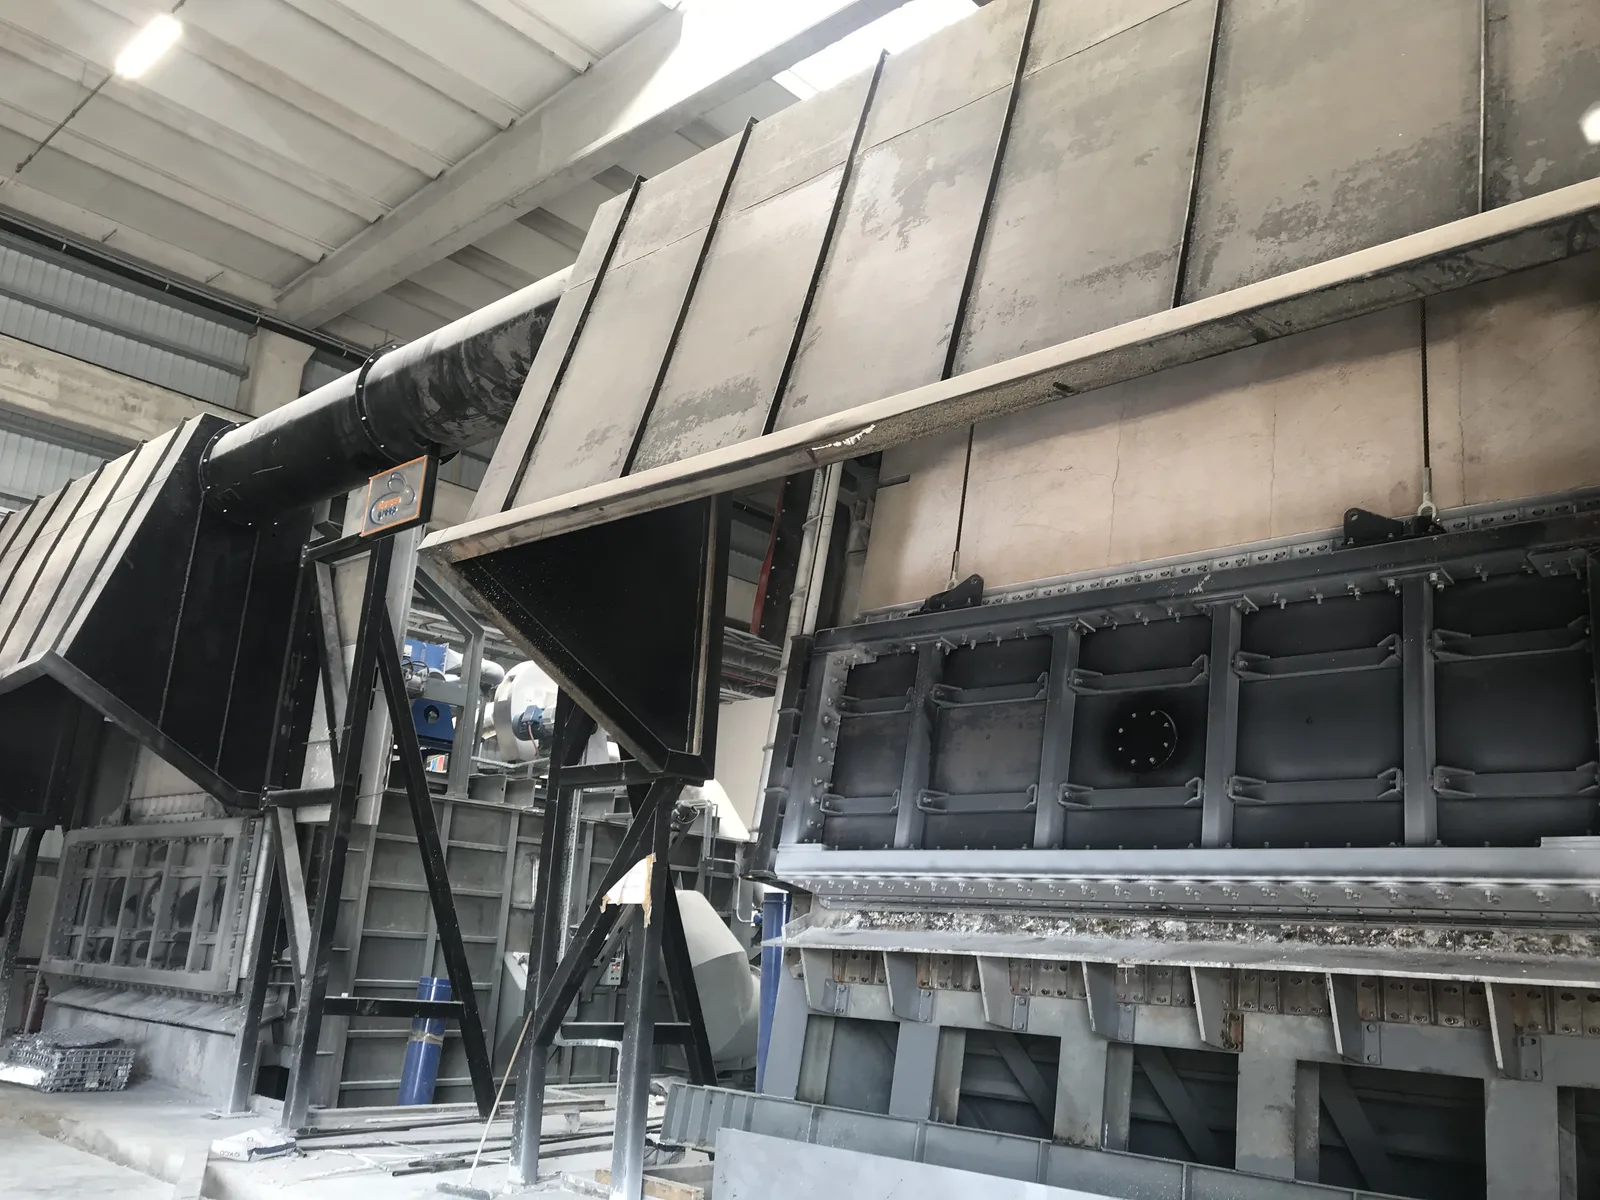
Двухкамерные печи
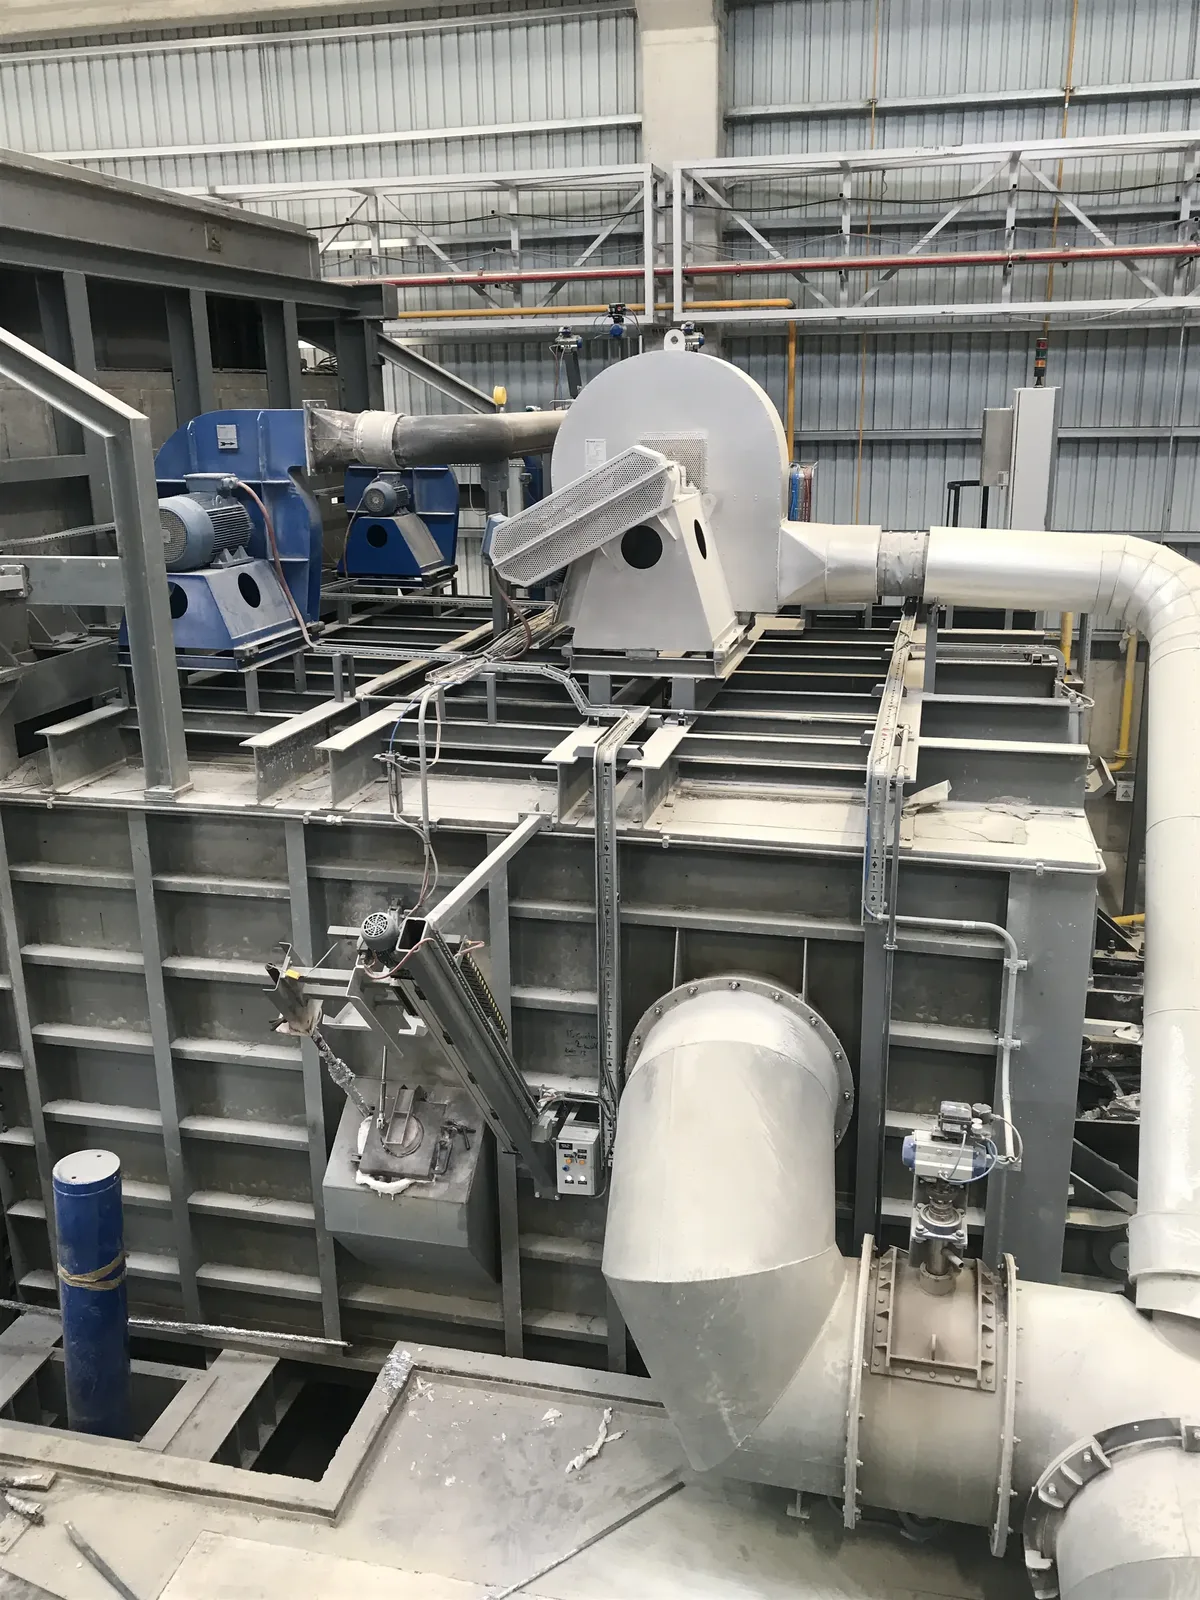
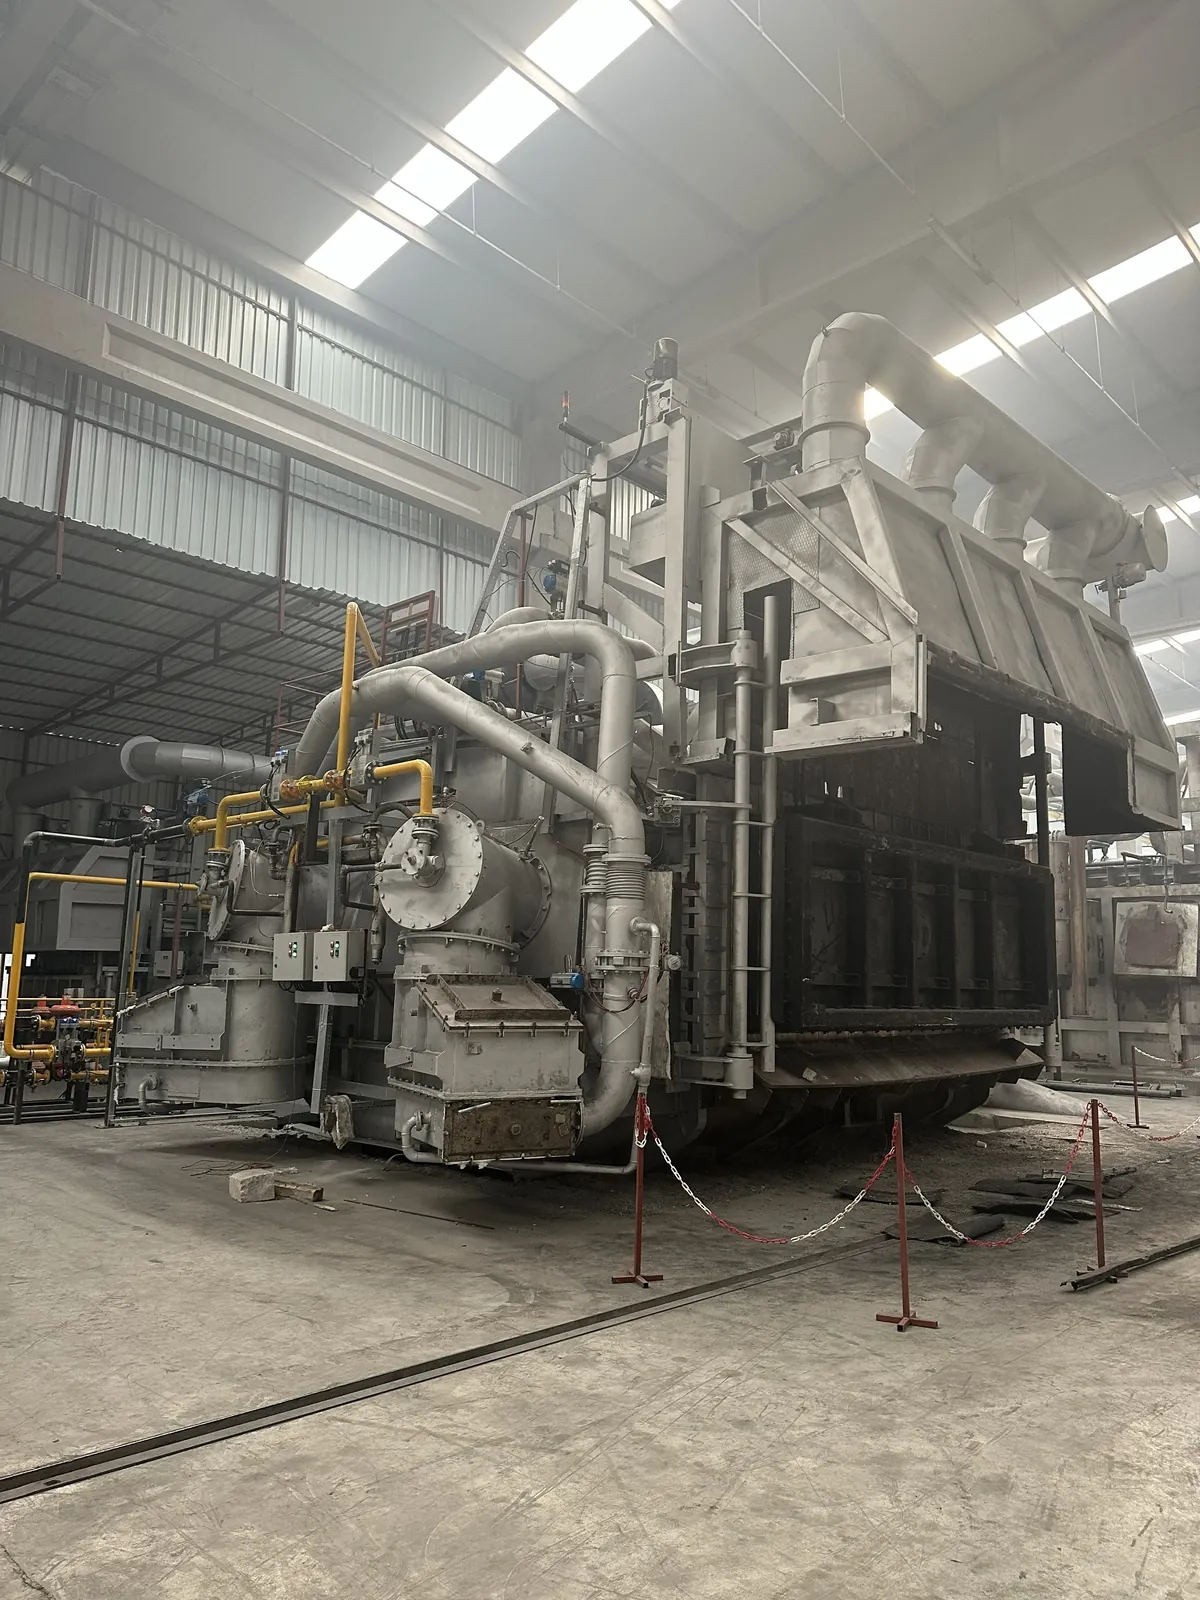
Состав системы: плавильная камера, камера выдержки (раздаточная), каналы перетока металла между камерами, система горения и инфраструктура автоматизации. Когда плавка и выдержка ведутся в отдельных камерах, два процесса не ждут друг друга: пока с одной стороны плавится шихта, с другой стороны готовый к литью металл выдерживается при нужной температуре.
- Отдельные камеры плавки и выдержки
- Независимое управление процессом в каждой камере
- Плавный переток металла между камерами
- Раздельное управление тепловым режимом каждой камеры
- Стабильное качество металла и непрерывность производства
- Интегрированная работа с линиями непрерывного литья
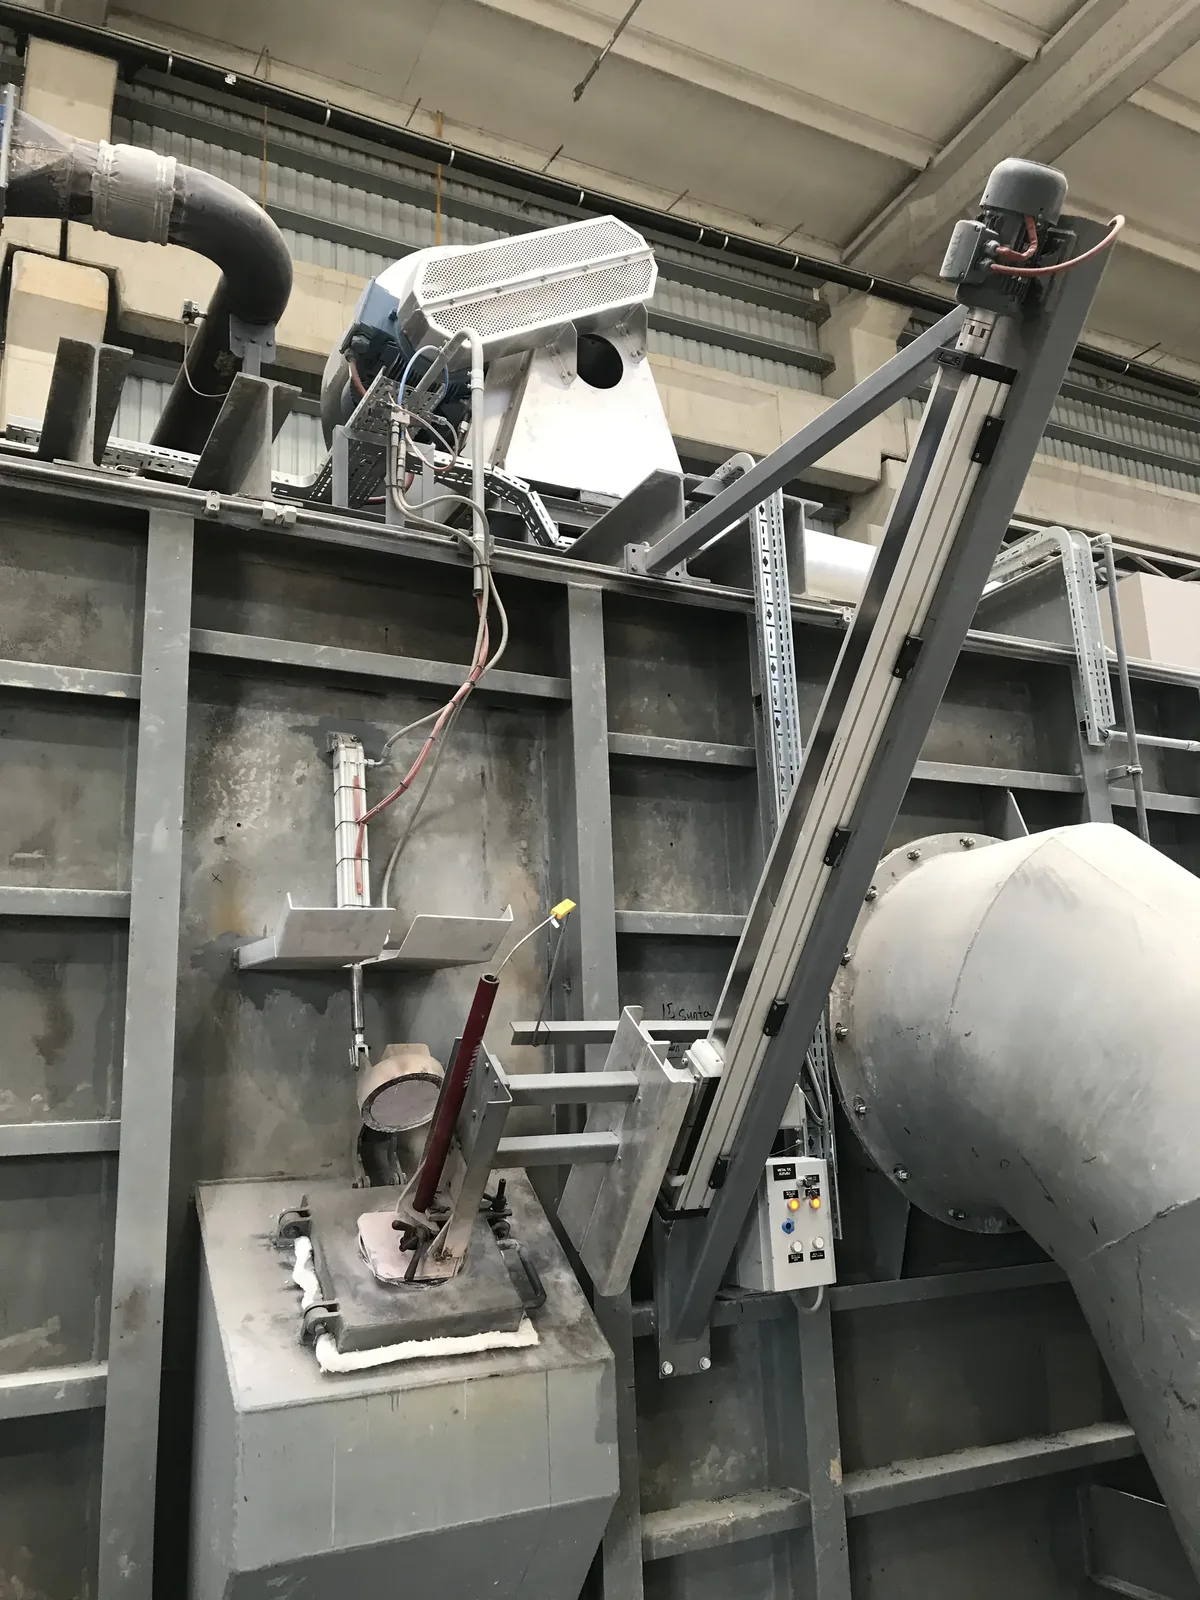
Системы загрузки и подачи
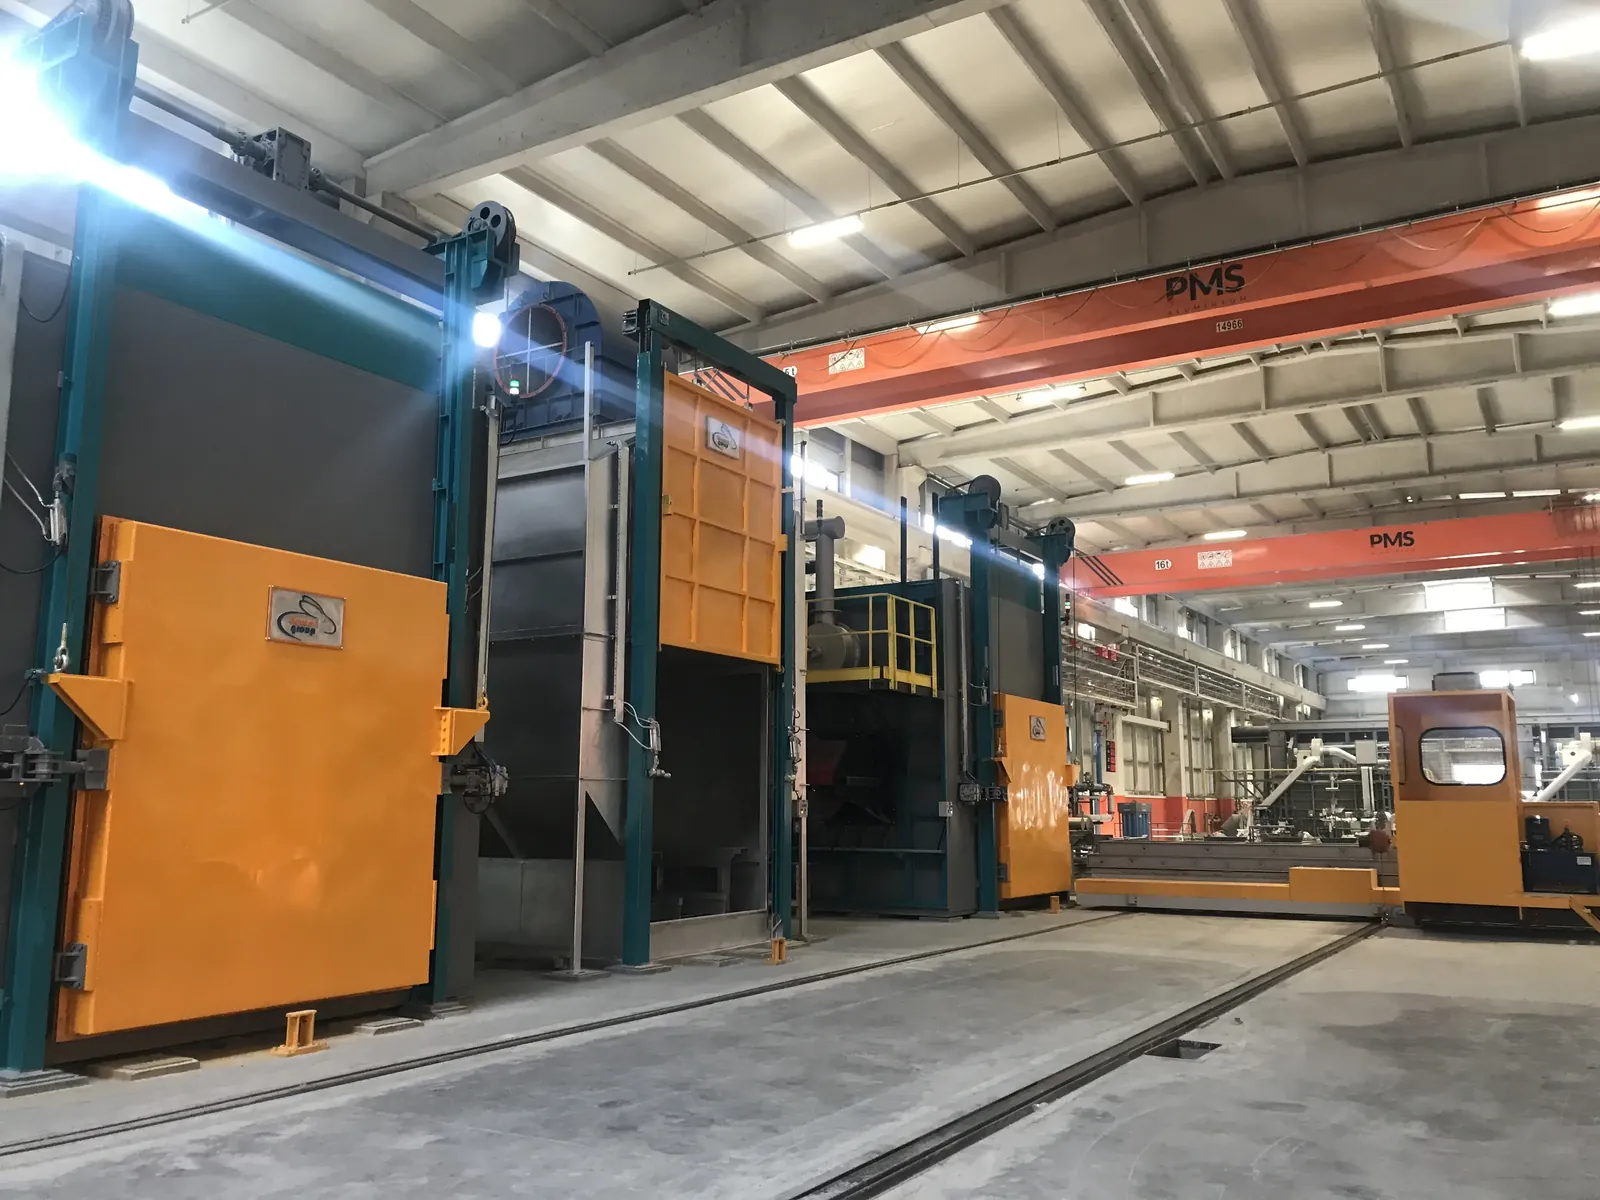
Состав системы: узел подачи, транспортный механизм, загрузочная платформа и инфраструктура автоматического управления. Если дверца долго остается открытой, это грозит потерями тепла и опасностью для оператора; цикл мы строим именно с учетом этого.
- Возможность автоматической и полуавтоматической работы
- Гибкая конструкция под лом разных размеров и видов
- Синхронная подача в соответствии с потребностью печи
- Цикл, сокращающий время, когда дверца открыта
- Загрузка с учетом безопасности оператора
- Эффективное использование рабочей силы и непрерывность работы
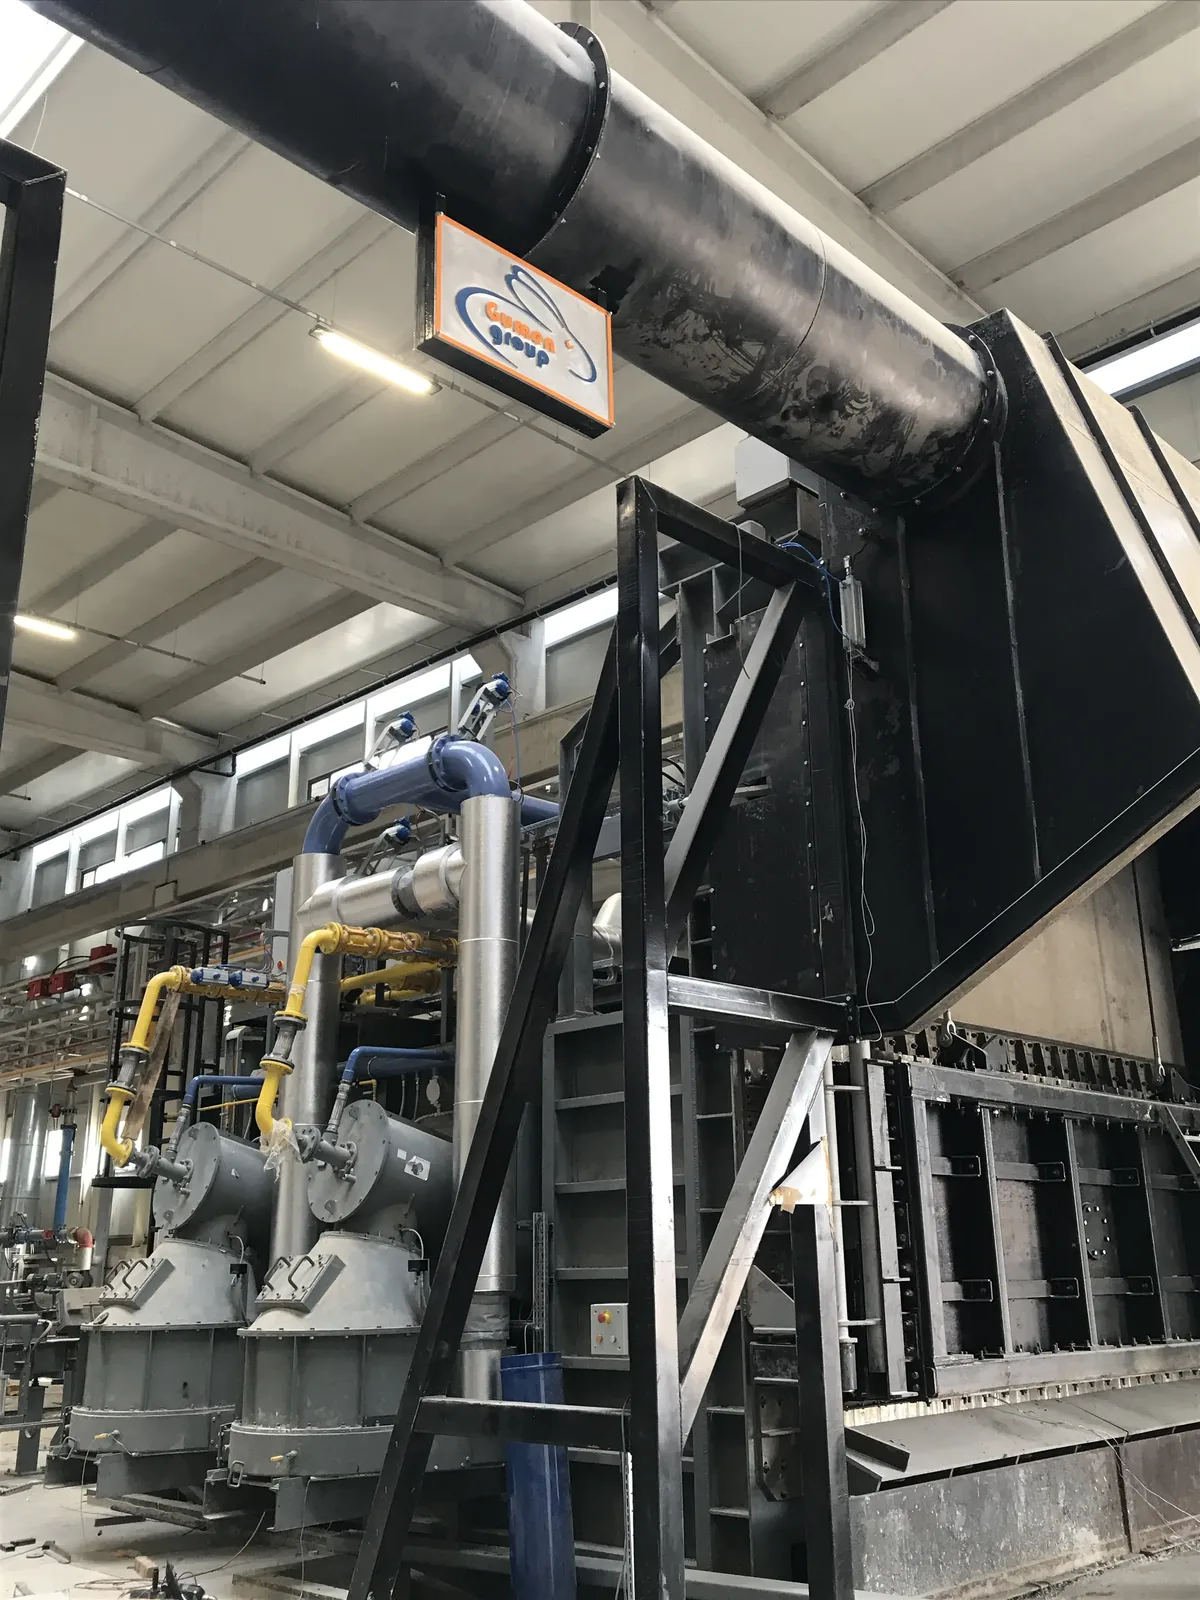
Системы горения и горелки
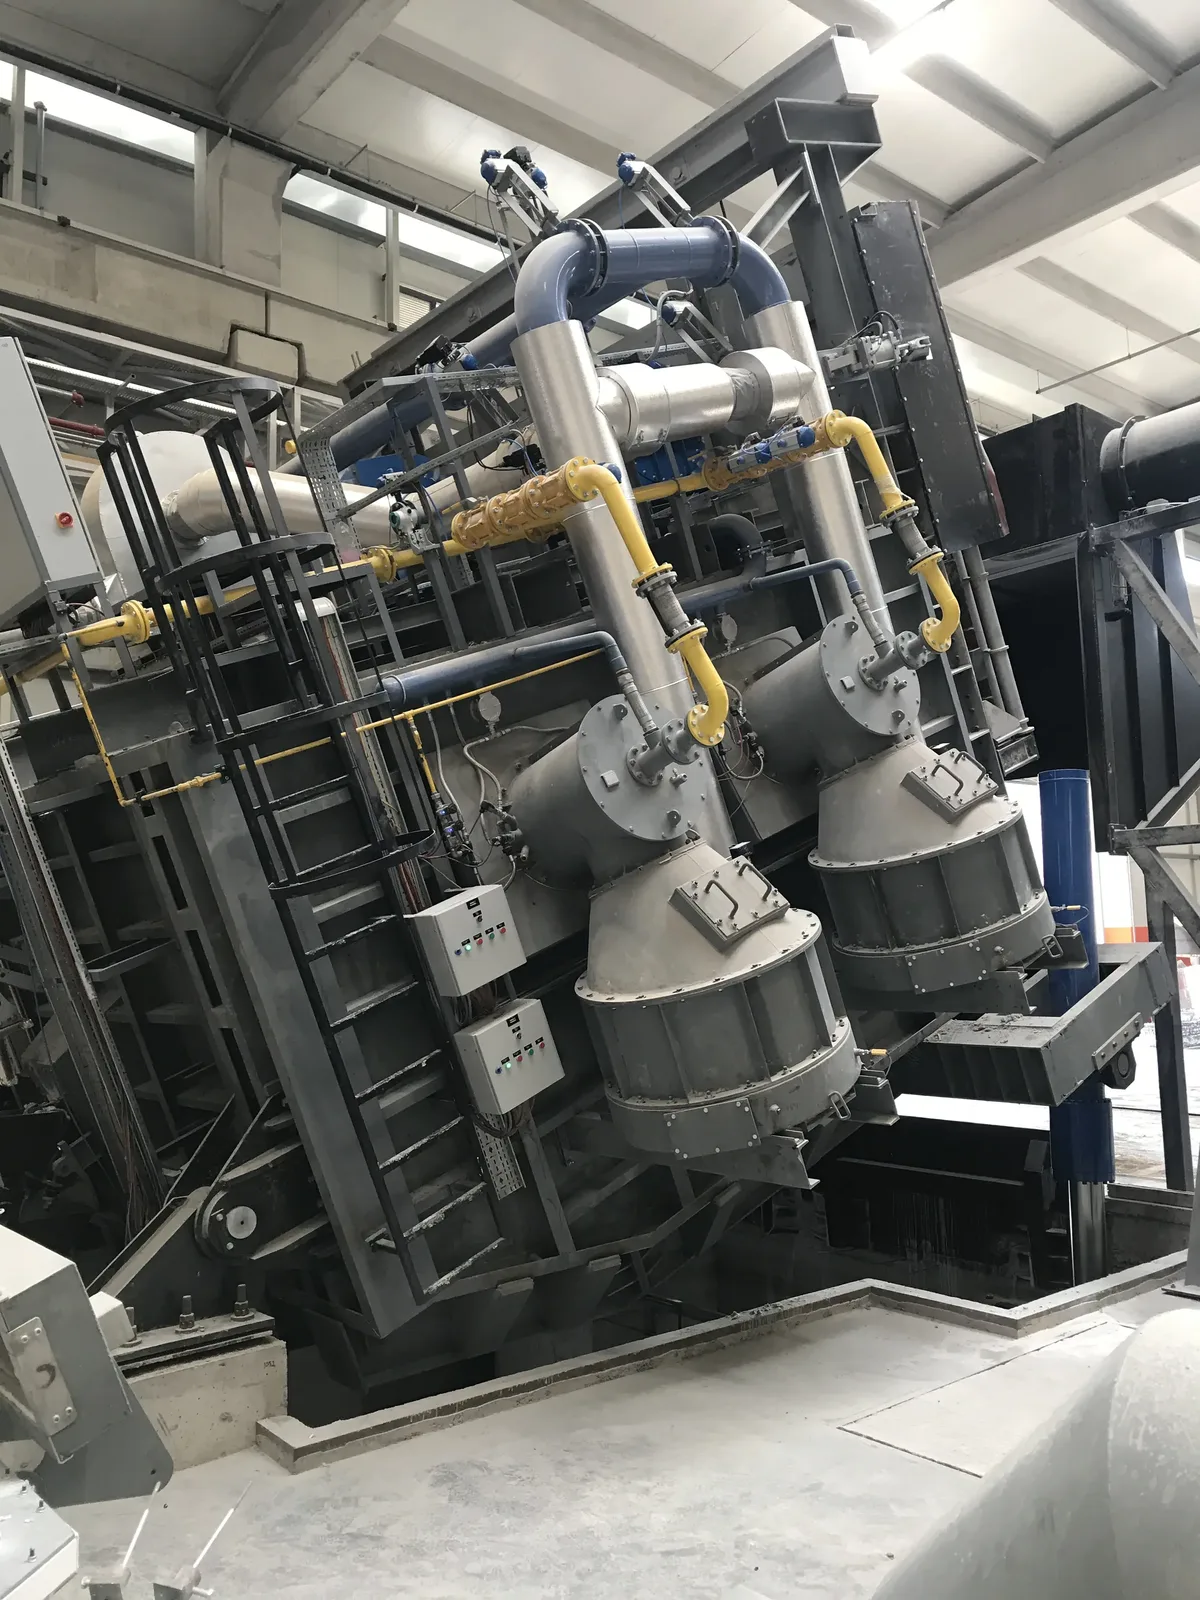
Состав системы: горелочный блок, система смешения воздуха и газа, регенеративная конструкция, линия дымоотвода и система автоматического управления. Этот раздел определяет размер счета за топливо; на действующих печах его часто можно обновить, не затрагивая корпус.
- Регенеративная рекуперация тепла (экономия 20 – 25 %)
- Автоматический контроль соотношения воздуха и газа
- Заслонка, работающая по давлению в печи
- Высокая и стабильная эффективность горения
- Управление горением, интегрированное в PLC
- Обновление системы горения на действующих печах
Техническая документация и каталоги

Отвечаем на часто задаваемые вопросы
о плавильной линии
Не по номинальному тоннажу, а по суточной программе литья предприятия. Вместимость определяют тоннаж литья за смену, соотношение чушек и лома в шихте и время одного цикла литья. Слишком большая печь тоже создает проблему: печь, работающая наполовину заполненной, сжигает больше топлива на единицу металла.
Если ваша шихта в основном состоит из чушек, а литье ведется с перерывами, одной камеры чаще всего достаточно. По мере роста доли лома или когда нужно обеспечивать металлом линию непрерывного литья, преимущество получает двухкамерная печь: пока с одной стороны плавится шихта, другая сторона удерживает готовый к литью металл.
Объем работ мы планируем под ваш производственный график; горелки, контроль соотношения воздуха и газа и автоматика в большинстве случаев обновляются без вмешательства в корпус печи. Обновление системы горения на линии литья листового алюминия на заводе Panda Aluminium было выполнено по такому подходу: действующее оборудование продолжало работать.
По четырем статьям: подбор горелок и рекуперация тепла (регенеративная или рекуперативная), теплоизоляция корпуса, автоматизация загрузки, сокращающая время открытия дверцы, и управление горением с непрерывной регулировкой соотношения воздуха и газа. Какая из статей окажется приоритетной, зависит от режима работы вашей печи.
Да. Проектирование, изготовление, монтаж, первый нагрев после огнеупорных работ и пусконаладку выполняет одна и та же команда; обучение операторов проводится во время пусконаладки. Последующее обслуживание и сервис мы также берем на себя.
Оборудование, из которого состоит это решение, мы производим на собственном предприятии
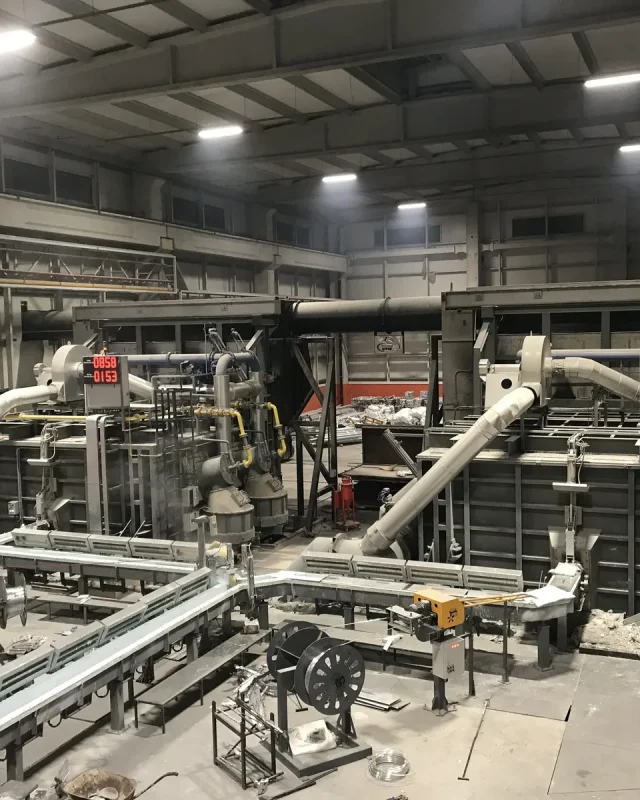
Плавильно-раздаточные печи
Корпус отражательного типа, одно- или двухкамерное исполнение, выдача металла наклоном печи.
ПОДРОБНЕЕ
Системы загрузки и очистки
Автоматическая загрузочная машина, бадья и платформа; цикл, сокращающий время, когда дверца открыта.
ПОДРОБНЕЕ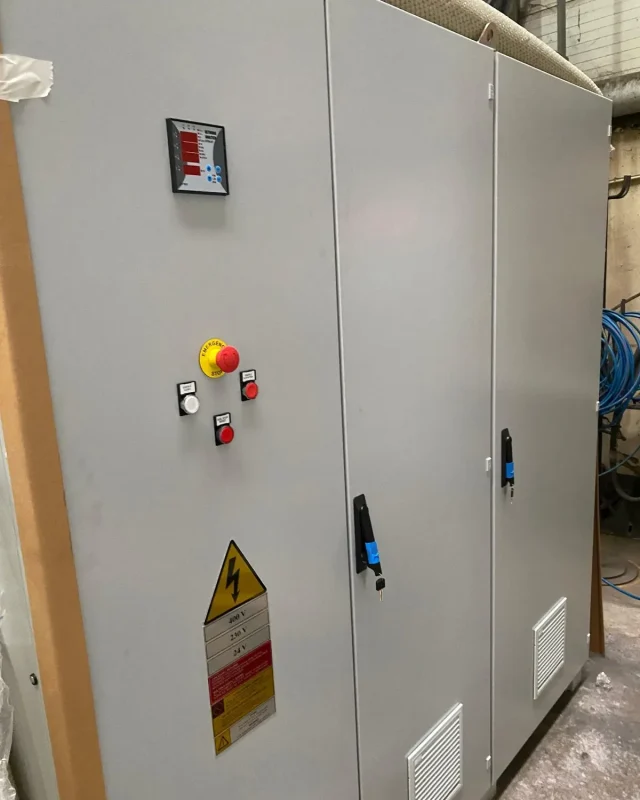
Системы PLC & SCADA
Управление горением, контроль температуры и отчетность; печь и линия на одном экране.
ПОДРОБНЕЕ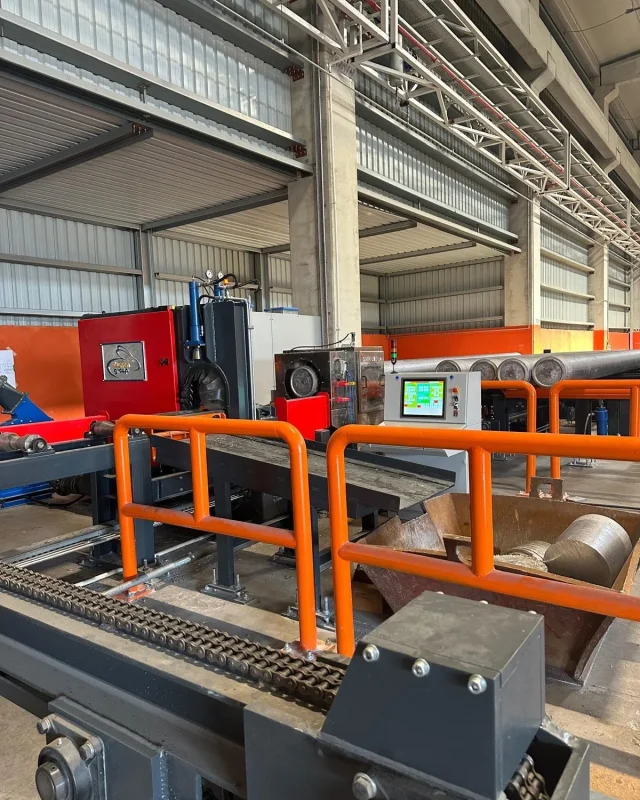
Сервис и обслуживание
Первый нагрев после огнеупорных работ, пусконаладка, плановое техническое обслуживание и обновление.
ПОДРОБНЕЕДавайте вместе спроектируем вашу плавильную линию
Сколько тонн вы отливаете за смену, какова доля лома в вашей шихте и сколько места у вас на площадке? Печь, загрузочную машину и автоматику мы проектируем исходя из этих трех ответов.
Запросить предложение