






Ergitme ve tutma hattını tek sistem olarak kuruyoruz
Ocağı, şarj makinesini, yakma sistemini ve otomasyonu aynı projede topluyoruz; kapı ölçüsünden banyo derinliğine kadar her karar şarj profilinizden çıkar. Alüminyum tesisinde yakıtın ve metal kaybının en büyük kalemi ocakta oluşur — hattı bu iki maliyeti düşürecek şekilde tasarlıyoruz.
- Kapasite aralığı
- 500 kg – 60 ton
- Çalışma sıcaklığı
- 700 – 850 °C
- Isıtma
- Gaz / Elektrik
- Kontrol
- PLC tabanlı
%25'e varan yakıt tüketiminde tasarruf
Rejeneratif brülör baca gazının ısısını yanma havasına geri veriyor, ocak basıncını izleyen otomatik damper de kapı ve baca kayıplarını kısıyor. Brülör tarafında ölçülen aralık %20–25. Kazanç ocağın günde kaç saat ve hangi baca gazı sıcaklığında çalıştığına bağlı; bu hesabı teklif aşamasında tesisin kendi vardiya programıyla yapıyoruz.
Neden Gumen Makina Ergitme Sistemleri?
Esnek kapasite
500 kg'lık bir ocakla 60 tonluk bir ocak aynı mühendislik değil ama aynı yerden çıkıyor. Şarjınız ağırlıklı külçeyse tek oda çoğu zaman yetiyor; hurda oranı yükseldikçe çift odalı yapı ayrışıyor.
Hassas transfer
Devirmeli gövde metali hidrolik kontrolle boşaltıyor. Sarsıntısız akış hem cürufun potaya karışmasını hem sıvı metalin hava kapmasını azaltıyor.
Isı geri kazanımı
Rejeneratif brülör baca gazının ısısını yanma havasına geri veriyor. Bacadan çıkıp giden enerjinin bir kısmı böyle ocağa dönüyor.
Akıllı basınç kontrolü
Damper klape ocağın iç basıncını izleyip kendi kendine ayarlanıyor. Kapıdan ve bacadan kaçan ısı böyle kısılıyor, operatörün sürekli müdahalesine gerek kalmıyor.
Üç ana ünite, tek proje kapsamında
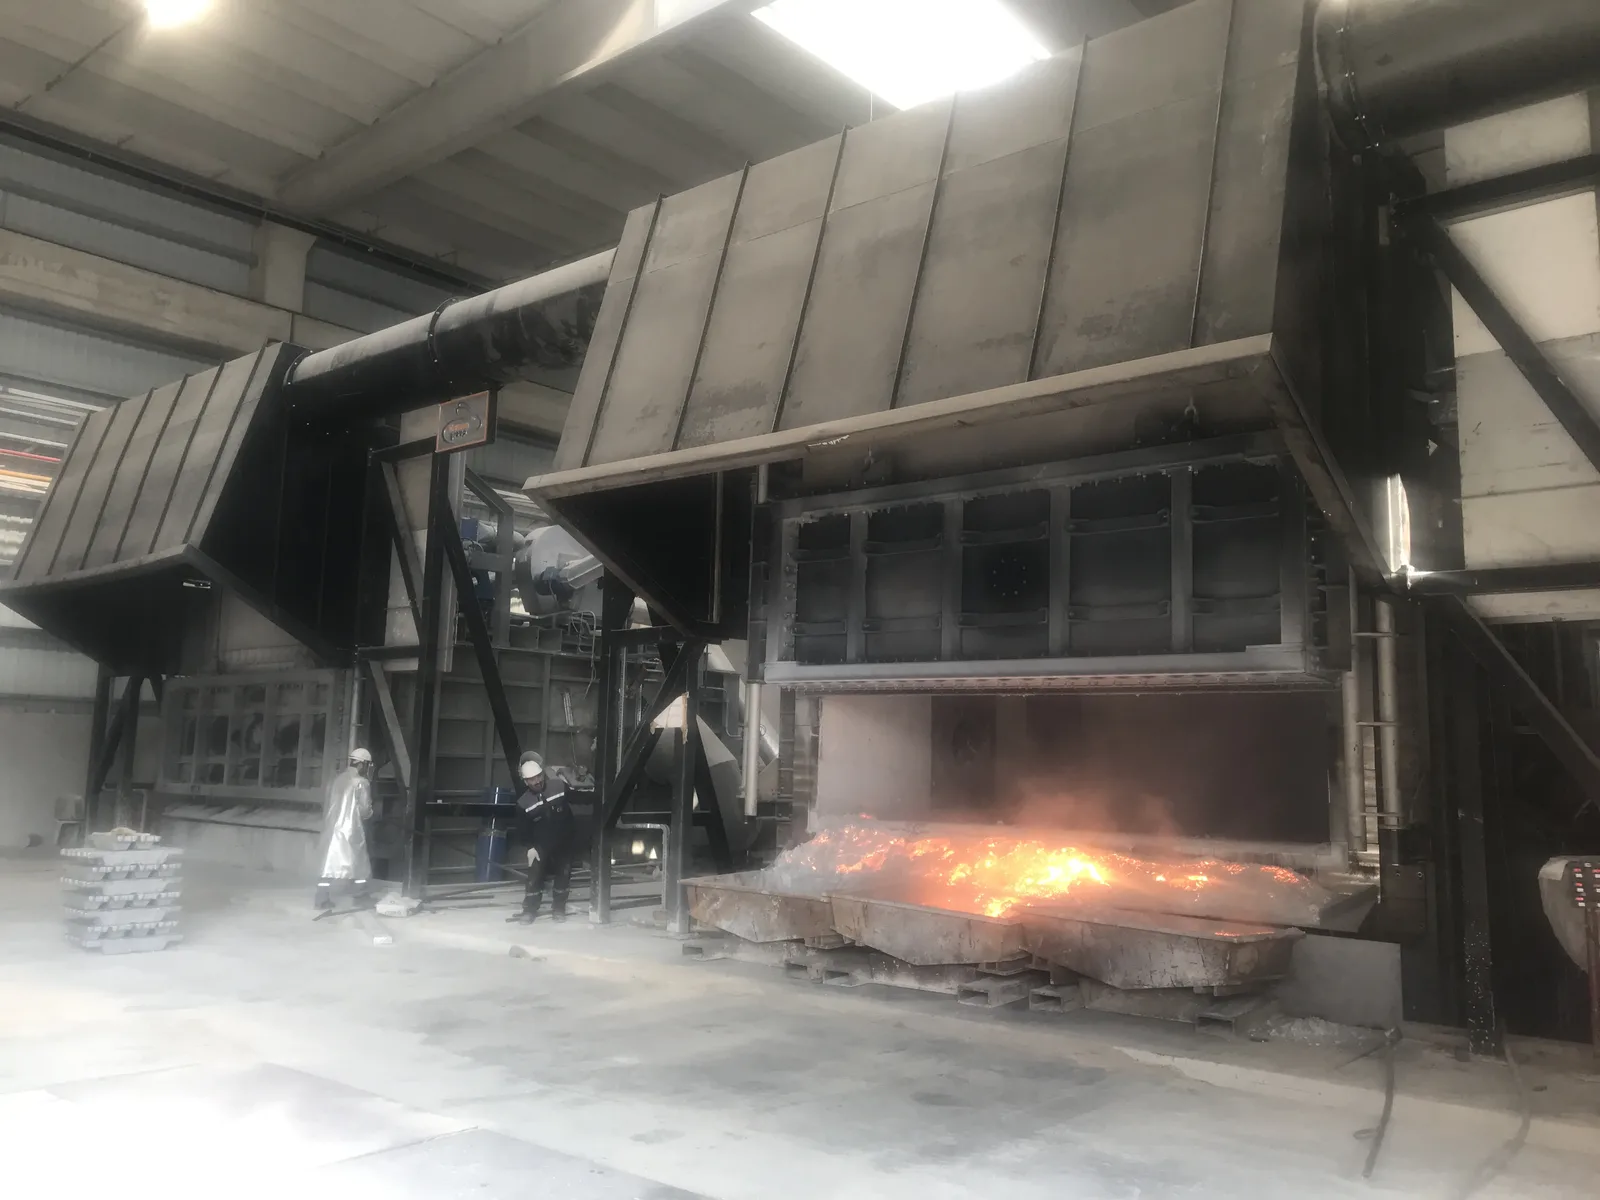
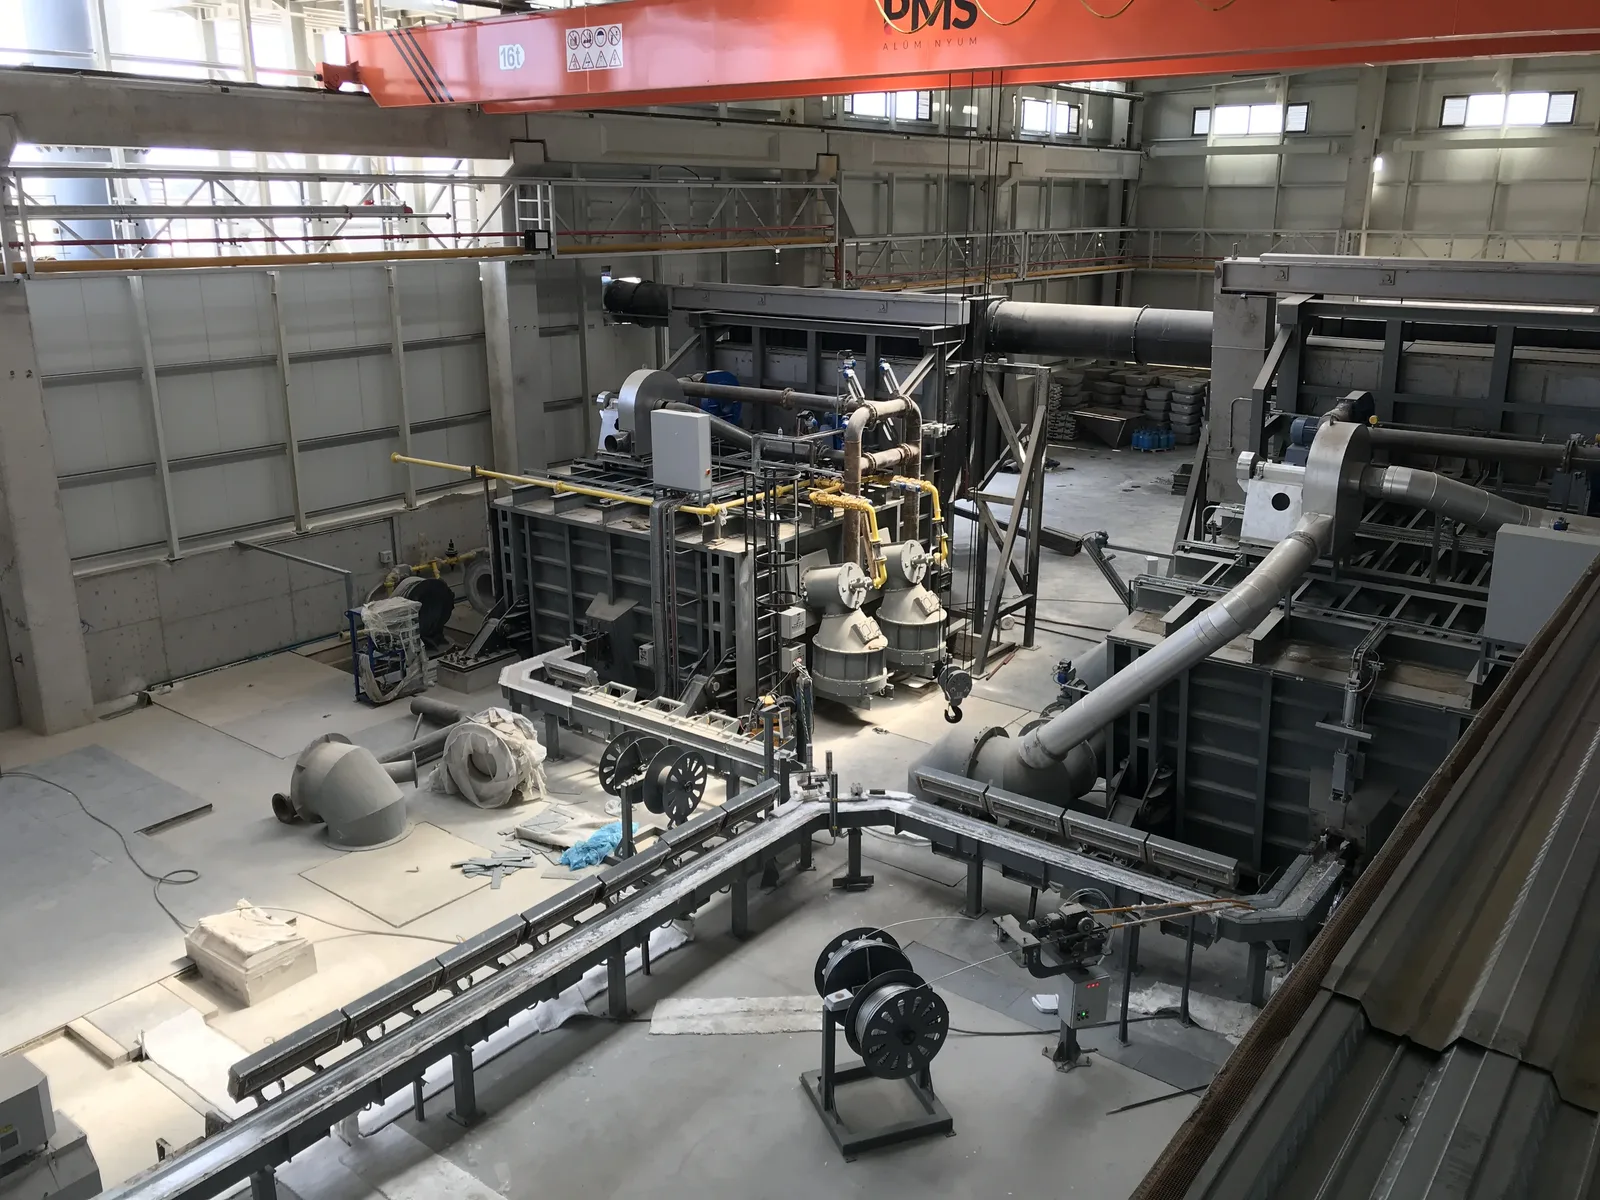
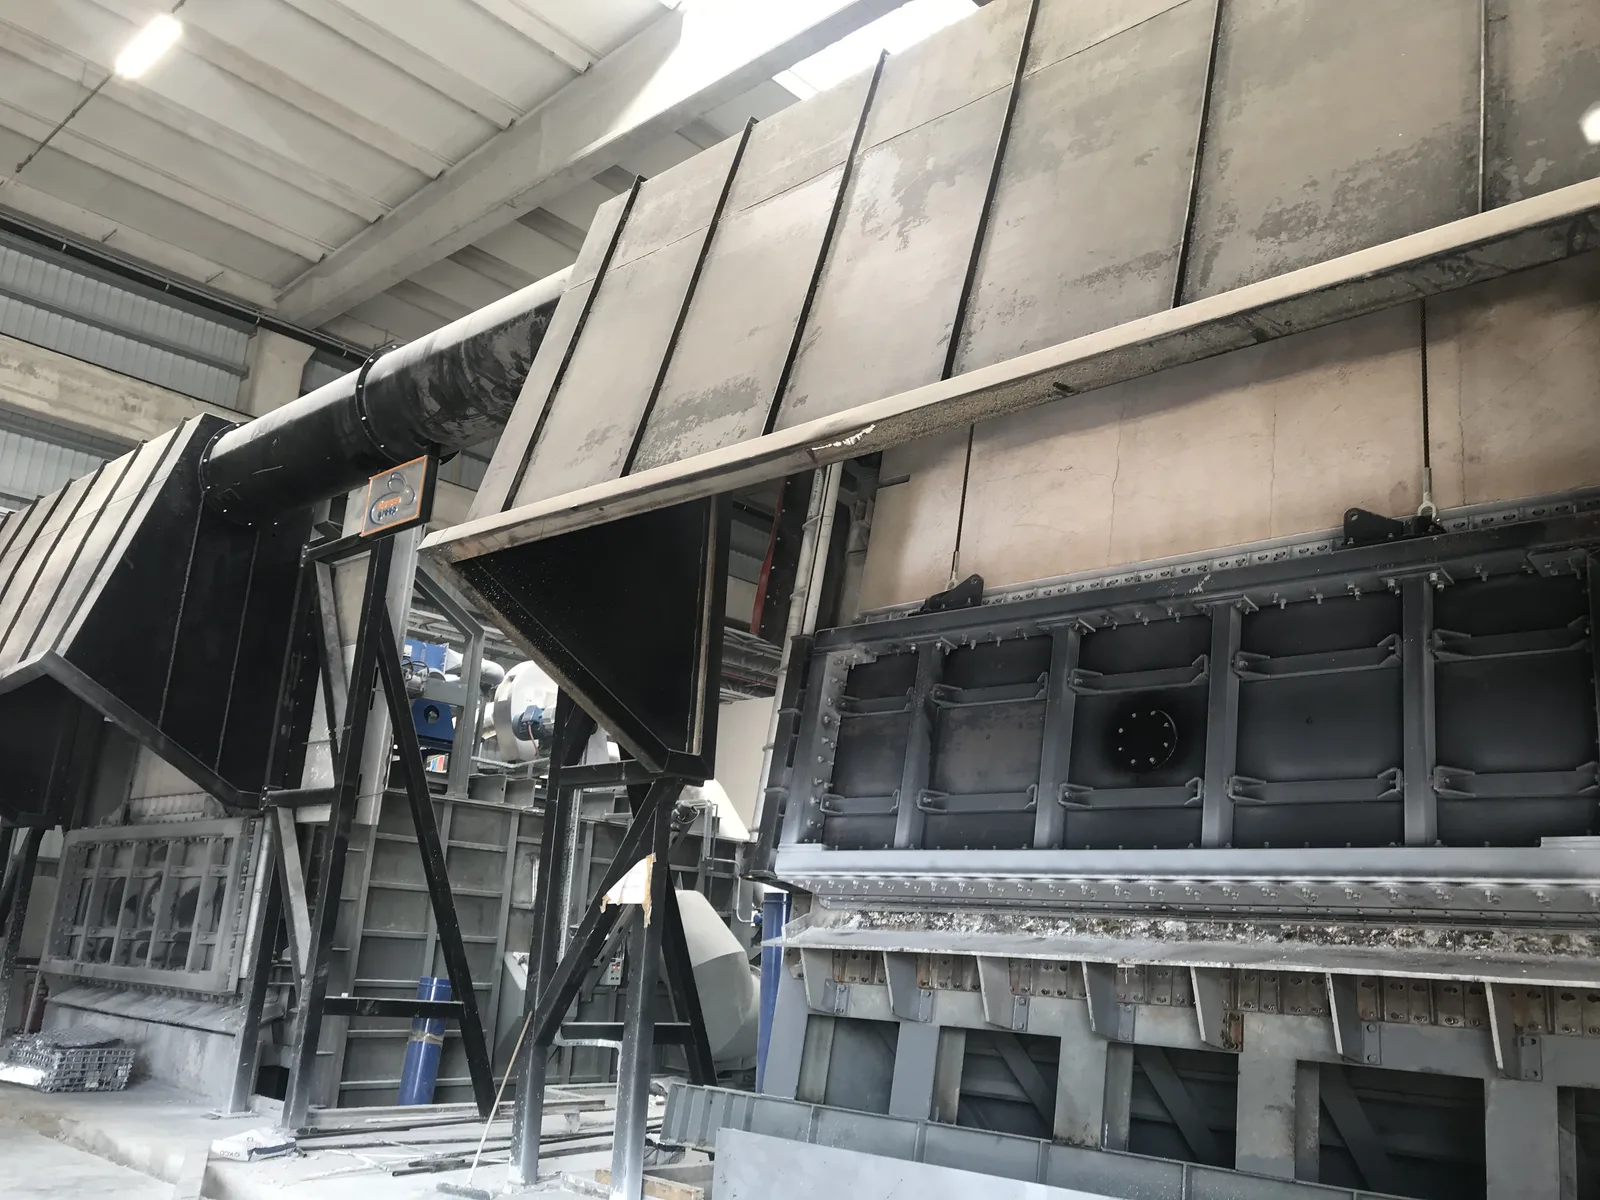
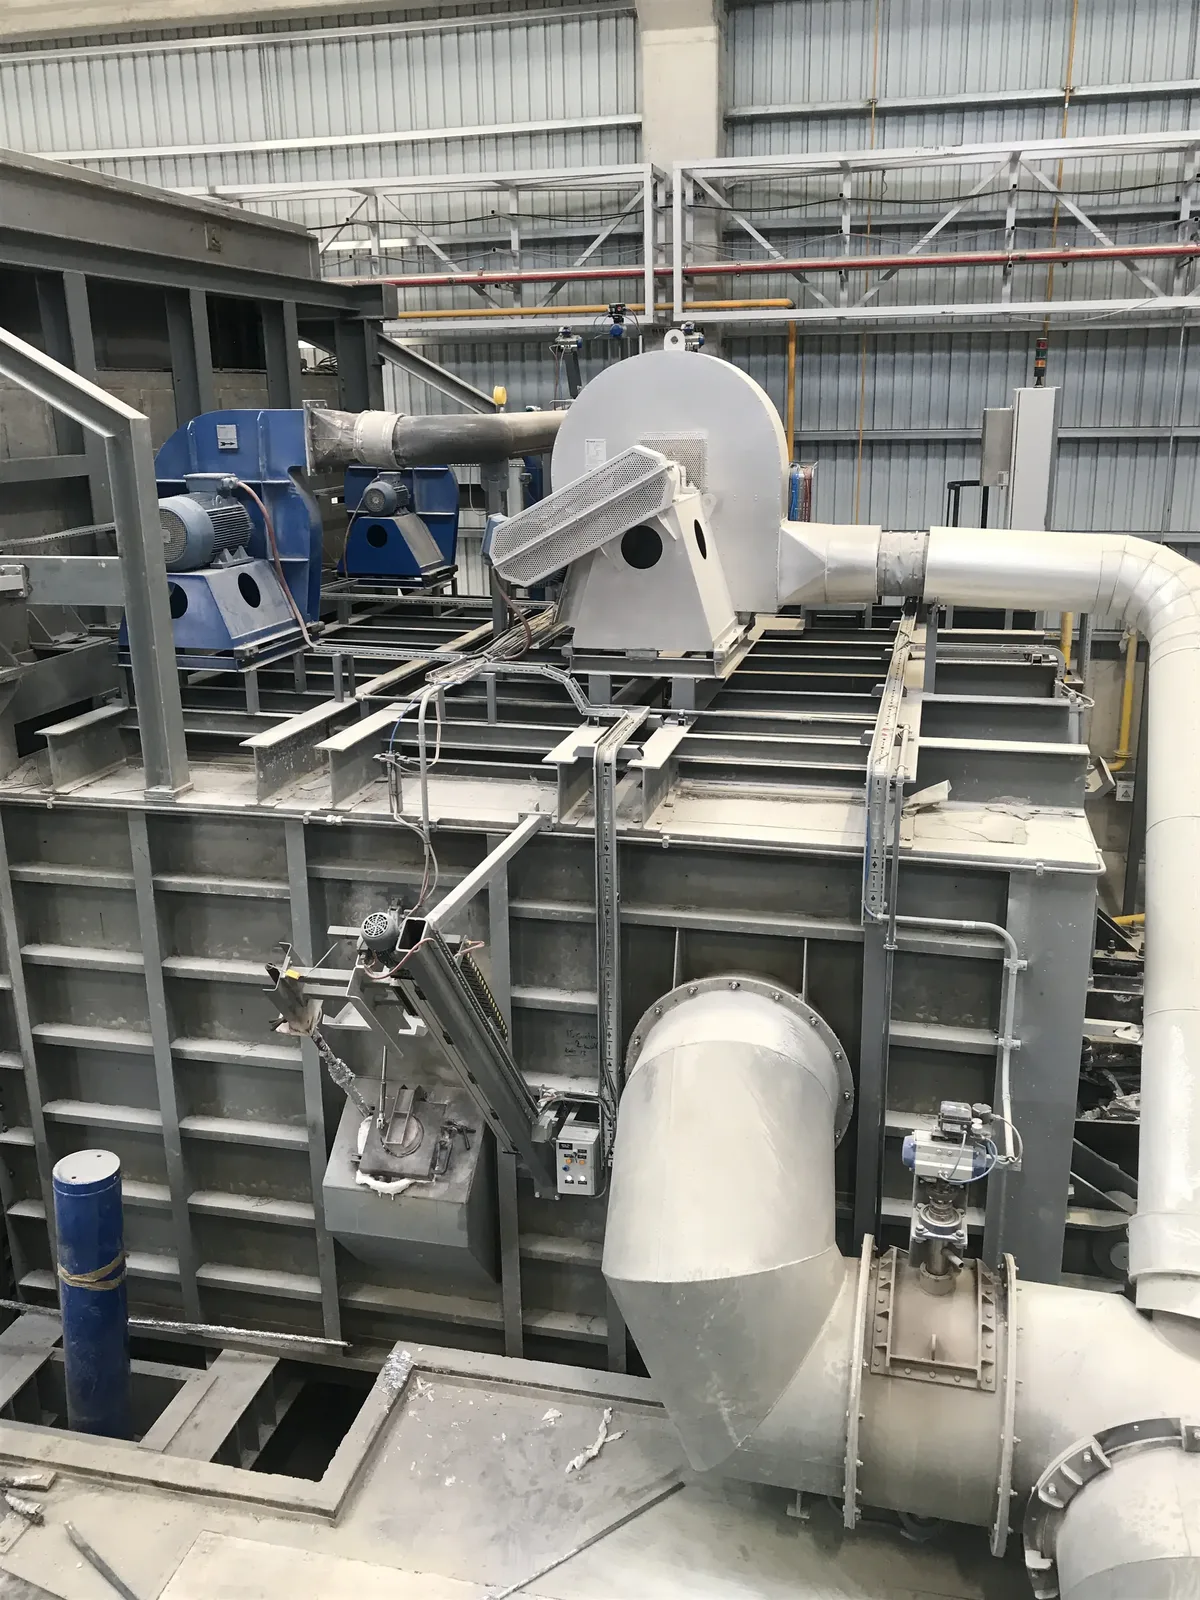
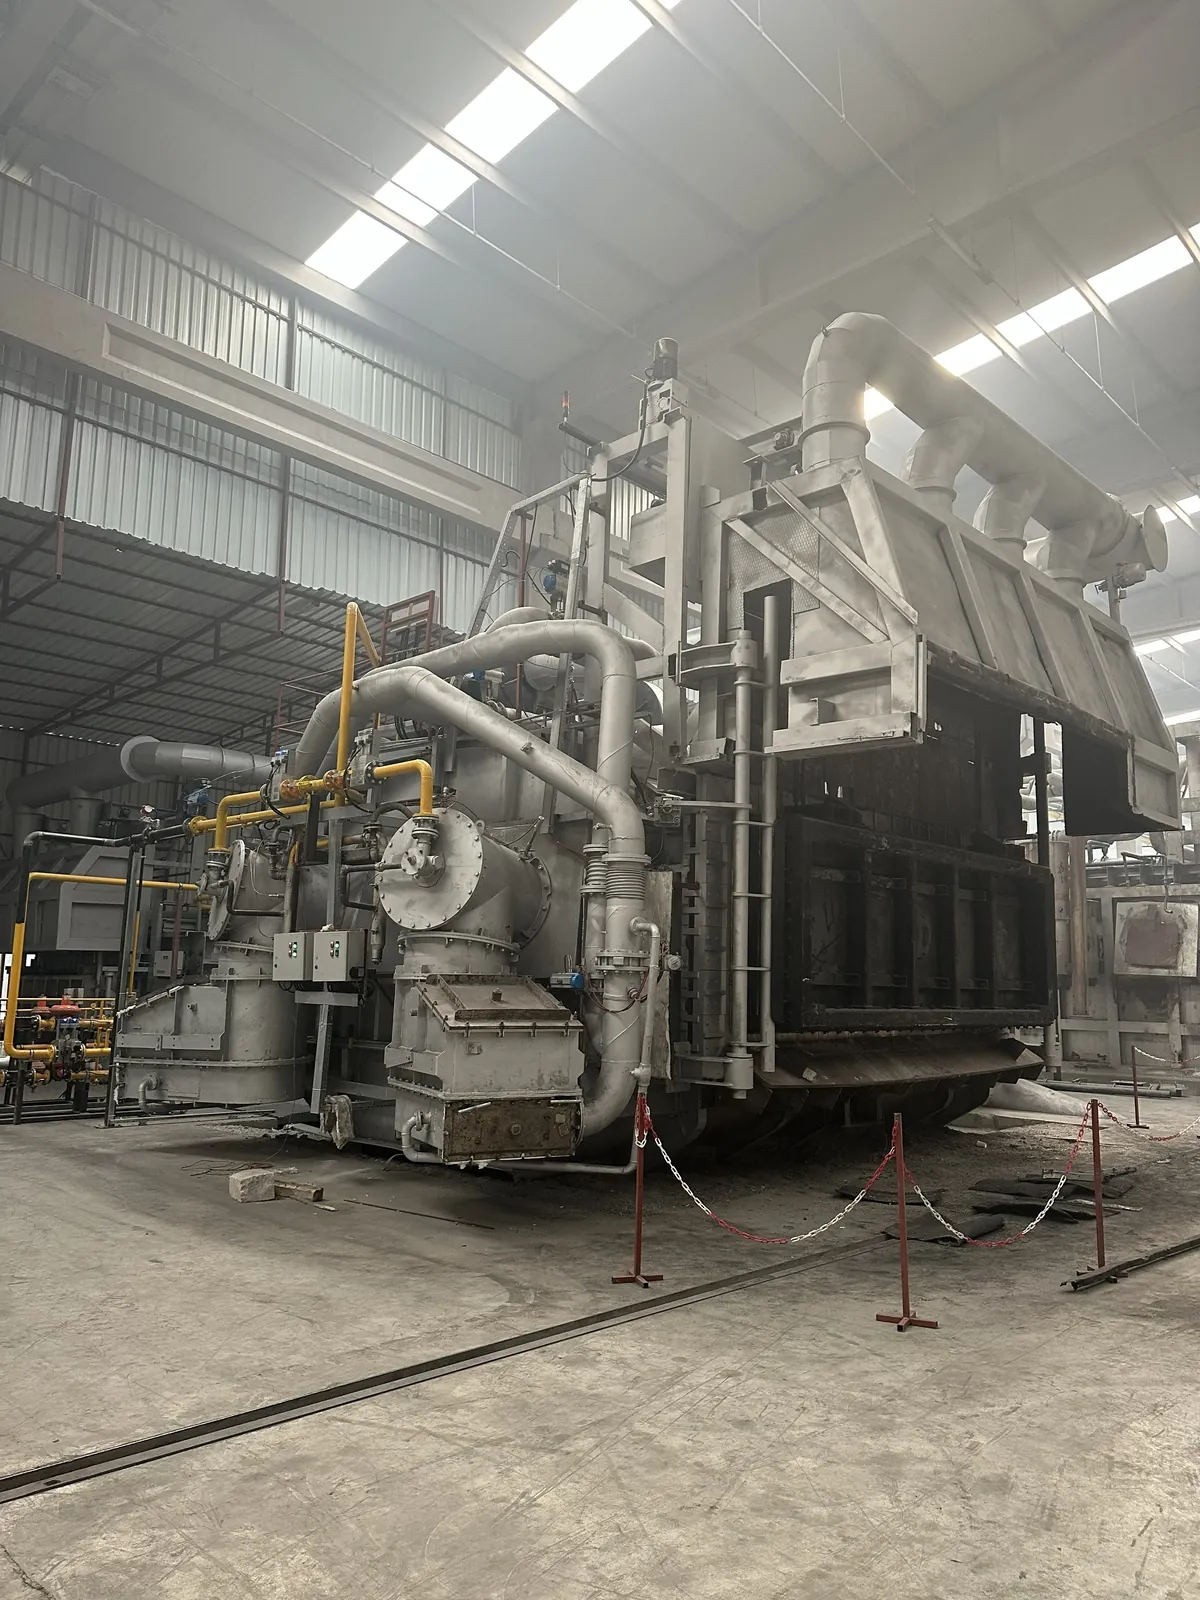
Çift Odalı (Double Chamber) Fırınlar
Sistem yapısı: ergitme odası, bekletme (tutma) odası, odalar arası metal transfer kanalları, yanma sistemi ve otomasyon altyapısı. Ergitme ile tutma ayrı odalarda yürüdüğünde iki proses birbirini beklemiyor — bir tarafta şarj erirken diğer taraf döküme hazır metali sıcaklığında tutuyor.
- Ayrı ergitme ve bekletme odası
- Oda bazında bağımsız proses kontrolü
- Odalar arası sarsıntısız metal transferi
- Her oda için ayrı ısı yönetimi
- Kararlı metal kalitesi ve üretim sürekliliği
- Sürekli döküm hatlarına entegre çalışma
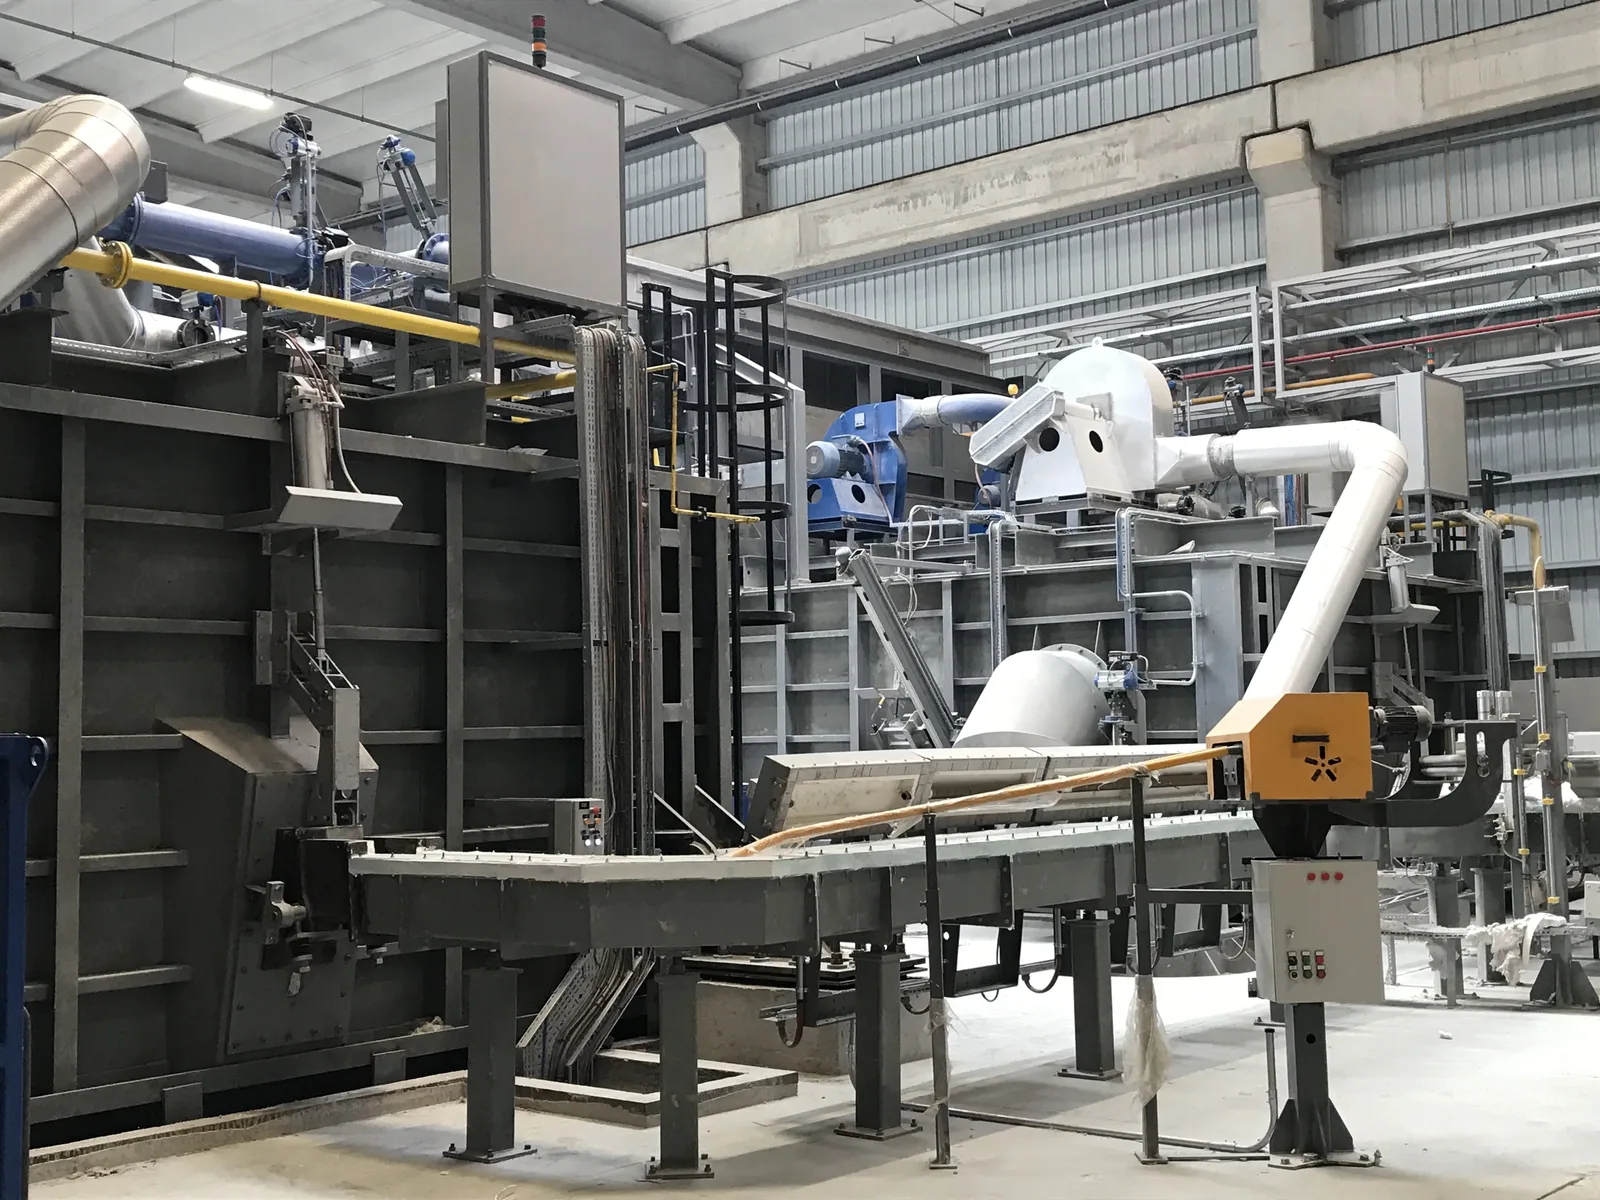
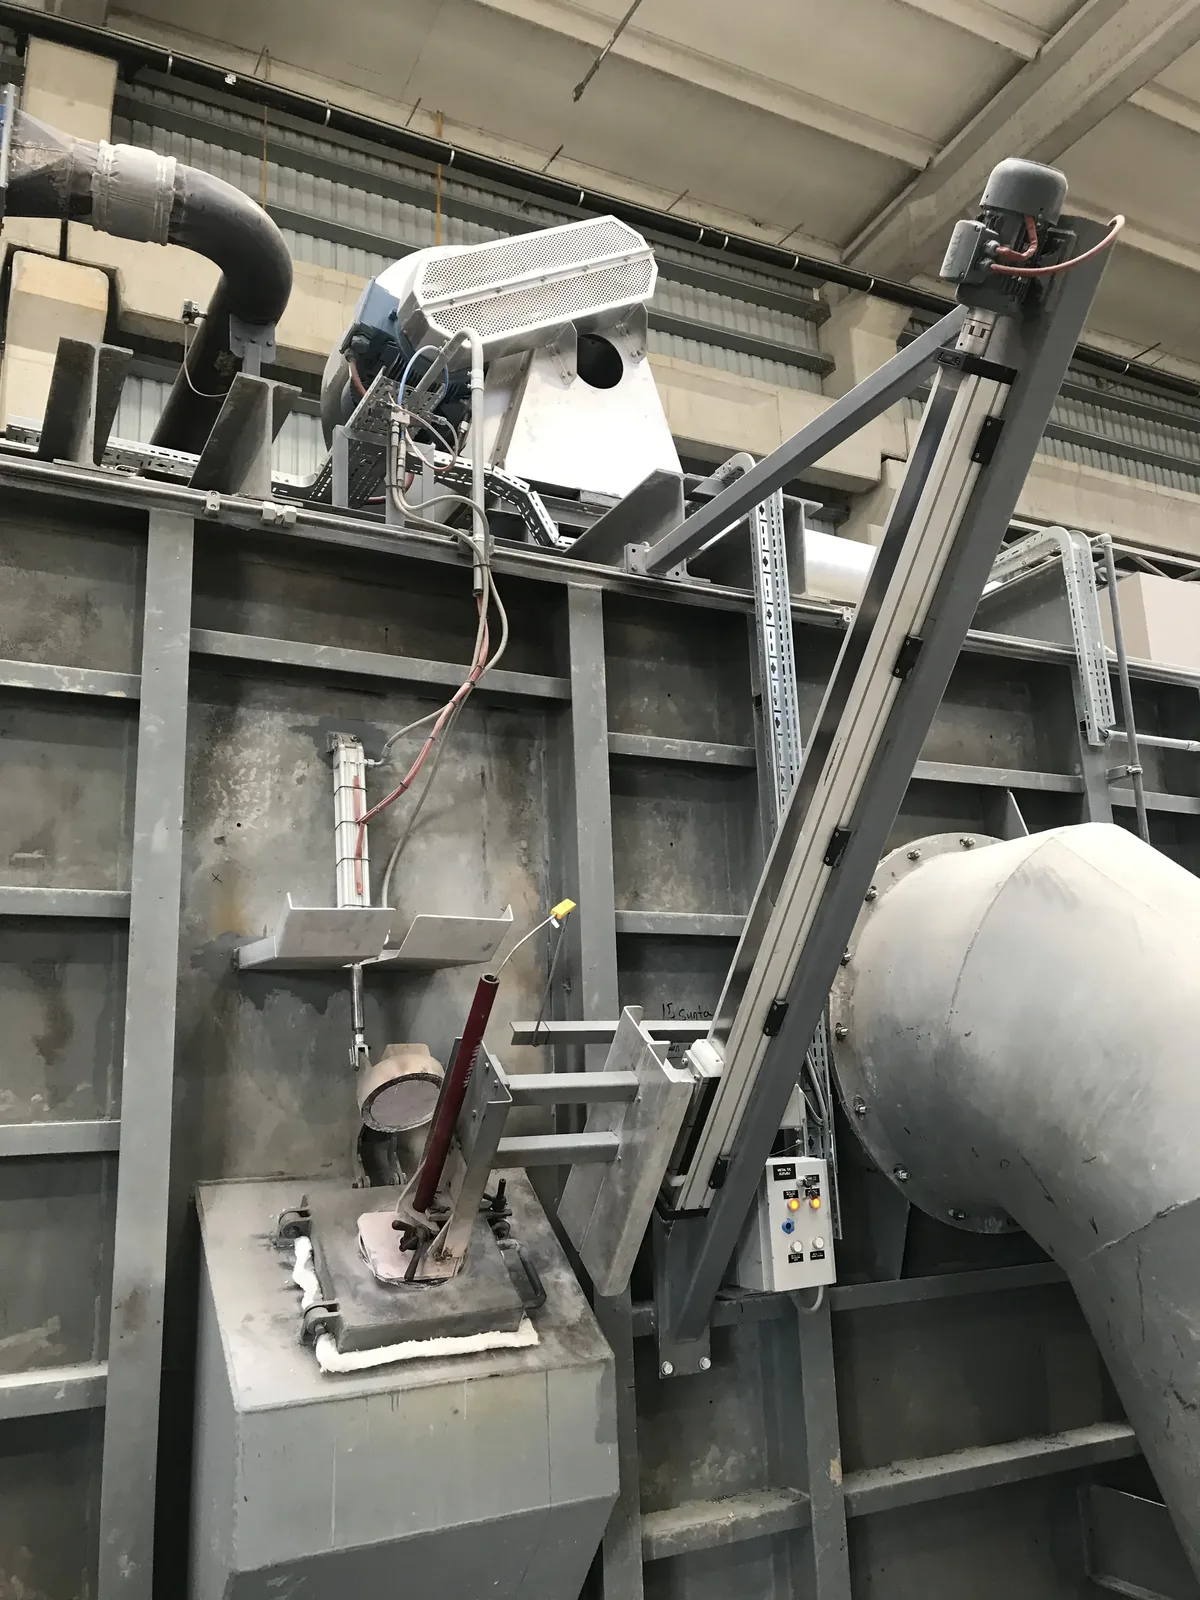
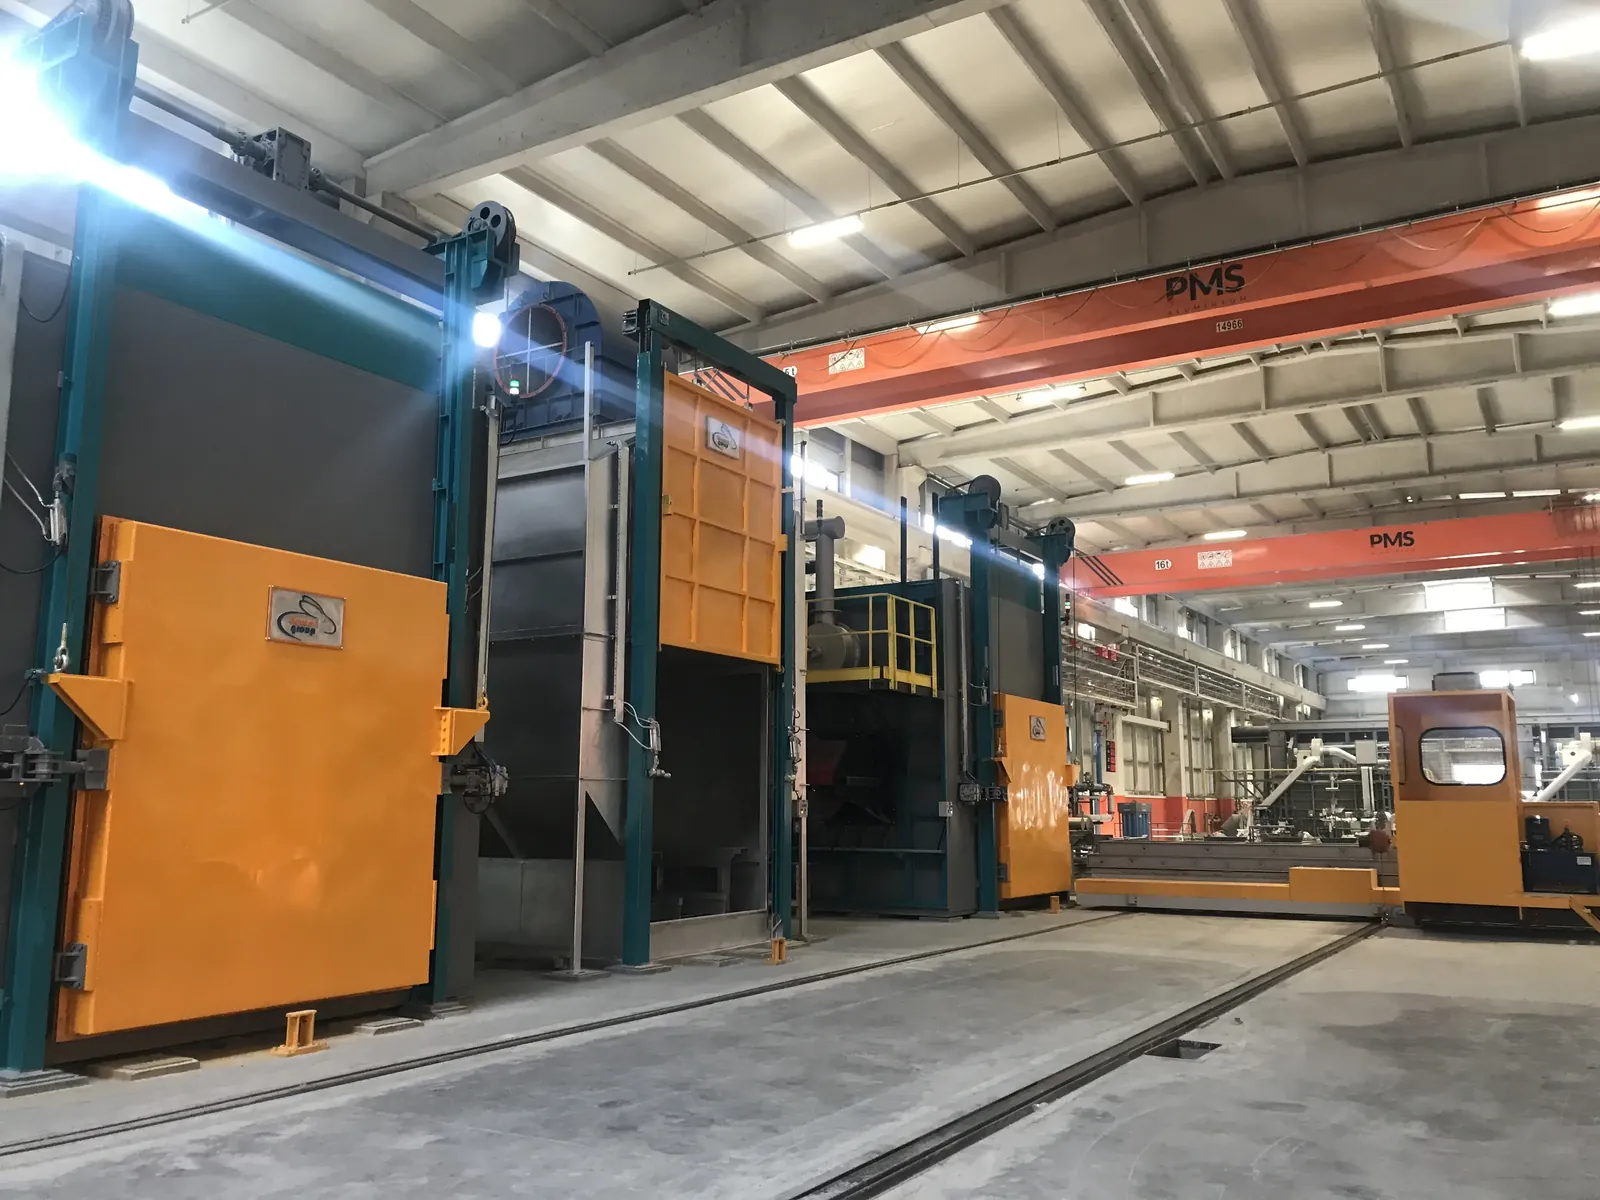
Şarj ve Besleme Sistemleri
Sistem yapısı: besleme ünitesi, taşıma mekanizması, yükleme platformu ve otomasyon kontrol altyapısı. Kapının uzun süre açık kalması hem ısıyı hem operatörü riske atıyor; çevrimi bunun üzerine kuruyoruz.
- Otomatik ve yarı otomatik çalışma seçeneği
- Farklı hurda boyut ve türlerine esnek tasarım
- Fırın talebine göre senkron besleme
- Kapı açık kalma süresini kısaltan çevrim
- Operatör güvenliğini gözeten yükleme
- İş gücü verimliliği ve operasyonel süreklilik
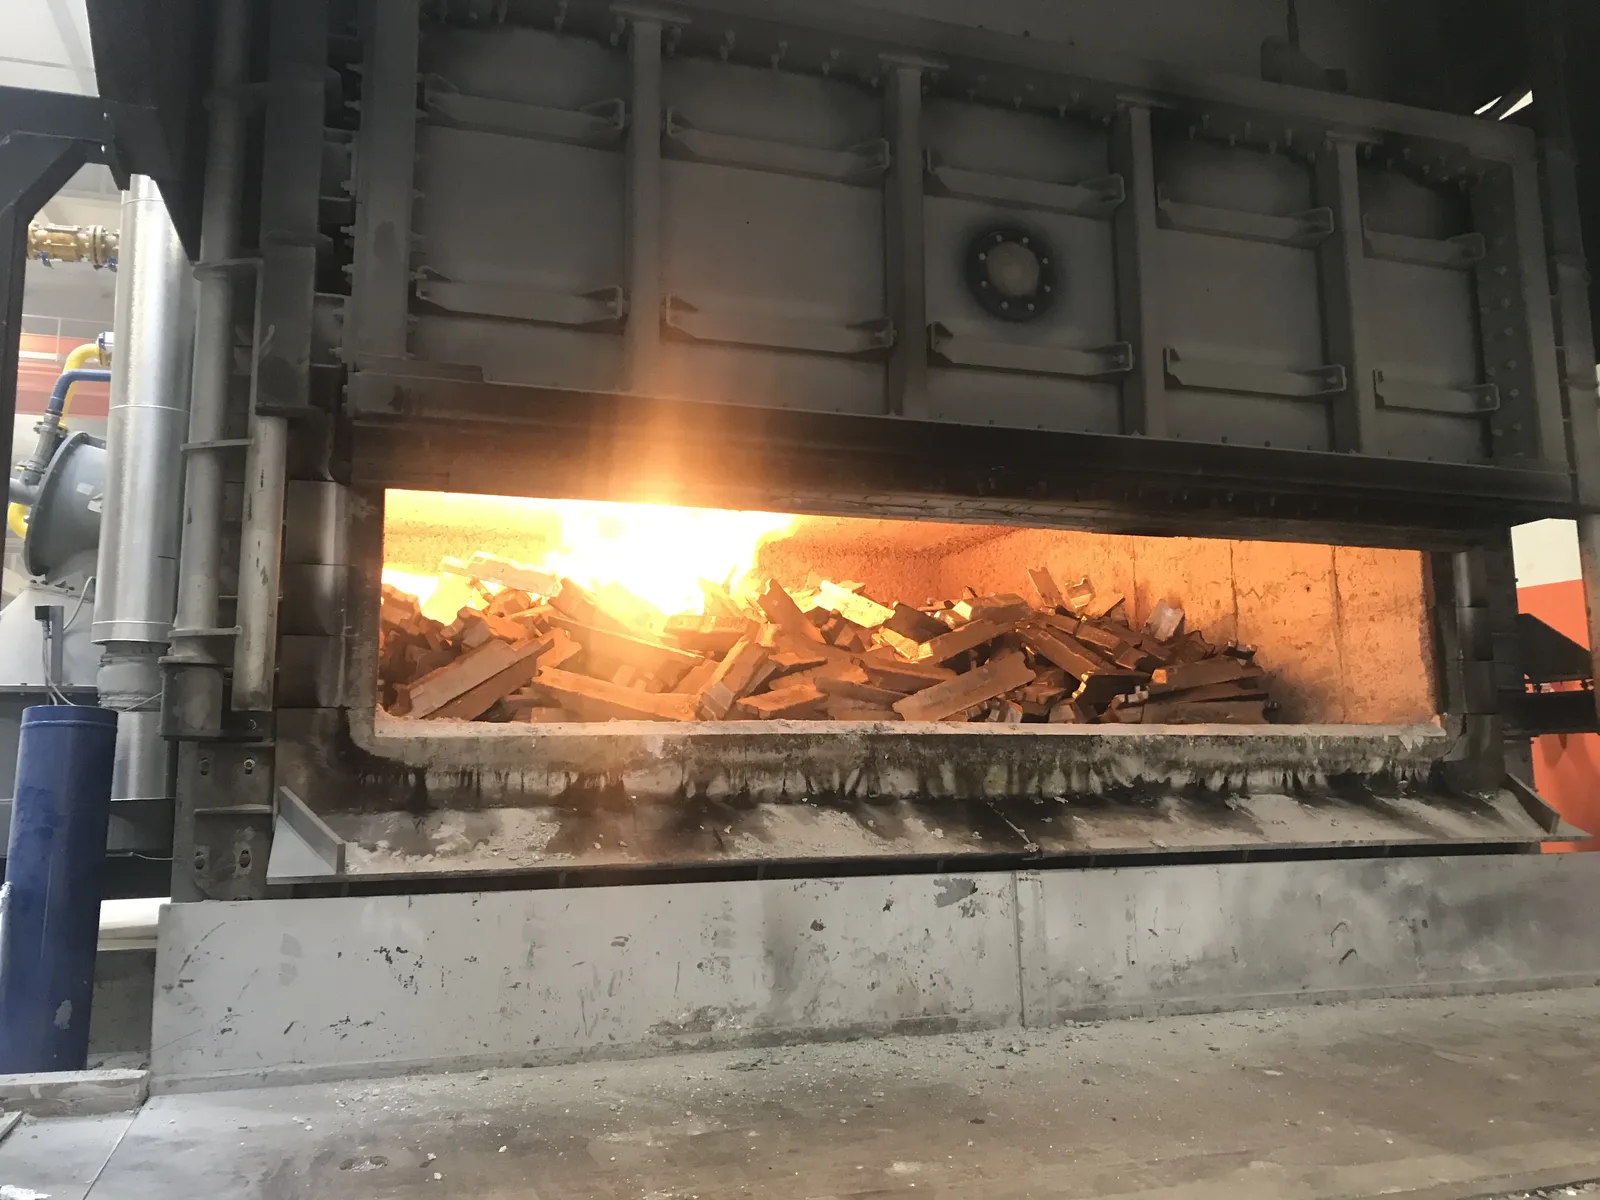
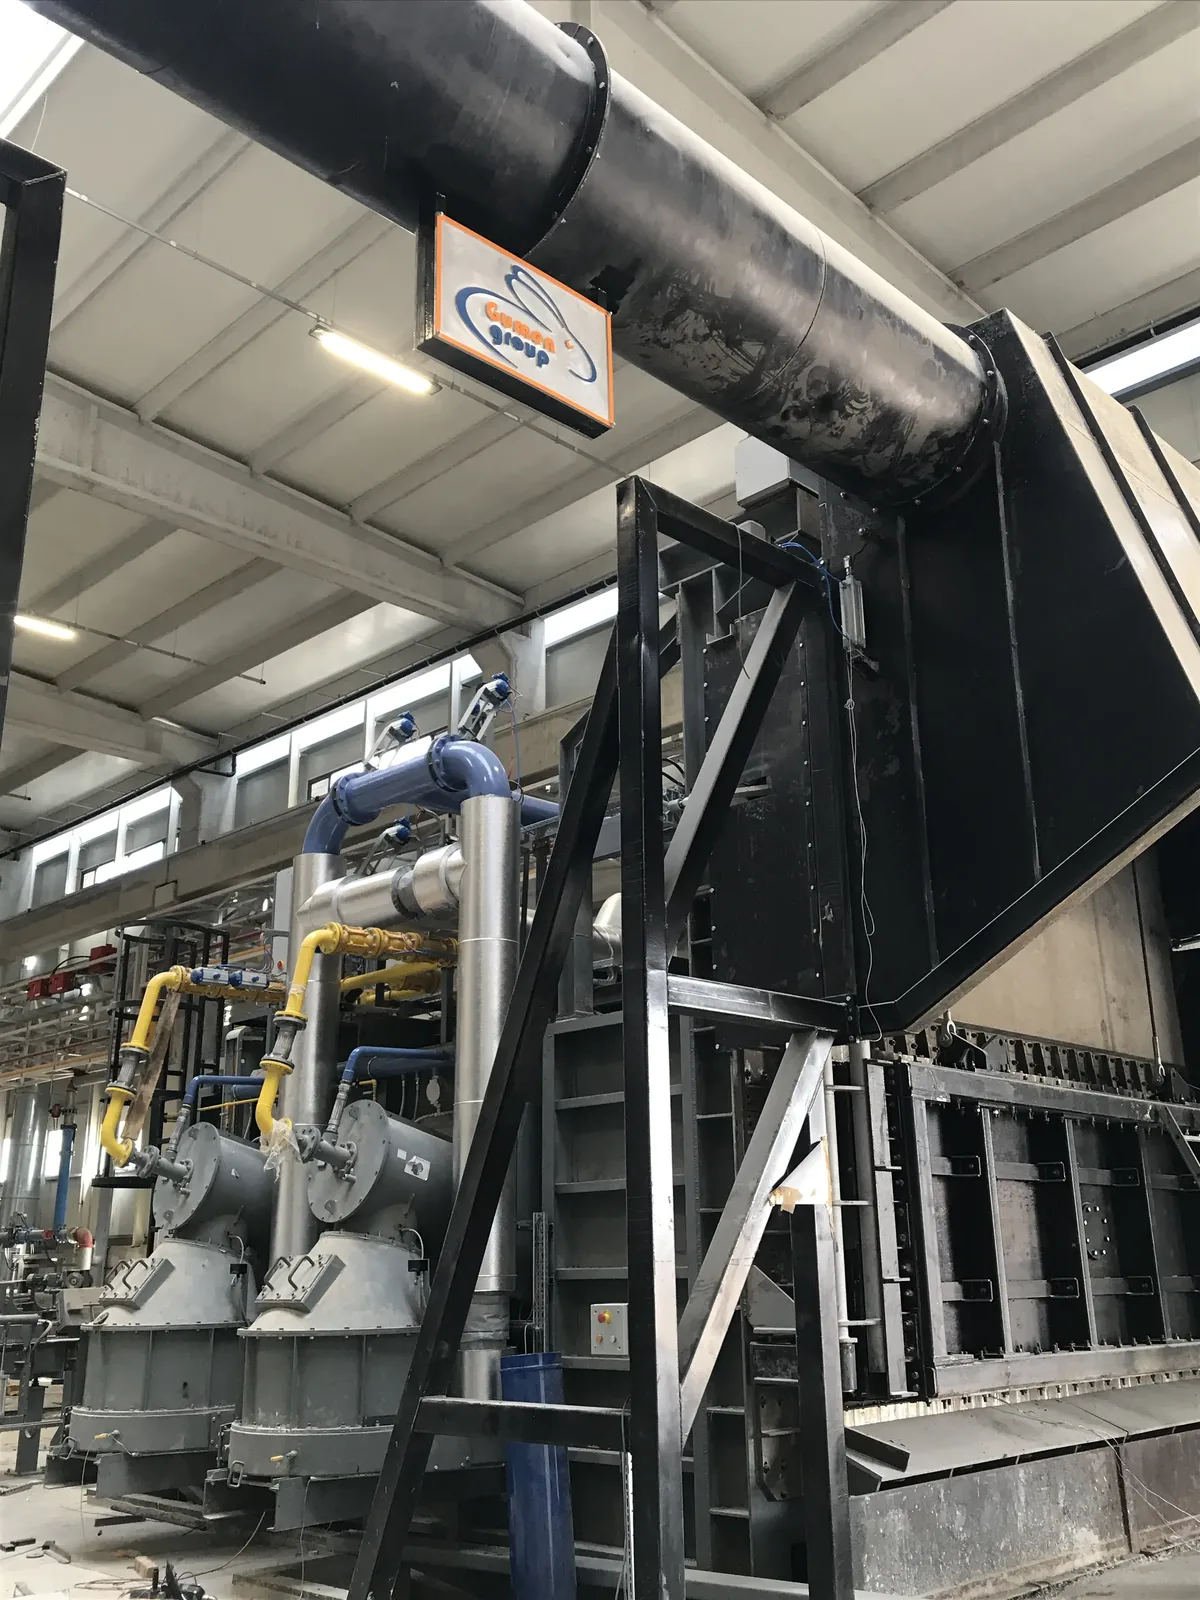
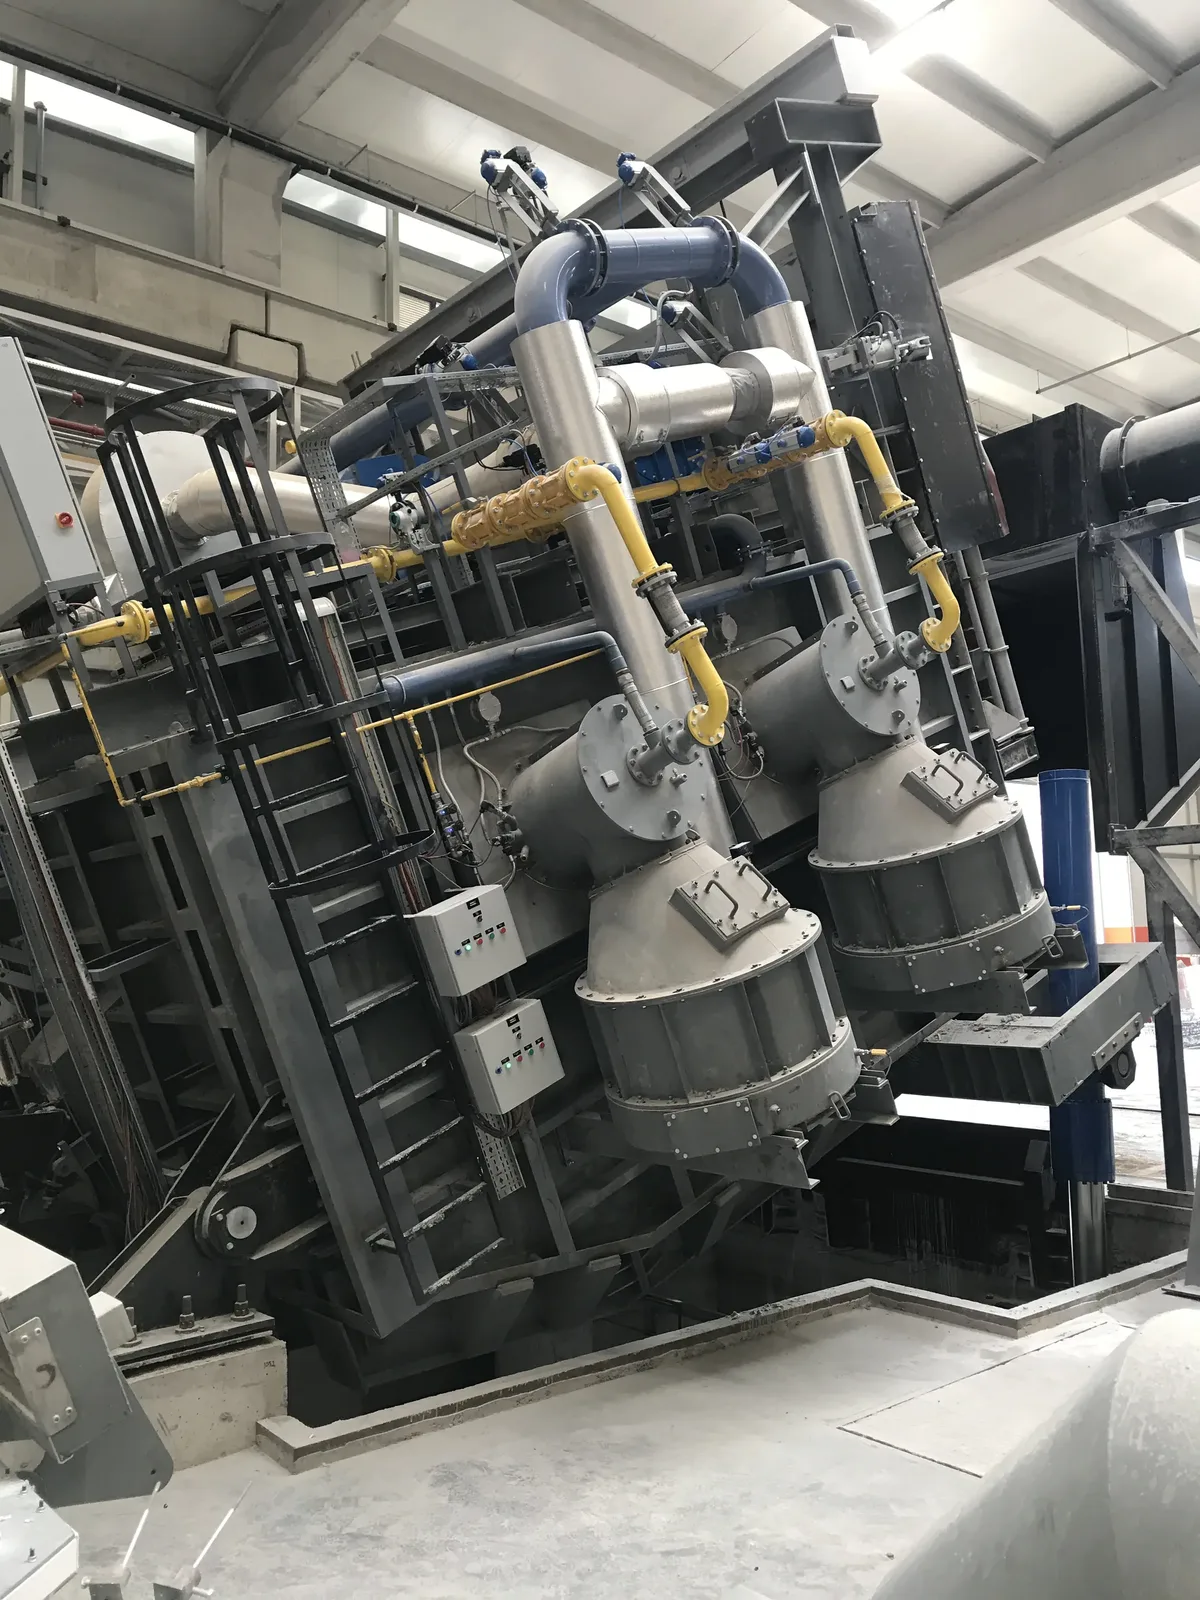
Yakma ve Brülör Sistemleri
Sistem yapısı: brülör ünitesi, hava-gaz karışım sistemi, rejeneratif yapı, baca hattı ve otomasyon kontrol sistemi. Yakıt faturasını belirleyen bölüm burası; mevcut ocaklarda çoğu zaman gövdeye dokunmadan da yenilenebiliyor.
- Rejeneratif ısı geri kazanımı (%20–25 tasarruf)
- Otomatik hava-gaz oranı kontrolü
- Ocak basıncına göre çalışan damper klape
- Yüksek ve kararlı yanma verimi
- PLC entegre yanma yönetimi
- Mevcut ocaklarda yakma sistemi revizyonu
Teknik doküman ve kataloglar

Ergitme hattı hakkında
sık sorulan soruları yanıtlıyoruz
Nominal tonaja değil, tesisin günlük döküm programına göre. Vardiya başına döküm tonajı, şarjdaki külçe-hurda oranı ve bir dökümün süresi kapasiteyi belirler. Büyük seçmek de sorundur: yarı dolu çalışan ocak, birim metal başına daha çok yakıt yakar.
Şarjınız ağırlıklı külçeyse ve döküm aralıklıysa tek oda çoğu zaman yeter. Hurda oranı yükseldikçe ya da sürekli döküm hattı beslemek gerektiğinde çift oda öne geçer: bir tarafta şarj erirken diğer taraf döküme hazır metali tutar.
Kapsamı üretim takviminize göre planlıyoruz; brülör, hava-gaz kontrolü ve otomasyon tarafı çoğu durumda gövdeye dokunmadan yenilenir. Panda Alüminyum'un levha döküm hattındaki yakma sistemi revizyonu bu yaklaşımla, mevcut ekipman çalışır tutularak yürütüldü.
Dört kalemde: yakıcı seçimi ve rejeneratif/rekuperatif ısı geri kazanımı, gövde yalıtımı, kapı açık kalma sürelerini kısaltan şarj otomasyonu ve hava-gaz oranını sürekli ayarlayan yakma kontrolü. Hangisinin öne geçeceği ocağınızın çalışma düzenine bağlıdır.
Evet. Projelendirme, imalat, montaj, refrakter sonrası ilk ısıtma ve devreye alma aynı ekipten yürür; operatör eğitimi devreye alma sırasında verilir. Sonrasındaki bakım ve servisi de biz üstleniriz.
Bu çözümü oluşturan ekipmanları kendi tesisimizde üretiyoruz
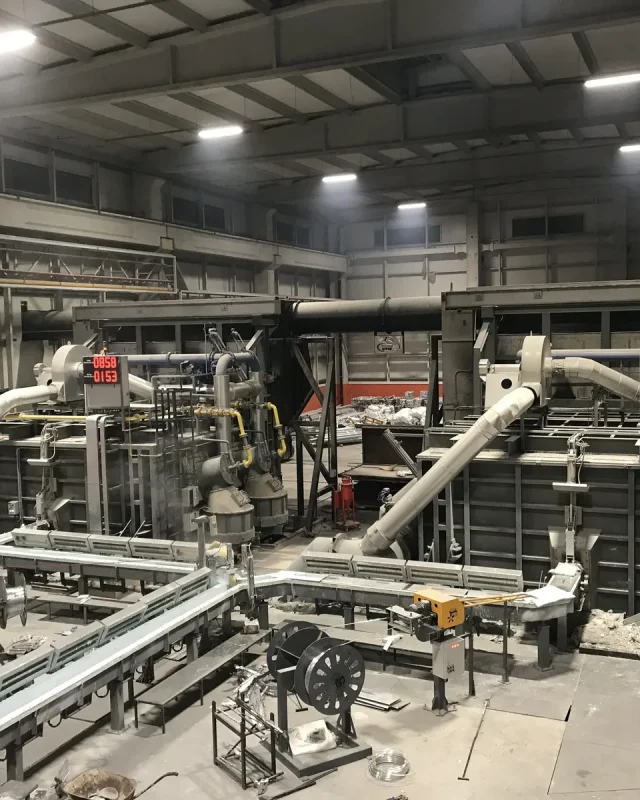
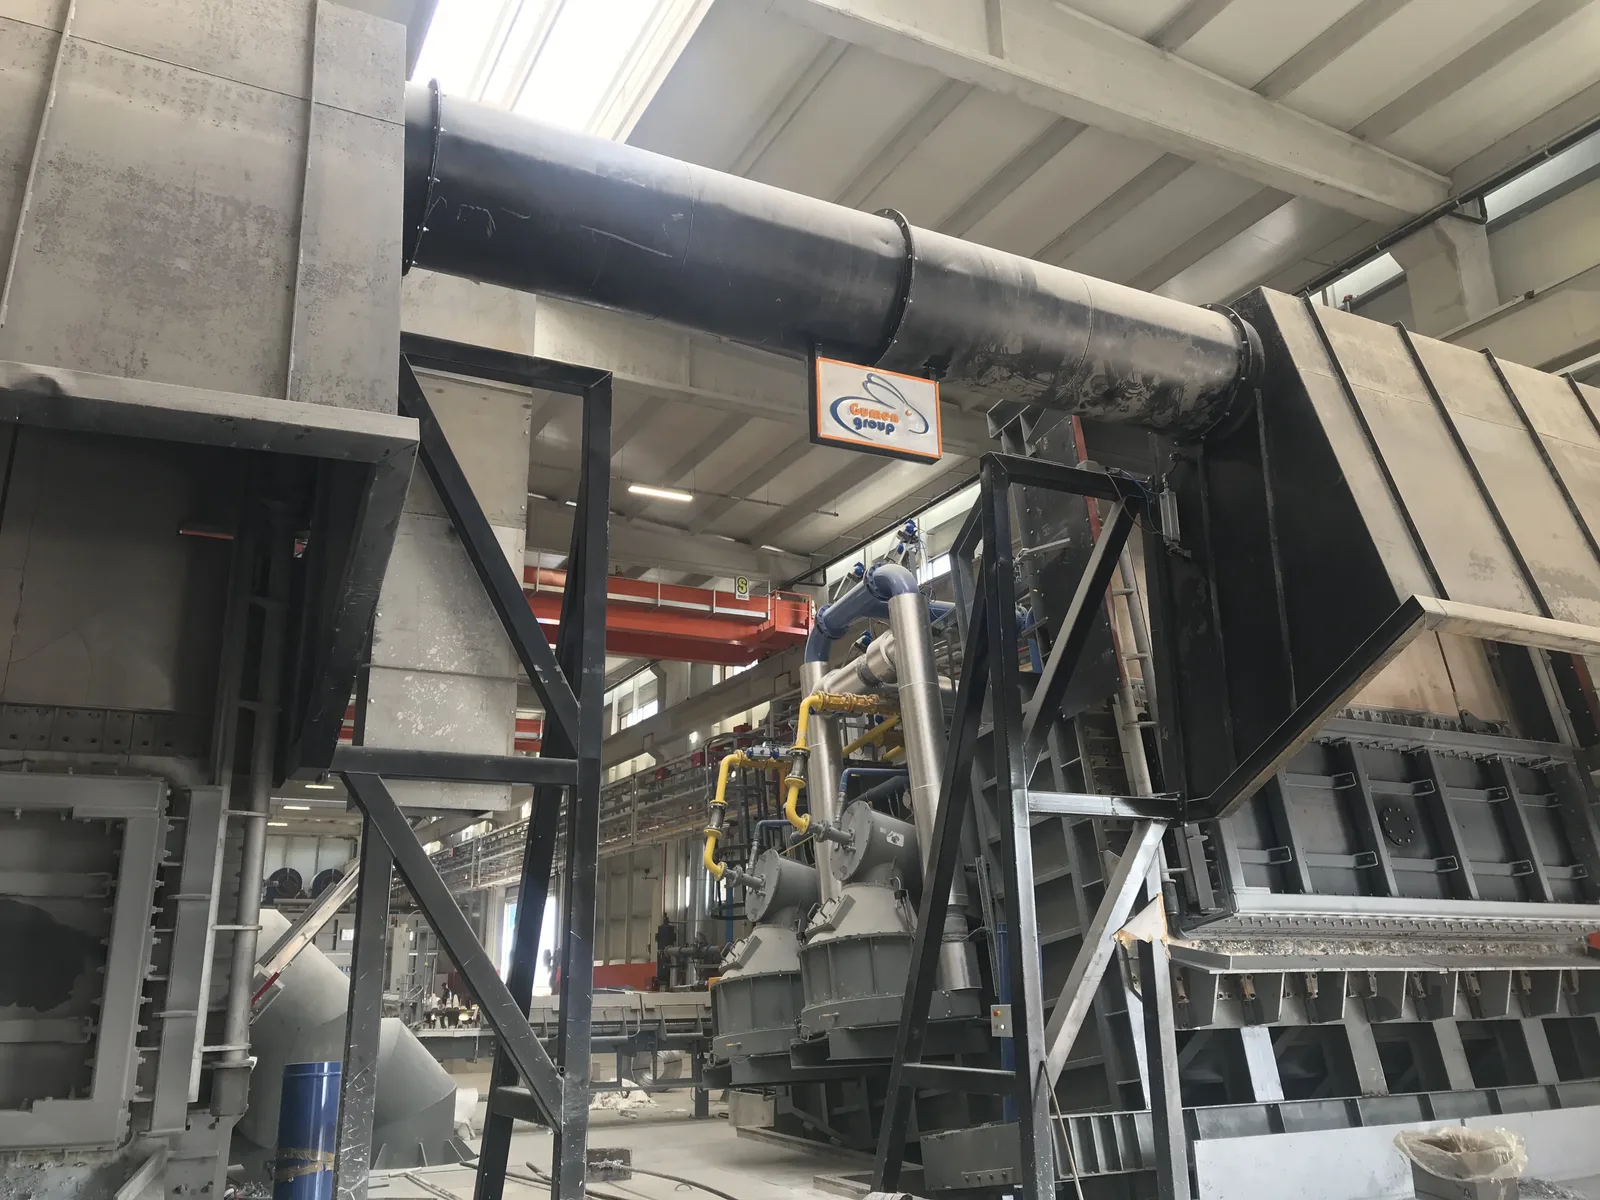
Ergitme ve Tutma Fırınları
Reverber tip gövde, tek veya çift odalı yapı, devirmeli metal transferi.
KEŞFEDİN
Şarj & Temizleme Sistemleri
Otomatik şarj makinesi, kova ve platform; kapı açık kalma süresini kısaltan çevrim.
KEŞFEDİN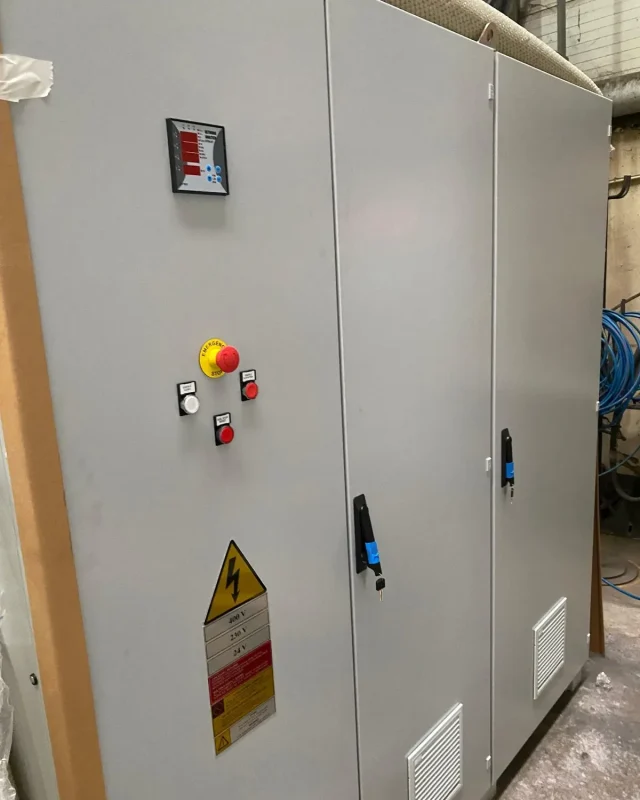
PLC & SCADA Sistemleri
Yakma yönetimi, sıcaklık kontrolü ve raporlama; ocak ile hat aynı ekranda.
KEŞFEDİN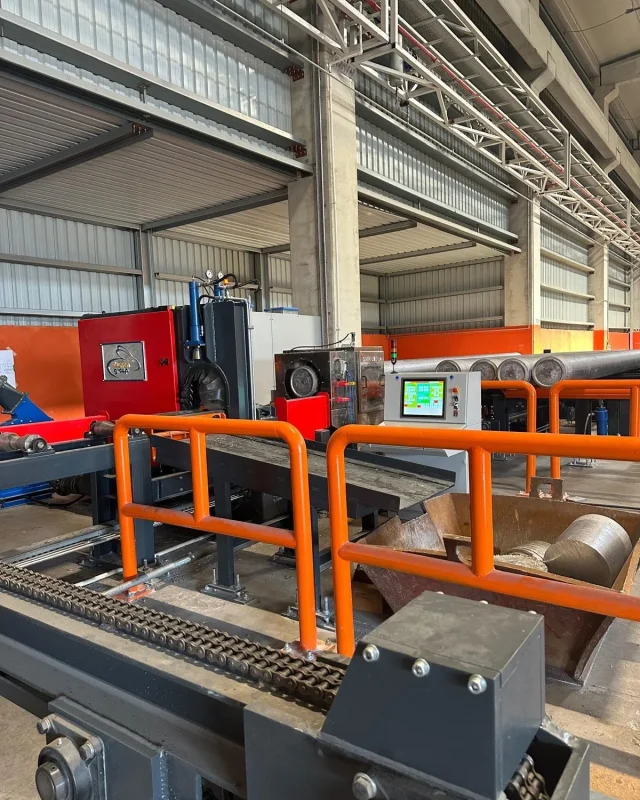
Servis & Bakım
Refrakter sonrası ilk ısıtma, devreye alma, periyodik bakım ve revizyon.
KEŞFEDİNErgitme hattınızı birlikte projelendirelim
Vardiya başına kaç ton döküyorsunuz, şarjınızda hurda oranı ne, sahada ne kadar yeriniz var? Ocağı, şarj makinesini ve otomasyonu bu üç cevaba göre projelendiriyoruz.
Teklif Al