






Çelik tavlama ve normalizasyon fırınlarını soğutma rejimiyle birlikte tasarlıyoruz
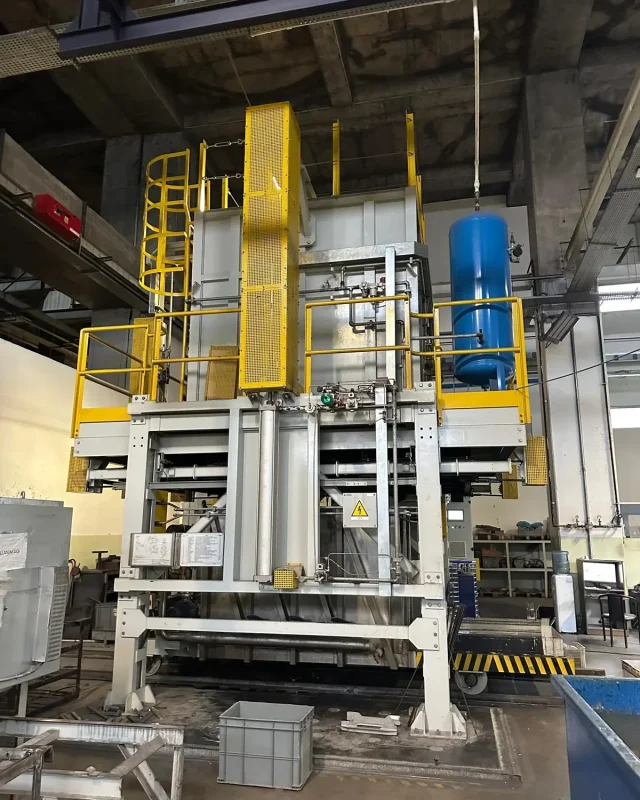
Kaynak ve soğuk şekillendirme gerilimlerini gideren tavlamayı ve iç yapıyı yenileyen normalizasyonu aynı fırında, farklı reçetelerle çözüyoruz. Fırınları partili veya sürekli, gaz ya da elektrik ısıtmalı üretiyoruz; sıcaklık kaydı PLC'den alındığı için ısıl işlem sertifikası elle doldurulmaz.
- Tavlama
- 700 – 900 °C
- Normalizasyon
- 850 – 980 °C
- Soğutma
- Fırında / havada
- Atmosfer
- Kontrollü — opsiyon
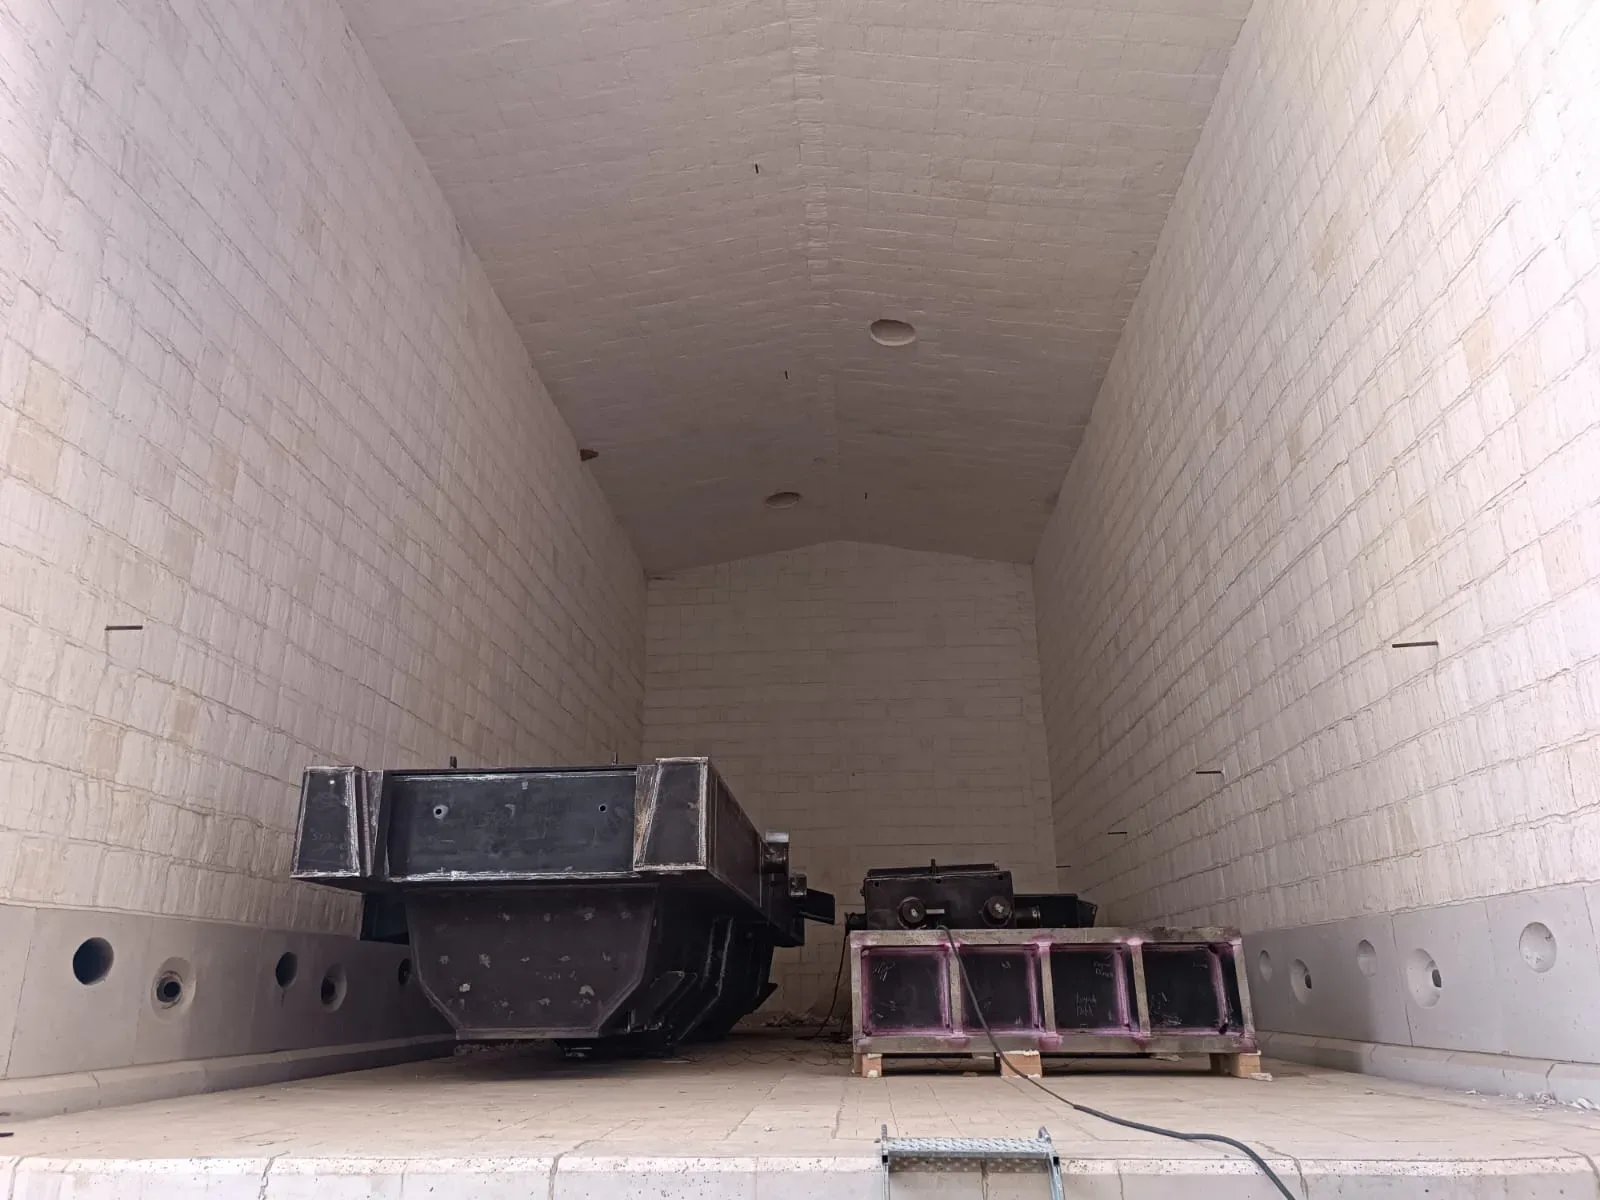
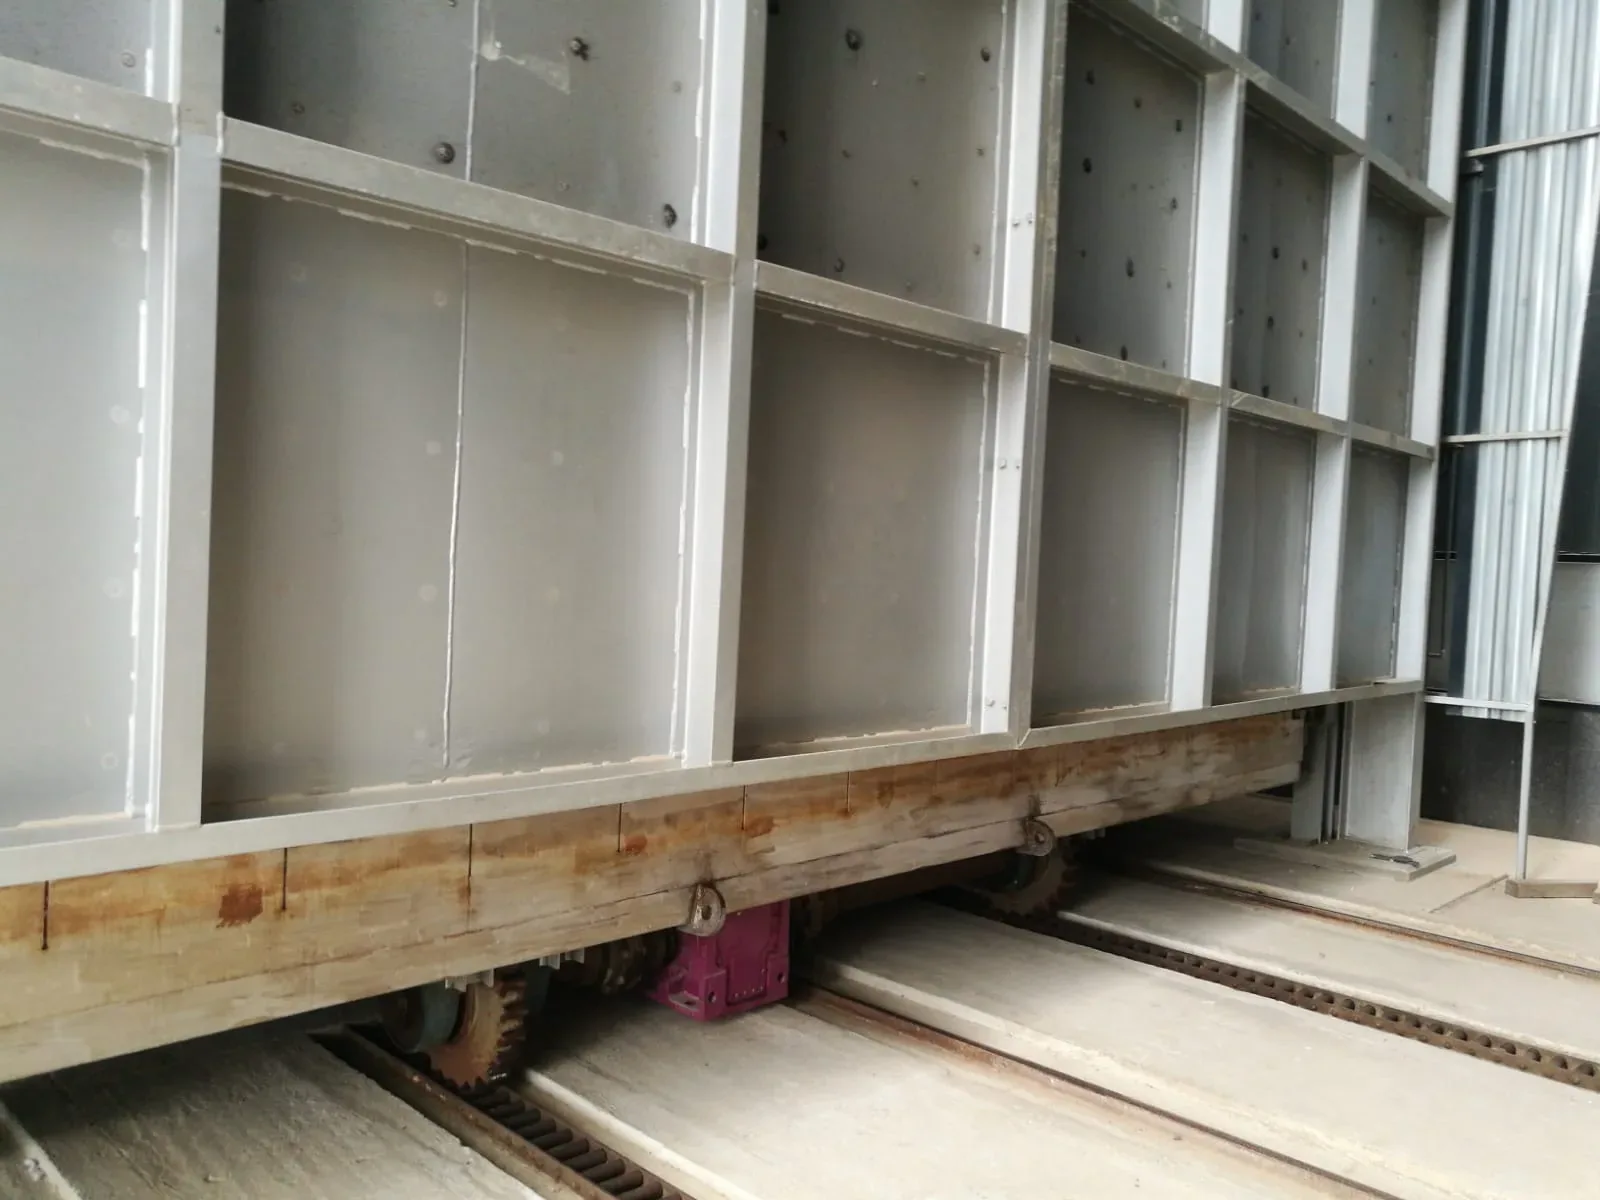
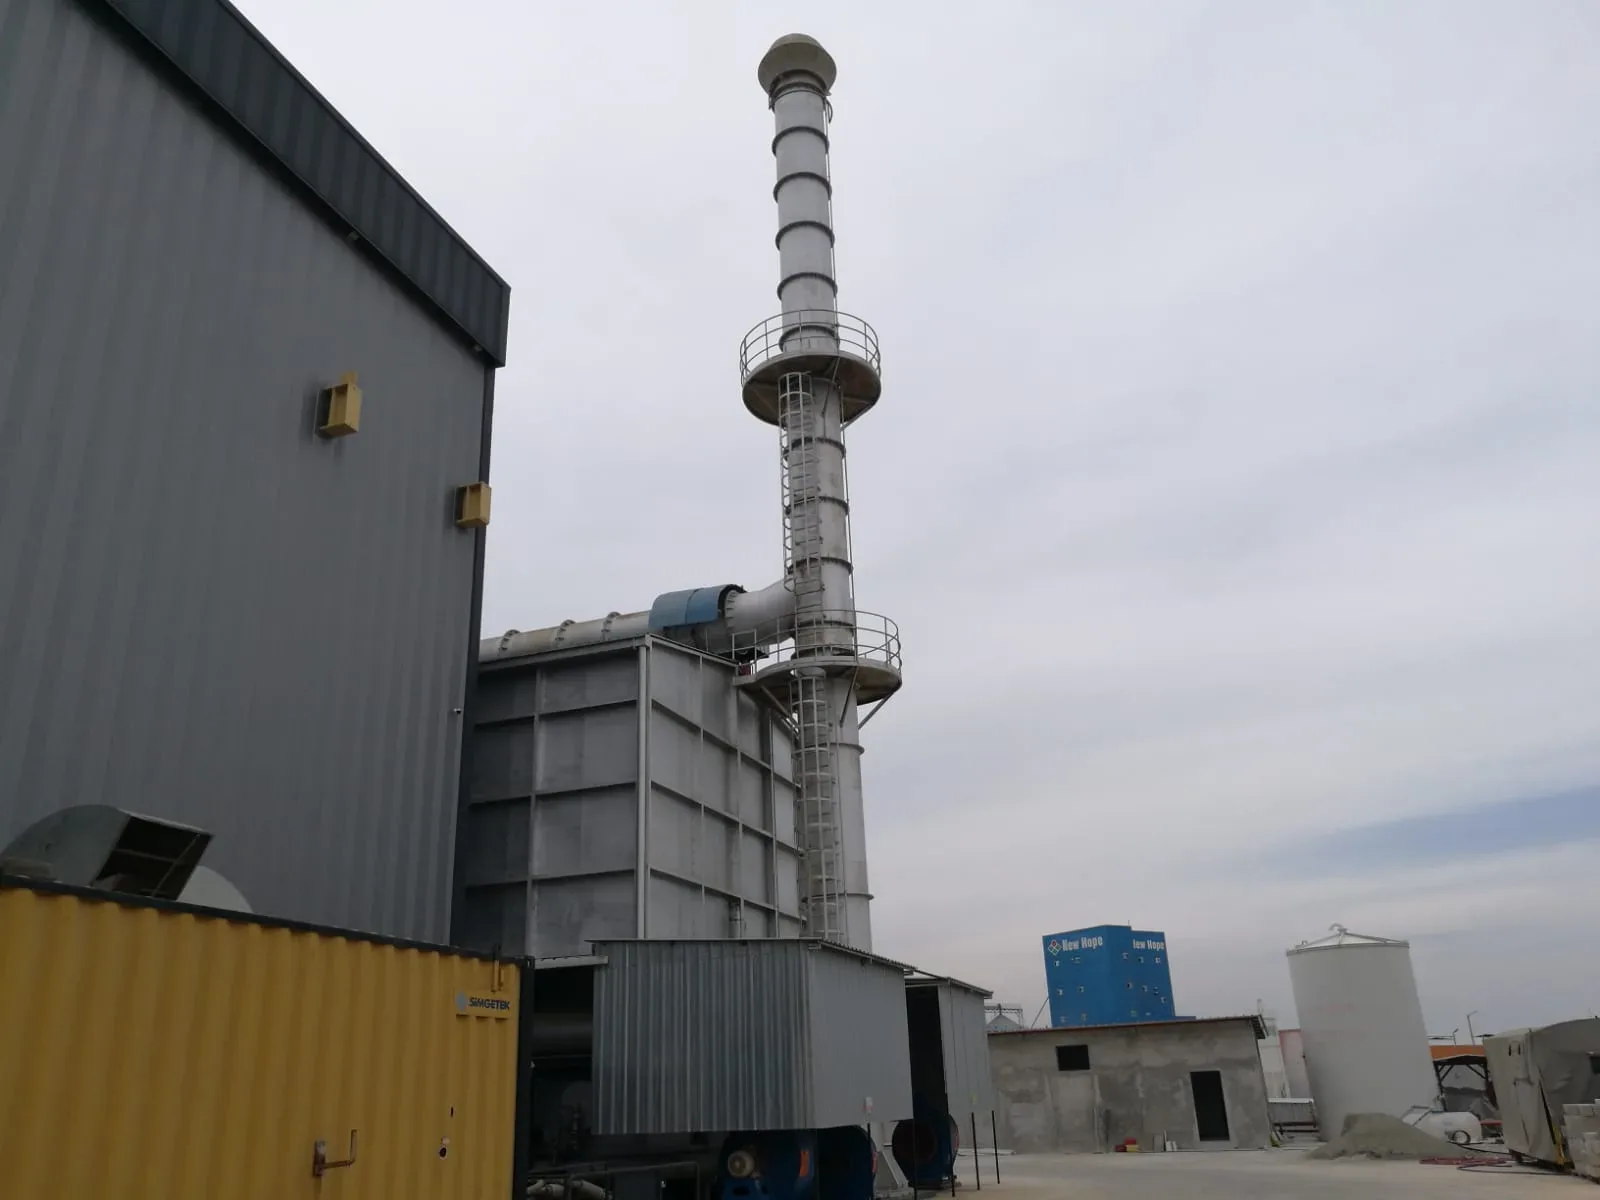
Tavlama ve normalizasyon fırını teknik özellikleri
- Fırın tipi
- Partili (batch) veya sürekli
- Tam tavlama sıcaklığı
- 700 – 900 °C
- Normalizasyon sıcaklığı
- 850 – 980 °C
- Soğutma
- Fırın içinde programlı yavaş soğutma veya dışarıda havada
- Soğutma hızı
- PLC ile programlanıyor — çelik kompozisyonuna göre
- Atmosfer
- Opsiyonel N₂ veya endotermik — oksidasyon ve dekarbürizasyona karşı
- Isıtma
- Gaz yakıcılı veya elektrikli
- Yükleme
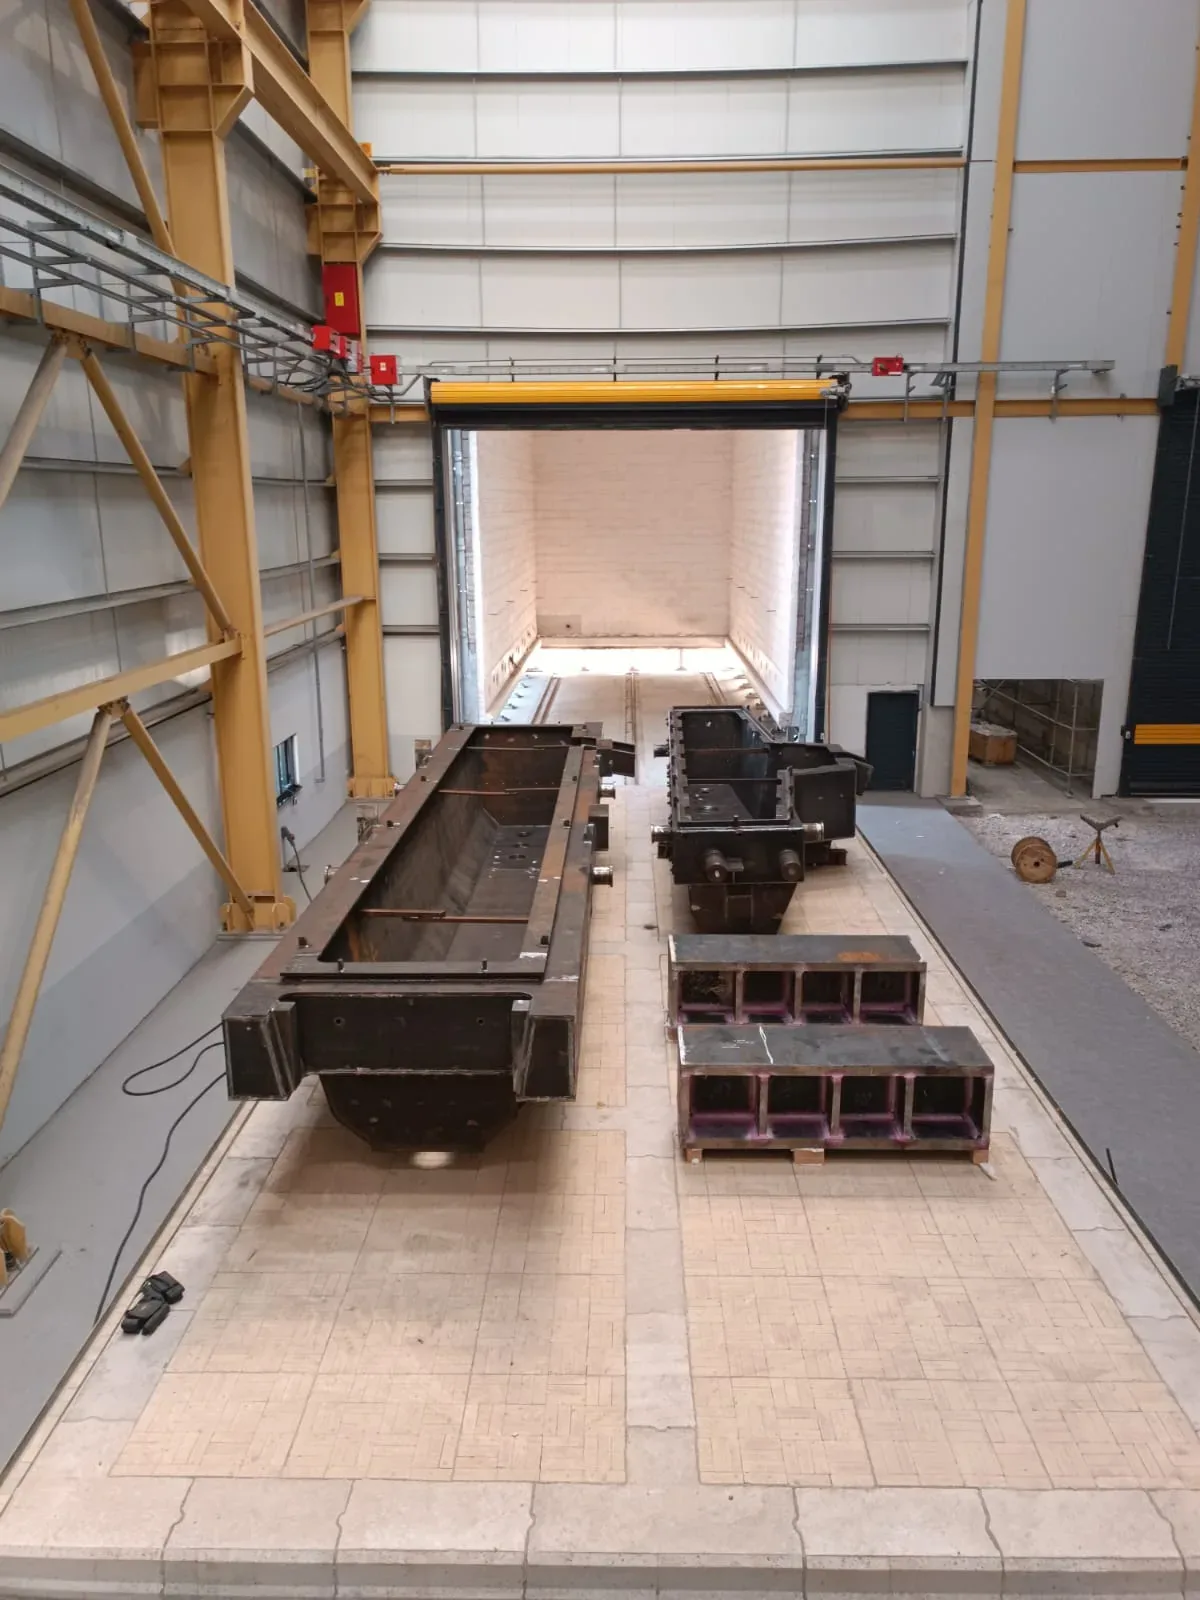
- Araba tabanlı, sepetli veya sürekli besleme
- Kontrol
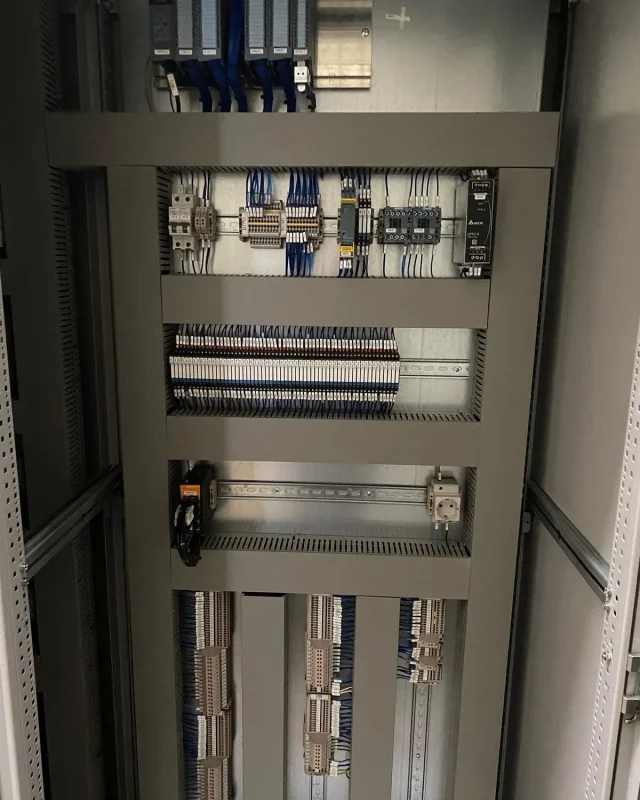
- PLC — malzeme bazlı reçete; rampa ve bekletme profilleri
- Belgelendirme
- Yük başına sıcaklık kaydı ve ısıl işlem sertifikası
- Ortak altyapı
- Bogie hearth fırınlarla aynı kontrol ve kayıt sistemi
Tavlama mı, normalizasyon mu?
Tam tavlamada parça fırının içinde, kontrollü ve yavaş soğuyor; sonuç en yumuşak ve en kolay işlenen yapı, buna karşılık süre uzun ve enerji tüketimi yüksek. Normalizasyonda parça fırından çıkarılıp havada soğutuluyor — tane yapısı inceliyor ve homojenleşiyor, süre daha kısa, sertlik ise tavlamaya göre biraz daha yüksek kalıyor. Yapısal çeliklerde yaygın tercih bu. Fırın her iki süreci de yapabiliyor; fark, soğutmanın nerede gerçekleştiği ve reçetede hangi profilin tanımlı olduğu.
Fırını üretim profilinize göre yapılandırıyoruz
Partili Tavlama Fırını
Orta kapasite ve çeşitli parça geometrisi için. Her yükte reçete değiştirilebiliyor.
Sürekli Tav Hattı
Yüksek hacimli ve tek tip üretim için. Parça hat boyunca ilerliyor, çevrim süresi sabitleniyor.
Kontrollü Atmosfer Paketi
N₂ veya endotermik atmosfer. Yüzeyi sonradan işlenmeyecek parçalarda oksidasyon ve karbon kaybını önlüyor.
Programlı Soğutma Ünitesi
Fırın içi soğutma hızını reçete yönetiyor; parça istenen sertliğe fırının içinde iniyor.
Bu fırını dört özellik ayırıyor
Soğutma hızını reçete belirliyor
Her çelik kompozisyonu için soğutma profili ayrı tanımlanıyor. İşin sonucunu belirleyen adım ölçülebilir hâle geliyor.
Yüzey korunuyor
Kontrollü atmosfer opsiyonu oksidasyonu ve dekarbürizasyonu engelliyor. Yüzey kalitesi kritik parçalarda fark ediliyor.
Partili de sürekli de kuruyoruz
Parça çeşitliliği fazlaysa partili, tek tip yüksek hacim varsa sürekli. Üretim profilinize göre seçiliyor.
Bogie fırınla aynı sistemi paylaşıyor
Aynı tesiste iki fırın varsa kontrol ve kayıt altyapısı ortak; operatör tek arayüz öğreniyor.
Teknik doküman ve katalogları inceleyin

Tavlama ve normalizasyon hakkında
sık sorulan soruları yanıtlıyoruz
Bogie hearth bir fırın tipidir — yükün araba üstünde girmesini anlatır. Tavlama ve normalizasyon ise yapılan işlemin adıdır. Büyük parçalarda ikisi çakışır: araba tabanlı fırında tavlama yapılır. Küçük ve orta parçalarda sepetli veya sürekli fırın daha uygundur.
Yüzeyi sonradan işlenmeyecek veya karbon kaybının kabul edilemez olduğu parçalarda. Sonrasında talaşlı işleme görecek parçalarda çoğu zaman gerekmez.
EN ve ASTM standartlarına ya da müşterinizin kendi şartnamesine göre düzenlenir. Sıcaklık kaydı fırının PLC'sinden geldiği için sertifika sonradan elle doldurulan bir belge değildir.
Evet. İkisi arasındaki fark soğutmanın nerede yapıldığı ve hangi reçetenin çağrıldığıdır; fırın her iki profili de tutar.
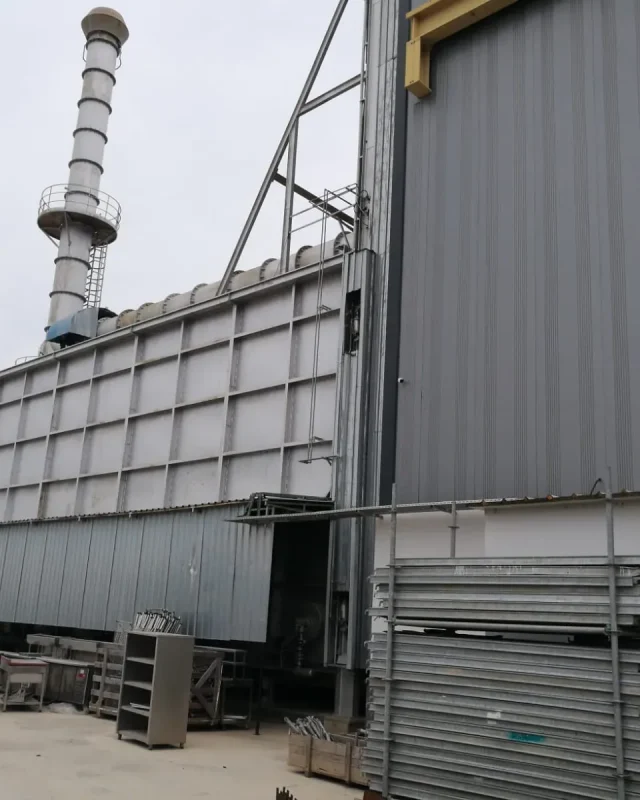
Bu fırının yanında hangi ekipmanlar çalışıyor?
Çelik sınıfınızı ve parçanızı anlatın
Hangi çelik sınıflarını işliyorsunuz, parçalar ne büyüklükte, hangi standarda teslim ediyorsunuz? Soğutma profilini ve fırın tipini bu üç bilgiyle belirliyoruz.
Teklif Al