






Ekstrüzyon hattının fırın tarafını kuruyoruz
Presin önünde biyeti doğru sıcaklığa getiren ısıtma fırınını, arkasında profili yaşlandıran ısıl işlem fırınını ve aradaki taşıma otomasyonunu tek elden teslim ediyoruz. İki uçtaki fırın, presin saatte kaç metre profil çıkardığını doğrudan belirler.
Biyetin sıcaklığı presin hızını belirliyor
Biyet fırından çıktığında sadece sıcak olması yetmiyor. Boydan boya sıcaklığın nasıl dağıldığı, alaşımın ekstrüde edilebilirliğini ve profil yüzeyini belirliyor; fırın bunu tutturamıyorsa operatör presi yavaşlatarak telafi etmeye çalışıyor ve kayıp doğrudan tonaja yazılıyor. Fırını tasarlarken baktığımız şey bu yüzden nominal kapasite değil, sizin alaşımınız ve biyet boyunuzla çıkan gerçek çevrim.
Presin arkası da aynı hikâyenin devamı. Profil hattan çıktıktan sonra yaşlandırma fırınına girene kadar elle taşınıyorsa hat orada tıkanıyor. AL Metal'in Konya tesisinde hat sonunu robotik sistemlerle bağladık; profil çıkıştan istiflemeye kadar insan eline değmiyor. Çuhadaroğlu Metal'in İstanbul tesisinde ise yeni bir hat kurmadık, çalışan hattı üretimi durdurmadan modernize ettik — bu tip işler tesisin kendi vardiya planına göre parça parça yürüyor.
Tamamladığımız projeler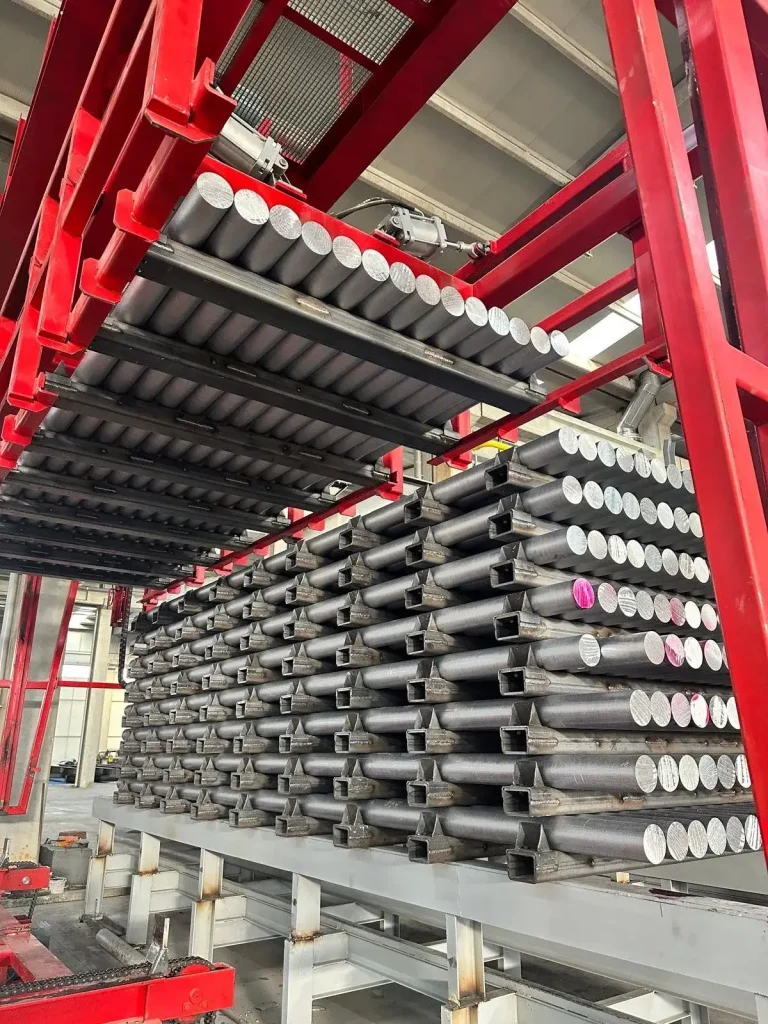
Pres öncesi ve pres sonrası
Pres öncesi
Biyetin prese girene kadar geçtiği hazırlık istasyonları. Fırın, kalıp tarafı ve kesim aynı akışın parçası olarak projelendiriliyor; ayrı ayrı seçilmiş ekipmanlar hat üzerinde birbirini bekletiyor.
- Ekstrüzyon biyet ısıtma fırını
- Kalıp ısıtma fırını
- Biyet otomatik kesim
- Otomatik yükleme ve besleme
- PLC & SCADA hat kontrolü
Pres sonrası
Profilin presten çıkışıyla paketlemeye gidişi arasındaki adımlar. Buradaki darboğaz çoğu tesiste fırında değil taşımada oluyor; ikisini birlikte tasarlıyoruz.
- Yaşlandırma (ısıl işlem) fırını
- Otomatik yükleme & boşaltma
- Hat sonu istifleme ve taşıma
- Kurutma kabini ve proses destek sistemleri
- Revizyon, modernizasyon ve kapasite artışı
Ekstrüzyon tesislerinde tamamladığımız işler
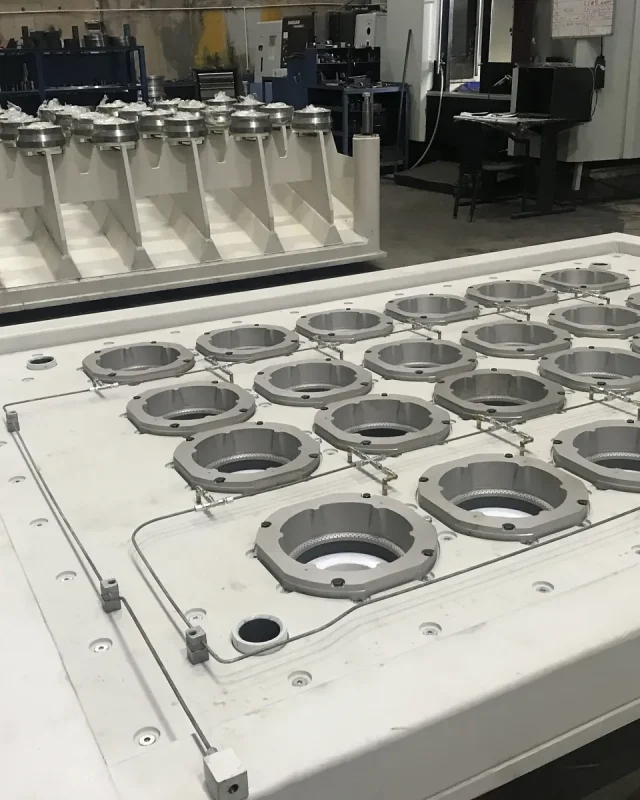
Alfa Metal Alüminyum
İstanbulBiyet kesim ve hat entegrasyon çözümleri sağlandı.
KEŞFEDİN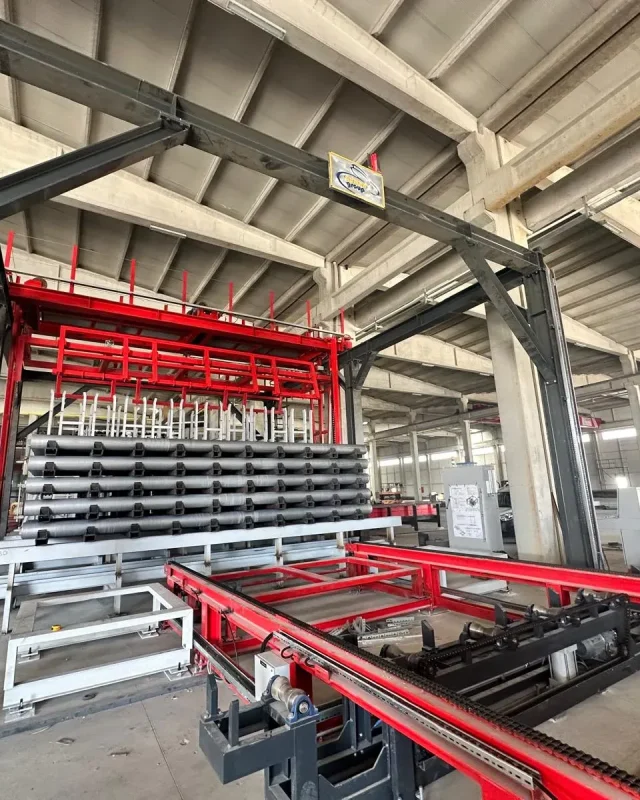
AL Metal Alüminyum
KonyaRobotik hat sonu ve üretim akışını destekleyen otomasyon sistemleri kuruldu.
KEŞFEDİN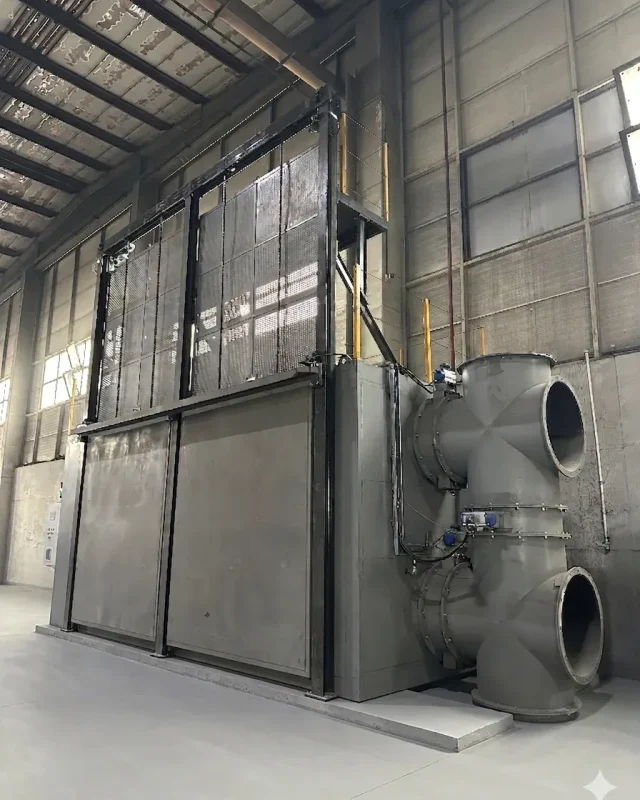
GNS Alüminyum
TekirdağKurutma kabini ve ilgili proses destek sistemleri kuruldu.
KEŞFEDİNEkstrüzyon tesisleri hakkında
sık sorulan soruları yanıtlıyoruz
Presin önüne biyet ısıtma ve kalıp ısıtma fırınlarını, arkasına yaşlandırma fırınını, araya da biyet transfer ve hat sonu otomasyonunu. Presin kendisi hariç, hattın ısı ve taşıma tarafının tamamını kuruyoruz.
Sürekli ve yüksek tonajda rejeneratif gazlı fırın işletmede genellikle daha ekonomiktir; sık ürün değiştiren preslerde indüksiyon, hızlı devreye girme ve hassas gradyan avantajı sağlar. Kararı pres tonajınız ve profil karmanızla veriyoruz.
Evet; T5 uygulayan tesislerin çoğu yaşlandırma fırınıyla başlar. Fırın, pres çıkış konveyörünüzün kotuna ve profil boyunuza göre boyutlandırılır; yerleşim ileride çözeltiye alma eklenecekmiş gibi planlanır.
Biz yürütüyoruz. Fırın-pres senkronizasyonu için gereken sinyal alışverişi proje başında pres üreticisiyle birlikte tanımlanır; devreye almada iki sistem birlikte test edilir.
Presinizin önünü ve arkasını birlikte planlayalım
Pres tonajınızı, profil karmanızı ve hedef kapasitenizi paylaşın; biyet ısıtma, yaşlandırma ve taşıma otomasyonunu buna göre teklif edelim.
Teklif Al