






Isıl işlem hattını çözeltiye almadan yaşlandırmaya tek hat olarak tasarlıyoruz
Fırının her köşesinde aynı sıcaklığı tutmak, parti bazında tekrarlanabilir mekanik değerlerin ön koşuludur. Çözeltiye alma fırınını, quench ünitesini ve yaşlandırma fırınını aynı otomasyon altında kuruyor; devreye almada yüklü fırında sıcaklık dağılımını ölçerek doğruluyoruz.
- İşlem tipleri
- T5 / T6
- Çözeltiye alma
- 520 – 560 °C
- Yaşlandırma
- 160 – 200 °C
- Sıcaklık homojenliği
- ± 5 °C
Neden Gumen Makina Isıl İşlem Sistemleri?
T5 ve T6 tam proses
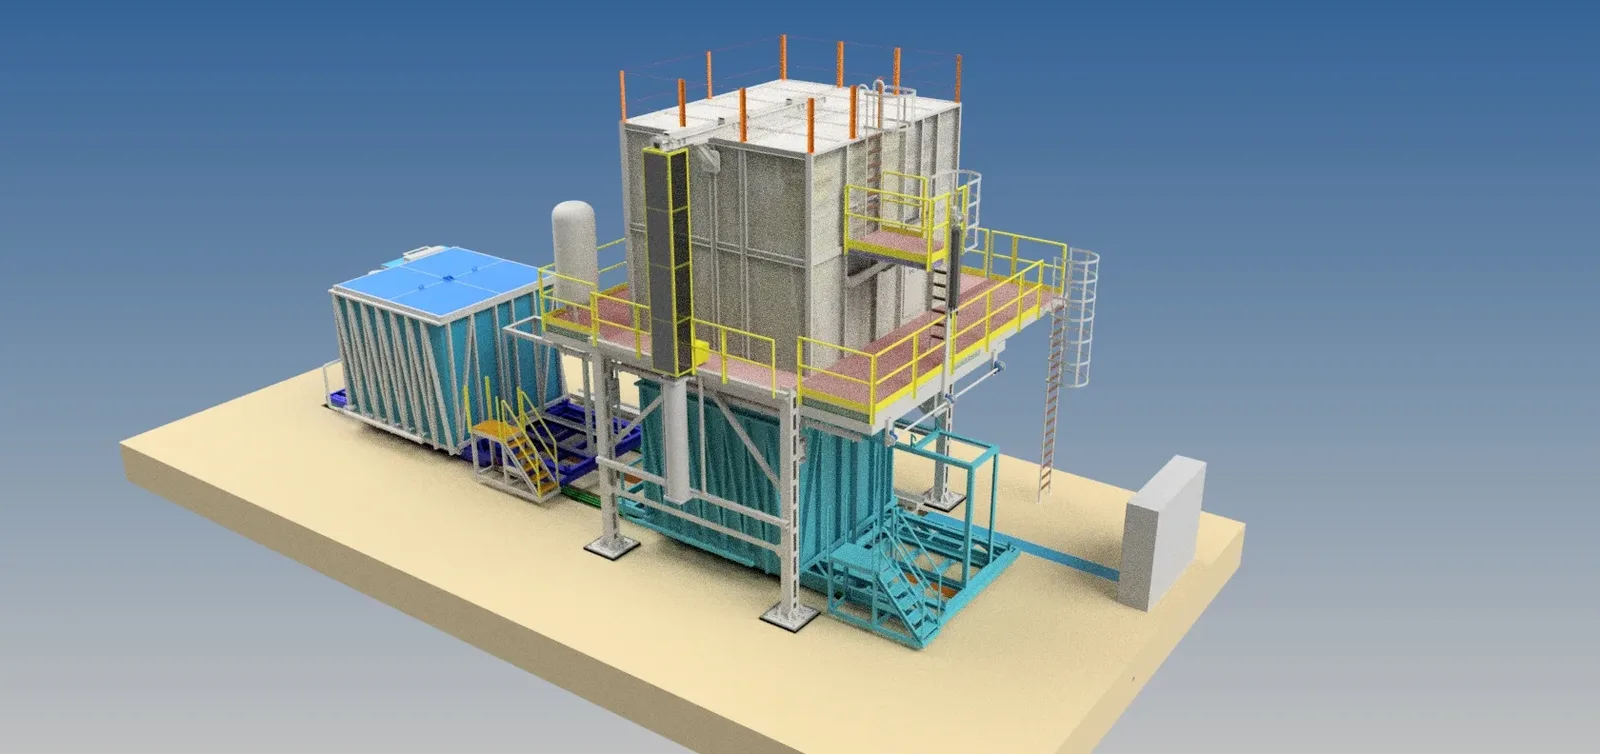
Çözeltiye alma fırını, quench ünitesi ve yaşlandırma fırını tek proje olarak teslim ediliyor. Üç adımın sıcaklık ve süre eşleşmesi baştan kurgulanıyor, sonradan uydurulmuyor.
Entegre quench ünitesi
Fırın çıkışına su, hava veya su-hava quench takılıyor. Kritik soğutma hızı yakalanırken profil ve parçadaki deformasyon kontrol altında tutuluyor.
±5 °C homojenlik
Sirkülasyonlu hava sistemi fırın hacminin tamamında aynı sıcaklığı tutuyor. Parti içindeki tutarlılık buradan geliyor.
Kayıtlı ve tekrarlanabilir proses
Her parti için ısıtma ve soğutma eğrisi PLC'de saklanıyor. Aynı ürünü altı ay sonra tekrar ürettiğinizde aynı reçete çalışıyor; kayıt kalite belgelendirmesinde de kullanılabiliyor.
Çözeltiye alma, quench, yaşlandırma
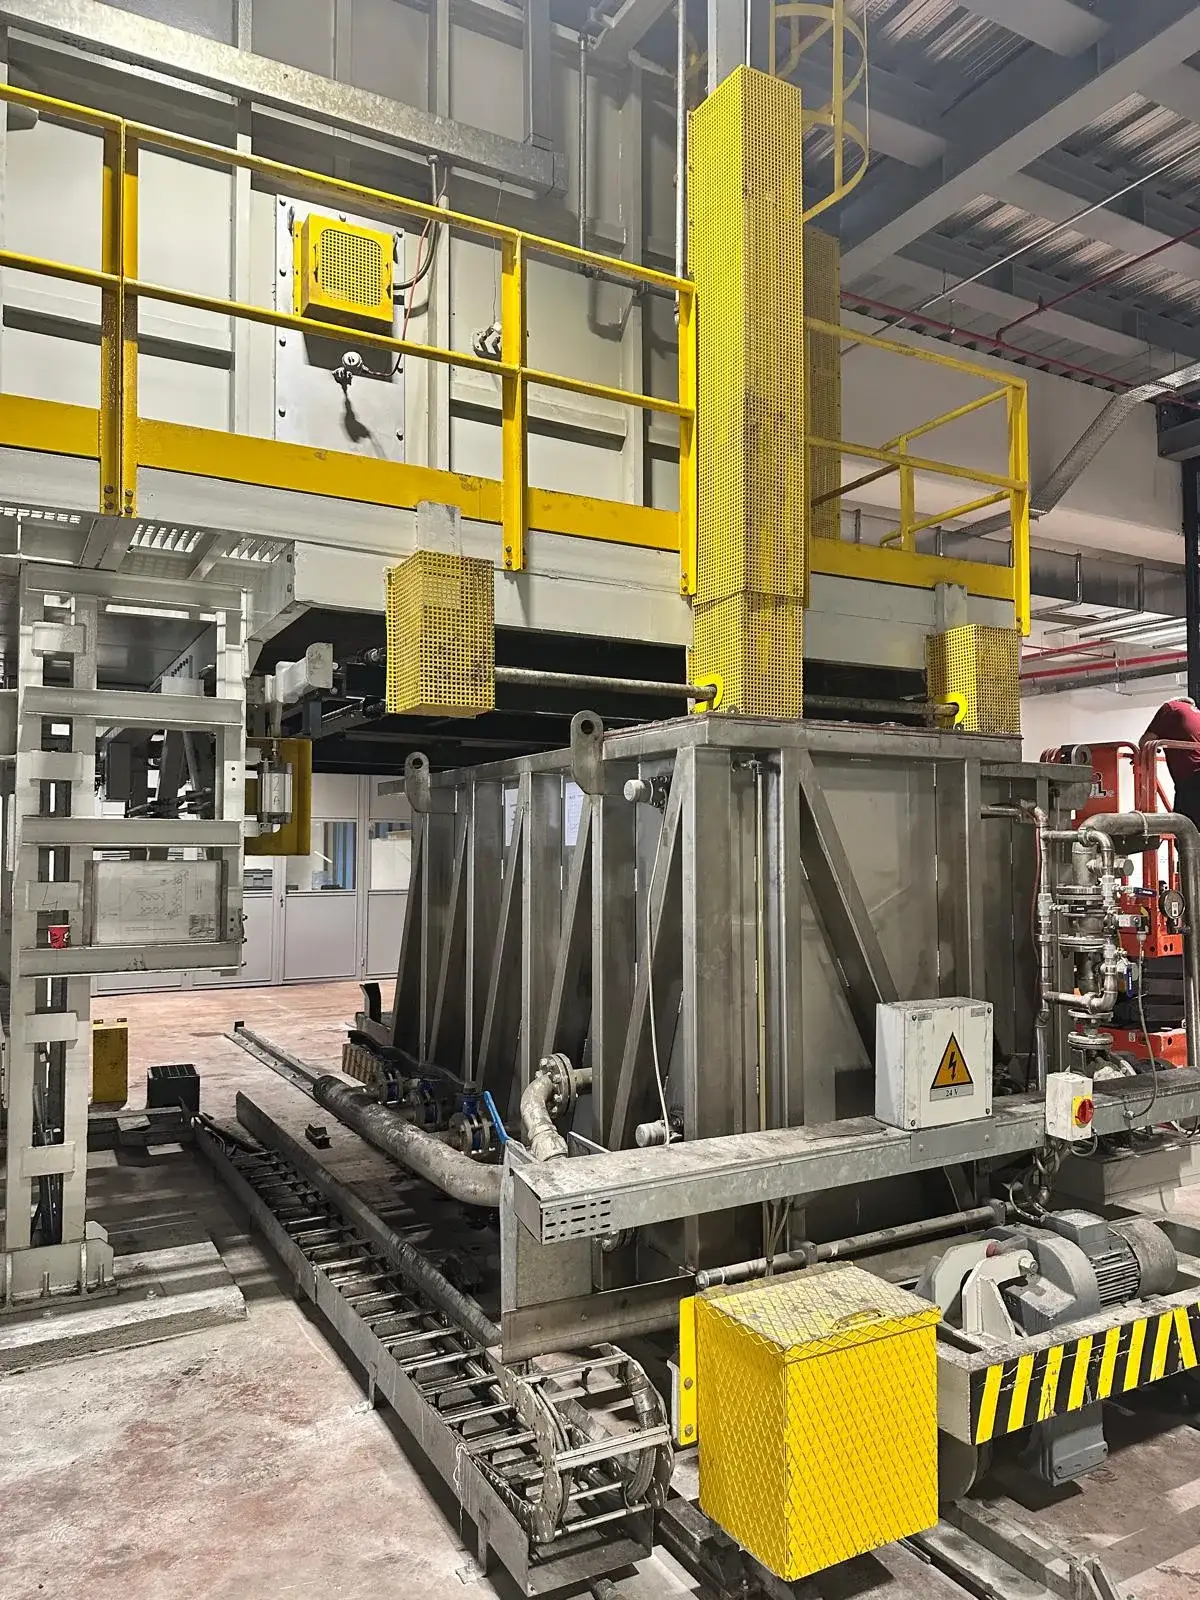
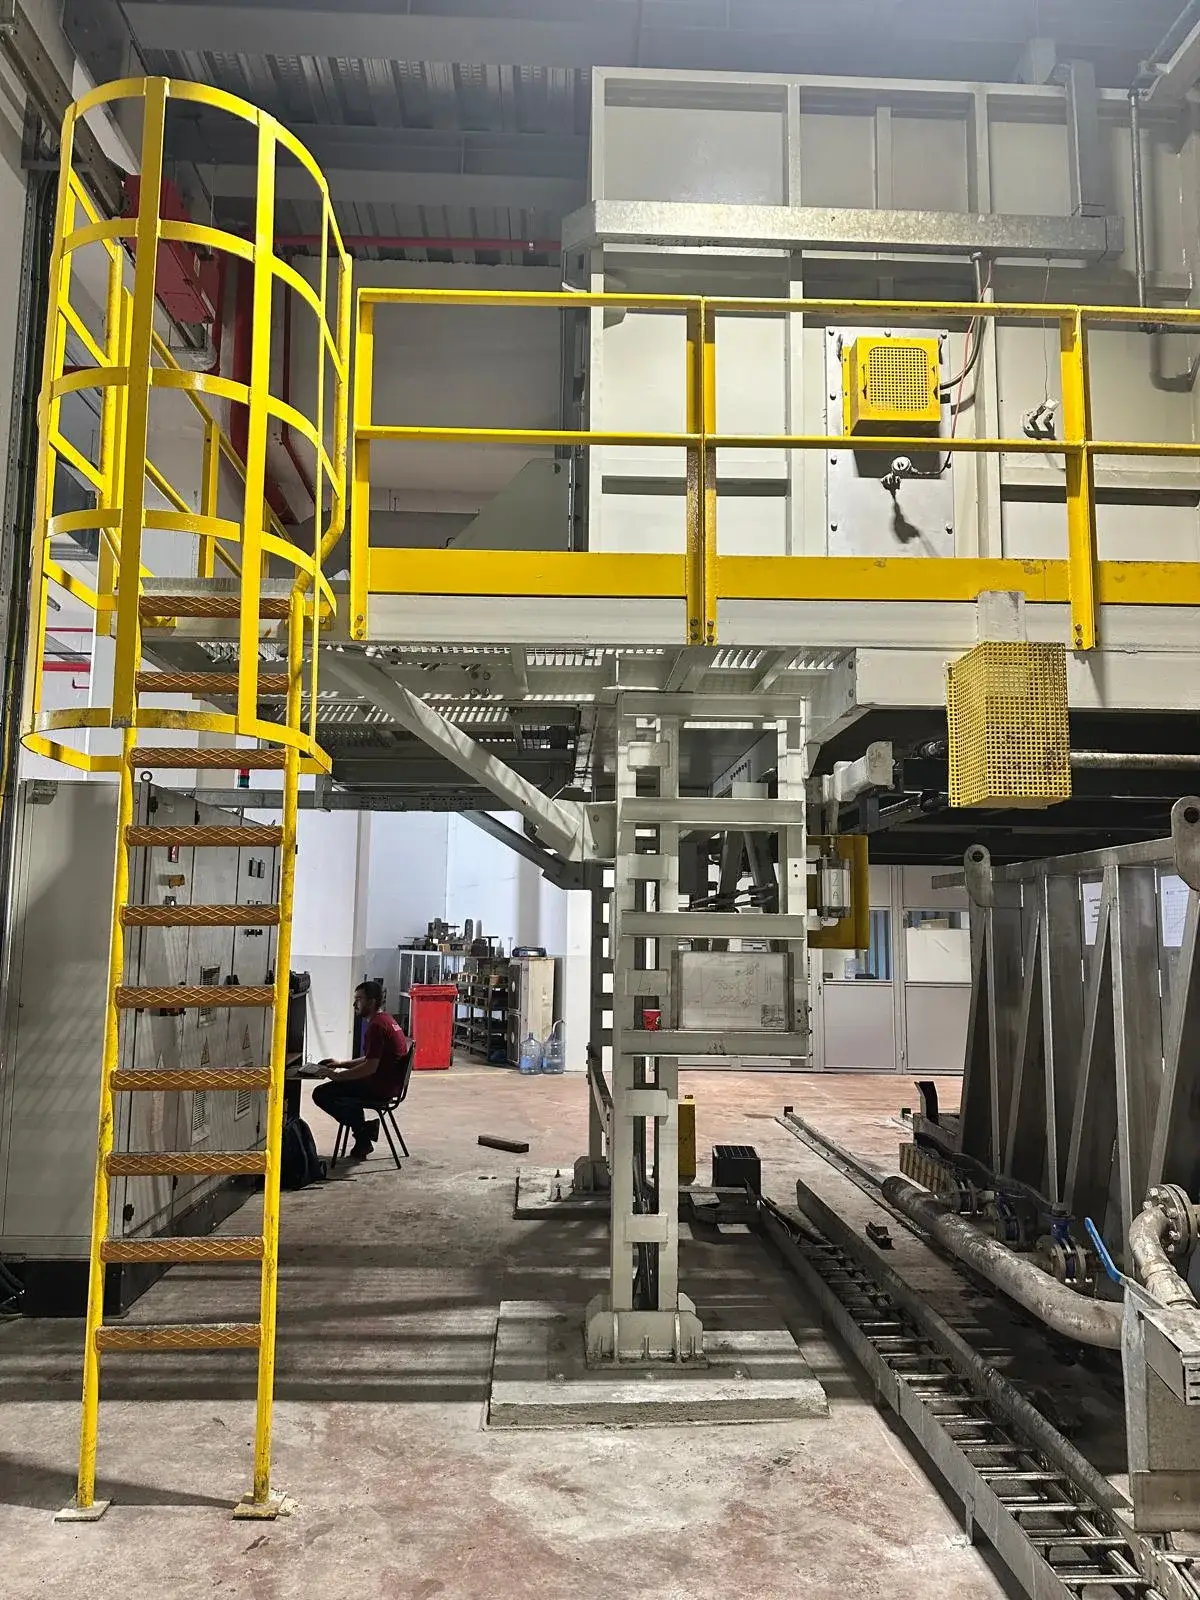
Çözeltiye Alma Fırını
Sistem yapısı: fırın gövdesi ve izolasyonu, sirkülasyon fanları, ısıtma grubu, şarj arabası ve çok noktalı sıcaklık ölçümü. Alaşımdaki elementlerin katı çözeltiye geçtiği adım; sıcaklık kadar sürenin de tutturulması gerekiyor.
- 520 – 560 °C çalışma aralığı
- Alaşıma göre sıcaklık ve süre reçetesi
- Sirkülasyonlu hava ile ±5 °C homojenlik
- Çok bölgeli sıcaklık ölçümü
- Şarj arabası veya sepetli yükleme
- Gaz veya elektrikli ısıtma seçeneği
Quench Ünitesi
Sistem yapısı: quench havuzu veya hava perdesi, transfer mekanizması, sıcaklık ve debi kontrolü. Fırın çıkışı ile soğutmanın arasındaki saniyeler burada kritik — transfer süresi tasarımın bir parçası.
- Su, hava veya su-hava seçeneği
- Fırın çıkışına entegre transfer
- Kritik soğutma hızının yakalanması
- Deformasyon riskinin sınırlanması
- Su sıcaklığı ve debisinin kontrolü
- Parça geometrisine göre boyutlandırma
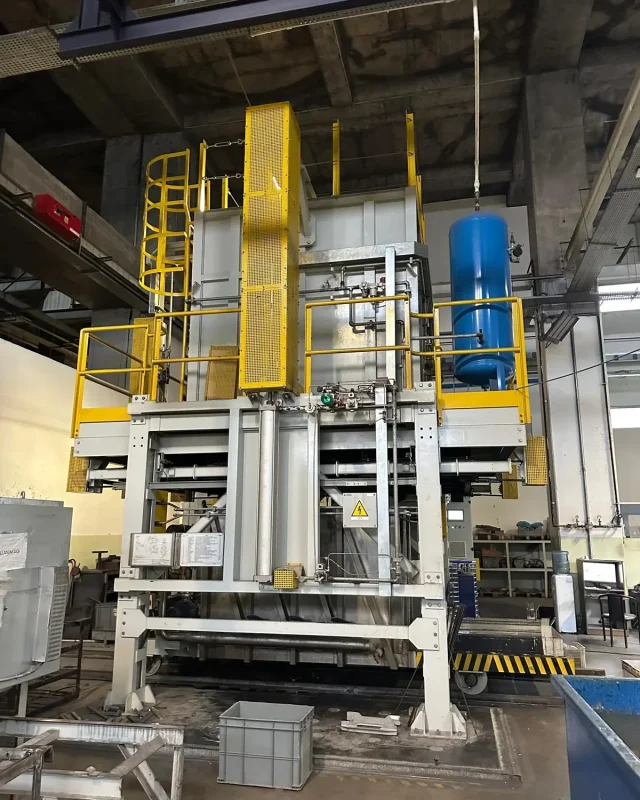
Yaşlandırma Fırını
Sistem yapısı: fırın gövdesi, sirkülasyon sistemi, ısıtma grubu ve PLC kontrol panosu. Sertliğin son değerine ulaştığı adım: T5'te doğrudan buraya giriliyor, T6'da çözeltiye alma ve quench'ten sonra geliniyor.
- 160 – 200 °C çalışma aralığı
- T5 ve T6 için ayrı reçeteler
- Parti bazında süre ve sıcaklık kaydı
- Sirkülasyonlu hava ile eşit dağılım
- Tesis alanına göre tek veya çoklu hücre
- Alarm ve raporlama entegrasyonu
Teknik doküman ve kataloglar

Isıl işlem hattı hakkında
sık sorulan soruları yanıtlıyoruz
Alaşımınız ve hedeflediğiniz mekanik değer belirler. T5'te ekstrüzyon sonrası doğrudan yapay yaşlandırma yapılır: proses kısa ve ekonomiktir, 6xxx serisi profillerde yaygındır. T6'da çözeltiye alma, hızlı quench ve yaşlandırma vardır; mekanik değerler daha yüksektir, 2xxx ve 7xxx tarafında tercih edilir. İki süreç için de fırın ve quench çözümü veriyoruz.
Fan yerleşimi, hava kanalı kesiti ve şarj yerleşimi birlikte hesaplanır; sıcaklık fırın hacminde birden çok noktadan ölçülür. Devreye alma sırasında yüklü fırında ölçüm alınıp dağılım doğrulanır.
Evet. Sistem tek fırınla başlayıp çözeltiye almadan yaşlandırmaya tam hatta genişleyebilir; yerleşimi baştan buna göre çiziyoruz. Hangi kurulumun doğru olduğunu tesis alanınız, kapasiteniz ve mevcut ekipmanınız belirler.
Alaşımın kritik soğutma hızına ve parça geometrisine bağlı. Su hızlı soğutur ama ince, uzun parçalarda deformasyon riskini artırır; hava kontrollüdür ama her alaşımda yetmez. Su-hava kombinasyonu ikisinin arasında ayar imkânı verir — kararı ürün ölçünüzle birlikte veriyoruz.
Önce yüklü fırında ölçüm alıp sorunun kaynağını ayırıyoruz: kontrol ve reçete tarafı gövdeye dokunmadan yenilenebilir; sirkülasyon veya izolasyon sorunluysa homojenlik yalnızca otomasyonla düzelmez. Kapsamı yerinde görmeden söylemiyoruz.
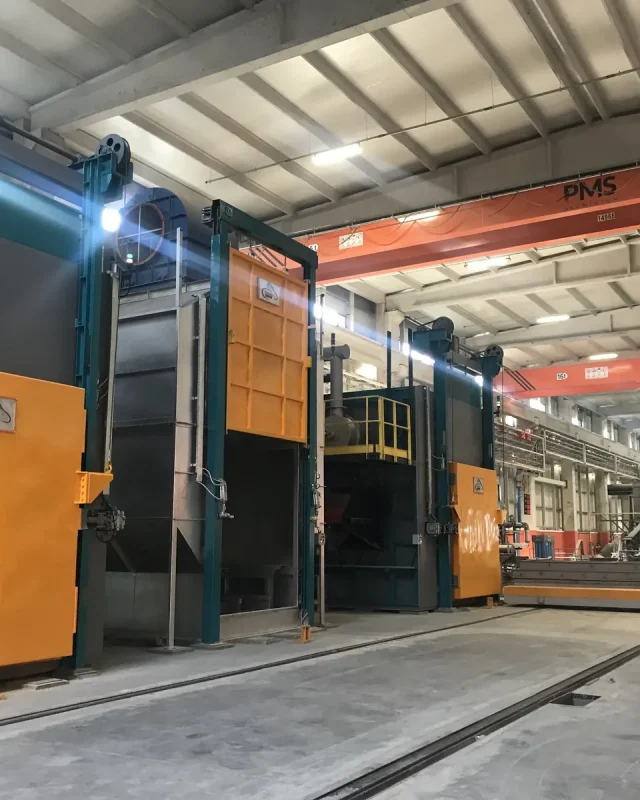
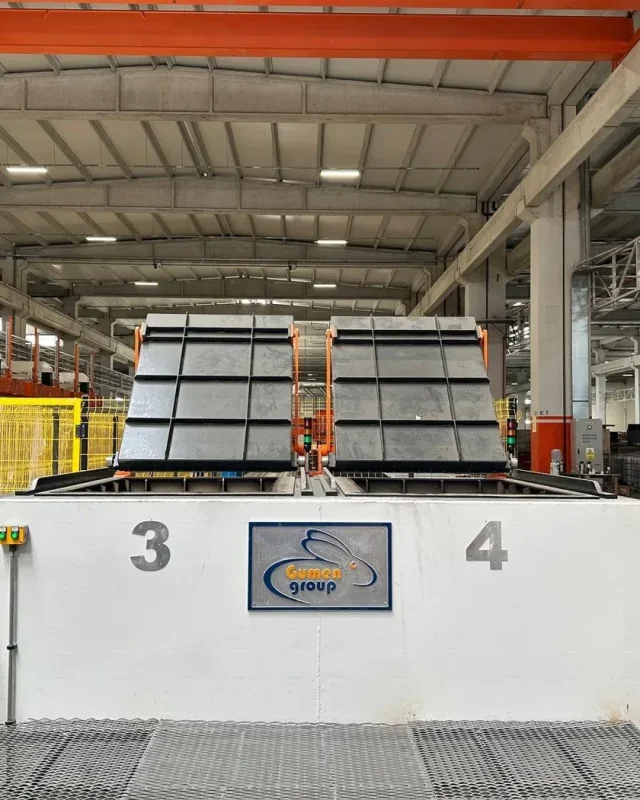
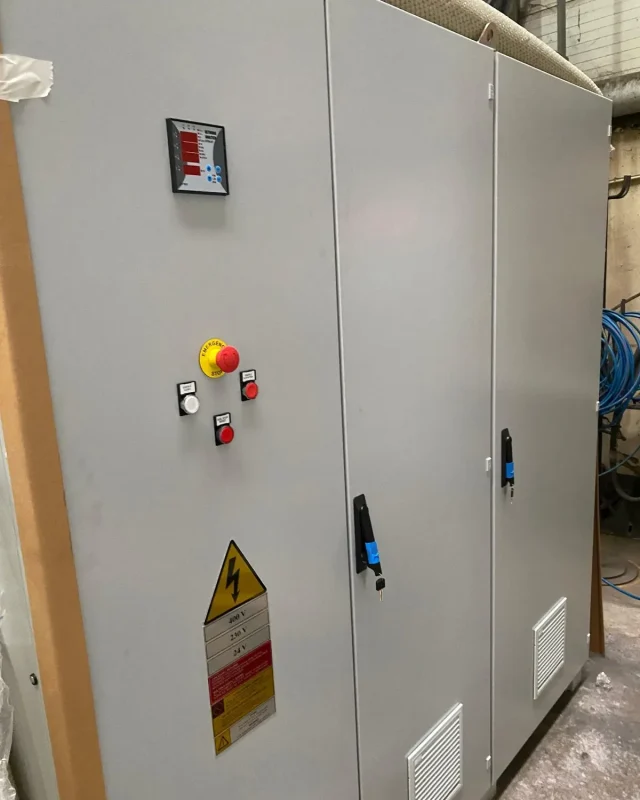
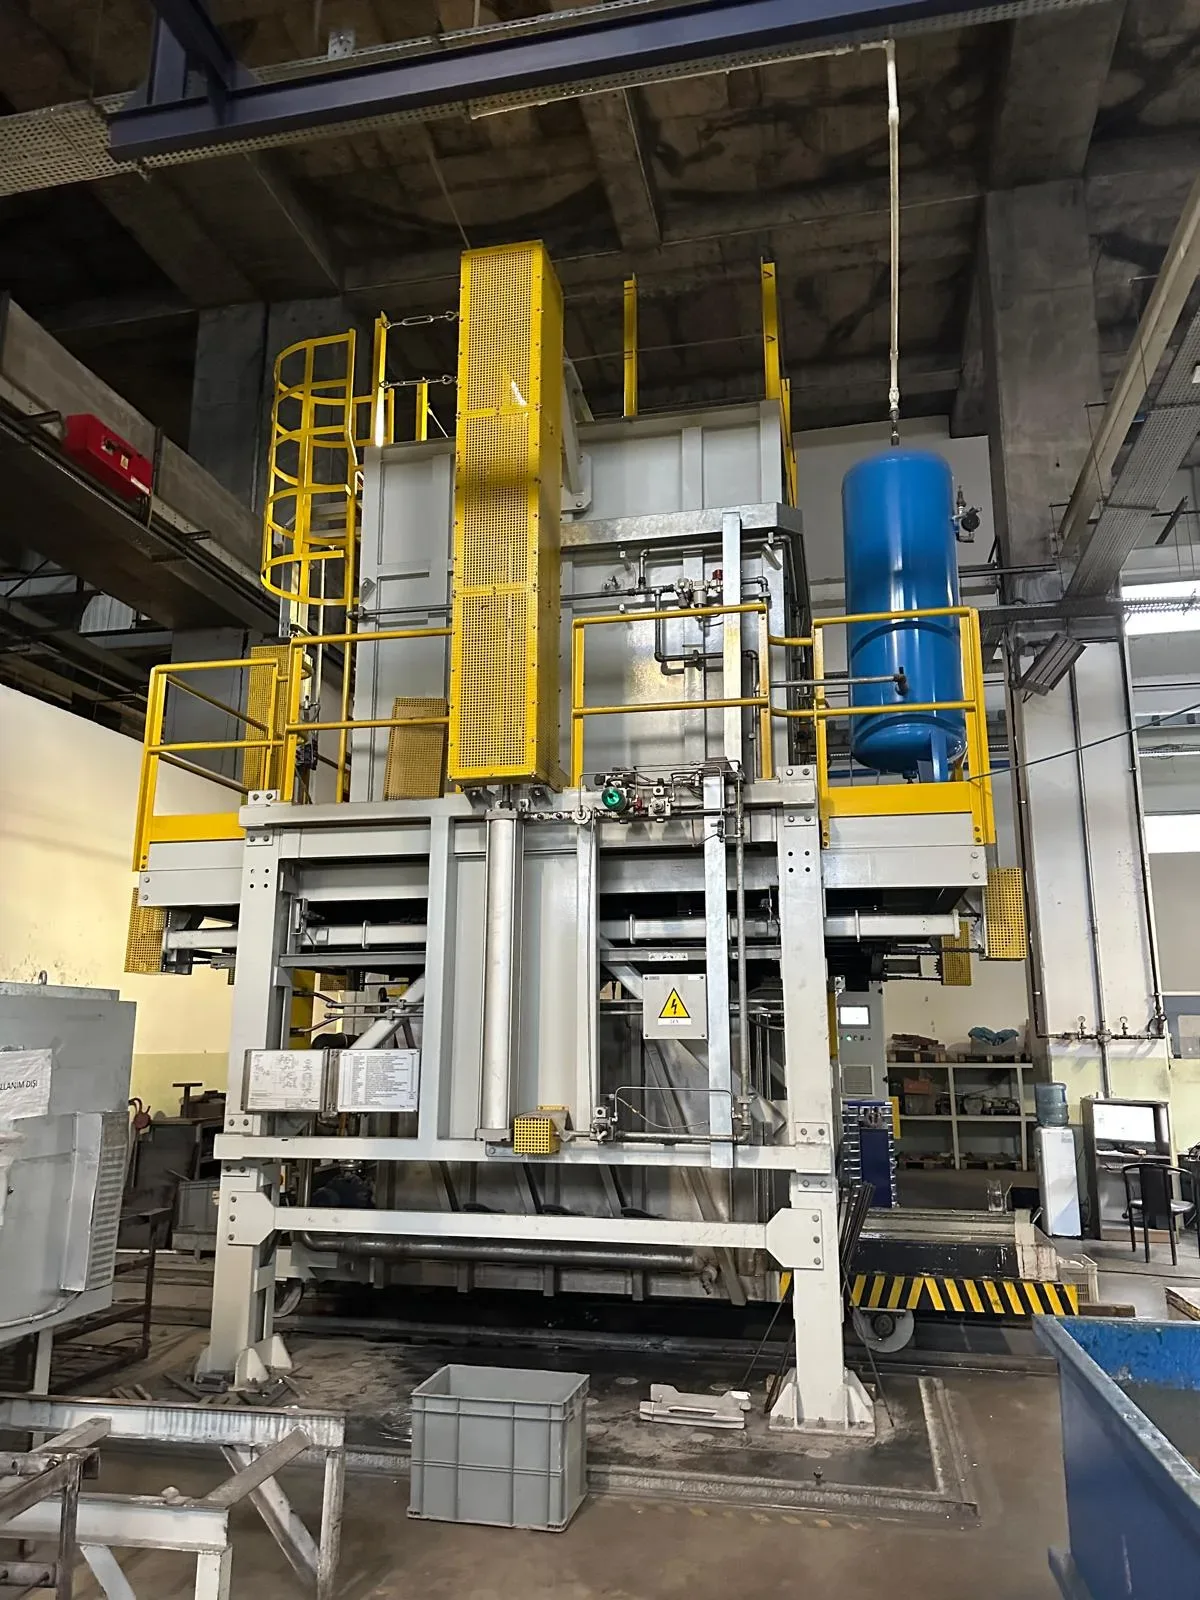
Bu çözümü oluşturan ekipmanları kendi tesisimizde üretiyoruz
Isıl işlem hattınızı birlikte kuralım
Hangi alaşımı, hangi kesitte ve vardiyada kaç ton işliyorsunuz? Fırın hacmi, quench tipi ve şarj yerleşimi bu üç bilgiden çıkar. Tek fırın da olur, çözeltiye almadan yaşlandırmaya tam hat da.
Teklif Al