






Metal kalitesini ocakla döküm kuyusu arasında güvence altına alıyoruz
Rotary degazeri, seramik köpük filtreyi ve ısıtmalı yolluğu ayrı ekipmanlar olarak değil tek hat olarak kuruyoruz. Sıvı alüminyumdaki hidrojen ve oksit, katılaştıktan sonra gözenek ve çatlak olarak ortaya çıkar; bu hataların önemli bölümünü metal daha döküme girmeden çözüyoruz.
- Degazing yöntemi
- Rotary inline
- Purge gazı
- N₂ veya Ar
- Filtre
- CFF 30 – 50 ppi
- Hidrojen hedefi
- < 0,10 ml/100 g
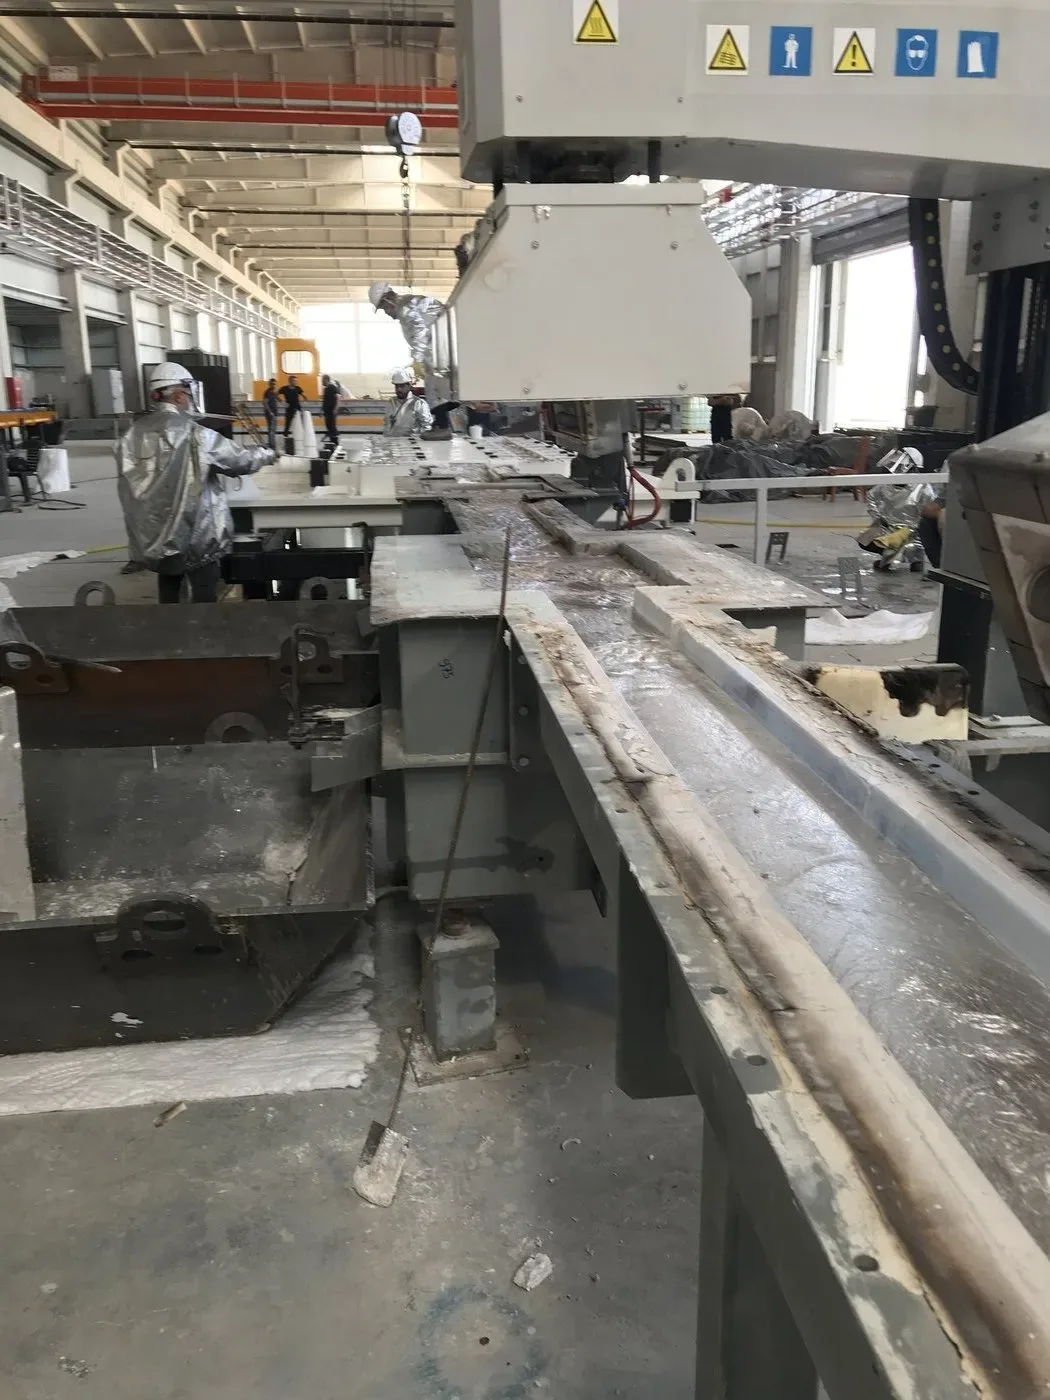
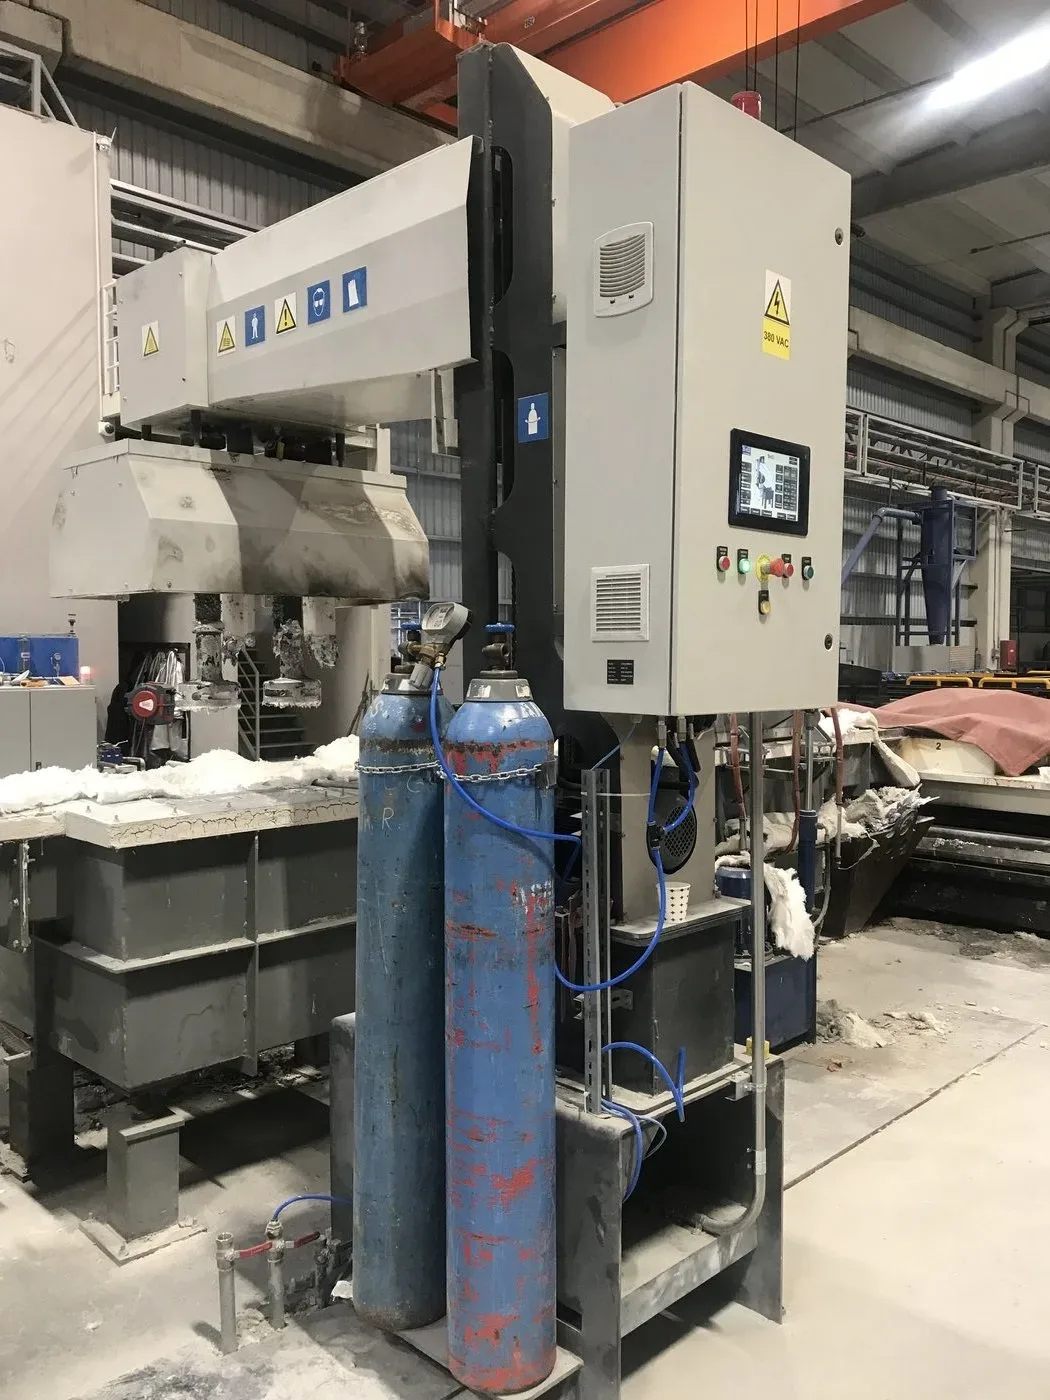
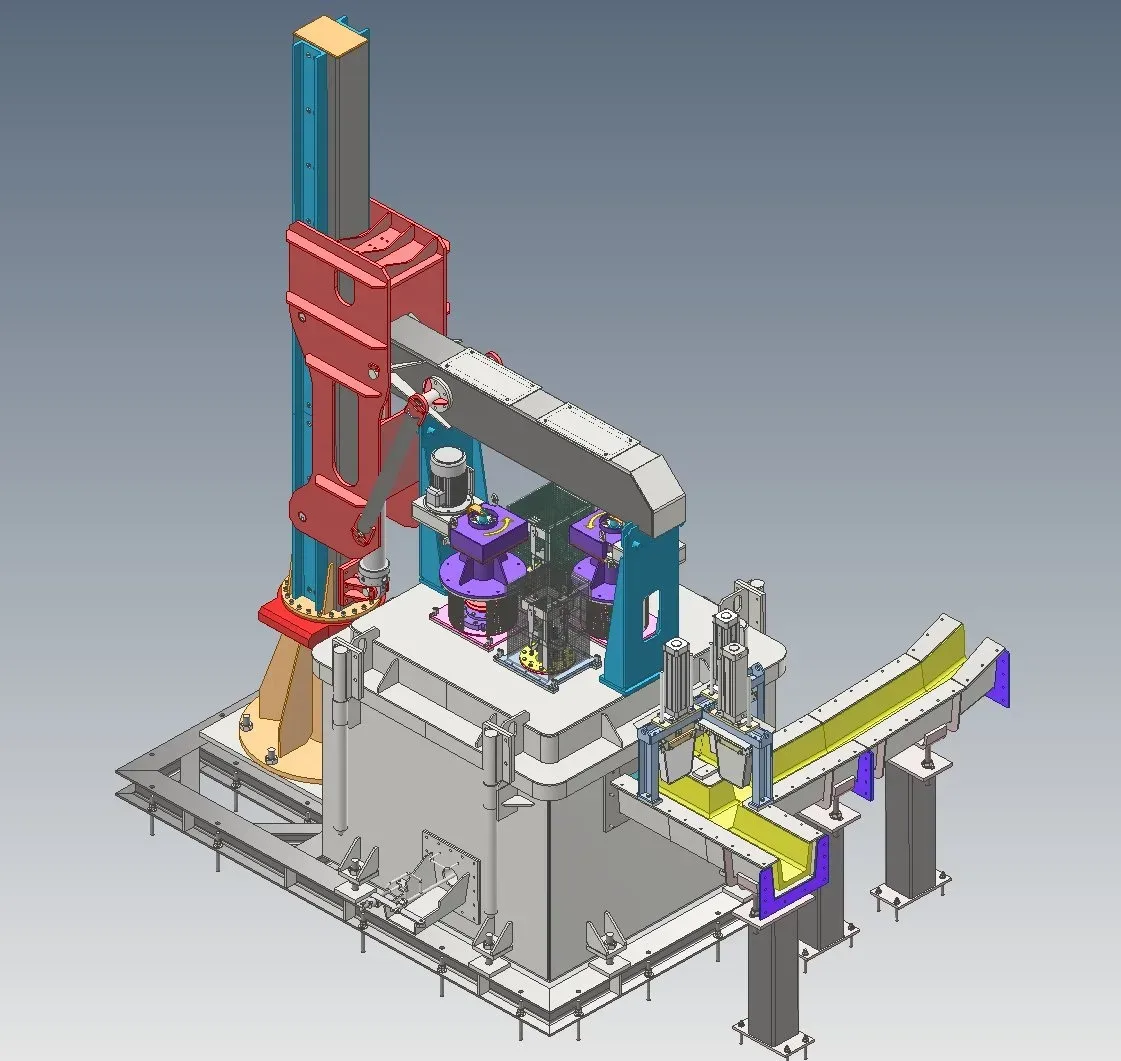
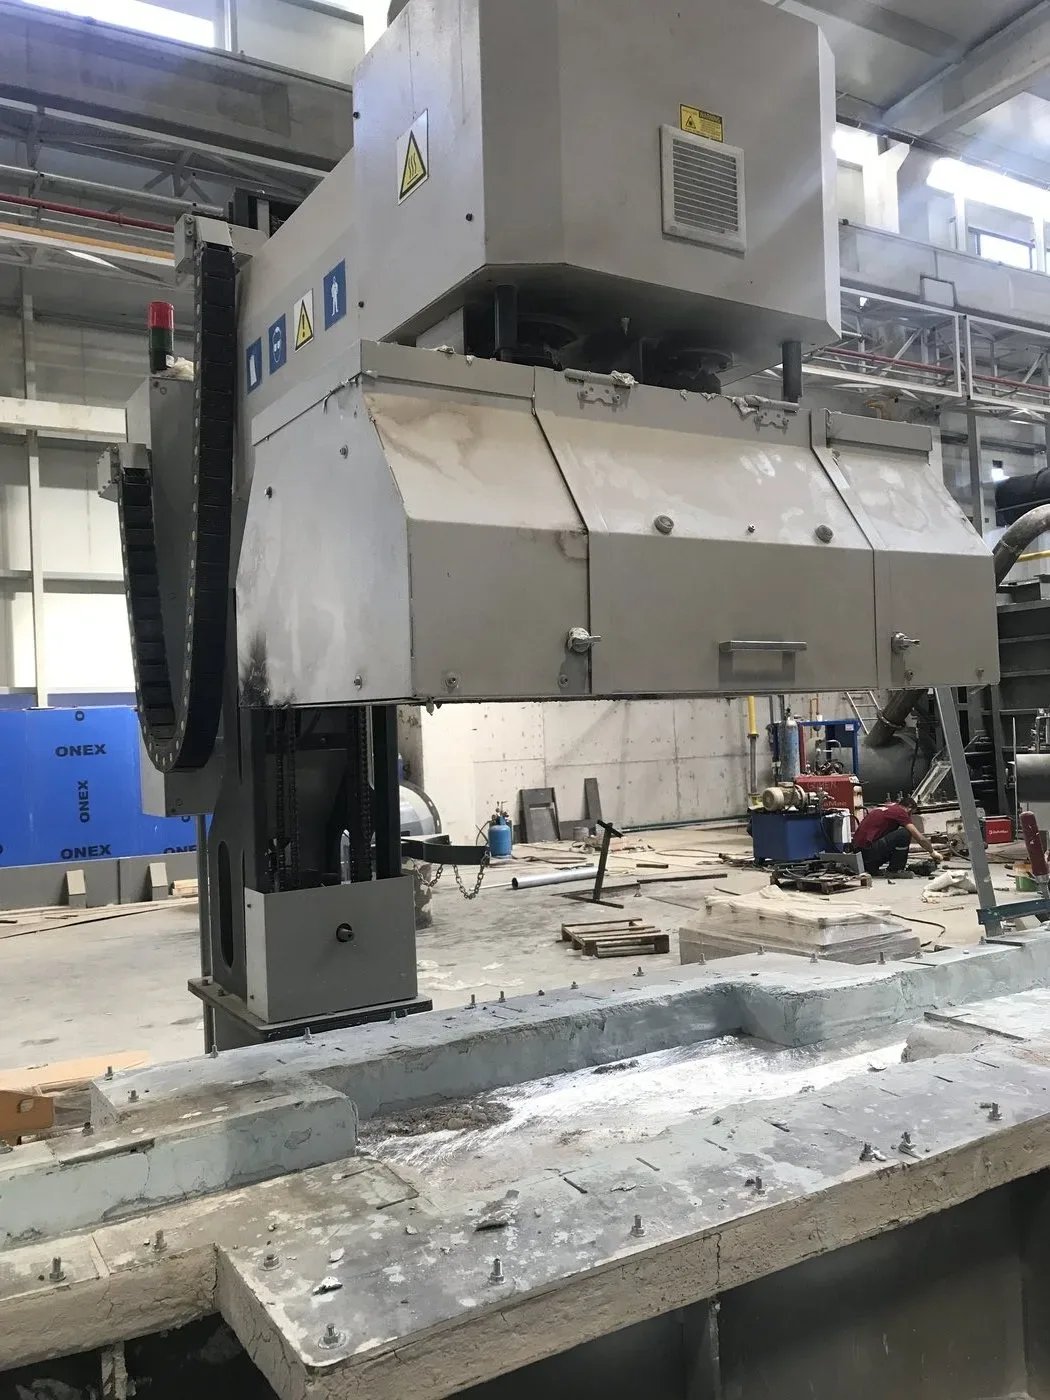
Neden Gumen Makina Degazing Sistemi?
Hidrojen giderme
Rotor, azot ya da argonu sıvı metalin içinde küçük kabarcıklara bölüyor; kabarcık yüzeye çıkarken çözünmüş hidrojeni de yanında taşıyor. Doğru rotor devri ve gaz debisiyle 0,10 ml/100 g'ın altına inilebiliyor.
Seramik köpük filtre
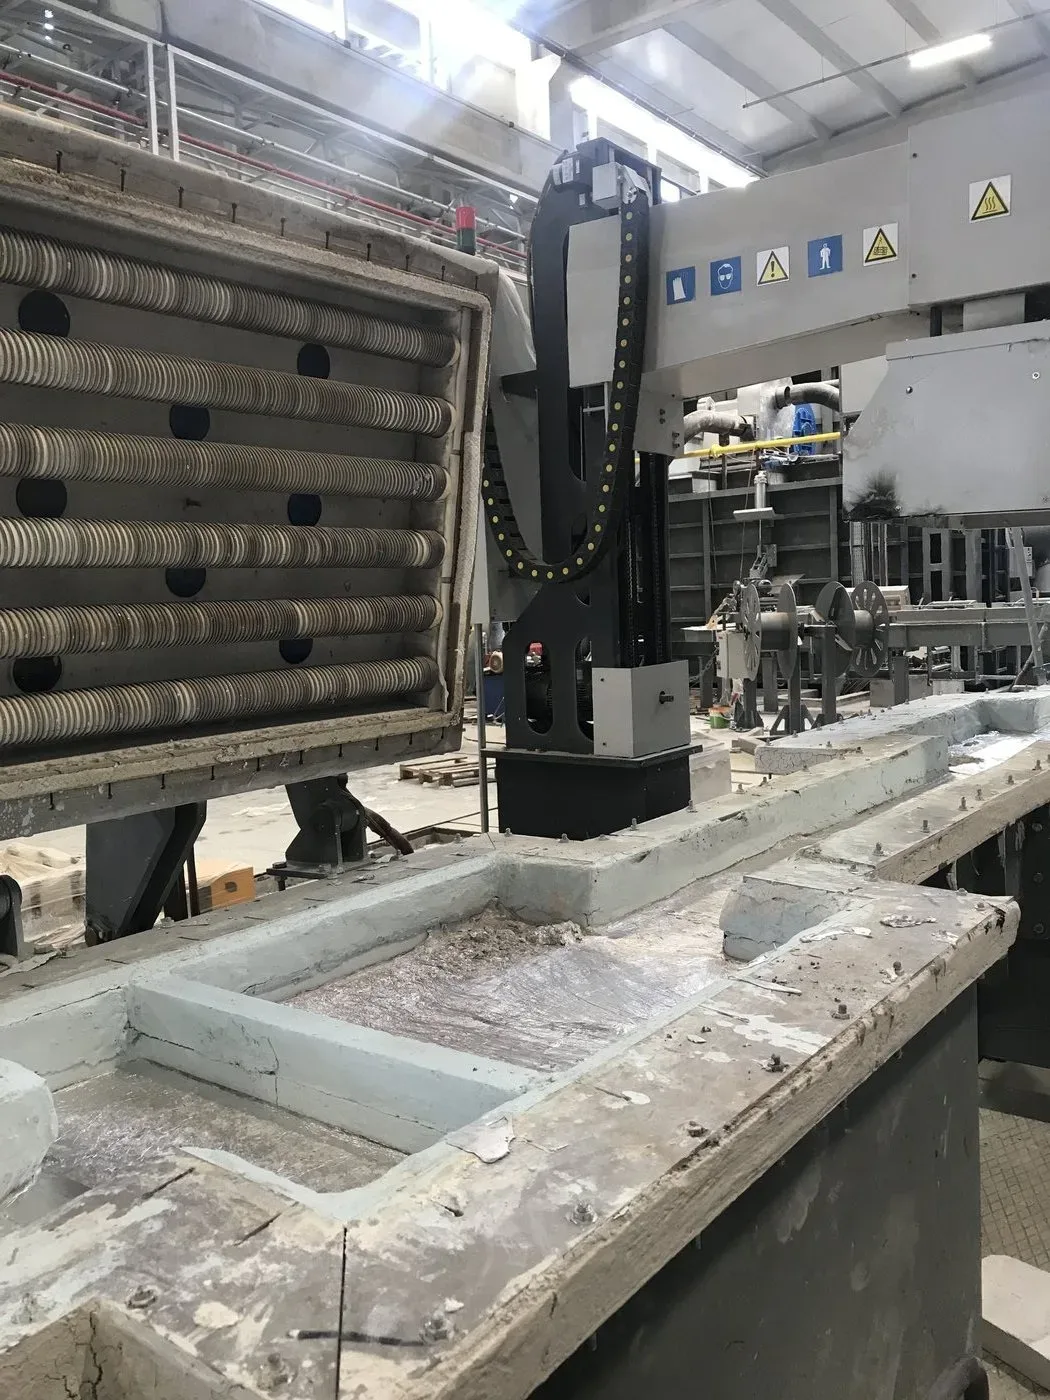
30–50 ppi gözenekli CFF plakası oksit filmini ve inklüzyonu metalden ayırıyor. Gözenek sıklığı alaşıma ve döküm debisine göre seçiliyor: sık filtre daha temiz metal, ama daha yüksek basınç kaybı demek.
Tam hat entegrasyonu
Degazer, filtre kutusu ve yolluk aynı PLC altyapısında çalışıyor. Ergitme fırınıyla döküm makinesi arasında ayrı bir kontrol adası kalmıyor.
Kolay bakım
Filtre plakası ve rotor vardiya arasında değişebilecek şekilde konumlandırılıyor. Yolluk kapakları da refrakter bakımı için sökülebilir tasarlanıyor.
Ocak ile kuyu arasındaki üç ünite
Inline Degazing Üniteleri
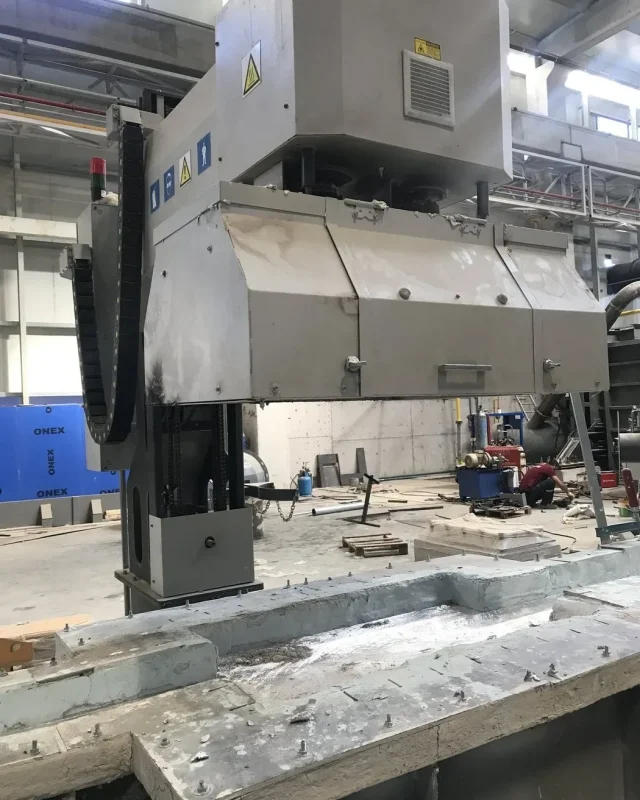
Sistem yapısı: grafit rotor ve mil, gaz dağıtım hattı, ısıtmalı hazne, kapak grubu ve otomasyon kontrolü. Metal hat üzerinde akarken işleniyor — ocak tarafında ayrı bir pota operasyonu gerekmiyor.
- Grafit rotorla ince kabarcık dağılımı
- Azot veya argonla çalışma
- PLC kontrollü gaz debisi ve rotor devri
- Hedef hidrojen seviyesi < 0,10 ml/100 g
- Isıtmalı hazneyle sıcaklık kaybının önlenmesi
- 1xxx – 7xxx serisi alaşım uyumu
Seramik Köpük Filtre (CFF) Üniteleri
Sistem yapısı: filtre kutusu, ön ısıtma sistemi, CFF plakası ve conta yatağı. Degazerin hemen ardında duruyor: gazı alınmış metal filtreden geçmeden kuyuya gitmiyor.
- 30 – 50 ppi arası plaka seçenekleri
- Alaşım ve debiye göre gözenek seçimi
- Oksit filmi ve inklüzyon tutma
- Ön ısıtmalı filtre kutusu
- Vardiya arasında plaka değişimi
- Döküm debisine göre boyutlandırma
Yolluk (Launder) Hattı
Sistem yapısı: refrakter astarlı kanal, kapak ve ısıtma elemanları, seviye ölçüm noktaları ve taşıyıcı konstrüksiyon. Metalin ocaktan kuyuya kadar geçtiği yol; sıcaklığın düştüğü ve havayla temasın olduğu yer de burası.
- Isıtmalı veya ısıtmasız hat seçeneği
- Refrakter astarlı kanal yapısı
- Kapaklı yapıyla ısı ve oksit kontrolü
- Tesis yerleşimine göre güzergâh tasarımı
- Seviye ve sıcaklık ölçüm noktaları
- Degazer ve filtreyle tek gövde
Teknik doküman ve kataloglar

Metal kalitesi hakkında
sık sorulan soruları yanıtlıyoruz
Yapılıyor, ama hata sonraya kalıyor. Çözünmüş hidrojen katılaşma sırasında metalden çıkamaz ve mikro gözenek olarak kalır; bu gözenek ekstrüzyonda kabarcık, ısıl işlem sonrası çatlak olarak geri döner. Hurdaya ayrılan biyet oranınız yüksekse ölçmeye buradan başlamak gerekir.
Üç kaleme: gaz tipi ve debisi (azot argondan belirgin ucuzdur), filtre değişim sıklığı ve rotor sarf ömrü. Hattı gaz kararı sonradan değiştirilebilecek şekilde kuruyoruz; maliyet hesabını alaşım listeniz ve döküm debinizle birlikte çıkarıyoruz.
Ekstrüzyon biyetinde 30–40 ppi çoğu zaman yeter; ince levha ve folyoda 50 ppi'ye çıkılır. Gözenek sıklaştıkça temizlik artar ama basınç kaybı büyür ve plaka ömrü kısalır. Seçimi alaşımınız, döküm debiniz ve hurda oranınızla birlikte yapıyoruz.
Çoğu durumda evet. Belirleyici olan ocak çıkışı ile döküm kuyusu arasındaki kot farkı ve mesafedir: yolluğun kendi eğimiyle akması gerekir. Sahayı ölçtükten sonra degazerin ve filtre kutusunun yerini yerleşim planı üzerinde gösteriyoruz.
Devreye alma sırasında hat üzerinden numune alınıp ölçülür; rotor devri ve gaz debisi bu ölçüme göre ayarlanır. Ölçüm cihazı tesisinizde yoksa bu adımı devreye alma programında birlikte planlıyoruz.
Bu çözümü oluşturan ekipmanları kendi tesisimizde üretiyoruz
Degazing
Rotary inline degazer, seramik köpük filtre kutusu ve ısıtmalı yolluk hattı.
KEŞFEDİN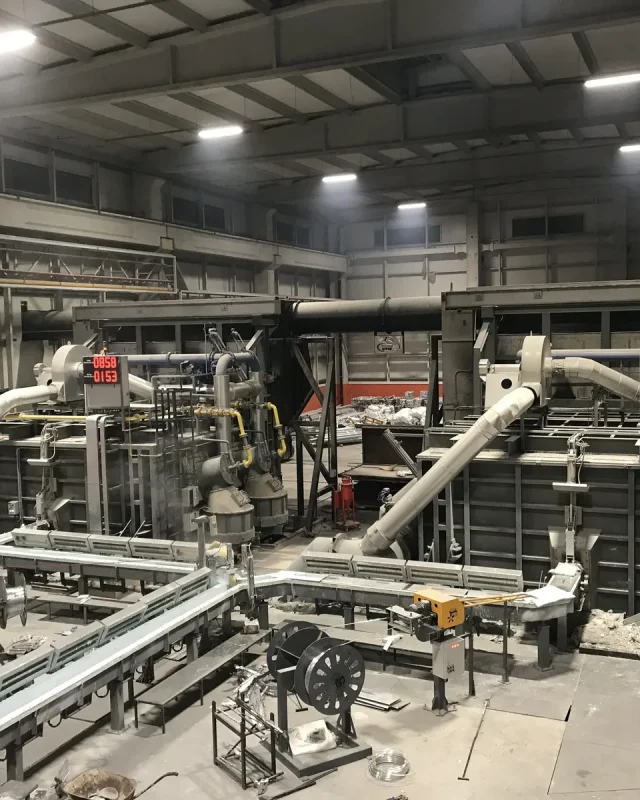
Ergitme ve Tutma Fırınları
Reverber tip gövde, tek veya çift odalı yapı, devirmeli metal transferi.
KEŞFEDİN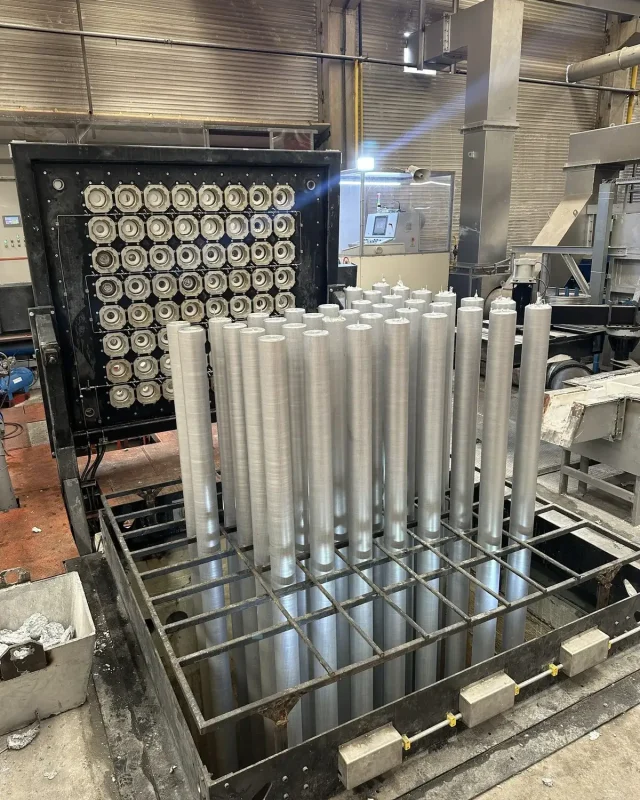
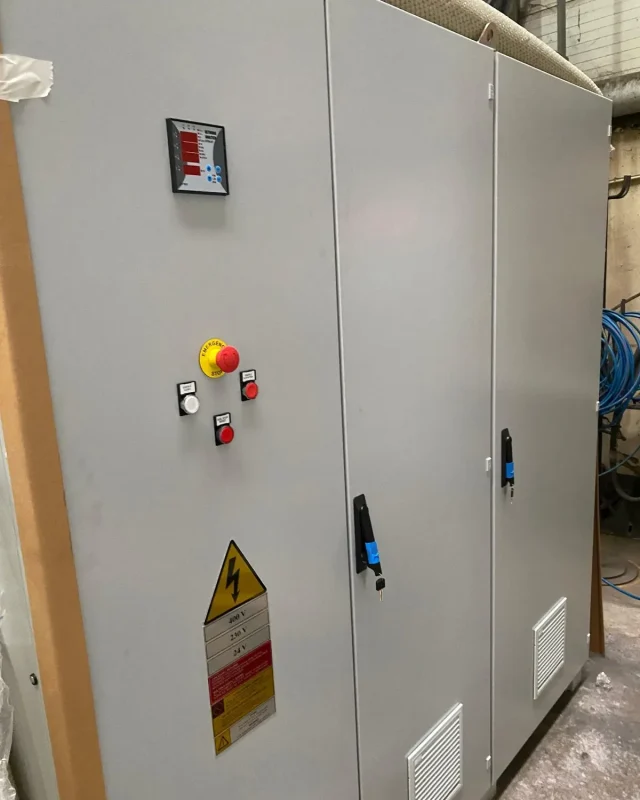
PLC & SCADA Sistemleri
Gaz debisi, rotor devri ve metal sıcaklığı tek ekranda izleniyor.
KEŞFEDİNRafinasyon hattınızı birlikte kuralım
Hangi alaşımları döküyorsunuz, şarjınızda hurda oranı ne, ocak çıkışı ile kuyu arasında ne kadar mesafe var? Degazer ve filtre seçimi büyük ölçüde bu üç cevaptan çıkar.
Teklif Al