






Мы обеспечиваем качество металла на участке между печью и литейной ямой
Роторный дегазатор, пенокерамический фильтр и обогреваемый желоб мы строим не как отдельное оборудование, а как единую линию. Водород и оксиды в жидком алюминии после затвердевания проявляются в виде пор и трещин; значительную часть этих дефектов мы устраняем еще до того, как металл попадает на литье.
- Метод дегазации
- Роторный, в потоке (inline)
- Продувочный газ
- N₂ или Ar
- Фильтр
- CFF 30 – 50 ppi
- Целевое содержание водорода
- < 0,10 мл/100 г
Почему система дегазации Gumen Makina?
Удаление водорода
Ротор разбивает азот или аргон в жидком металле на мелкие пузырьки; поднимаясь к поверхности, пузырек уносит с собой растворенный водород. При правильной частоте вращения ротора и расходе газа можно добиться значений ниже 0,10 мл/100 г.
Пенокерамический фильтр
Пластина CFF с пористостью 30 – 50 ppi отделяет от металла оксидную пленку и неметаллические включения. Плотность пор подбирается по сплаву и расходу металла при литье: более частый фильтр означает более чистый металл, но и более высокие потери давления.
Полная интеграция в линию
Дегазатор, фильтровальная коробка и желоб работают на единой инфраструктуре PLC. Между плавильной печью и литейной машиной не остается обособленного контура управления.
Удобное обслуживание
Пластина фильтра и ротор расположены так, что их можно заменить между сменами. Крышки желоба также выполняются съемными для обслуживания огнеупорной футеровки.
Три узла между печью и литейной ямой
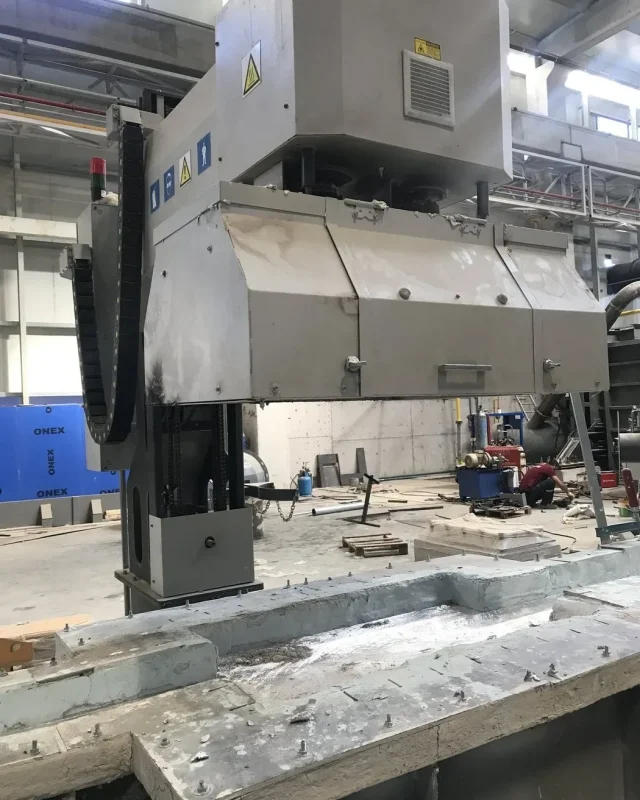
Установки дегазации в потоке
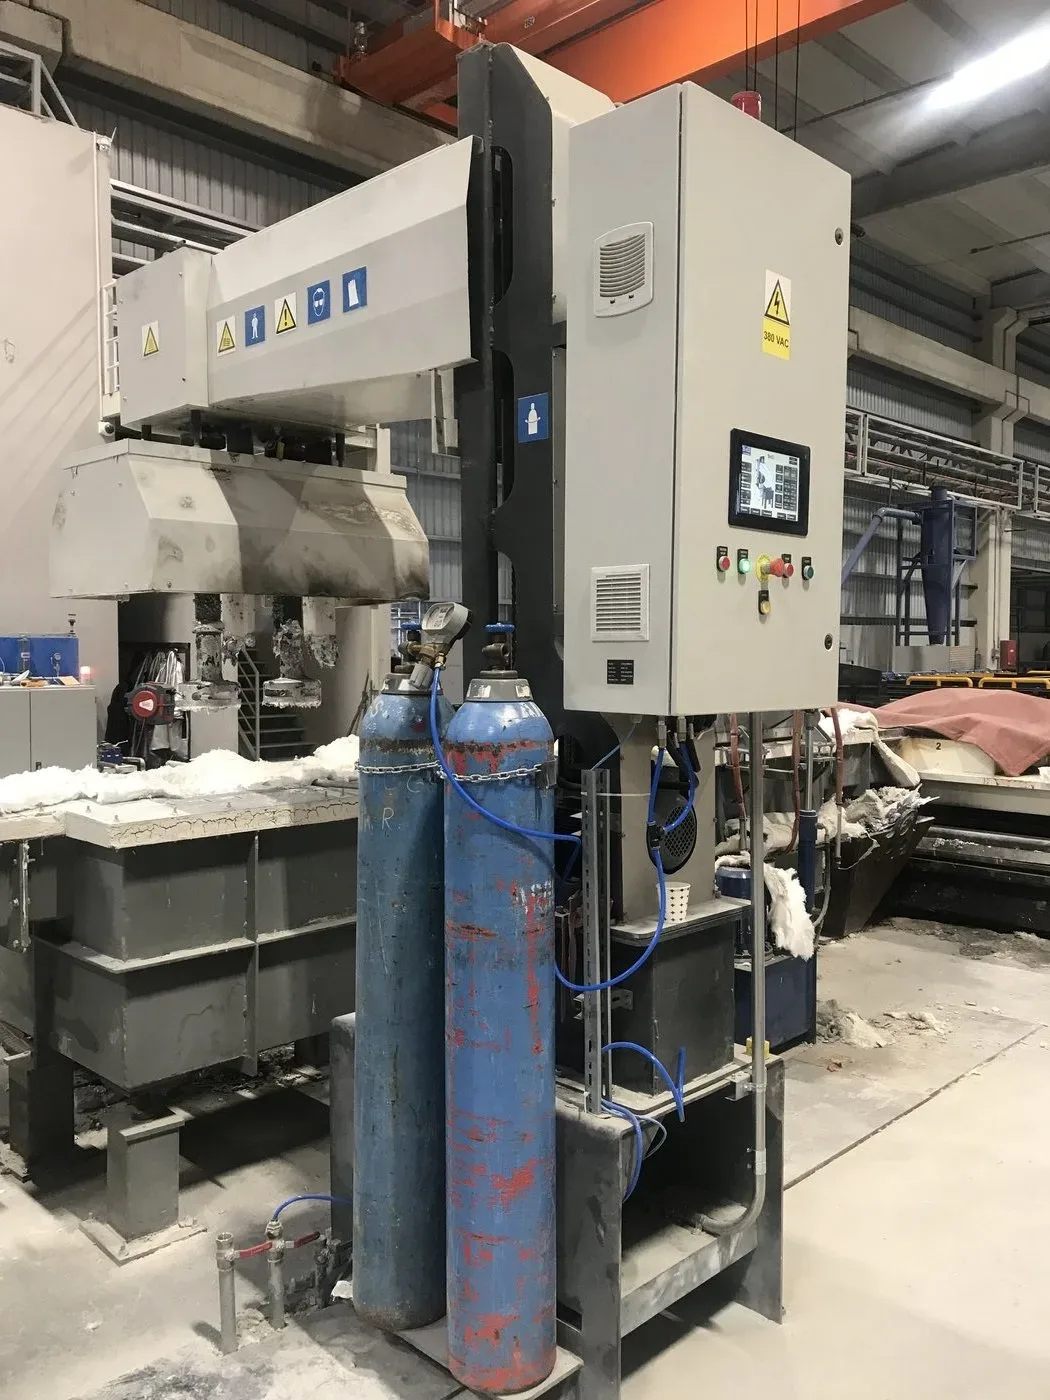
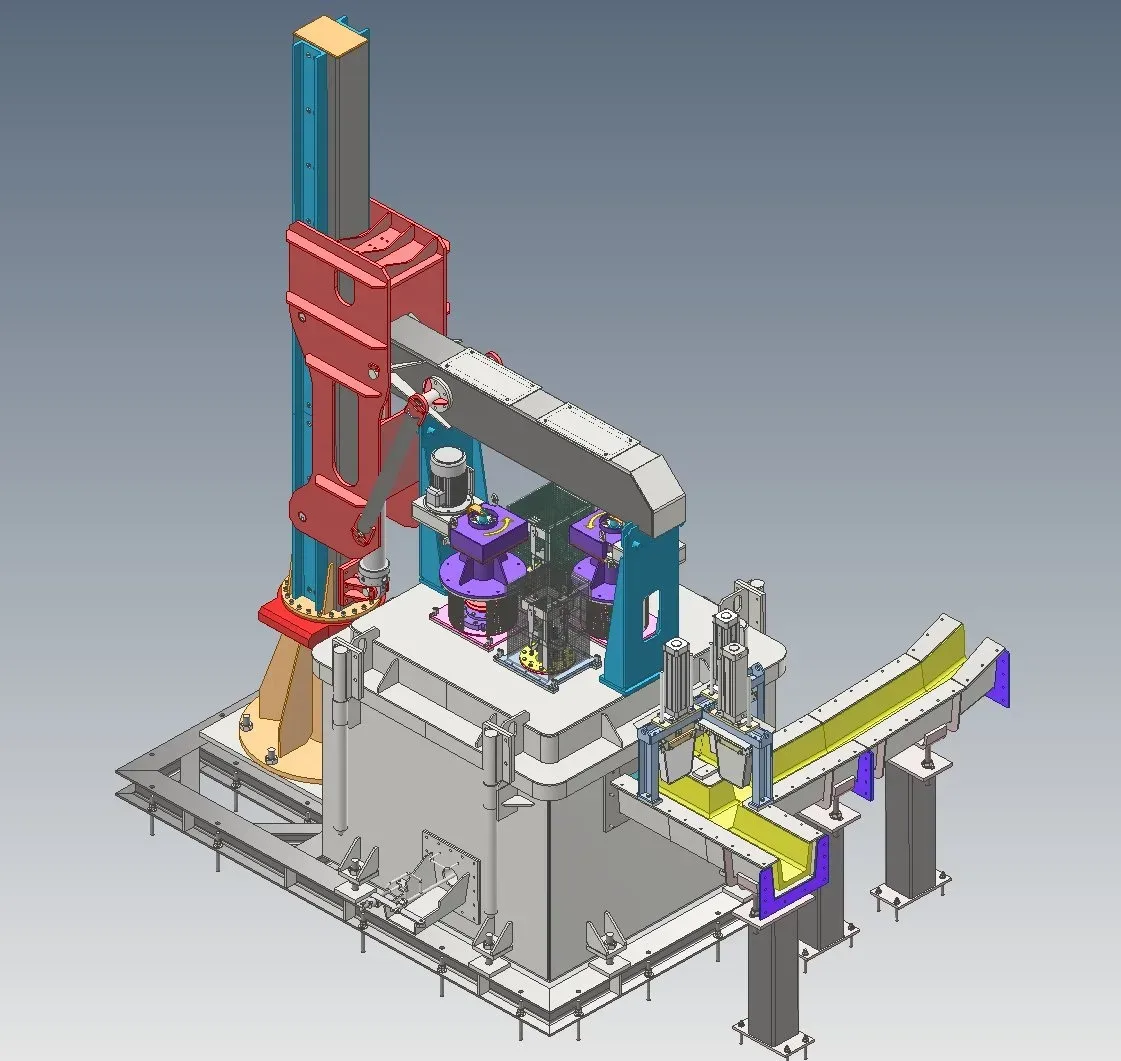
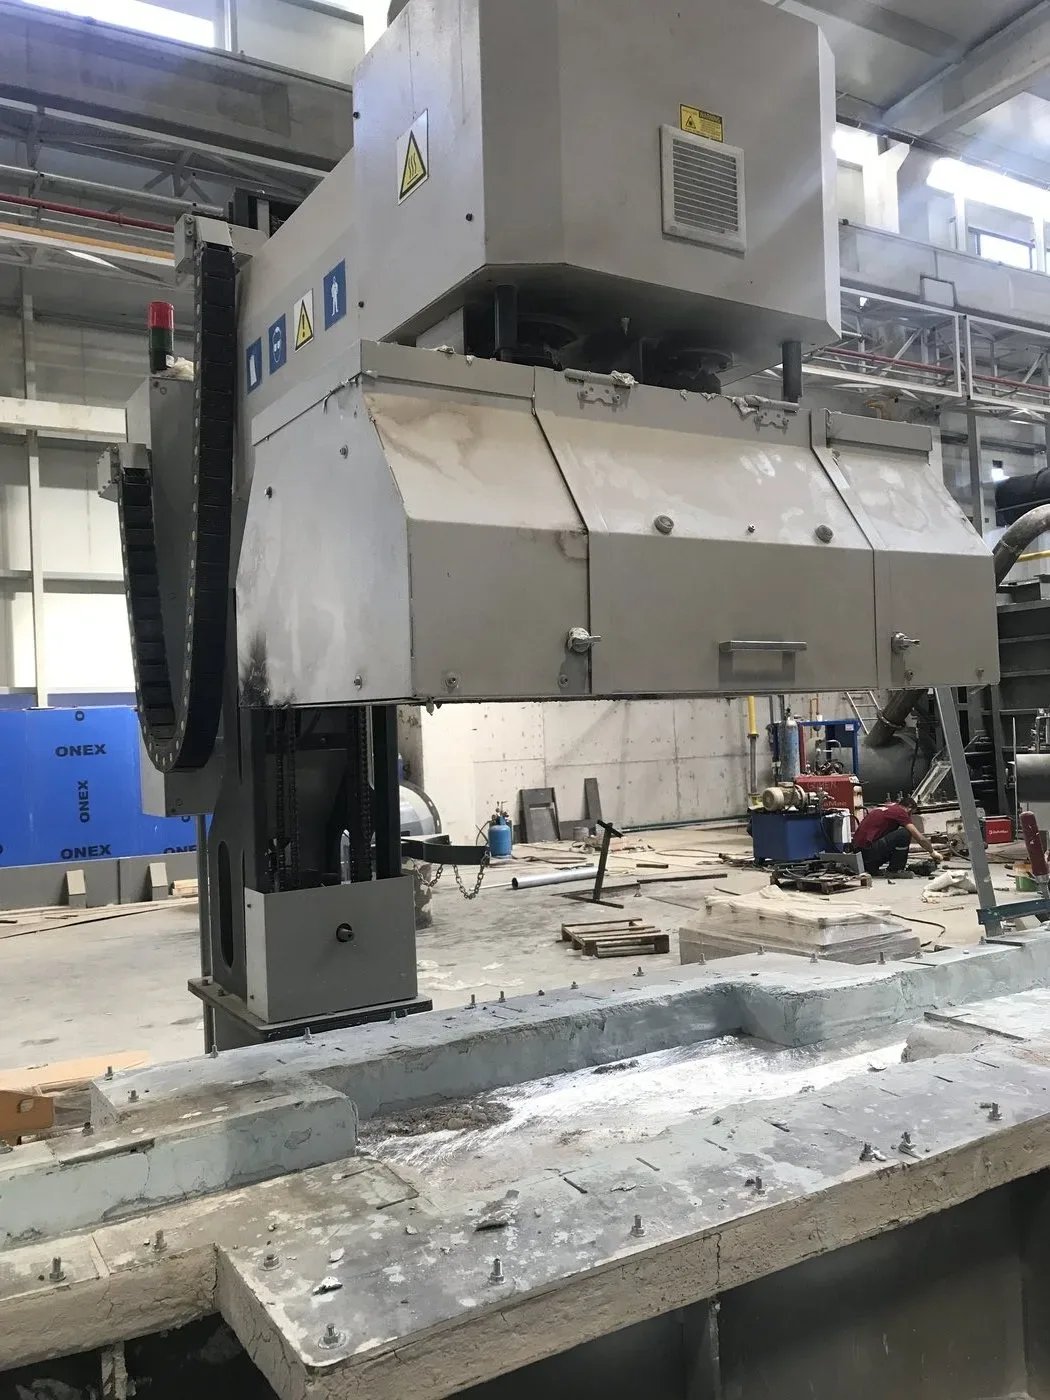
Состав системы: графитовый ротор и вал, линия подачи газа, обогреваемая камера, крышка в сборе и автоматическое управление. Металл обрабатывается по ходу движения по линии — на стороне печи отдельная операция с ковшом не требуется.
- Тонкое распределение пузырьков графитовым ротором
- Работа на азоте или аргоне
- Расход газа и частота вращения ротора под управлением PLC
- Целевое содержание водорода < 0,10 мл/100 г
- Предотвращение потерь температуры за счет обогреваемой камеры
- Совместимость со сплавами серий 1xxx – 7xxx
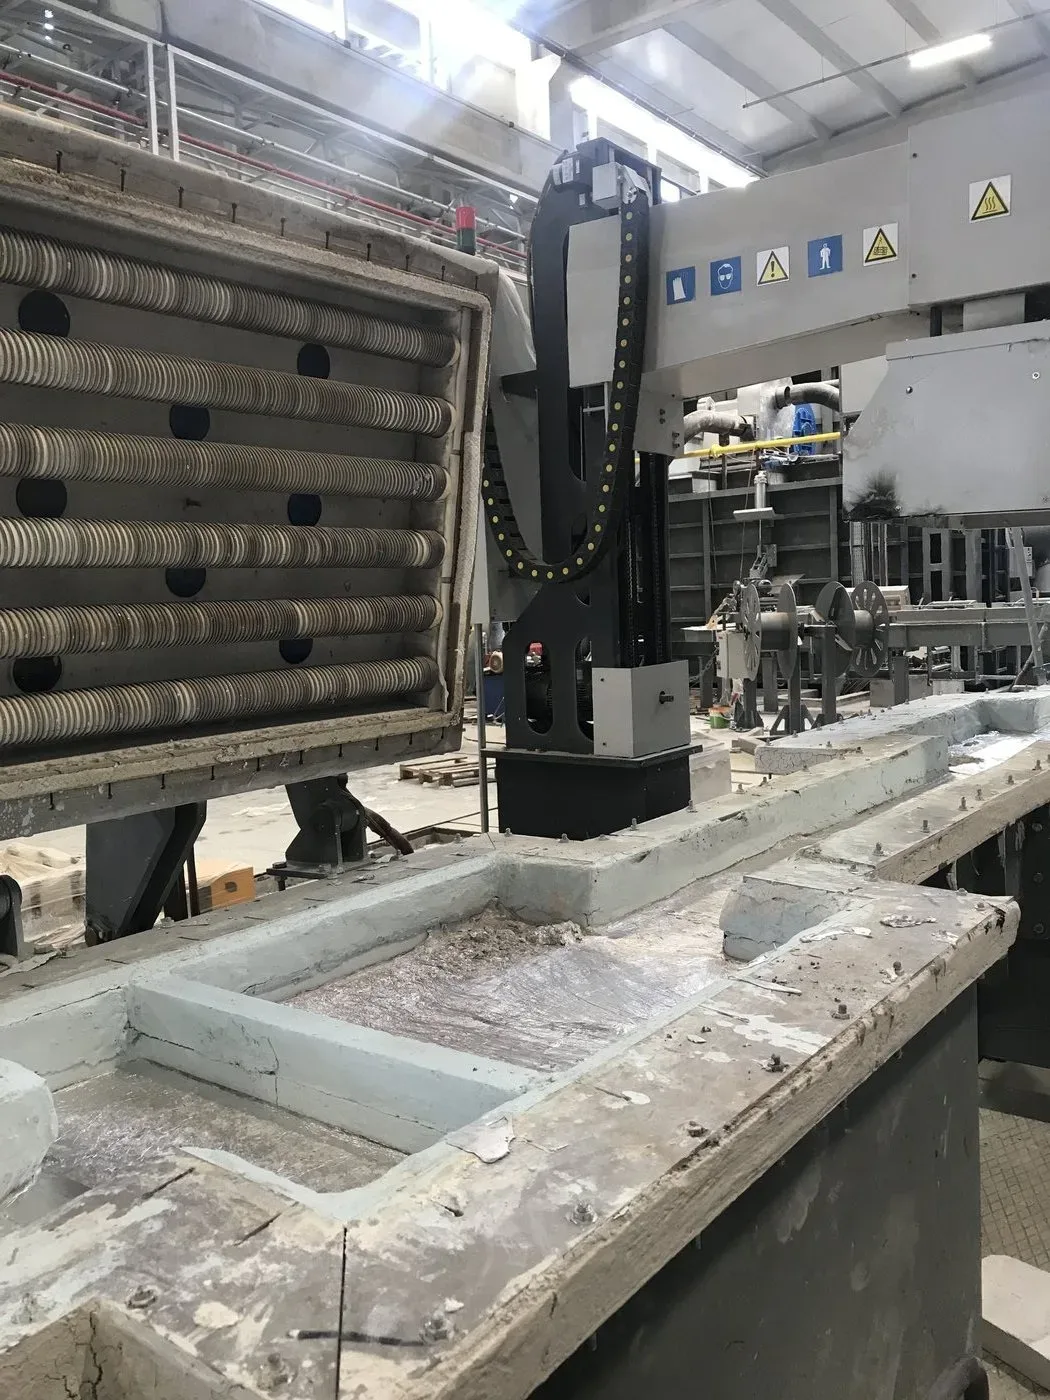
Блоки пенокерамических фильтров (CFF)
Состав системы: фильтровальная коробка, система предварительного нагрева, пластина CFF и гнездо под уплотнение. Блок располагается сразу за дегазатором: дегазированный металл не попадает в литейную яму, не пройдя через фильтр.
- Варианты пластин от 30 до 50 ppi
- Выбор пористости по сплаву и расходу металла
- Улавливание оксидной пленки и включений
- Фильтровальная коробка с предварительным нагревом
- Замена пластины между сменами
- Подбор размеров по расходу металла при литье
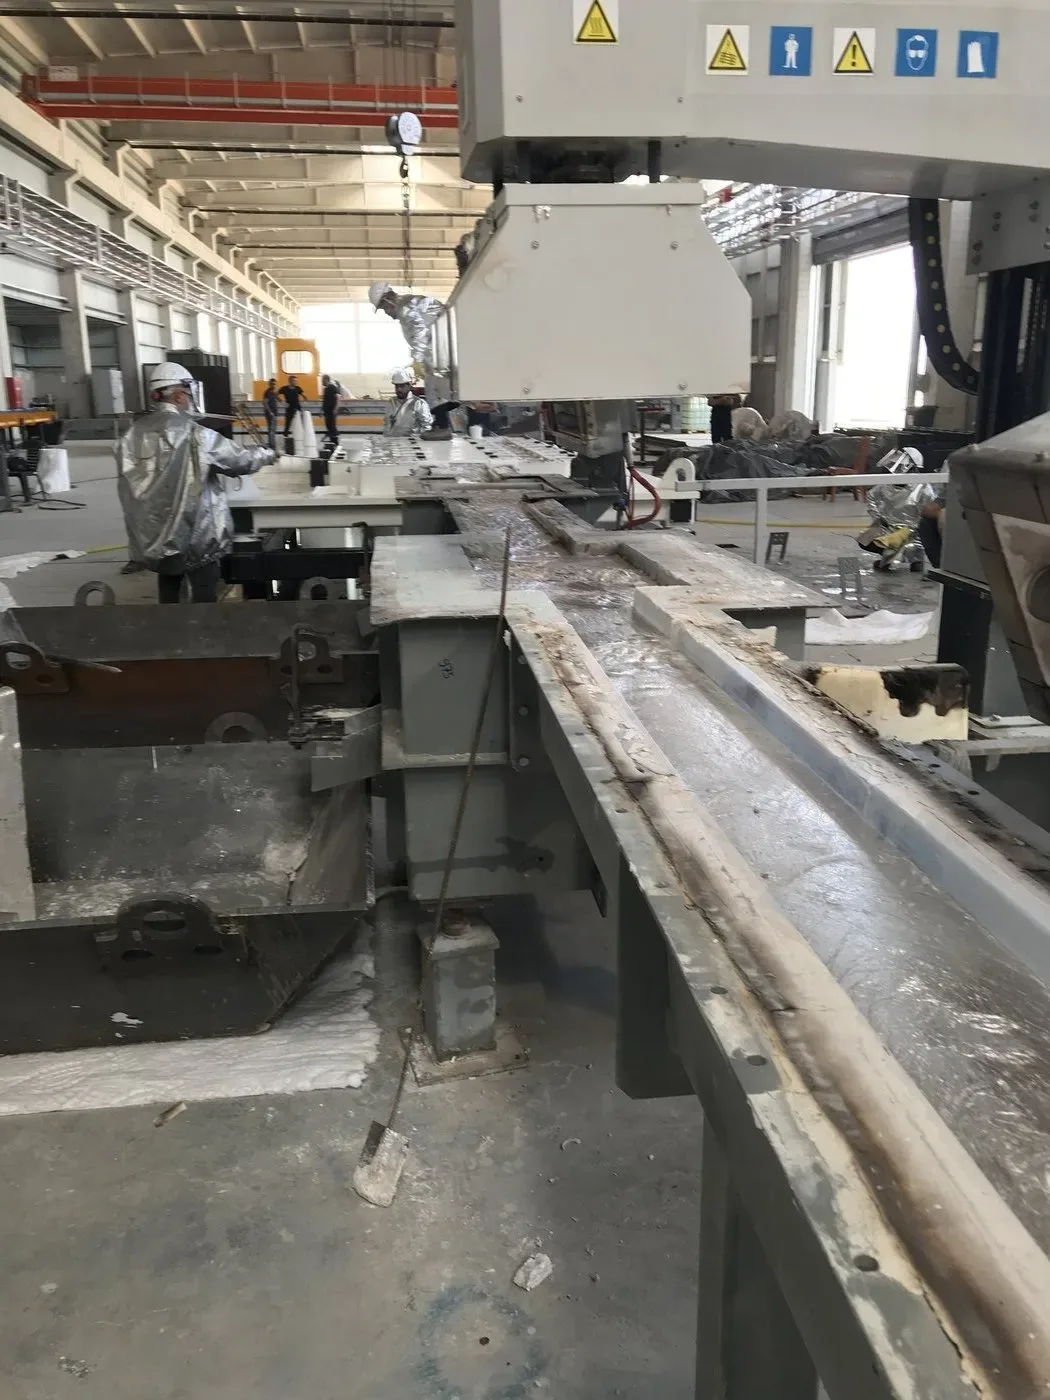
Линия желоба (launder)
Состав системы: канал с огнеупорной футеровкой, крышки и нагревательные элементы, точки измерения уровня и несущая конструкция. Это путь металла от печи до литейной ямы, а также место, где температура снижается и происходит контакт с воздухом.
- Исполнение линии с обогревом или без обогрева
- Канал с огнеупорной футеровкой
- Контроль тепла и оксидов за счет конструкции с крышками
- Проектирование трассы под компоновку предприятия
- Точки измерения уровня и температуры
- Единая конструкция с дегазатором и фильтром
Техническая документация и каталоги

Отвечаем на часто задаваемые вопросы
о качестве металла
Ведется, но дефект лишь откладывается. Растворенный водород не может выйти из металла при затвердевании и остается в виде микропористости, которая при прессовании возвращается пузырями, а после термообработки проявляется трещинами. Если доля заготовок, уходящих в лом, у вас высока, измерения нужно начинать именно с этого.
От трех статей: тип газа и его расход (азот заметно дешевле аргона), частота замены фильтра и ресурс ротора как расходной детали. Линию мы строим так, чтобы решение по газу можно было позже изменить; расчет затрат делаем вместе с вашим перечнем сплавов и расходом металла при литье.
Для заготовки под прессование чаще всего достаточно 30 – 40 ppi; для тонкого листа и фольги значение повышают до 50 ppi. Чем плотнее поры, тем выше чистота металла, но тем больше потери давления и короче срок службы пластины. Выбор мы делаем вместе с вами с учетом вашего сплава, расхода металла при литье и доли лома.
В большинстве случаев да. Определяющими являются перепад отметок и расстояние между выходом из печи и литейной ямой: металл должен течь по желобу под его собственным уклоном. После замеров на площадке мы показываем расположение дегазатора и фильтровальной коробки на плане компоновки.
Во время пусконаладки из линии отбирается проба и выполняется измерение; частота вращения ротора и расход газа настраиваются по его результатам. Если измерительного прибора на вашем предприятии нет, мы планируем этот этап вместе с вами в программе пусконаладки.
Оборудование, из которого состоит это решение, мы производим на собственном предприятии
Дегазация
Роторный дегазатор в потоке, фильтровальная коробка для пенокерамического фильтра и линия обогреваемого желоба.
ПОДРОБНЕЕ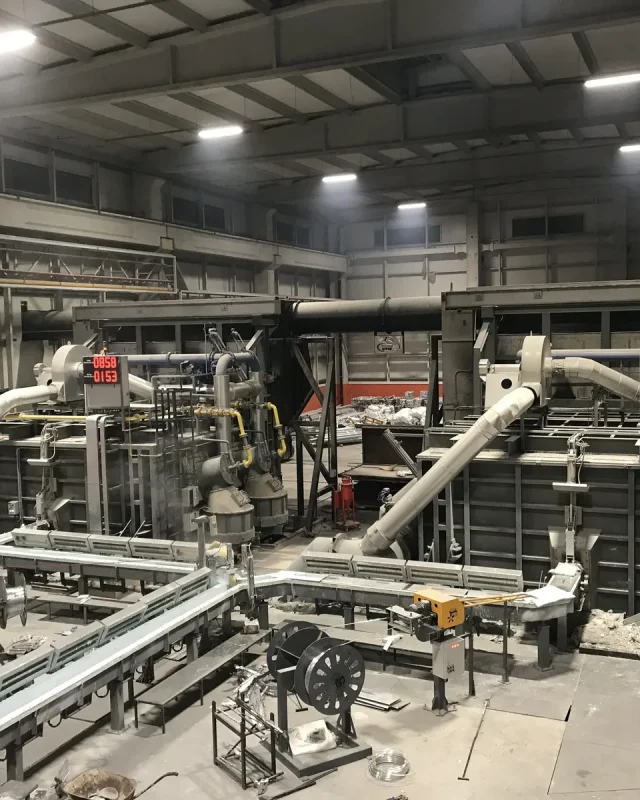
Плавильно-раздаточные печи
Корпус отражательного типа, одно- или двухкамерное исполнение, выдача металла наклоном печи.
ПОДРОБНЕЕ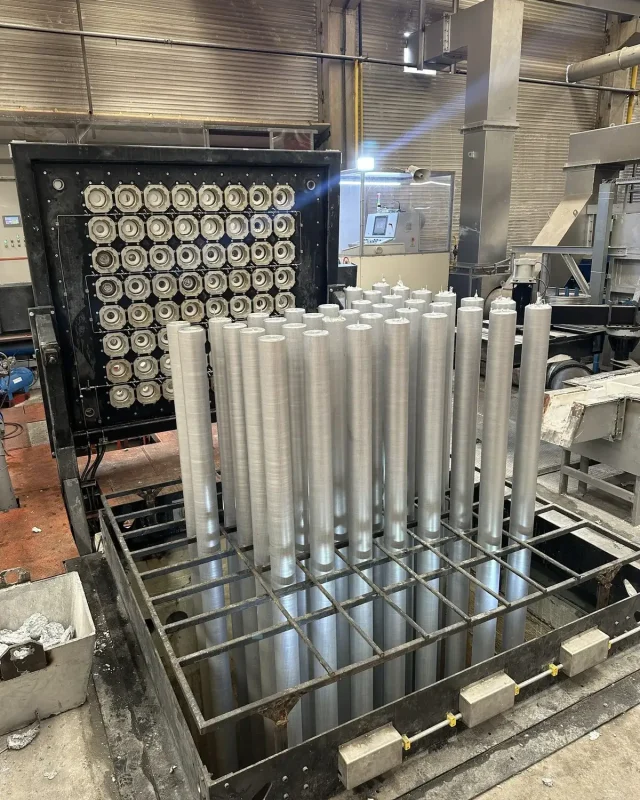
Литье
Вертикальная литейная яма с кристаллизатором Air-Casting, стол кристаллизаторов и водяная система.
ПОДРОБНЕЕ
Системы PLC & SCADA
Расход газа, частота вращения ротора и температура металла отслеживаются на одном экране.
ПОДРОБНЕЕДавайте вместе построим вашу линию рафинирования
Какие сплавы вы отливаете, какова доля лома в вашей шихте и какое расстояние между выходом из печи и литейной ямой? Выбор дегазатора и фильтра в значительной мере определяется этими тремя ответами.
Запросить предложение