






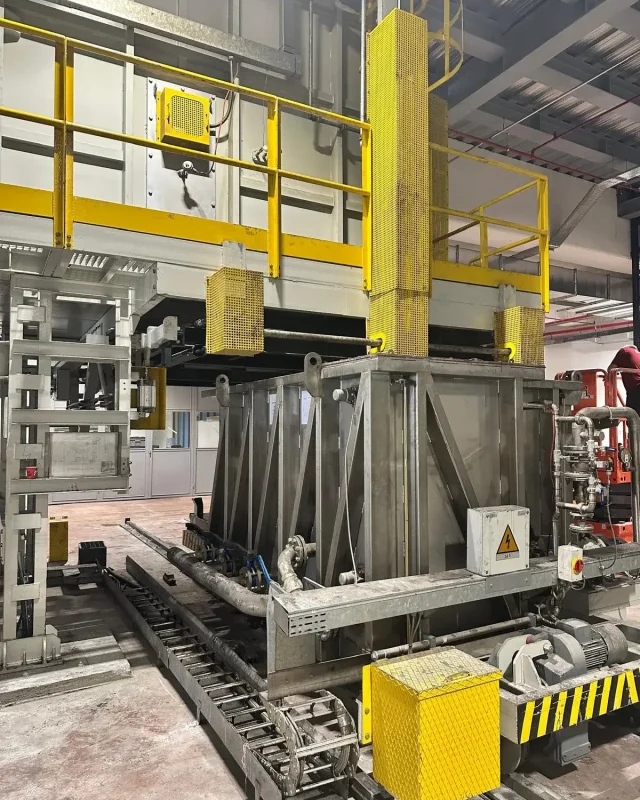
Линии термообработки T5 и T6 мы строим из трех агрегатов
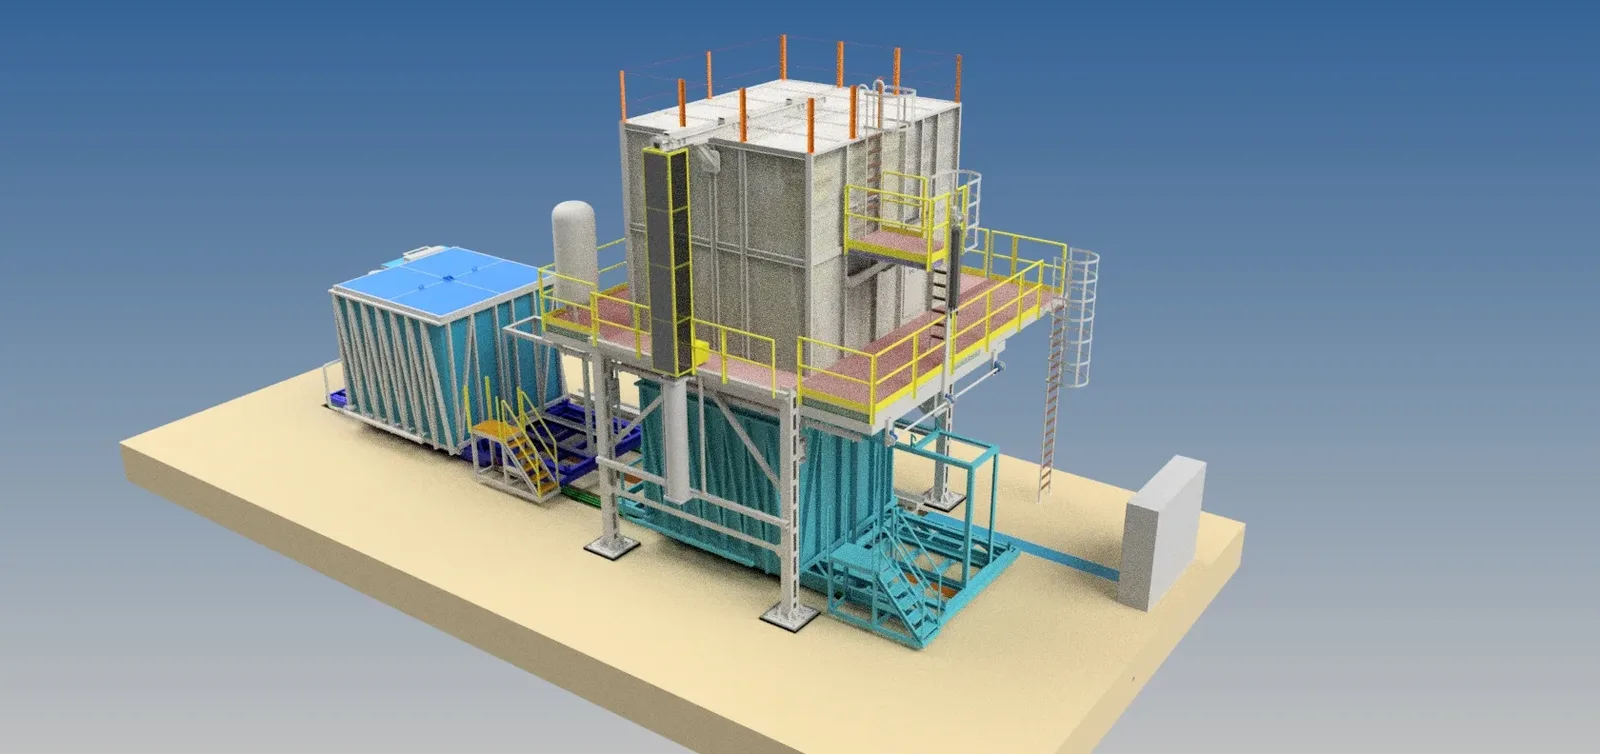
Печь закалки (нагрева под закалку), закалочную установку и печь искусственного старения, то есть этапы, на которых алюминиевые профили и детали приобретают механические свойства, мы поставляем под единой системой автоматизации. Линия планируется так, чтобы ее можно было начать с одной печи и достроить позже; компоновку мы с самого начала разрабатываем с учетом этого.
- Процесс
- T5 / T6
- Закалочное охлаждение
- Вода / воздух
- Равномерность
- ±5 °C
- Конфигурация
- Один агрегат / полная линия
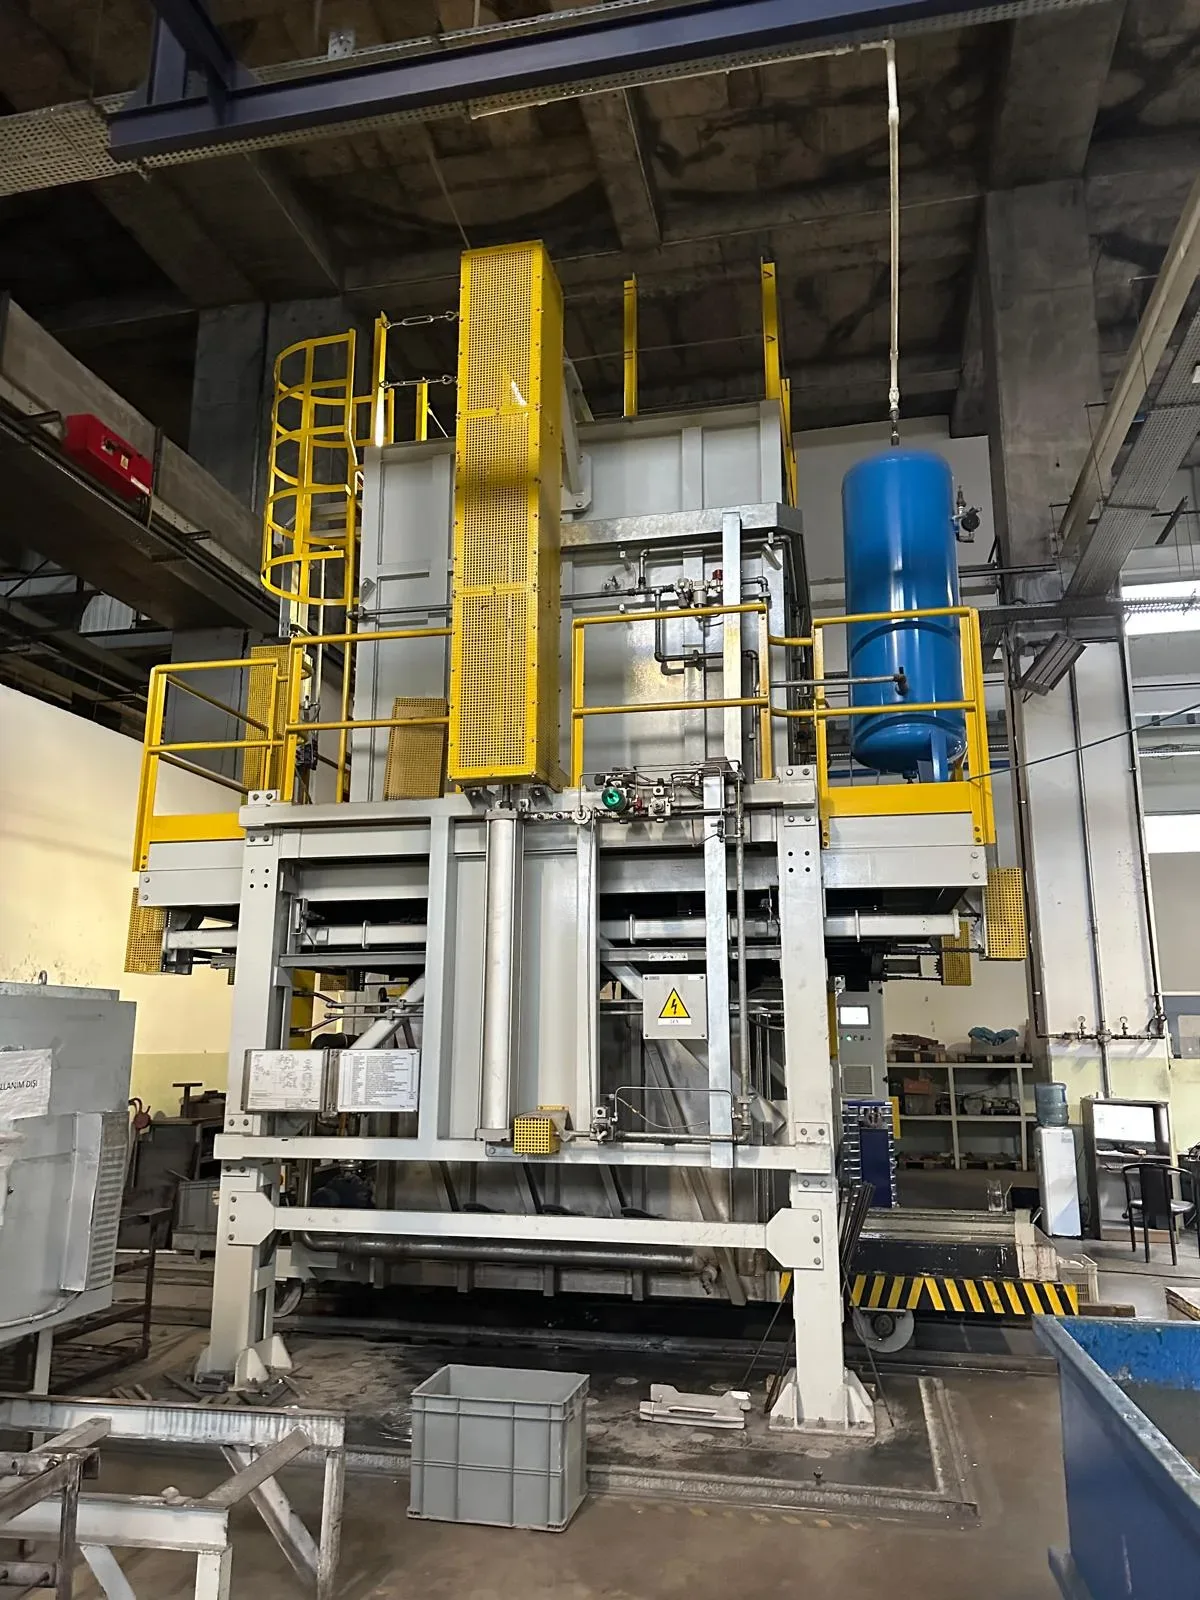
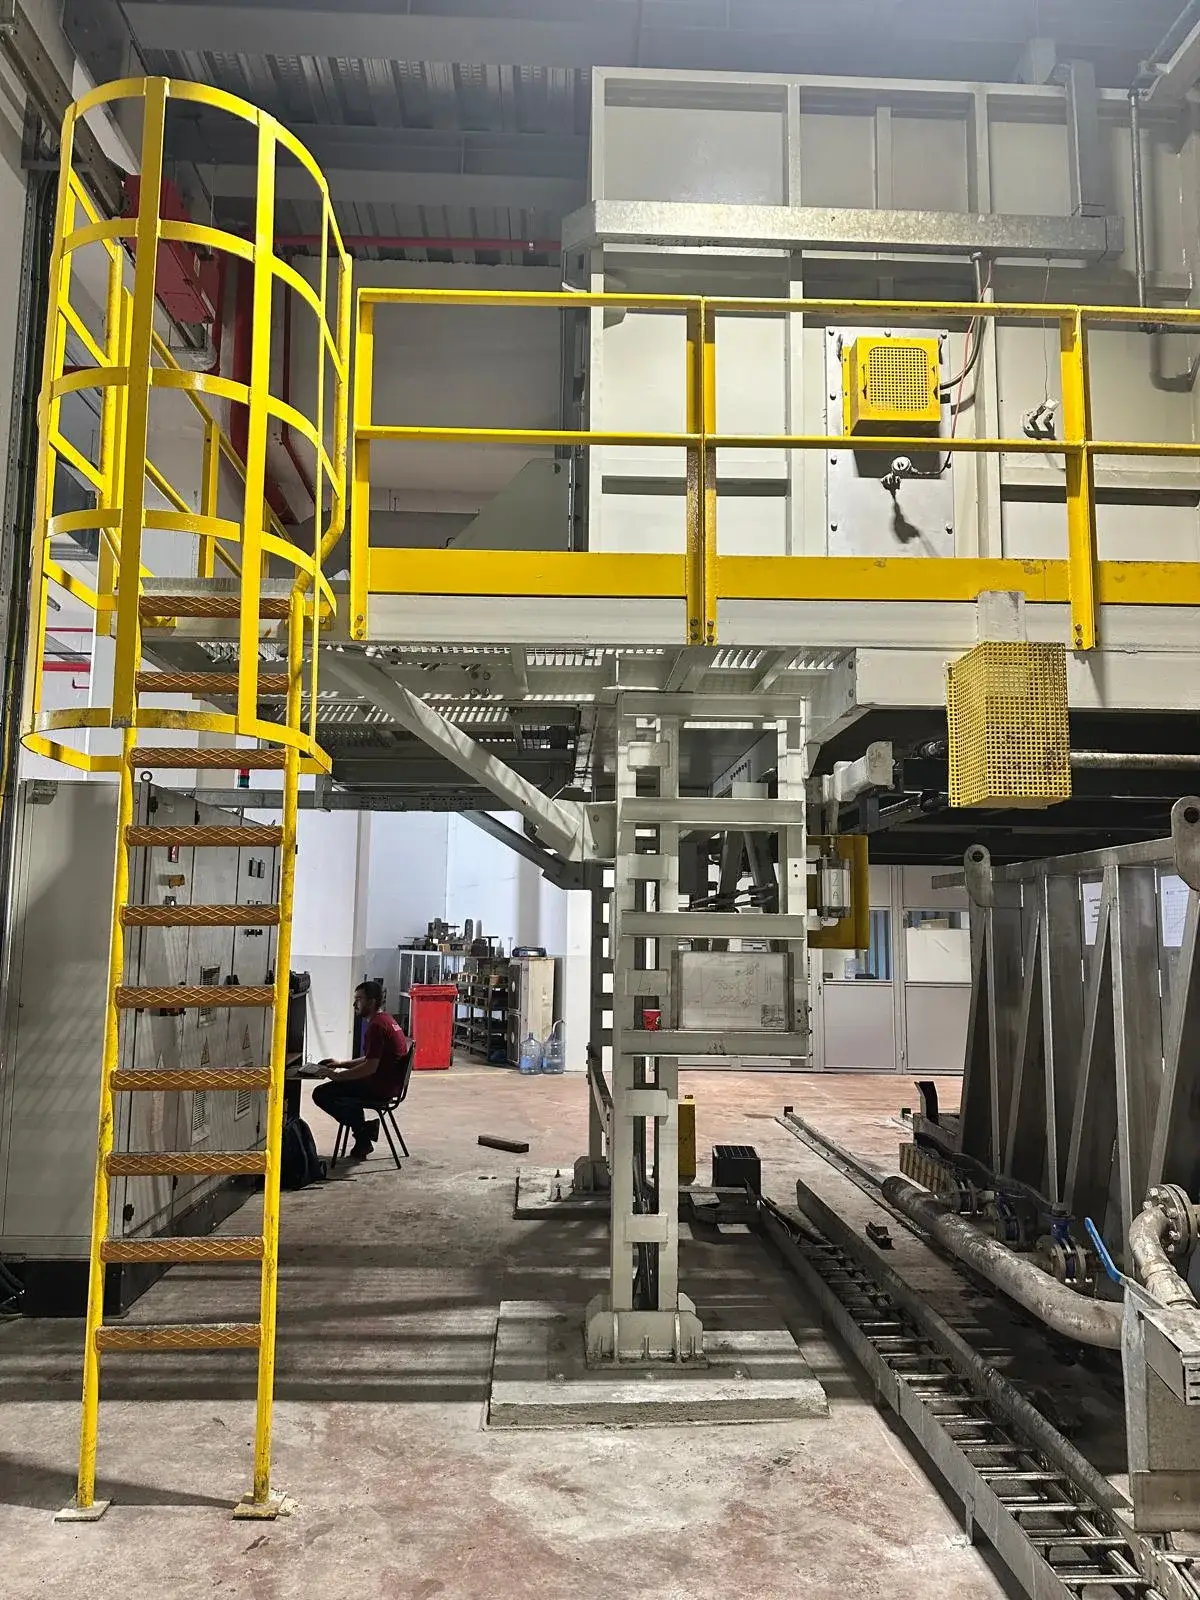
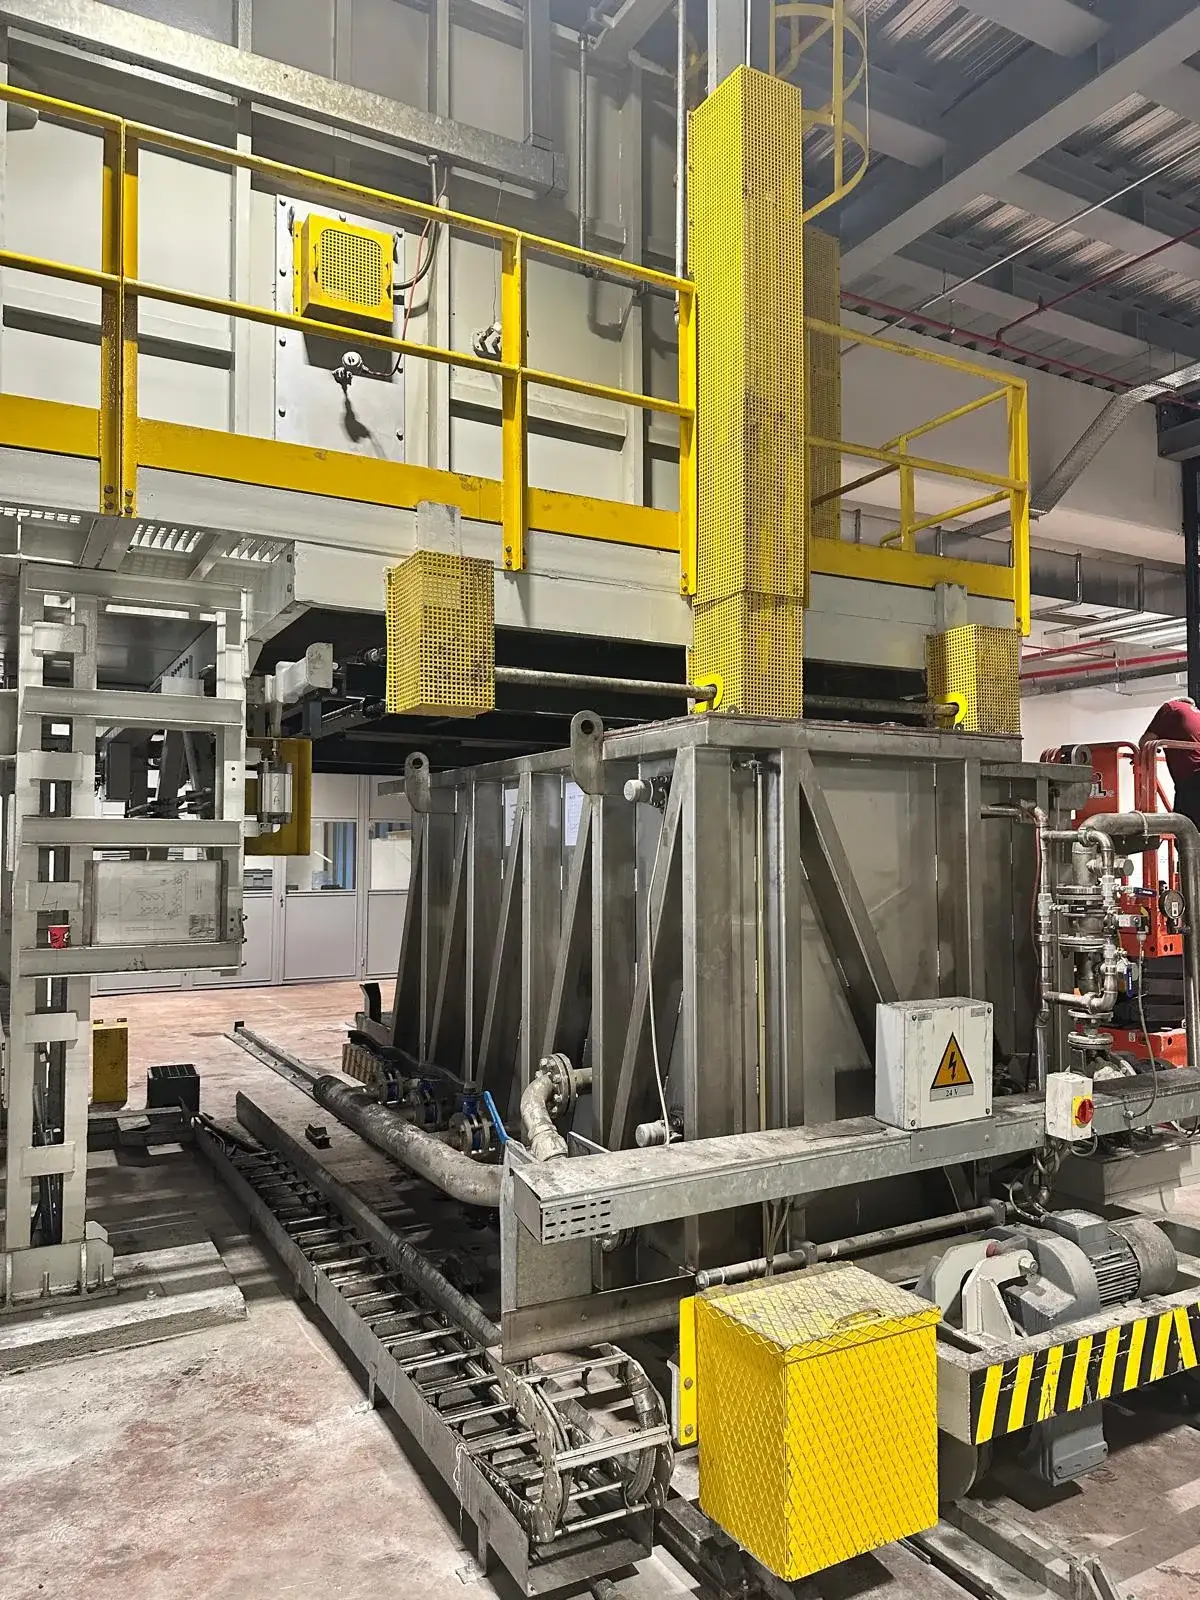
Технические характеристики линии термообработки T5 / T6
- Выполняемые процессы
- T5 (непосредственное старение) · T6 (нагрев под закалку + закалочное охлаждение + старение)
- Печь закалки
- С циркуляцией воздуха; загрузка в корзинах или на тележке
- Закалочная установка
- Вода · воздух · водо-воздушное охлаждение — встроена на выходе из печи
- Время передачи
- Механическая передача между печью и закалочной установкой, время контролируется
- Печь искусственного старения
- С циркуляцией воздуха; длительный цикл, много корзин
- Равномерность температуры
- ±5 °C по всему объему печи
- Нагрев
- Газовые горелки или электронагрев
- Управление
- PLC — профиль нагрева, выдержки и закалочного охлаждения для каждой партии
- Регистрация данных
- Запись зависимости температуры от времени для каждой партии и сертификат обработки
- Загрузка
- Загрузочная тележка, корзины или конвейерная подача
- Применение
- Прессованные профили · литые детали · кованые детали
T5 или T6?
При T5 профиль использует температуру, с которой выходит из пресса: отдельного нагрева под закалку нет, и он сразу поступает в печь искусственного старения. Процесс короткий и недорогой; для архитектурных профилей из сплавов серии 6xxx это самое распространенное решение. При T6 деталь сначала нагревается под закалку при высокой температуре, затем быстро проходит закалочное охлаждение (quench) и после этого подвергается старению — это дает более высокие механические свойства, но процесс длится дольше и требует закалочной установки. Такой вариант выбирают для конструкционных и несущих деталей, а также для сплавов серий 2xxx и 7xxx. Мы изготавливаем печь и закалочную установку для обоих процессов; какой из них нужен, зависит от того, по какому стандарту поставляется изделие.
Можно начать с одного агрегата и расширить его до полной линии
Печь искусственного старения
Один агрегат. Стандартное решение для предприятий по прессованию, применяющих T5: длительный цикл, много корзин, циркуляция воздуха.
Печь закалки + закалочная установка
Основа линии T6. Закалочная установка расположена сразу за дверцей печи; критическая скорость охлаждения контролируется вместе со временем передачи.
Полная линия
Нагрев под закалку, закалочное охлаждение и старение вместе, на одном PLC. Время передачи тоже входит в рецепт.
Тип закалочного охлаждения
Вода, воздух или водо-воздушное охлаждение. Что выбрать, определяют сечение детали и ее чувствительность к деформации.
Загрузочная тележка и система корзин
Автоматизация загрузки и выгрузки; подробности приведены на странице Автоматическая загрузка и выгрузка.
Четыре отличительные особенности этой линии
Три агрегата работают на единой системе автоматизации
Рецепт хранит в одной программе температуры трех агрегатов и время передачи между ними. Даже при смене оператора партия обрабатывается по одному и тому же профилю.
Закалочное охлаждение на выходе из печи
Деталь механически передается из печи в закалочную установку под контролем времени, поэтому не ждет на воздухе и не теряет свойства.
Линию можно наращивать по шагам
Можно начать только с печи искусственного старения, а позже добавить нагрев под закалку и закалочное охлаждение. Линия с самого начала компонуется с учетом этого.
Сертификат охватывает всю линию
Записи нагрева под закалку, закалочного охлаждения и старения объединяются в одном документе; партия поставляется с общей кривой трех агрегатов.
Изучите техническую документацию и каталоги

Отвечаем на часто задаваемые вопросы
о печах термообработки
Да; с этого начинает большинство предприятий по прессованию, применяющих T5. Мы размещаем линию так, чтобы позже можно было добавить нагрев под закалку и закалочное охлаждение, поэтому проблем с местом потом не возникает.
Подбирая скорость закалочного охлаждения под деталь. Вода охлаждает быстро, но на тонких сечениях создает риск деформации; сочетание воды и воздуха делает охлаждение ступенчатым, а расположение деталей в корзине также влияет на коробление. Решение мы принимаем вместе с вами, исходя из геометрии вашей детали и вашего сплава.
Да. Схема загрузки в корзинах и на тележке настраивается и для профилей, и для литых деталей; от детали зависят только конструкция корзины и плотность загрузки.
Поскольку температуры старения относительно невысоки, электрическое решение может оказаться выгоднее при малых и средних объемах; при больших объемах газ обычно остается экономичнее. Мы считаем это вместе с вами, исходя из ваших цен на энергоносители.
Частью какого производства является эта линия и что работает перед ней?
Системы термообработки
Как строится линия термообработки, от гомогенизации до старения?
ПОДРОБНЕЕ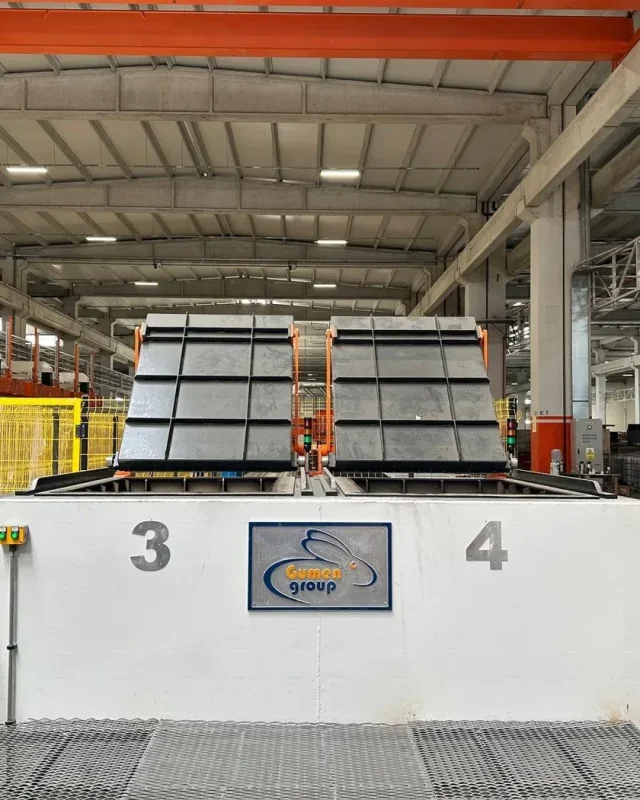
Нагрев заготовок и матриц
Нагрев перед прессом: газовый или индукционный, рядом печь для матриц.
ПОДРОБНЕЕ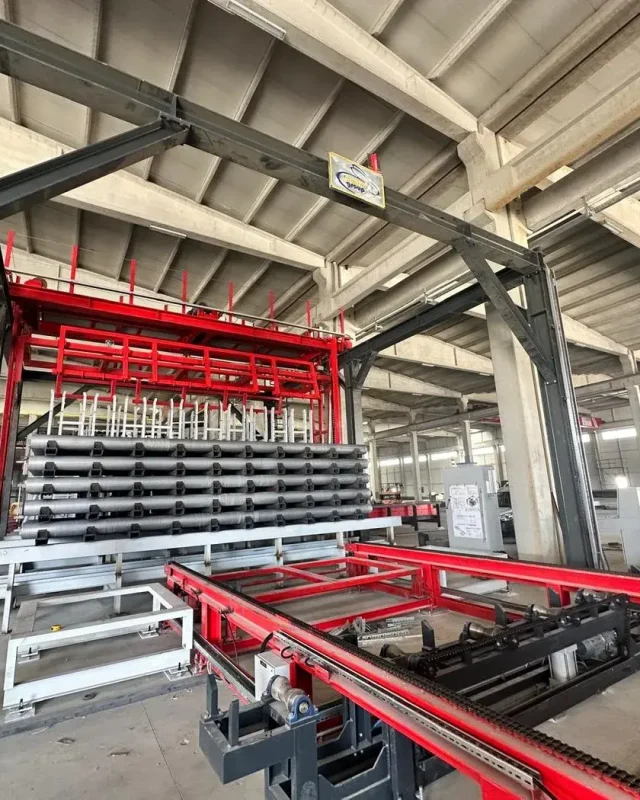
Предприятия по прессованию
Какое оборудование работает на всей линии прессования, от заготовки до профиля?
ПОДРОБНЕЕ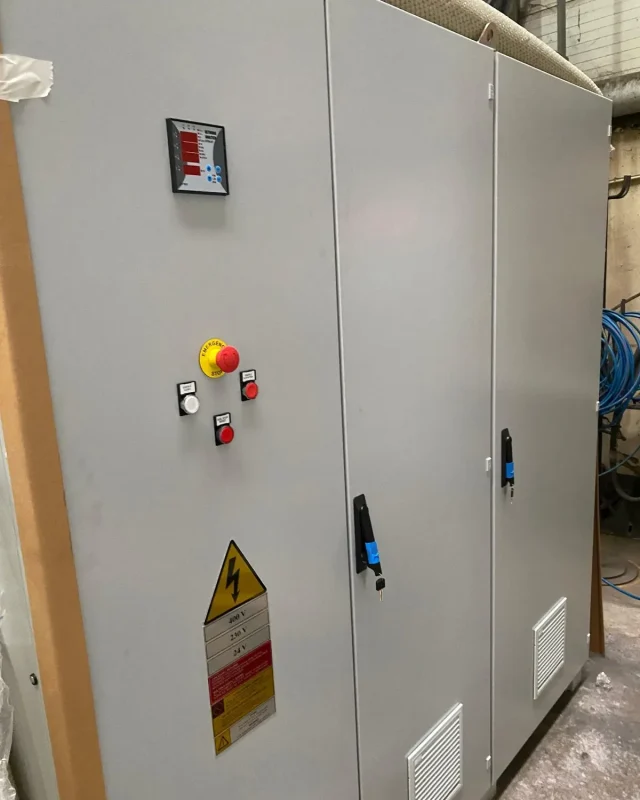
Системы PLC & SCADA
Управляющая часть, формирующая рецепты, записи и сертификаты: шкаф управления, программа PLC, экраны SCADA.
ПОДРОБНЕЕПо какому стандарту вы поставляете продукцию?
Геометрия вашей детали, ваш сплав и стандарт, по которому вы поставляете продукцию — эти три параметра определяют ответ на вопрос «T5 или T6» и выбор типа закалочного охлаждения. Расскажите о них, и мы построим линию соответственно.
Запросить предложение