






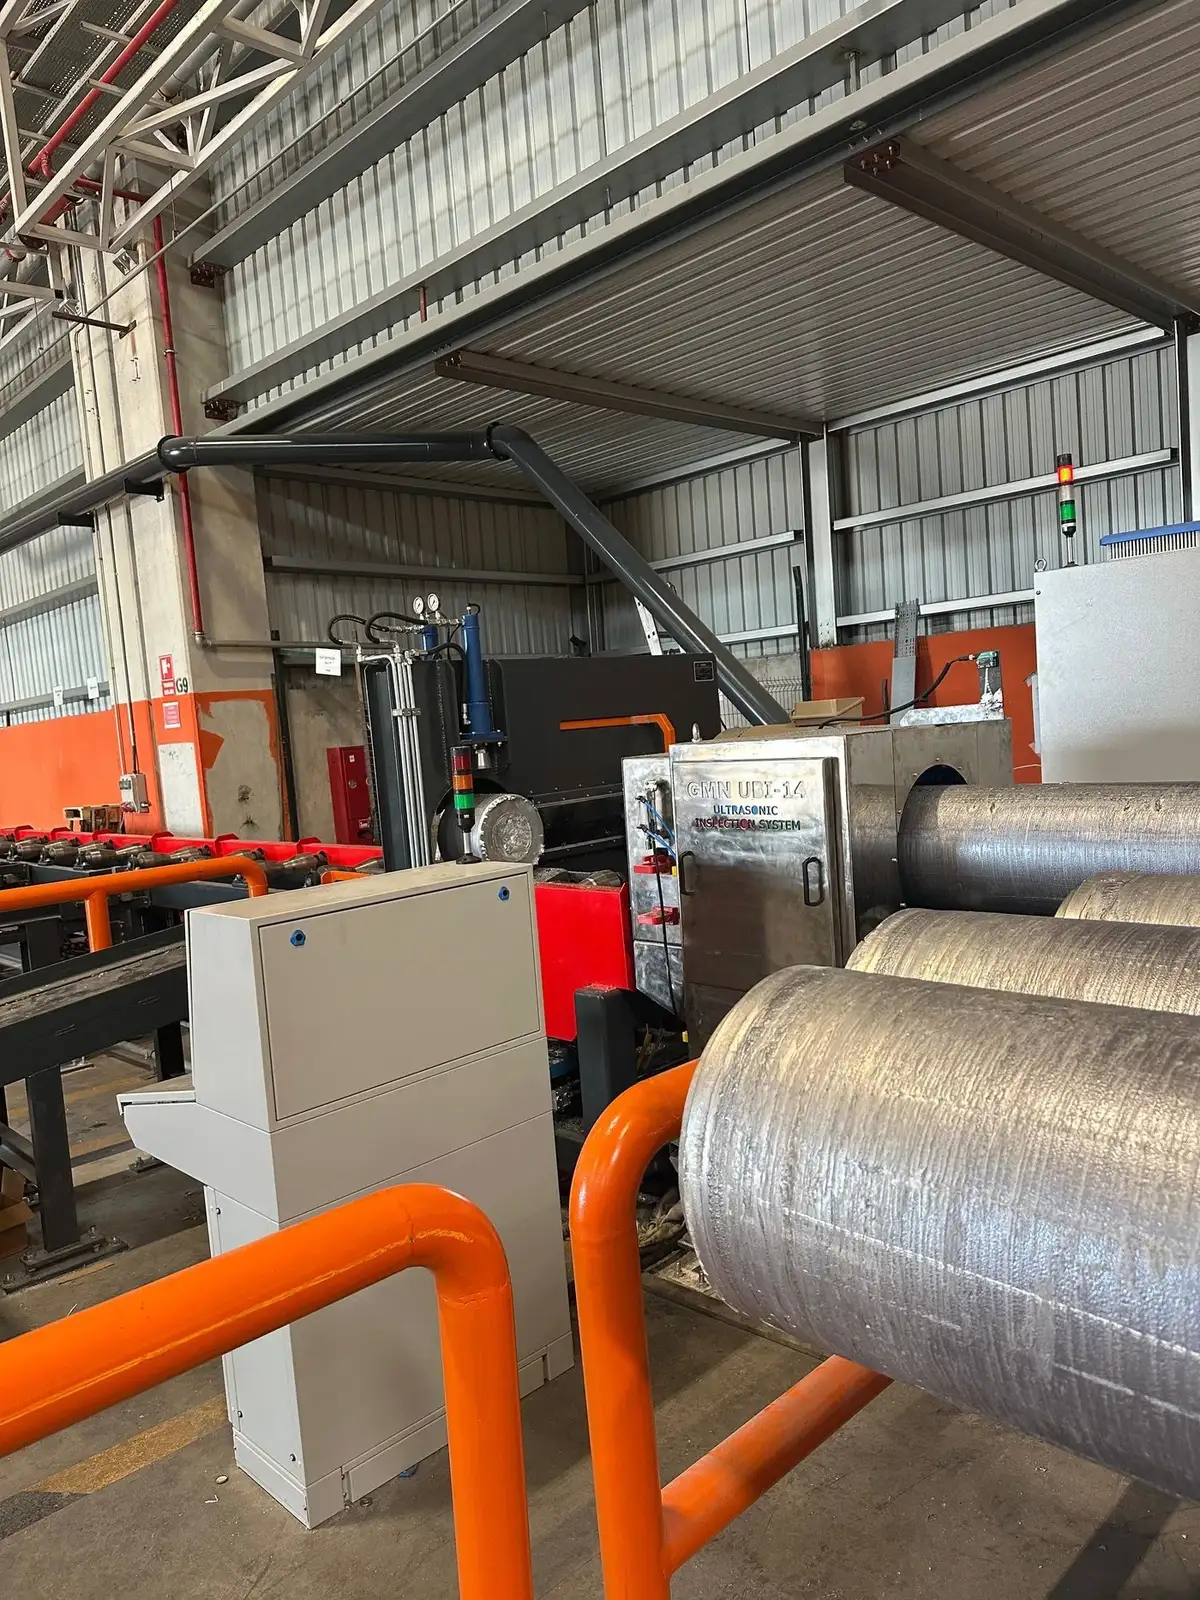
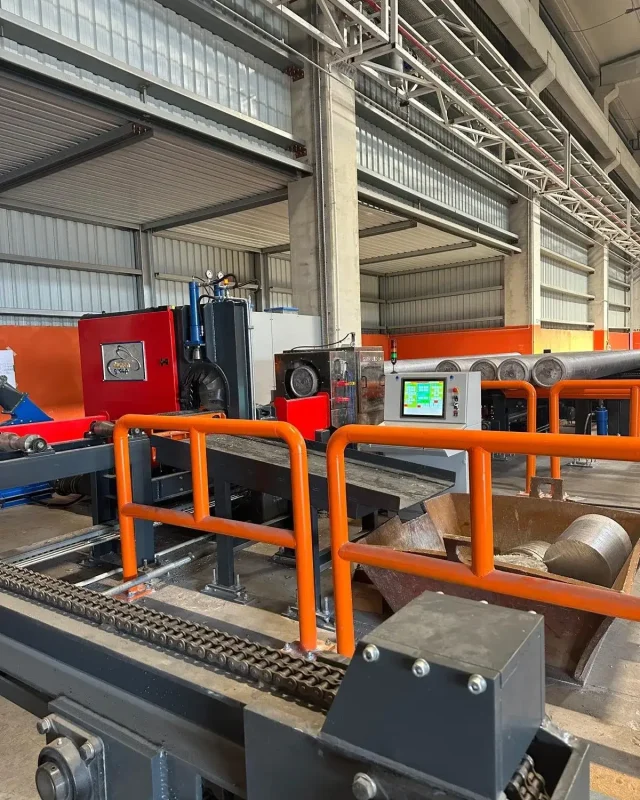
Автоматическую пилу и ультразвуковой контроль мы объединяем в одной линии
Внутреннюю структуру алюминиевой заготовки (слитка) для прессования мы сканируем автоматически сразу после резки, не останавливая линию. Деталь с обнаруженным дефектом маркируется и выводится из потока, а протокол контроля записывается вместе с параметрами литья. Систему мы строим с ориентиром на стандарты EN 12258 и ASTM B594, а критерии приемки определяем по спецификации вашего заказчика.
- Метод
- Эхо-импульсный УЗК
- Диапазон диаметров
- 75 – 300 мм
- Расположение
- В потоке, после резки
- Результат
- Карта дефектов + протокол
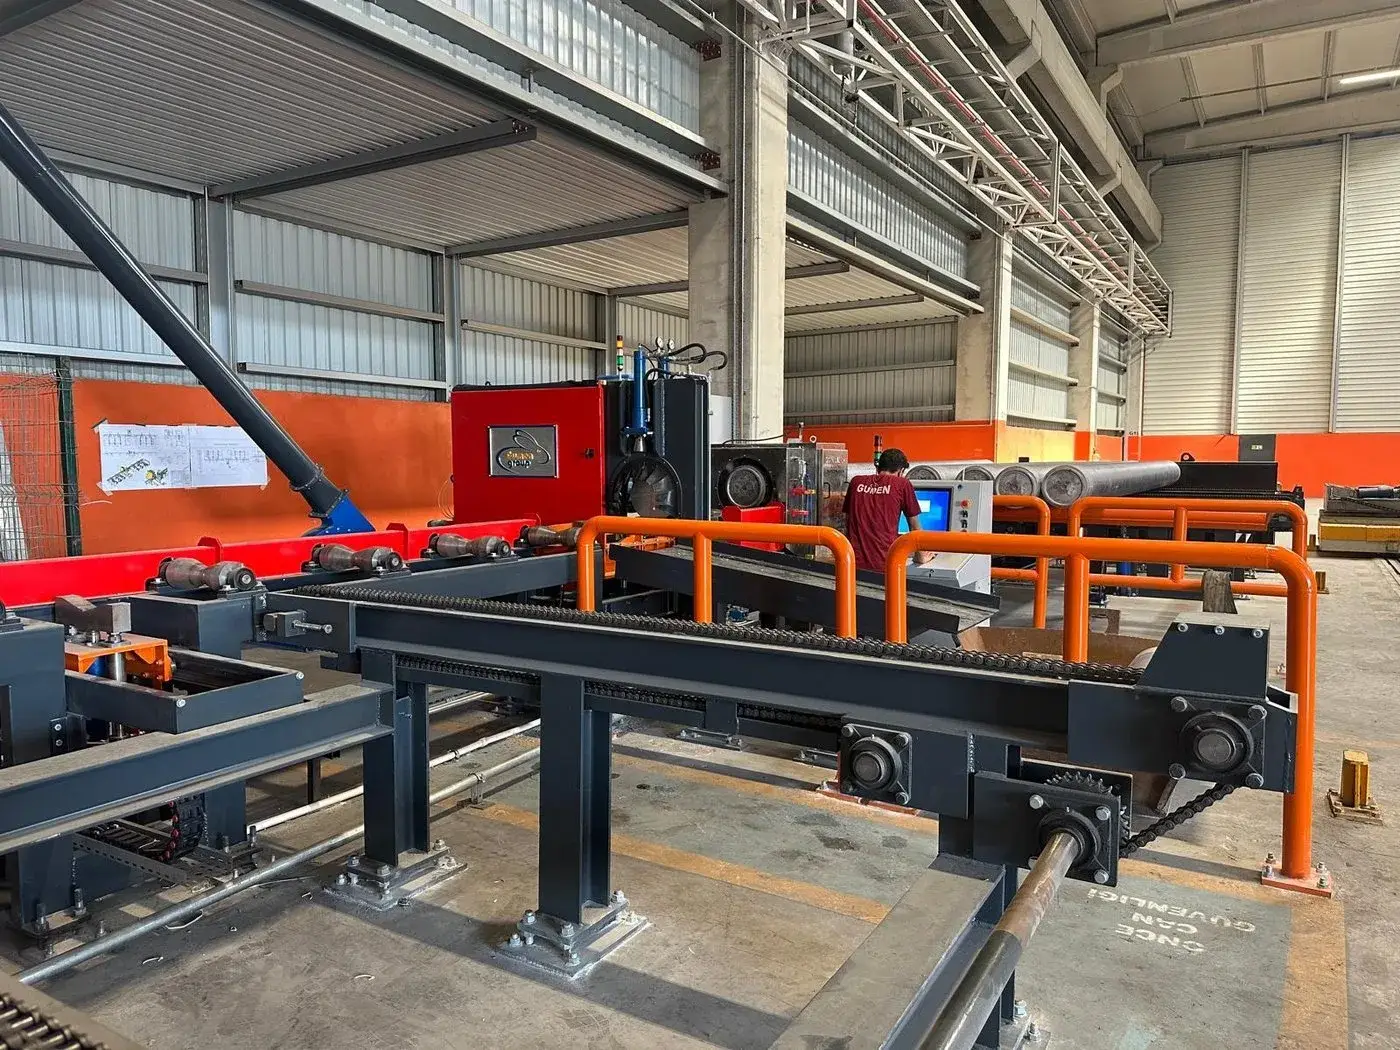
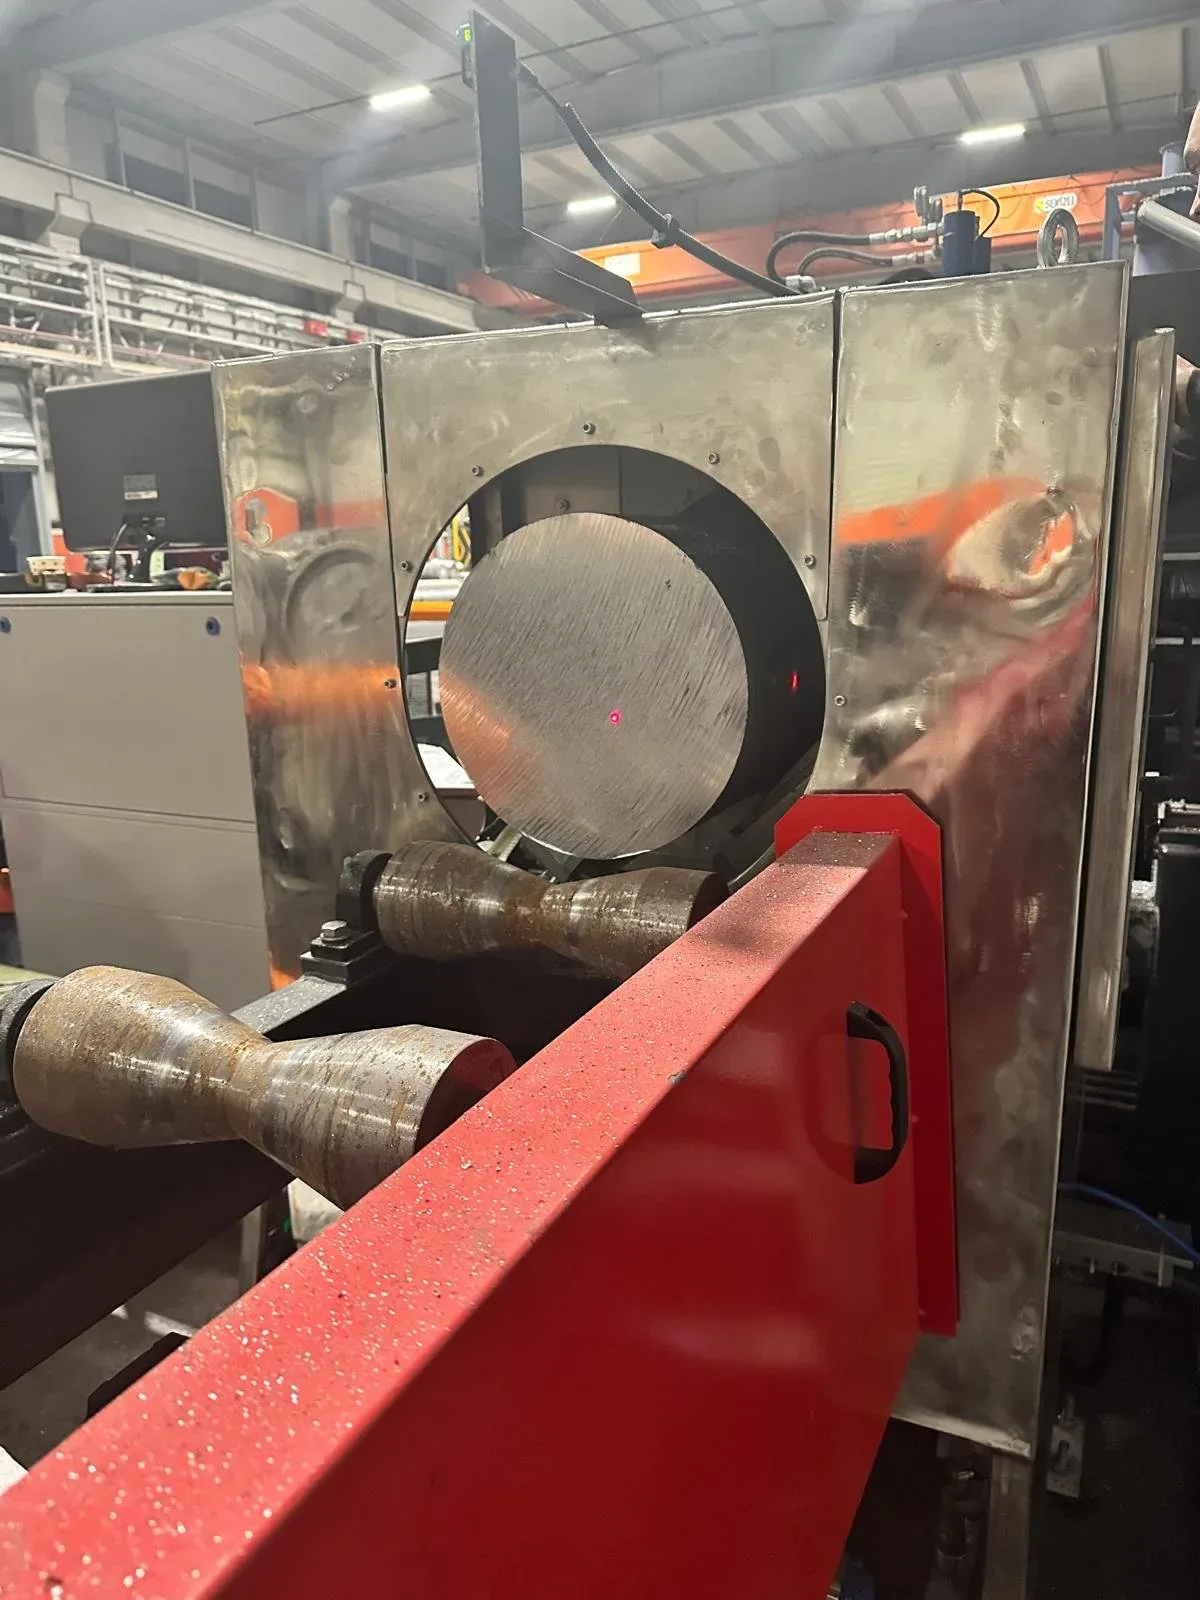
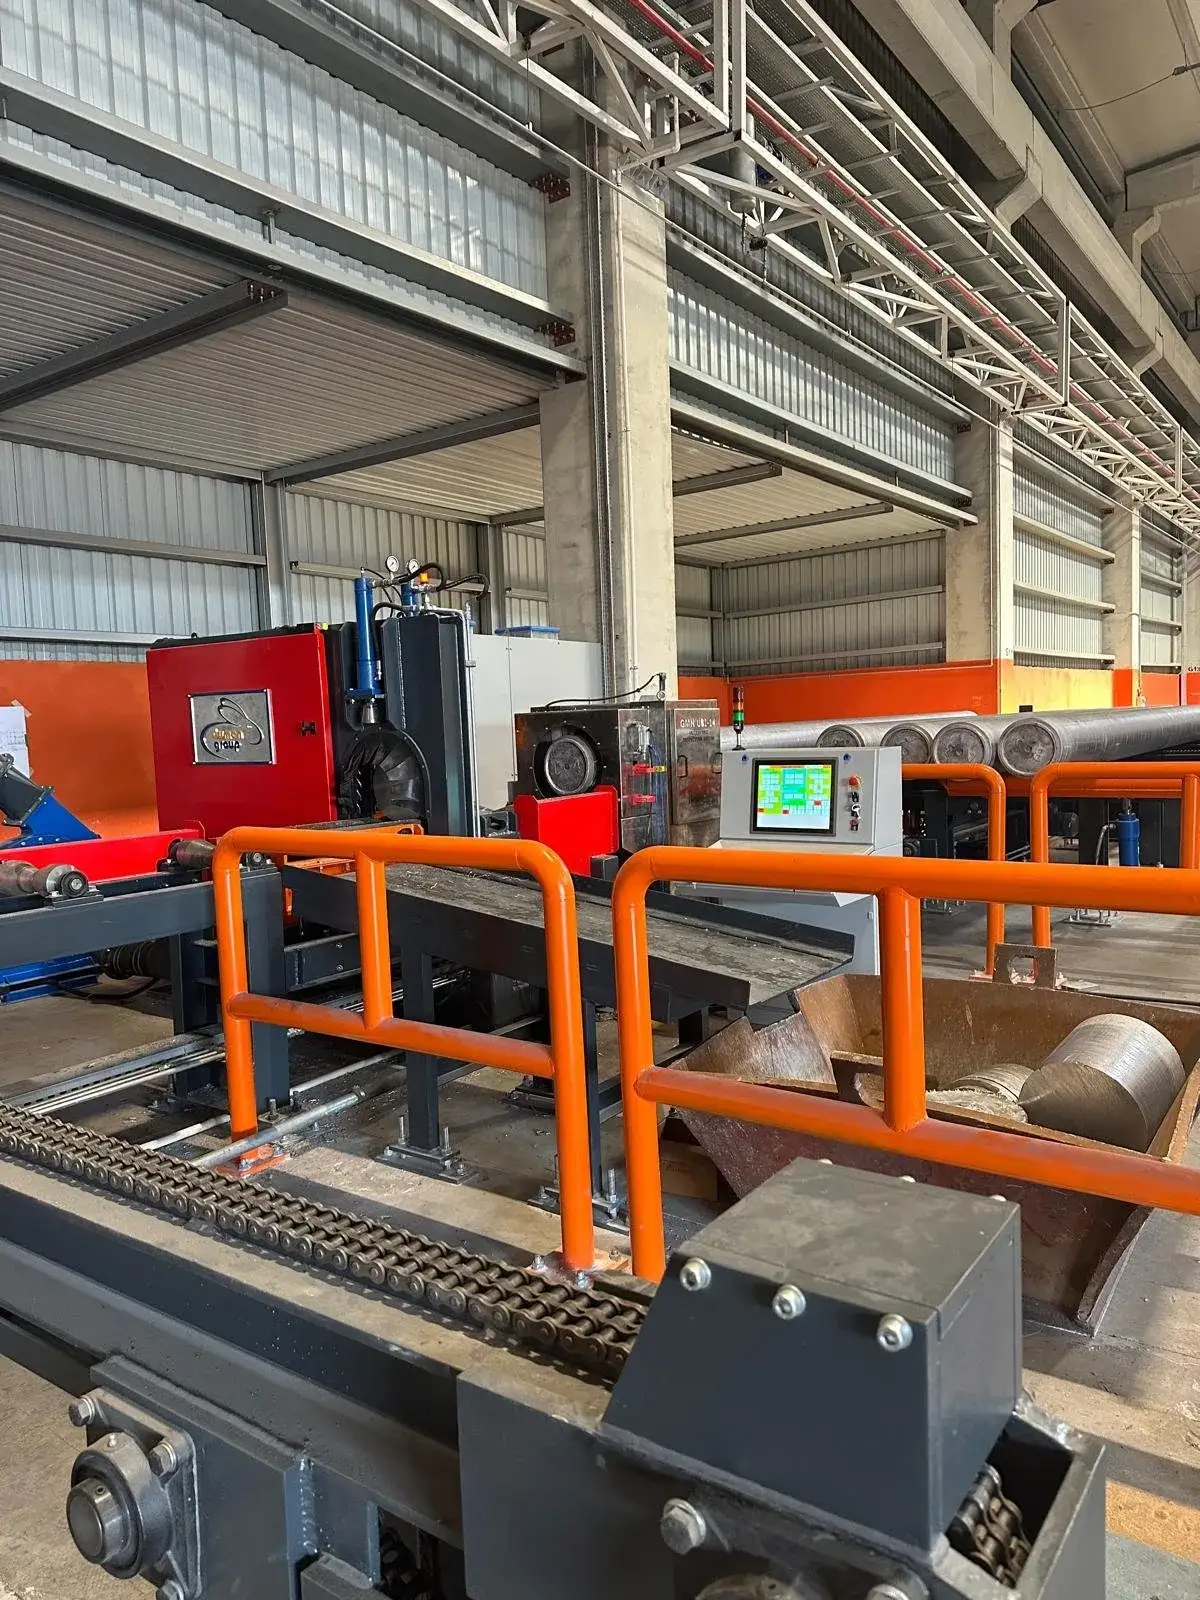
Технические характеристики системы ультразвукового контроля
- Метод контроля
- Эхо-импульсный ультразвуковой метод, сканирование с акустическим контактом через воду
- Сканирование
- 360° по сечению заготовки
- Диапазон диаметров
- 75 – 300 мм
- Узел резки
- Автоматическая пила; синхронно со скоростью линии
- Передача
- Автоматическая передача от узла резки к станции контроля
- Принятие решения
- При превышении порогового значения деталь маркируется — линия не останавливается
- Формирование отчетов
- Карта дефектов и протокол контроля (PDF) для каждой заготовки
- Привязка данных
- Сопоставление с данными о скорости литья, температуре и расходе воды
- Управление
- PLC + SCADA; запись в производственную базу данных
- Статус
- На систему подана патентная заявка
- Ретрофит
- Можно добавить позже на действующие линии литья
Что такое ультразвуковой контроль?
Высокочастотная звуковая волна пропускается через металл. Если на ее пути есть трещина, пустота или разница плотности, волна отражается от нее; вернувшееся эхо считывается датчиком, и по нему определяются местоположение и размер дефекта. Метод неразрушающий и не использует излучение. В цепочках поставок авиакосмической, оборонной и автомобильной отраслей он широко применяется как обязательный при приемке заготовок.
Контроль проходит путь от резки до протокола за пять шагов
Литье и резка
Литейная машина отливает слитки заданного диаметра и длины; встроенная в линию автоматическая пила выполняет резку.
Автоматическая передача
Отрезанная заготовка передается на станцию контроля по линии. Вмешательства оператора нет.
Сканирование
Датчики с акустическим контактом через воду сканируют сечение заготовки на 360°; собираются данные эхо-сигналов.
Оценка
Программное обеспечение сравнивает эхо-сигналы с пороговыми значениями. Деталь, превысившая предел, маркируется, а поток линии не останавливается.
Формирование отчетов
Для каждой заготовки формируются карта дефектов и протокол контроля, которые привязываются к параметрам литья и архивируются.
Систему мы устанавливаем и на новых, и на уже работающих линиях
Автоматическая пила + станция УЗК
Для новых линий литья. Резка и сканирование в одном корпусе, работа синхронно со скоростью линии.
Только станция УЗК
Для линий, на которых узел резки уже есть. К передаточной линии добавляется станция контроля.
Пакет ретрофита
Адаптация к линиям литья других производителей. Расстояние передачи и интерфейс управления изучаются на объекте.
Модуль взвешивания и упаковки
Штабелирование, взвешивание и упаковка после контроля; подробности приведены на странице Автоматическая загрузка и выгрузка.
Интеграция отчетов
Подключение к производственной базе данных или ERP; подробности приведены на странице Системы PLC / SCADA.
Четыре отличительные особенности этой системы
Контроль выполняется внутри линии
Заготовка сканируется сразу после резки, без остановки линии. Перемещение на отдельную станцию контроля и ожидание там исключаются.
Дефект записывается вместе с его источником
Данные сканирования сопоставляются со скоростью литья, температурой и расходом воды. При появлении дефекта видно, в каком параметре было отклонение.
Протокол формирует система
Для каждой заготовки автоматически создаются карта дефектов и протокол контроля. Для аудита заказчика и экспорта отдельные документы не готовятся.
Устанавливается и на действующих линиях
На линии, где есть узел резки, добавляется только станция контроля; там, где его нет, станция добавляется вместе с пилой. В обоих случаях она взаимодействует с действующей системой управления.
Изучите техническую документацию и каталоги

Отвечаем на часто задаваемые вопросы
о системе ультразвукового контроля
Нет. Сканирование выполняется во время передачи заготовки после резки и рассчитывается на скорость линии. Линия не останавливается и при обнаружении дефектной детали: маркируется и выводится только эта деталь.
Внутренние трещины, газовые пустоты и зоны ликвации, создающие разницу плотности. Пороговые значения настраиваются по стандарту, с которым вы работаете, и по спецификации заказчика.
Патентная заявка подана; сведения будут обновлены после завершения процедуры регистрации. Особенность заявки в том, что данные ультразвукового сканирования записываются одновременно с параметрами литейной машины и привязываются к ним.
В виде протокола контроля в формате PDF и карты дефектов для каждой заготовки. При необходимости данные могут передаваться в производственную базу данных или в систему ERP.
Да, если на передаточной линии достаточно места и есть подходящий интерфейс управления. После обследования на объекте мы письменно сообщаем, что будет добавлено и что адаптировано.
Частью какой линии является эта система и что работает до и после нее?
Системы ультразвукового контроля
Как перенос контроля внутрь линии меняет производство и документирование?
ПОДРОБНЕЕ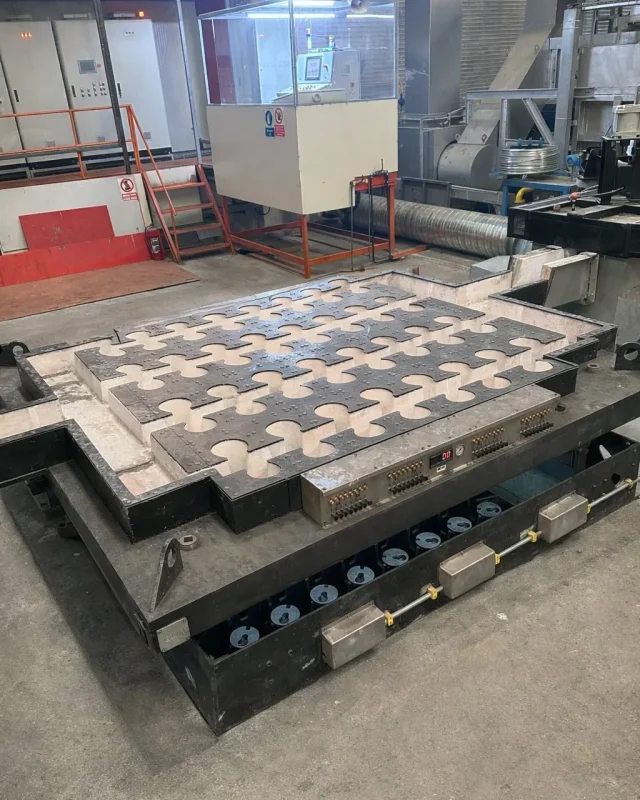
Машина вертикального литья
Откуда поступает сканируемая заготовка: литейная яма, стол кристаллизаторов и контроль воды.
ПОДРОБНЕЕ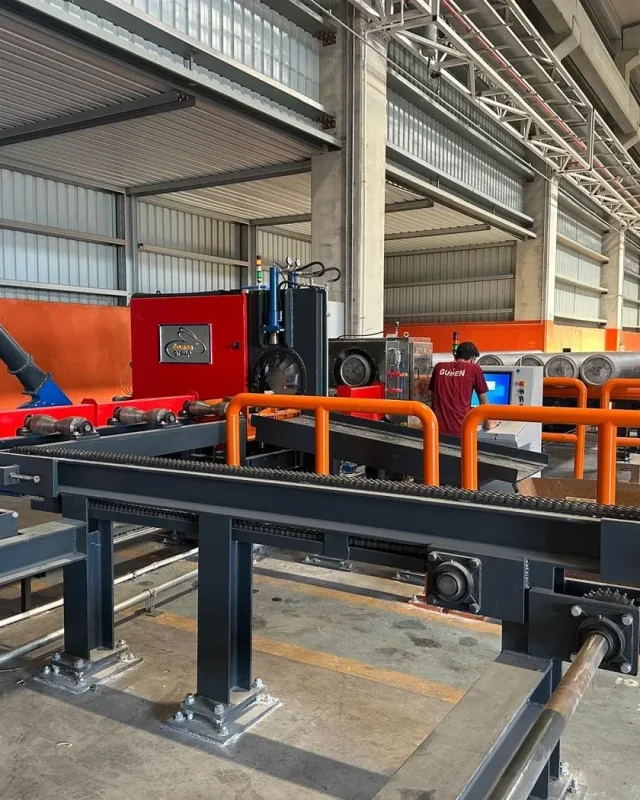
Автоматическая резка заготовок
Пила, разрезающая длинную заготовку (слиток) на мерные длины, затем взвешивание и штабелирование.
ПОДРОБНЕЕ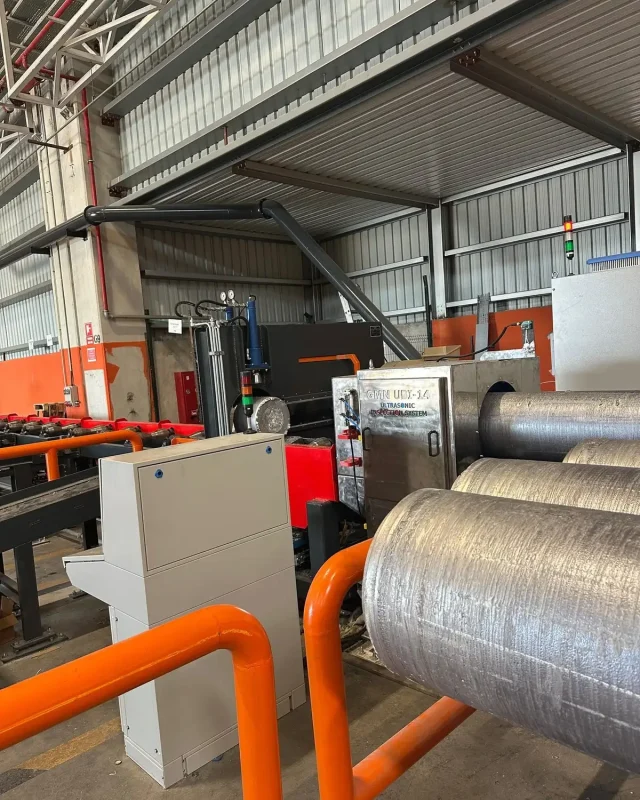
Автоматическая загрузка и выгрузка
Последний этап для заготовки после контроля: штабелирование, взвешивание и упаковка.
ПОДРОБНЕЕОбследуем вашу линию литья на месте
Заготовки каких диаметров вы отливаете, какое расстояние предусмотрено при передаче после резки и по какому стандарту вы поставляете продукцию? После обследования на объекте мы письменно сообщаем, что будет добавлено.
Запросить предложение