






Печи отжига и нормализации стали мы проектируем вместе с режимом охлаждения
Отжиг, снимающий сварочные напряжения и напряжения холодной деформации, и нормализацию, обновляющую внутреннюю структуру, мы выполняем в одной печи с разными рецептами. Печи изготавливаются периодического или непрерывного действия, с газовым или электрическим нагревом; запись температуры берется из PLC, поэтому сертификат термообработки не заполняется вручную.
- Отжиг
- 700 – 900 °C
- Нормализация
- 850 – 980 °C
- Охлаждение
- В печи / на воздухе
- Атмосфера
- Контролируемая (опция)
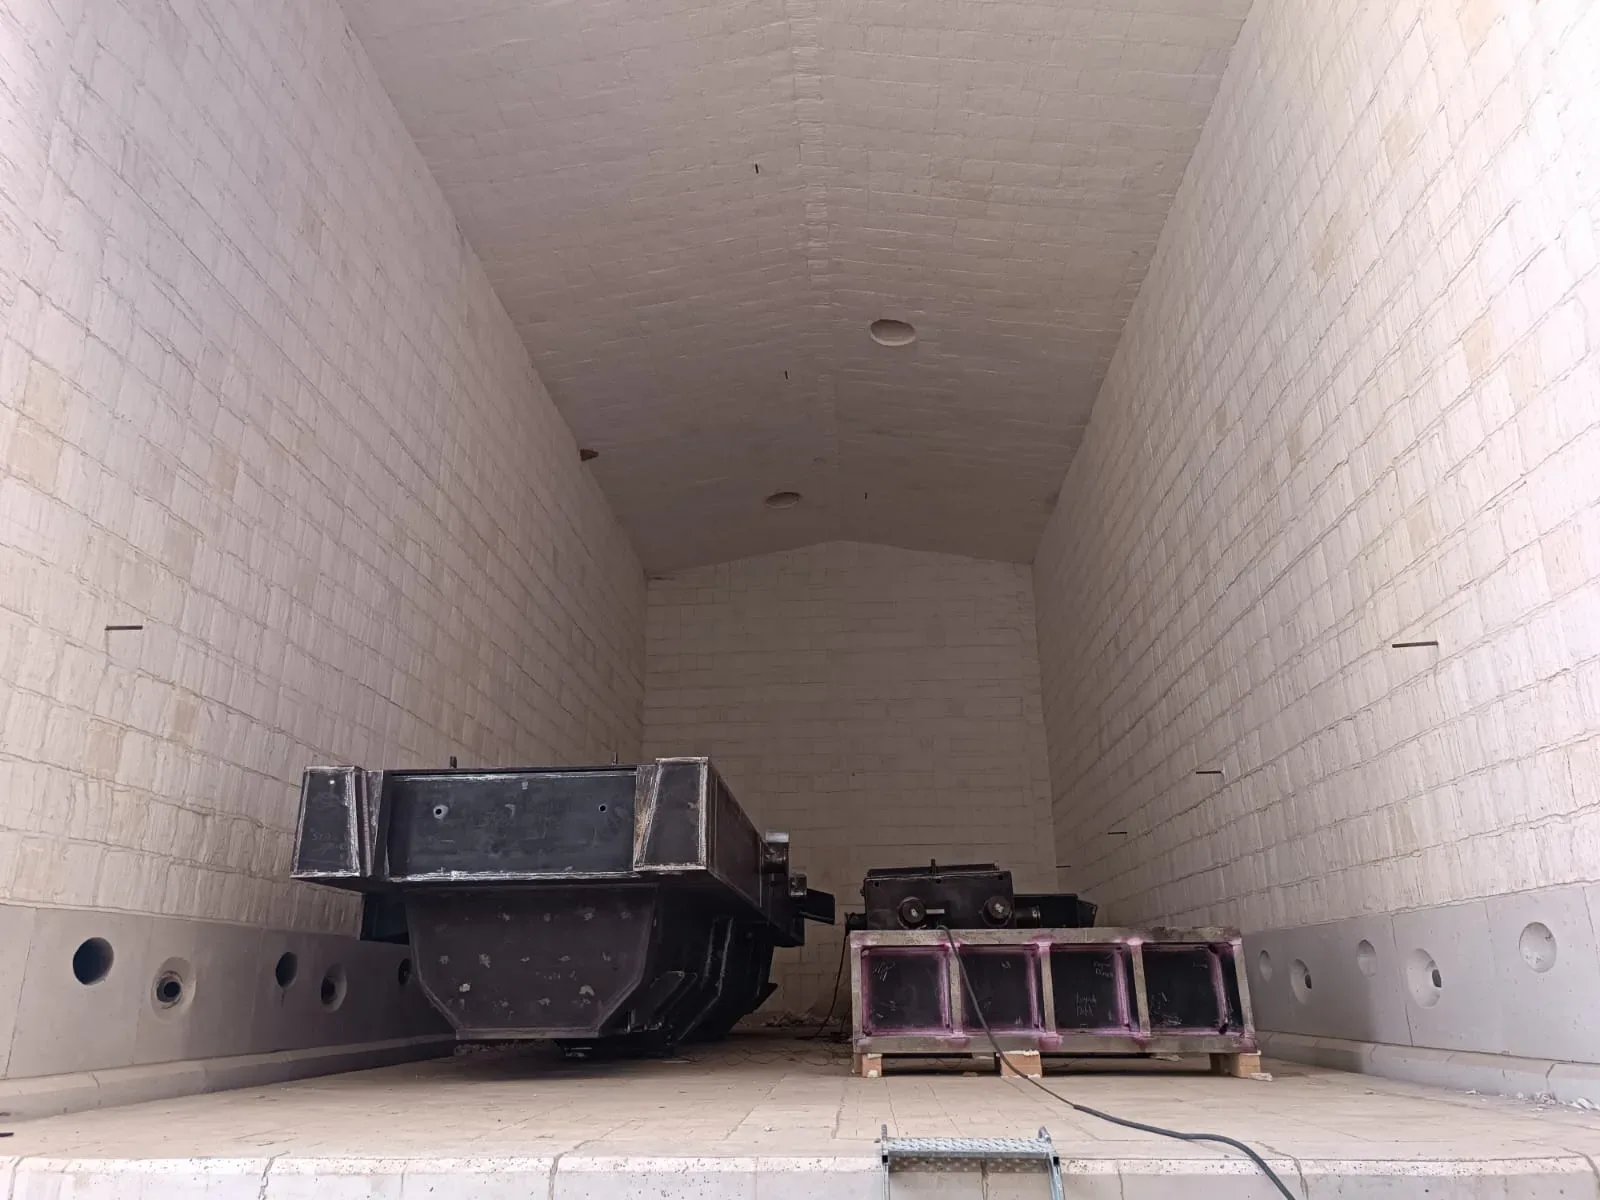
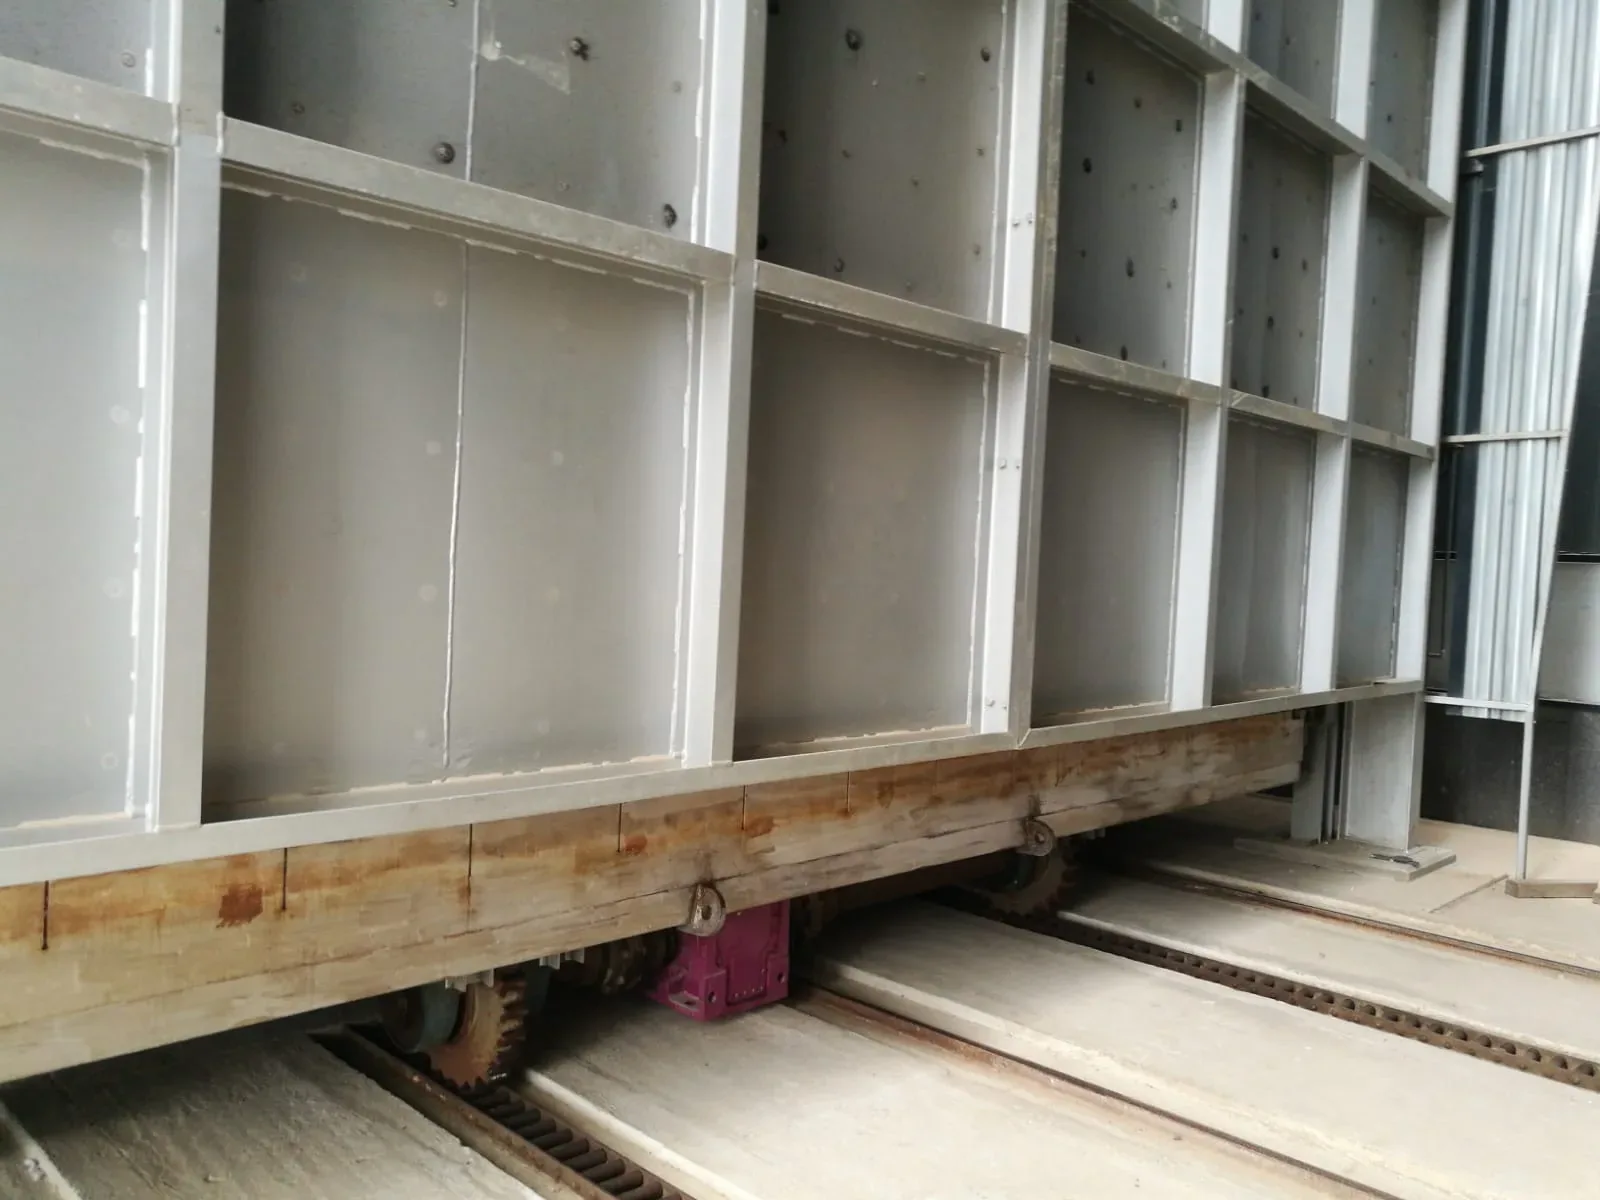
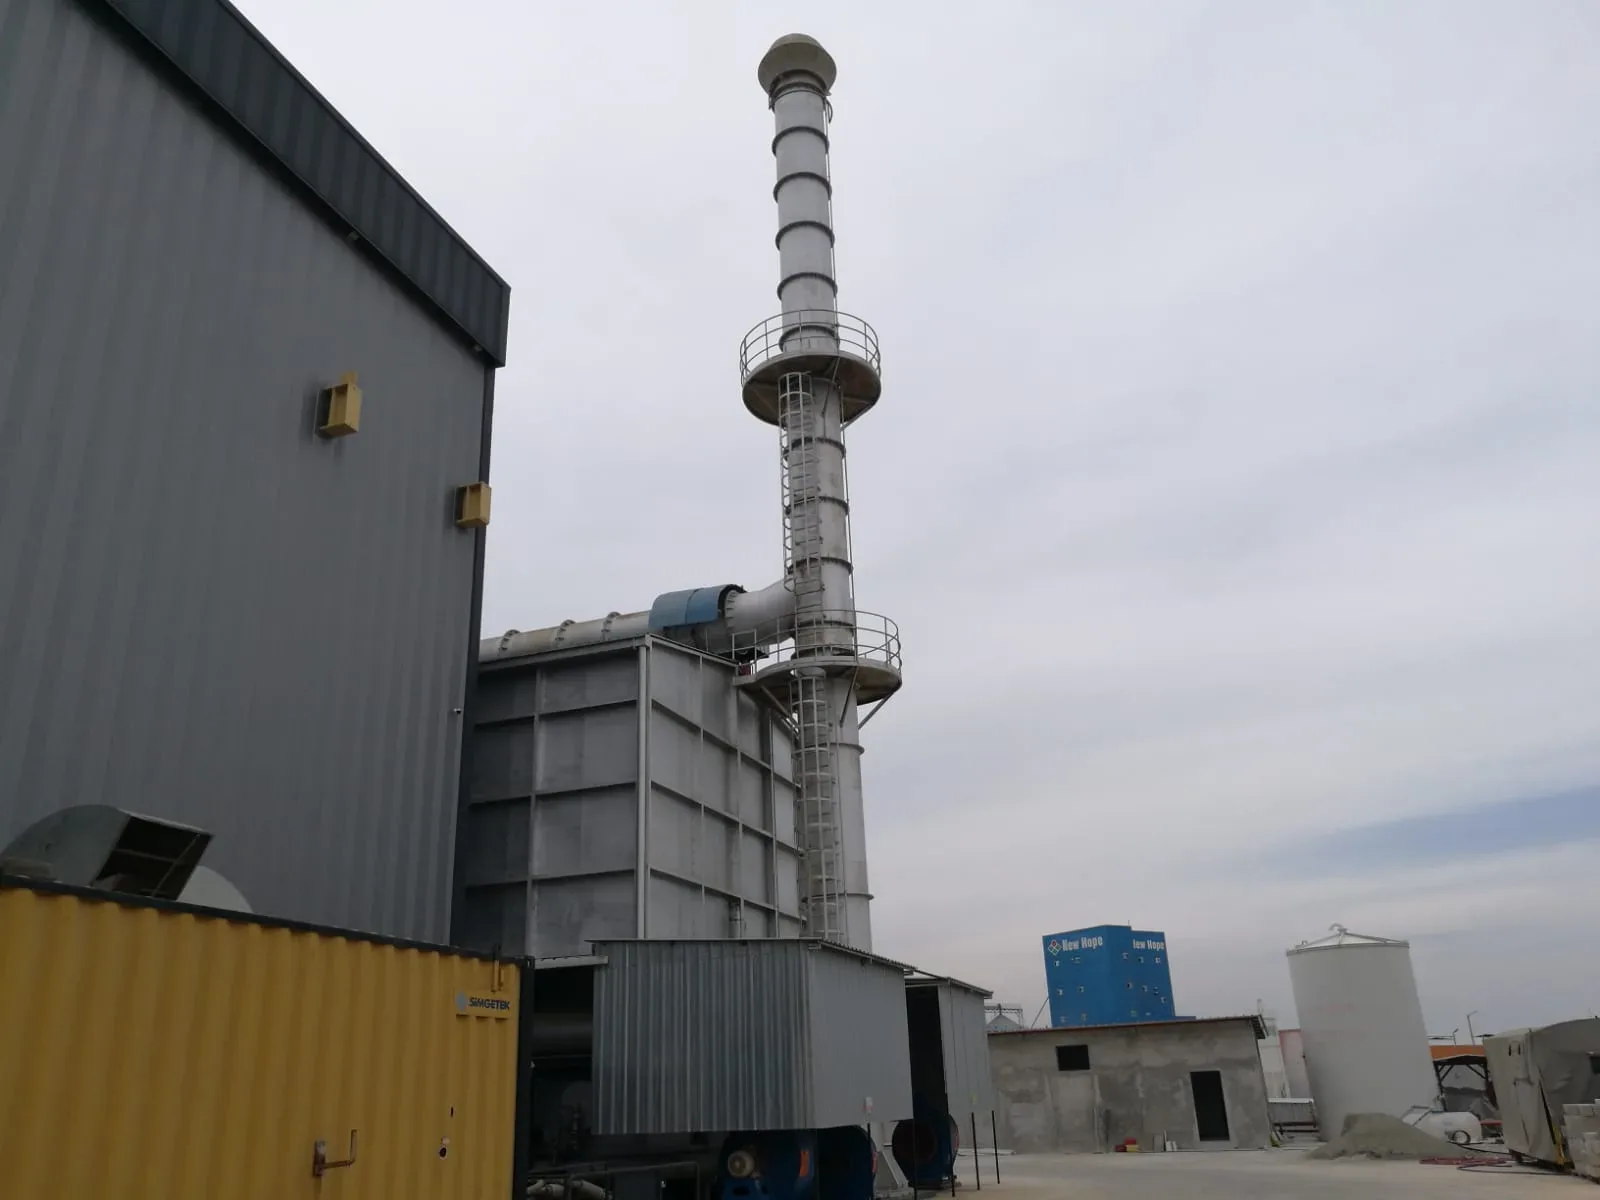
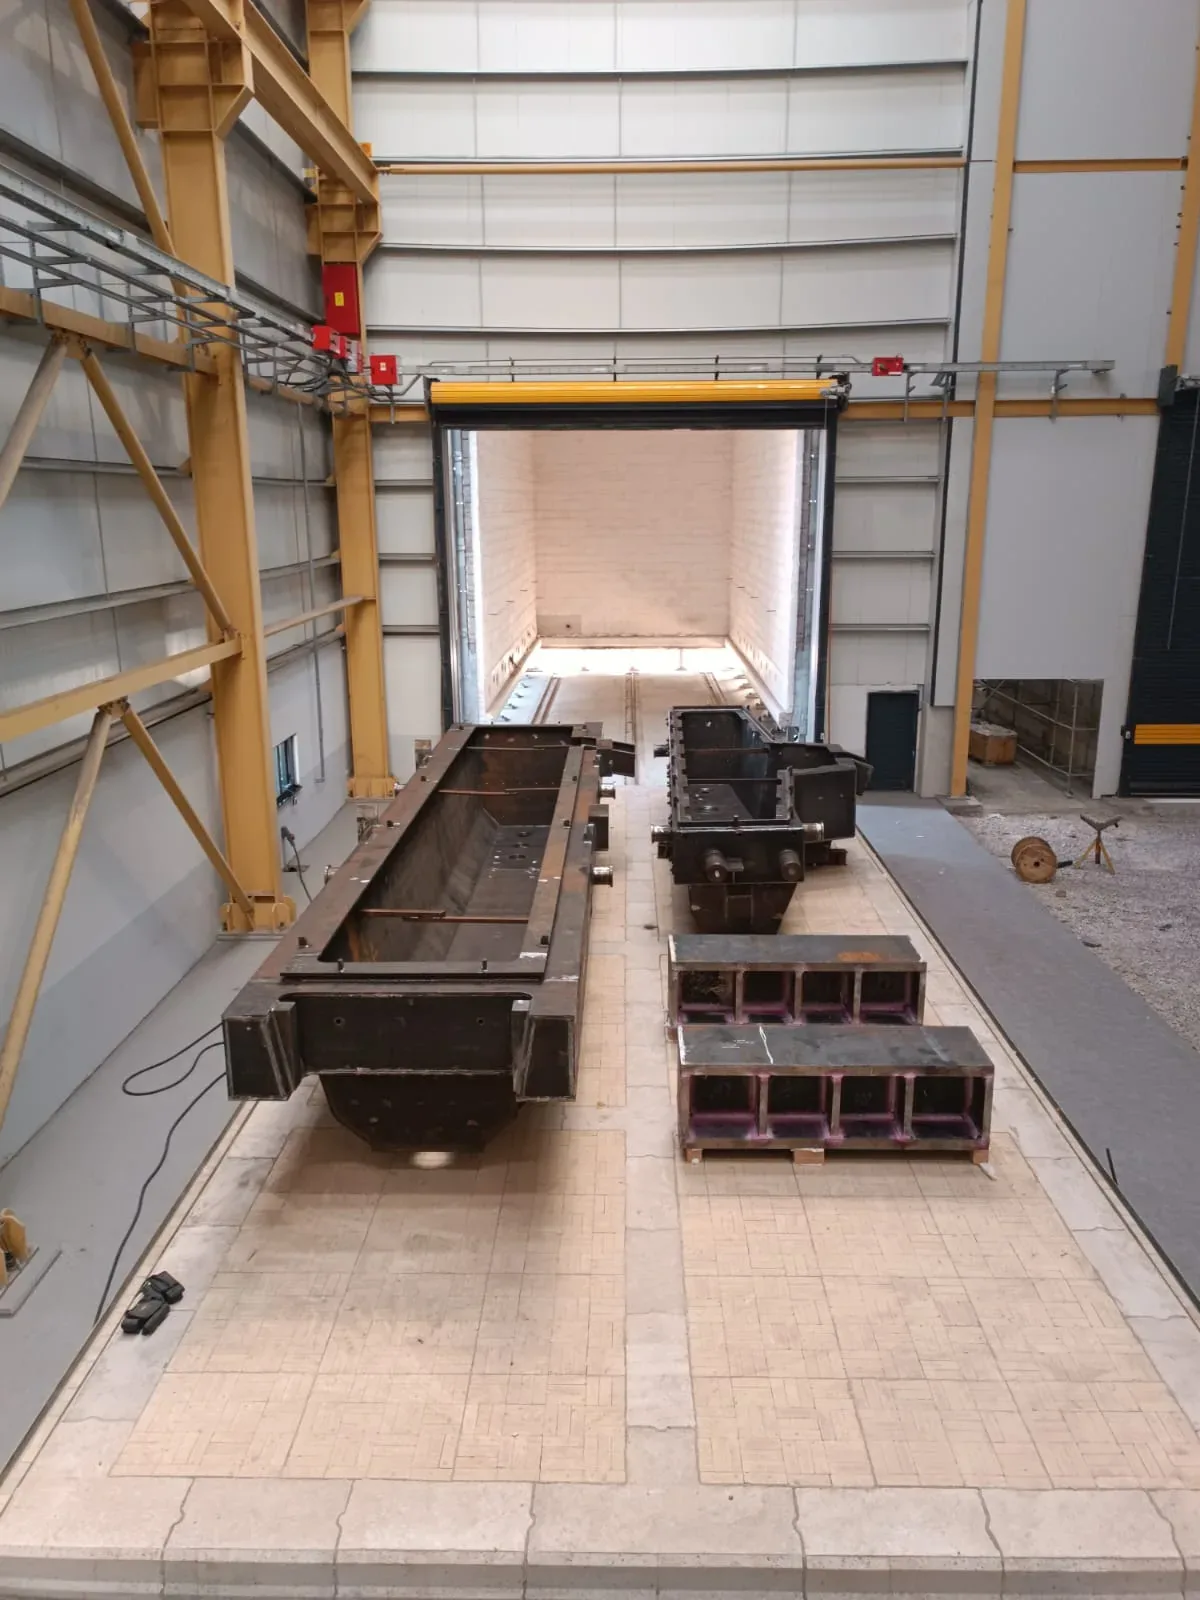
Технические характеристики печи отжига и нормализации
- Тип печи
- Периодического (batch) или непрерывного действия
- Температура полного отжига
- 700 – 900 °C
- Температура нормализации
- 850 – 980 °C
- Охлаждение
- Программируемое медленное охлаждение в печи или на воздухе вне печи
- Скорость охлаждения
- Программируется в PLC — в зависимости от состава стали
- Атмосфера
- Опционально N₂ или эндотермическая атмосфера для защиты от окисления и обезуглероживания
- Нагрев
- Газовые горелки или электронагрев
- Загрузка
- С выкатным подом, в корзинах или с непрерывной подачей
- Управление
- PLC: рецепты по материалам; профили ступеней нагрева и выдержки
- Сертификация
- Запись температуры и сертификат термообработки для каждой садки
- Общая инфраструктура
- Та же система управления и регистрации, что и у печей с выкатным подом (bogie hearth)
Отжиг или нормализация?
При полном отжиге деталь остывает внутри печи медленно и по заданному режиму; в результате получается самая мягкая и лучше всего поддающаяся обработке структура, но цикл длительный, а энергопотребление высокое. При нормализации деталь извлекают из печи и охлаждают на воздухе: структура зерна измельчается и становится однородной, цикл короче, а твердость остается несколько выше, чем после отжига. Это распространенный выбор для конструкционных сталей. Печь может выполнять оба процесса; разница в том, где происходит охлаждение и какой профиль задан в рецепте.
Конфигурируем печь под ваш профиль производства
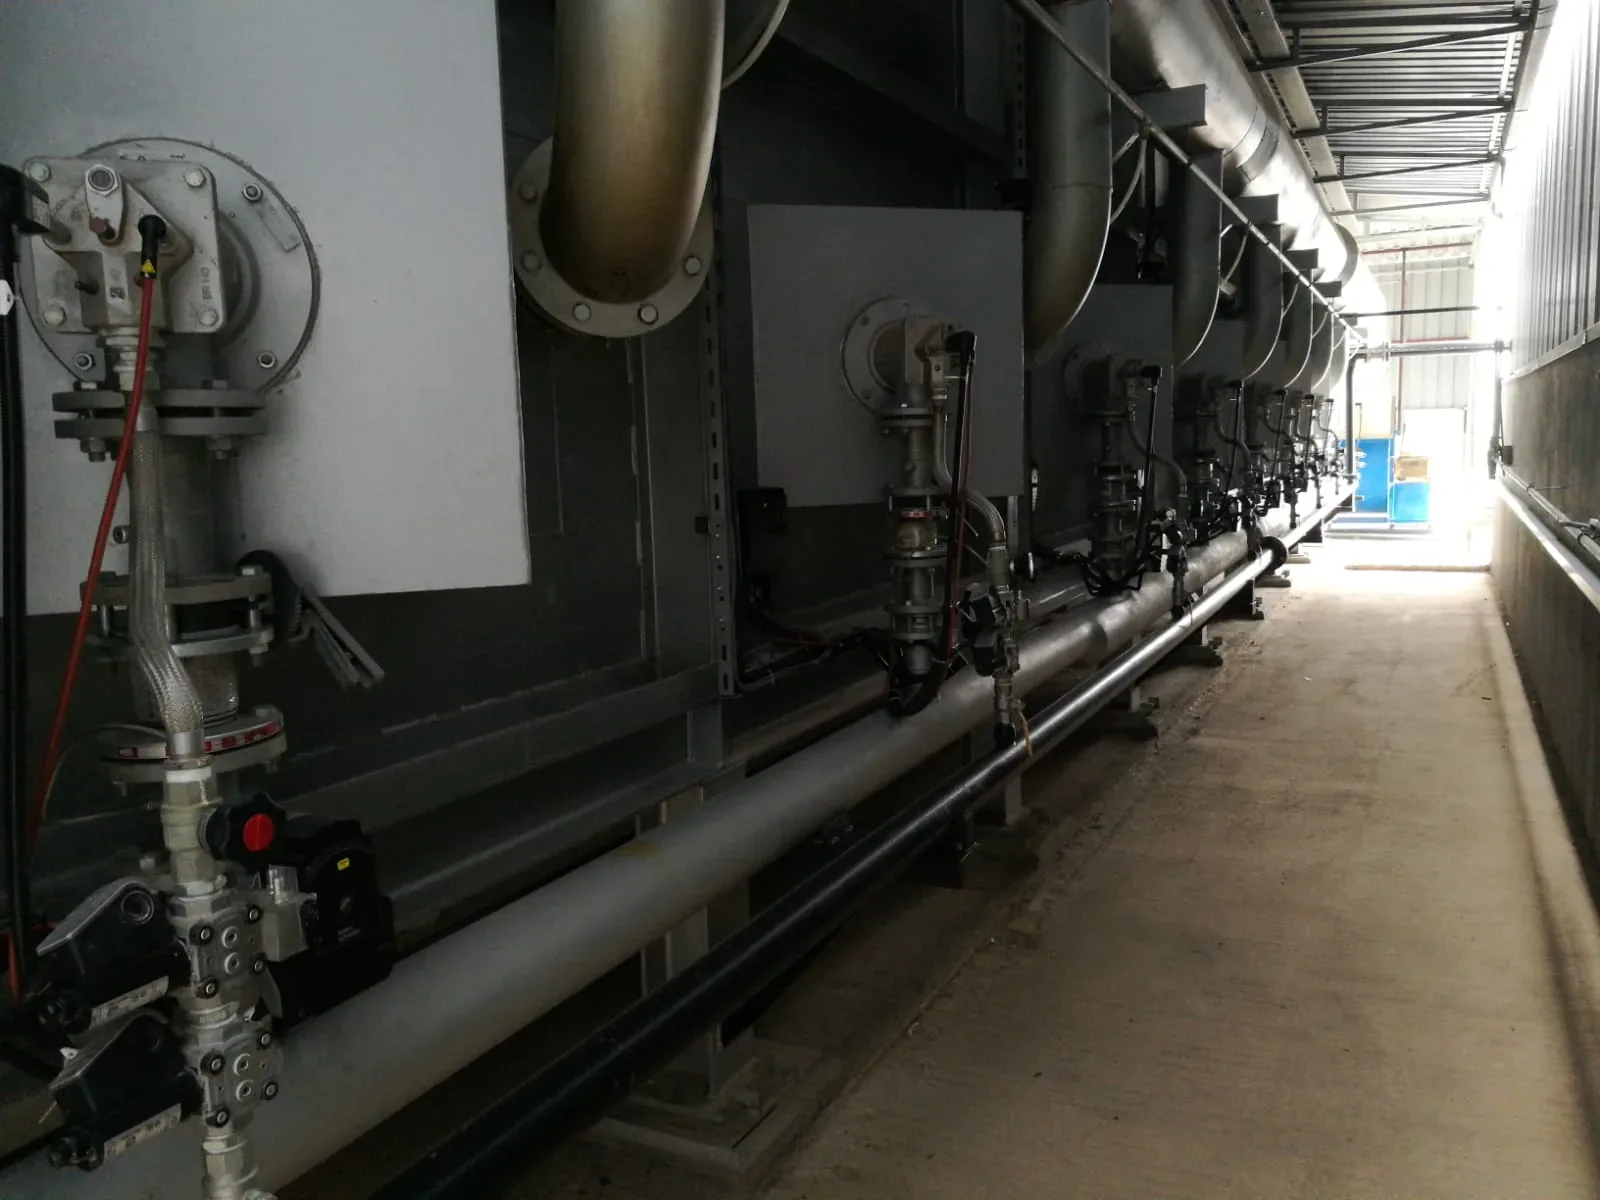
Печь отжига периодического действия
Для средней производительности и деталей разной геометрии. Рецепт можно менять при каждой садке.
Линия непрерывного отжига
Для крупносерийного однотипного производства. Деталь движется вдоль линии, время цикла стабилизируется.
Пакет контролируемой атмосферы
Атмосфера N₂ или эндотермическая. Предотвращает окисление и потерю углерода на деталях, поверхность которых в дальнейшем не будет обрабатываться.
Конфигурация с выкатным подом
Для крупных деталей; подробности на странице Печи с выкатным подом (bogie hearth).
Установка программируемого охлаждения
Скоростью охлаждения внутри печи управляет рецепт; деталь доходит до требуемой твердости, не покидая печь.
Четыре отличительные особенности этой печи
Скорость охлаждения задает рецепт
Для каждого состава стали профиль охлаждения задается отдельно. Этап, определяющий результат работы, становится измеримым.
Поверхность защищена
Опция контролируемой атмосферы предотвращает окисление и обезуглероживание. Разница заметна на деталях, для которых качество поверхности критично.
Мы строим печи и периодического, и непрерывного действия
При большом разнообразии деталей выбирают печь периодического действия, при однотипном большом объеме — непрерывного действия. Выбор делается по вашему профилю производства.
Использует ту же систему, что и печь с выкатным подом
Если на одном предприятии две печи, инфраструктура управления и регистрации у них общая; оператору нужно освоить только один интерфейс.
Изучите техническую документацию и каталоги

Отвечаем на часто задаваемые вопросы
об отжиге и нормализации
Bogie hearth — это тип печи, который описывает въезд садки на тележке. Отжиг и нормализация — названия выполняемых процессов. Для крупных деталей они совпадают: отжиг выполняется в печи с выкатным подом. Для мелких и средних деталей больше подходит печь с загрузкой в корзинах или непрерывная печь.
Для деталей, поверхность которых в дальнейшем не будет обрабатываться, или там, где потеря углерода недопустима. Для деталей, которые затем пройдут механическую обработку, она в большинстве случаев не нужна.
Он оформляется по стандартам EN и ASTM или по вашей собственной спецификации. Запись температуры поступает из PLC печи, поэтому сертификат не является документом, который заполняют вручную после процесса.
Да. Разница между ними — в том, где выполняется охлаждение и какой рецепт вызывается; в печи сохранены оба профиля.
Какое оборудование работает рядом с этой печью?
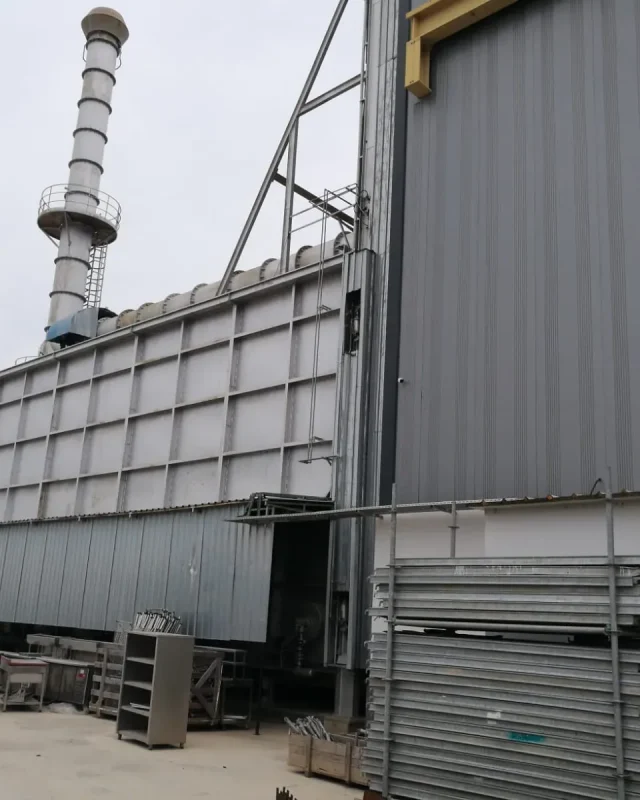
Печи с выкатным подом (bogie hearth)
Корпус с выкатным подом для крупных деталей: от 1 до 100 т и более.
ПОДРОБНЕЕ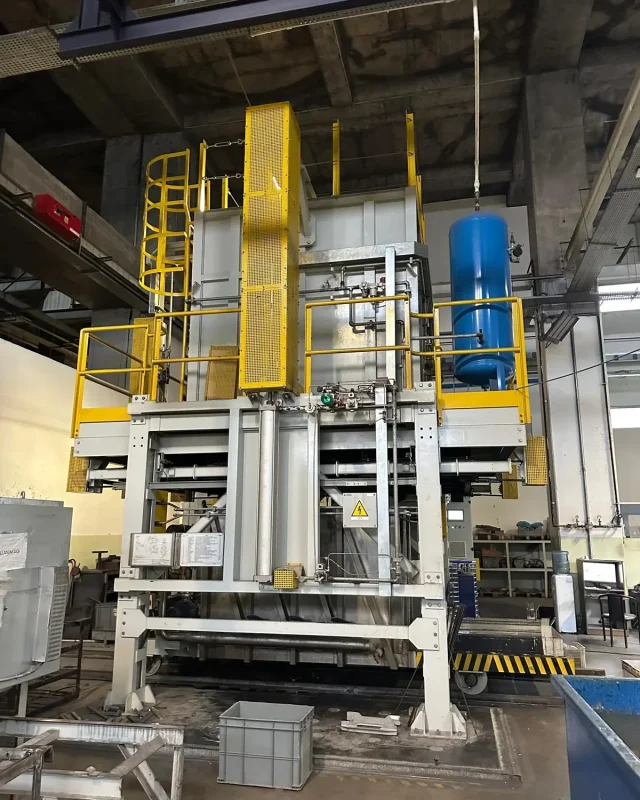
Сталь и термообработка
Из какого оборудования состоит печная линия на предприятиях, обрабатывающих сталь?
ПОДРОБНЕЕ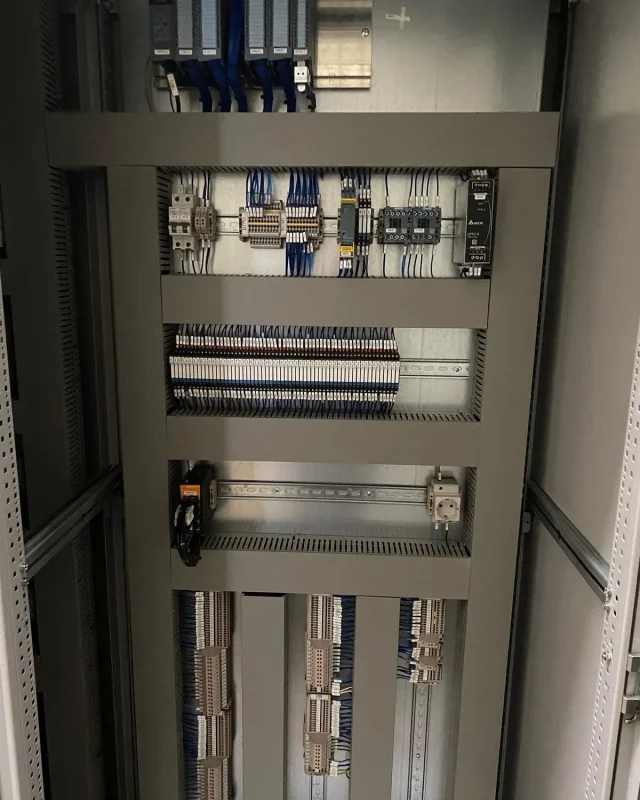
Системы PLC & SCADA
Система управления, которая хранит профиль охлаждения и формирует сертификат.
ПОДРОБНЕЕ
Сервис и обслуживание
Перефутеровка, обновление горелок и плановое техническое обслуживание.
ПОДРОБНЕЕРасскажите о марке вашей стали и детали
Какие марки стали вы обрабатываете, каковы размеры деталей и по какому стандарту вы сдаете продукцию? По этим трем параметрам мы определяем профиль охлаждения и тип печи.
Запросить предложение